 Puh/WeChat:
 Sähköposti:



 Etusivu
Trokoidinen jyrsintä: periaatteet, parametrit ja parhaat käyttötapaukset

 Julkaistu: 9. toukokuuta 2025

Työstötekniikkaa, trokoidiaalijyrsintää, käytetään saavuttamaan suuri materiaalinpoistonopeus ja pidennetty työkalun käyttöikä. Tämä tekniikka mahdollistaa reikien ja urien luomisen, joiden halkaisija on suurempi kuin leikkaustyökalun halkaisija. Tässä artikkelissa opimme lisää tästä jyrsintätekniikasta ja saamme tietoa parhaista työkaluista trokoidiaalijyrsinnän suorittamiseen eri materiaaleilla ja koneilla.
Mikä on trohoidinen jyrsintä?
Se on CNC-dynaaminen jyrsintämenetelmä, jossa muodostetaan sarja päällekkäisiä pyöreitä leikkauksia spiraalimaisen työradan kautta . Tämä tekniikka sopii parhaiten suurnopeustyöstöön, suurille materiaalinpoistomäärille ja vaikeasti työstettäville materiaaleille. Tämän CNC-jyrsinkoneen perusperiaate on ajoittainen työkalun kosketus, suuri aksiaalinen leikkaussyvyys ja pienet leikkausvoimat.
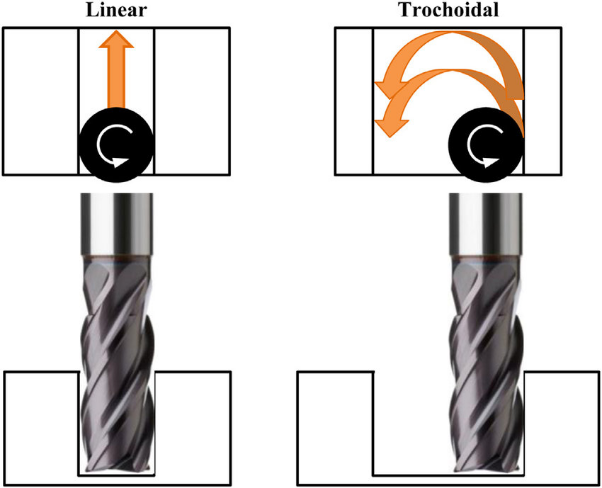
Trohoidaalinen jyrsintä vs. perinteinen jyrsintä
Määritelmä ja perusajatus
Trokhoidi-sana tulee kreikan sanasta "trochos", joka tarkoittaa "pyörää". Tämä viittaa pyöreään pyörään tai pyörän muotoiseen jyrsintään, joka kuvaa tiettyä käyrää, joka syntyy vierimällä ympyrää pitkin viivaa. Trokhoidijyrsinnän perusajatuksena on käyttää suurta aksiaalista ja pientä radiaalista lastuamissyvyyttä työkalun kulumisen ja lämmön vähentämiseksi maksimoimalla materiaalinpoisto.
Trokoidinen jyrsintä vs. perinteinen jyrsintä
Trokoidaalinen jyrsintä käyttää spiraalimaista työstörataa suoran tai tavanomaisen reitin sijaan materiaalin poistoon. Dynaaminen jyrsintä varmistaa alhaiset lämmön- ja leikkausvoimat. Radiaalinen lastuamissyvyys tarkoittaa, että jyrsimen kosketus työkappaleeseen on rajallinen pienellä alueella, ja suuri aksiaalinen lastuamissyvyys varmistaa suuren materiaalinpoistonopeuden. Trokoidinen aaltomuoto vähentää työkalun kulumista ja pidentää työkalun käyttöikää perinteiseen jyrsintään verrattuna.
Trokoidinen jyrsintä
Perinteinen jyrsintä
Trokoidisen työstöradan toimintaperiaate
Yksityiskohtainen erittely trohoidaalisen työkaluradan toiminnasta on annettu alla:
Trohoidaalisten polkujen ohjelmointi CAM-ohjelmassa
CAM-ohjelmisto määrittelee trohoidisen radan parametrit, kuten syöttönopeuden, työkalun sisään- ja ulostuloalueen sekä lastuamissyvyyden. Näitä parametreja muokataan materiaalivalinnan, halutun pinnanlaadun ja työstökoneen ominaisuuksien mukaan.
Ympyräliike ja jatkuva kaariliike
Työstörata käyttää pyöreää sisään- ja ulostuloa, mikä minimoi työkalun kuormituksen erityisesti teräviä kulmia työskenneltäessä. Jatkuva kaariliike säilyy ja työkalu lastuaa työkappaleeseen jatkuvasti. Trokoidinen aaltomuoto mahdollistaa tehokkaan lastunpoiston ja estää lastujen kertymisen.
Jatkuva lastunpaksuusleikkaus
Tämä jyrsintätoimenpide pyrkii tasaiseen lastunpaksuuteen koko lastuamisessa ja vähentää leikkausvoimia. Tämä saavutetaan säätämällä säteittäistä lastuamissyvyyttä ja syöttönopeutta. Trokoidaalisen jyrsinnän pienempi kosketuskaari parantaa prosessin vakautta.
Lämmönpoisto ja lastujen sinkoutuminen
Työkaluradan spiraalimainen ja jatkuva liike mahdollistaa tehokkaan lämmön poistumisen leikkausalueelta. Ja pieni säteittäinen lastuamissyvyys ja sama lastunpaksuus edistävät parempaa lastunmuodostusta ja -poistoa ja johtavat siistiin leikkausjälkeen.
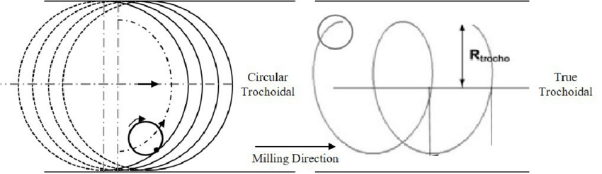
Trokoidinen jyrsintätyökalun rata
Edut ja haitat
Trohoidaalisen jyrsinnän hyviä ja huonoja puolia käsitellään seuraavassa osiossa.
Mitä etua trohoidiaalisesta jyrsinnästä on?
Trohoidisella jyrsinnällä on monia etuja perinteisiin jyrsintämenetelmiin verrattuna, ja ne ovat:
- Se tarjoaa suuren materiaalinpoistonopeuden nopeampien leikkausvoimien ja syvemmän leikkauksen ansiosta kuin perinteinen jyrsintä
- Se tarjoaa pidemmät sykliajat ja korkeamman tuottavuuden
- Työkalun käyttöikä on pidempi työkalun ja spiraaliradan vähäisemmän lämmön ja rasituksen ansiosta.
- Dynaaminen jyrsintä on kustannustehokasta, koska työkalunvaihtoon kuluu vähemmän seisokkiaikaa
- Tehokas lastunpoisto estää lastujen uudelleenleikkautumisen ja muut lastuihin liittyvät ongelmat
- Työkappaleen parempi pinnanlaatu jaksottaisen leikkaustoiminnan ja alhaisen lämmöntuotannon ansiosta.
Mitä haittaa trohoidiaalisesta jyrsinnästä on?
Trokoidiaalijyrsintään liittyy joitakin haittoja.
- Monimutkaisten työstöratojen luominen vaatii erikoistunutta CAM-ohjelmistoa ja ohjelmointitaitoja.
- Rajoitettu sovellettavuus, koska kaikissa CNC-koneissa ei ole trohoidista liikettä tai ne eivät ole dynaamista jyrsintää, mikä on välttämätöntä tässä toiminnossa.
- Jatkuva säteittäinen liike on hyväksi työkalun käyttöiälle ja materiaalinpoistolle, mutta se voi aiheuttaa CNC-koneen kuularuuveille ja liukukiskoille kulumista.
Kun trohoidinen jyrsintä ei ole järkevää
Tietyissä sovelluksissa trokoidinen liike tai dynaaminen jyrsintä ei sovellu. Se ei ole tehokasta täysjyrsinnässä, pehmeissä materiaaleissa ja matalissa taskuissa, koska näissä tilanteissa sen vahvuuksia, kuten vähäistä työkalun kulumista ja suurta materiaalinpoistonopeutta, ei hyödynnetä täysin. Perinteinen jyrsintä sopii paremmin näihin tilanteisiin.
Keskeiset trokoidisen leikkausparametrit
Keskeisten trohoidaalisten leikkausparametrien ymmärtämiseksi esimerkkinä pidetään Inconel 718 -terästä.
Optimaalinen sivuttaissiirtymä (ae)
Inconel 10:lle suositellaan 718 %:n sivuttaissiveltä (ae) työkalun halkaisijasta. Se hallitsee leikkausvoimia ja antaa hyvän pinnankarheuden.
Syöttö hammasta kohden ja kierroslukualueet
Inconel 718:lle hyvä lähtökohta on 0.1 mm:n syöttö hammasta kohden. Sitä säädetään työkalun ja koneen ominaisuuksien mukaan.
Inconel 718:n normaali kierroslukualue on 1000–6000 rpm, ja sitä voidaan säätää työstettävän työkalun ja materiaalin mukaan.
Kiinnityskulmalaskurivinkkejä
Se on työkalun leikkausreunan kulma, joka on materiaalissa millä tahansa hetkellä. Se lasketaan seuraavasti:
Kytkentäkulma = (2 * kosketuskaari) / (työkalun halkaisija).
Työkalun kappaleen kehää pitkin yhdessä työkierrossa kulkema matka on kosketuskaari.
Uran leveyden ≤½ × työkalun Ø nopea kaava
Nopea kaava sopivan työkalun halkaisijan määrittämiseksi uran leveyksille ≤ ½ × työkalun Ø on laskea työkalun enimmäishalkaisija uran leveyden ja halutun sivuttaisaskelman perusteella.
Linkki ilmaisiin online-syöte-/nopeustyökaluihin
Jos haluat laskea nämä leikkausparametrit ilmaiseksi verkossa, kokeile Hoffmann Group Machining Calculatoria.
Työkalu- ja konevaatimukset
Työkalu- ja konevaatimuksiin kuuluu erikoistyökalujen ja -koneiden valinta jyrsintään, jossa käytetään pyöreää työstörataa vaihtelevilla säteillä.
Suositellut jyrsingeometriat
Harkitse täyskovametallisten jyrsinkoneiden käyttöä, joissa on tehokas pinnoite, optimaalisten jyrsintätulosten saavuttamiseksi, joissa on vähintään viisi uraa ja tärinää vaimentavia ominaisuuksia. Koneessa on oltava dynaamiset liikeominaisuudet ja erikoistunut CAM-ohjelmisto.
Työkalunpitimet ja tärinänvaimennus
Tärinänvaimennus on olennaista hyvän pinnanlaadun, työkalun käyttöiän ja paremman prosessinvakauden saavuttamiseksi trokoidijyrsinnässä. Hydraulisilla istukoilla ja kutistussovitteilla varustetut työkalunpitimet ovat suosittuja vaihtoehtoja. Nämä vähentävät tärinää ja parantavat leikkausparametreja, kun niitä käytetään yhdessä tärinänvaimennettujen työkalunpitimien kanssa.
Koneen välttämättömät ominaisuudet:
Trohoidialisessa jyrsinkoneessa "suurnopeusennakointi" ja "suurpainejäähdytys" ovat tärkeitä elementtejä. Suurnopeusennakointi auttaa ennustamaan koneen seuraavan lastuamisen ja optimoi tehokkuuden ja työkalun käyttöiän. Korkeapainejäähdytys (HP) on paras vaihtoehto työkalun turvallisuuden, tehokkaan lämmönpoiston ja lastunpoiston kannalta.
Parhaat sovellusskenaariot
Trohoidisella jyrsinnällä on monia sovelluksia. Joitakin parhaista on lueteltu alla.
Syvät urat ja taskut teräksessä ja Inconelissa
Se soveltuu syvien urien ja taskujen koneistukseen, koska se säilyttää pienen radiaalisen lastuamissyvyyden ja samalla suuren aksiaalisen lastuamissyvyyden. Tämä vähentää työkalun kulumista ja maksimoi työkalun käyttöiän käsiteltäessä kovia materiaaleja, kuten Inconelia tai titaania. Sillä on myös nopeampi materiaalinpoistokyky ja se on tehokas vaihtoehto indeksointiteräjyrsintyökaluille tietyissä sovelluksissa.
Ohuiden seinien mikrotyöstö
Sitä voidaan käyttää ohuiden seinien mikrotyöstöön käyttämällä pienempiä työkaluja. Pienemmät työkalut ovat herkkiä ja trohoidaalinen jyrsintä, joka tuottaa vähän lämpöä, auttaa vähentämään työkalun rikkoutumisriskiä.
Kovien tai lämpökäsiteltyjen materiaalien karkea työstö
Se on tehokas kone rouhintaan, erityisesti koville tai lämpökäsitellyille materiaaleille. Se pystyy pitämään matalat kosketuskulmat ja minimoimaan työkalun kulumisen, joten se sopii hyvin materiaaleille, joita on vaikea työstää perinteisesti.
Trokoidinen sorvaus sorvin uria varten
Trokoidinen sorvaus on trokoidisen jyrsinnän muunnelma, jota käytetään sorvien urien sorvaukseen. Sen etuna on pienet leikkausvoimat ja kyky työstää vaikeasti työstettäviä materiaaleja. Sitä käytetään pitkittäis- ja tasosorvaukseen sekä radiaali- ja aksiaaliurien sorvaukseen.
Vianmääritys ja pikakorjaukset
Trokoidisessa jyrsinnässä voi joskus esiintyä ongelmia, kuten voimakasta työkalun kulumista, heikkoa lastunpoistoa ja värinäjälkiä. Nopeita korjauksia ovat:
Liiallinen työkalun kuluminen
Kytkentäkulman pienentäminen vähentää työkaluun kohdistuvia voimia ja siten kulumista. Leikkausnopeuden ja työkalun pinnoitteen säätäminen parantaa myös työkalun kulumiskestävyyttä. Liian korkea tai liian matala leikkuunopeus pahentaa työkalun kulumista.
Huono sirujen evakuointi
Paineilmapuhalluksen tai -sumun käyttö voi poistaa lastut, minimoida kitkan ja estää lastujen tukkeutumisen. Käytä työkaluja, joissa on ominaisuuksia, kuten lastunmurtaja tai suuri kierukkakulma, jotka on suunniteltu parantamaan lastunpoistoa syvissä taskuissa tai urissa.
Tärinäjäljet
Muuttuvakierukkaiset työkalut vähentävät tärinää jakamalla lastuamisvoimat tasaisesti, ja hitaampi syöttönopeus vähentää myös tärinää.
Yhteenveto
Trokoidinen jyrsintä on CNC-työstömenetelmä, jossa käytetään spiraalimaista työstörataa materiaalin poistoon päällekkäisissä pyöreissä leikkauksissa. Se sopii hyvin suurnopeustyöstöön, syvien urien ja kovien materiaalien koneistukseen. Alhaisen radiaalisen lastuamissyvyyden (RDOC) ja suuren aksiaalisen lastuamissyvyyden (ADOC) käyttö voi vähentää leikkausvoimia, lämmöntuotantoa ja parantaa työkalun käyttöikää trokoidisissa jyrsinkoneissa. Sitä käytetään vaikeasti työstettäviin materiaaleihin, 3D-kaareviin onteloihin, ei-rautapitoisiin materiaaleihin, syviin uriin ja tärinäherkkiin sovelluksiin.
UKK
Milloin käytetään trohoidista jyrsintää?
Trokoidinen jyrsintä sopii parhaiten kovien materiaalien, syvien urien tai monimutkaisten vapaamuotoisten pintojen työstöön.
Toimiiko trohoidinen jyrsintä alumiinilla?
Kyllä, se toimii tehokkaasti alumiinin työstössä ja rouhintatöissä, joissa vaaditaan suurta metallinpoistonopeutta
Voinko jälkikäteen asentaa vanhempiin CNC-koneisiin trohoidisia ratoja?
Kyllä, vanhempiin CNC-koneisiin voidaan asentaa trokoidisia ratoja. Se mahdollistaa koneisiin lisäominaisuuksia, kuten spiraalimaisen työstöradan rouhintaa varten.
 Turboahtimen juoksupyörän CNC-ohjaus: Suunnittelusta koneistukseen




