 Puh/WeChat:
 Sähköposti:



 Etusivu
Mikä on kierteen syvyys? Suunnittelu- ja CNC-koneistusohjeet tarkkojen kierteiden saamiseksi

 Julkaistu: 14. elokuuta 2024

Mitä syvempi kierre, sitä enemmän pitoa on. Jos kierre tehdään väärin, pultit kuluvat, tiivisteet vuotavat tai liitokset pettävät kuormituksen alaisena. Kiinnittimien suunnittelutietojen mukaan kierteen syvyyden kasvattaminen 75 prosentista 100 prosenttiin lisää liitoksen lujuutta noin 5 prosenttia, mutta kierteen riittämättömän kiinnityksen on todettu olevan yksi kierteiden kulumisen yleisimmistä syistä.
Tämä opas auttaa sinua ymmärtämään, mitä termi kierteen syvyys tarkoittaa, kierteen ja reiän syvyyden välisen eron sekä kierteen syvyyden säätelyn CNC-koneistuksessa. Opit lukemaan kierteen syvyystaulukkoa, välttämään yleisiä kierteen syvyysvirheitä ja validoimaan suunnitelmat CNC-toimittajan kanssa ennen tuotantoon siirtymistä.
Mikä on kierteen syvyys?
Kierteen syvyys on etäisyys, jonka kierre leikkaa reikään tai ruuviin osan akselia pitkin. Se määrittää materiaalin määrän, joka pysyy kiinnittimessä. Kun ostat CNC-kierteitettyjä osia tuotantosarjaa varten, kierteen syvyys on yksi niistä ominaisuuksista, joihin on kiinnitettävä huomiota alkuvaiheessa, koska se on ratkaisevan tärkeää kunkin tilatun yksikön lujuuden, tiivistyksen ja kokoonpanokustannusten määrittämisessä.
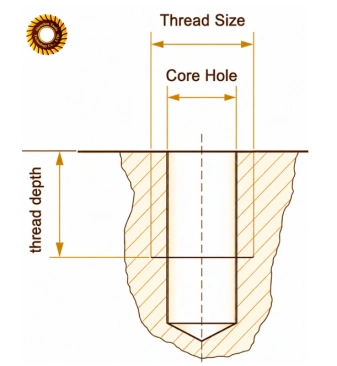
Kierteen korkeus vs. täysi kierteen syvyys
Yhden kierteen hampaan korkeutta tyvestä harjaan kutsutaan kierteen korkeudeksi. Kierteen koko syvyys ei ole sama. Se on kaikkien käytettävissä olevien ja täydellisten kierteiden kokonaispituus reiässä. Toinen numero edustaa yhtä hammasta. Toinen viittaa koko kierteen pinta-alaan, jonka läpi kiinnitin kulkee lujuuden varmistamiseksi.
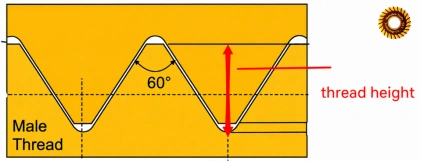
Insinöörien on erittäin helppo sekoittaa nämä kaksi, koska molempia termejä käytetään löyhästi konepajapiirustuksissa termillä "syvyys". Kierteen kokoa ja nousua valittaessa kierteen korkeus määräytyy kierrestandardin mukaan. Kierteen täysi syvyys on suunnitteluratkaisu, ja se määräytyy leikatun ja kierteitetyn reiän syvyyden mukaan.
Kierteen kiinnittymissyvyys vs. täysi kierteen syvyys
Termiä 'kierteen kiinnittymissyvyys' käytetään kuvaamaan kiinnittyneen kierteen määrää verrattuna kierteen täyteen syvyyteen.
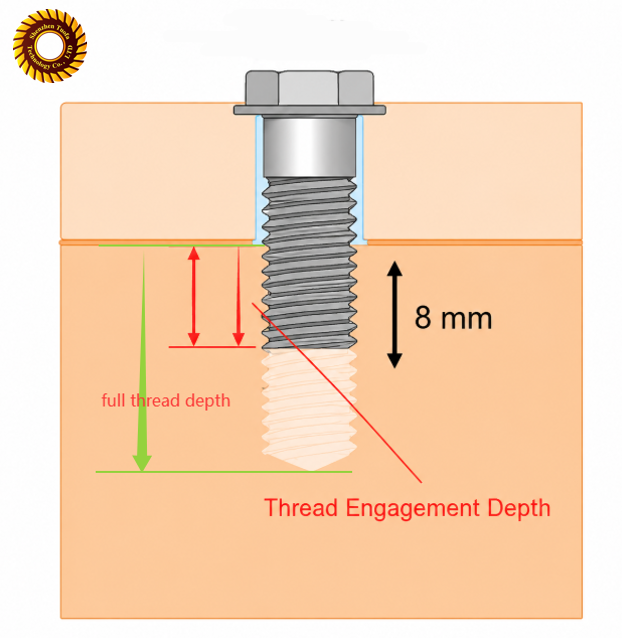
Kierteiden täysi syvyys ilmaisee kierteiden syvyyden. Liitoskohdan kiinnittymissyvyyttä voidaan käyttää määrittämään, missä määrin vastapultti todellisuudessa upotetaan kierteeseen. Reiän syvyys voi olla suurempi kuin pultin kierteiden syvyys. Halkaisijan kertainen kiinnittyminen antaa liitokselle täyden lujuuden. Jos halutaan suurempi kierteiden täysi syvyys toistuvia kokoonpanosyklejä tai pehmeämpiä materiaaleja varten, suurempi turvamarginaali voidaan saavuttaa käyttämällä suurempaa kierteiden täysisyvyyttä.
Kierteen syvyys vs. lastuamissyvyys ylimenoa kohden.
Lastuamissyvyys ylimenoa kohden ei ole tekninen spesifikaatio, vaan pikemminkin koneistukseen liittyvä termi. CNC Home Beyondin toimittama Single Point Threading -käyttöohje määrittelee sen ylimeno-ylimenoksi tästä syystä. Se on termi, jota käytetään kuvaamaan materiaalin määrää, joka poistetaan jokaisella leikkauksella, kun työkalua viedään lopulliseen täyteen lastuamissyvyyteen. CNC-ohjelmat jakavat kierteityksen useisiin ylimenoihin työkalun käyttöiän pidentämiseksi ja toleranssin ylläpitämiseksi, erityisesti ruostumattomassa teräksessä ja titaanissa, jotka ovat kovametalliseoksia.
Milloin kierteiden syvyys on otettava huomioon?
Jos harkitset kierteiden syvyyden lisäämistä, mitkä ovat ehdot?
Kierteen syvyysmääritys tulee lukita ennen tarjouksen antamista. Kierteen syvyydellä on kolme suoraa vaikutusta osien sovituksiin, kuormiin ja nesteen tai kaasun tiiviyteen kierreliitoksessa. Kierteen syvyydellä on kolme suoraa vaikutusta osien sovituksiin, kuormiin ja nesteen tai kaasun tiiviyteen kierreliitoksessa. Tämä suunnittelun tarkistus jätetään yleensä huomiotta, ja se johtaa uudelleentyöstöön osien leikkaamisen jälkeen.
Osien kokoonpano
Liian matalat kierteet voivat painaa pultit pohjaan ennen kuin osat on puristettu yhteen. Lastujen jääminen loukkuun voi aiheuttaa liitoksen jumiutumisen, jos kierteet ovat välystä syvempiä. Ellei kiinnittimen todellista pituutta kokoonpanossa ole määritelty, syvyys on tarkistettava kiinnittimen todellisen pituuden perusteella kokoonpanossa, ei piirustuksen reiän nimelliskoon perusteella.
Kantokyky
Kierteen syvyys liittyy suoraan leikkauslujuuteen. Matala kierre repeää kuormitettaessa, koska vähemmän kierteen reunoja jakaa voimaa. Teräs-teräs-liitoksille ja muille kiinteille materiaaleille kierteen vähimmäissyvyys on 1x kiinnittimen halkaisija ja kasvaa 1.5x tai 2x alumiinille tai muille pehmeämmille seoksille. Muutamalla ensimmäisellä kierteellä on suurin vaikutus, ja liian lyhyet kierteet heikentävät tartuntaa paljon enemmän kuin kierteen pituuden prosentuaalinen lyheneminen osoittaisi.
Tiivistysvaatimukset
Putkien kierteissä ja hydrauliliittimissä käytetään täyttä kierresyvyyttä vuototiiviin tiivistyksen varmistamiseksi. Matala kiinnitys on yksi yleisimmistä syistä kierteitettyjen liittimien tiivisteen pettämiseen Threading Tools Guide -oppaan mukaan. Tiiviste ei ole täysin kiinnittynyt, jos syvyys on liian pieni. Tiivistyssovelluksissa on ilmoitettava kierteen enimmäissyvyyden rajoitukset sen varmistamiseksi, että tiiviste puristuu kokoon ennen kuin se pohjaa reikään.
Onko kierteen syvyys sama kuin reiän syvyys?
Nro. Reiän syvyys - reiän kokonaissyvyys, mukaan lukien mahdollinen kierteetön välys pohjassa. Kierteen syvyydeksi lasketaan vain se osa kierteestä, jossa on täydelliset, käyttökelpoiset kierteet. Reikä porataan yleensä kierteen syvyyttä syvemmälle, jotta lastuille ja kierteen ulosheitolle jää tilaa.
Kuinka määrittää kierteen syvyys ja reiän syvyys piirustuksissa?
Reiän kokonaissyvyys ja kierteen täysi syvyys tulisi esittää piirustuksissa erikseen toleranssin kera. Tämä on jatkuva ongelma, joka johtaa riitoihin tuotantotiloissa, kuten Anixusan osaspesifikaatioiden suunnitteluohje osoittaa. Usein yksi numero on luonnosteltu, mikä aiheuttaa hämmennystä tuotantotiloissa. Jos Tuofa tarkistaa piirustuksen, insinöörit keskustelevat kahdesta syvyydestä ja varmistavat, että ne on määritelty selkeästi ennen tarjouksen antamista työstä.
Mitä tapahtuu, jos kierteen syvyys on väärä?
Kun kierteiden syvyys on väärä, kierteet kuluvat, vääntömomenttikoe epäonnistuu tai kokoonpano vuotaa kentälle saapuessaan. Yksi yleisimmistä kiinnitysten teknisissä kirjallisuudessa mainituista liitosten pettämisen syistä on liian pieni kierteiden syvyys pohjarei'issä. Tämän virheen havaitseminen tuotannon jälkeen aiheuttaa osien hävikkiä ja viivästyneitä toimituksia.
Kuinka hallita kierteiden syvyyttä CNC-koneistuksella?
Suuria osia työstettäessä CNC-koneistuksella voidaan saavuttaa hallittava ja toistettava kierteen syvyys. Kone tallentaa työkalun sijainnin kullakin akselilla, mikä varmistaa, että syvyys pysyy tasaisena kaikissa valmistetuissa osissa. Hyvä toistettavuus edellyttää oikeaa asetusta, työkalun valintaa ja ohjelmointia.
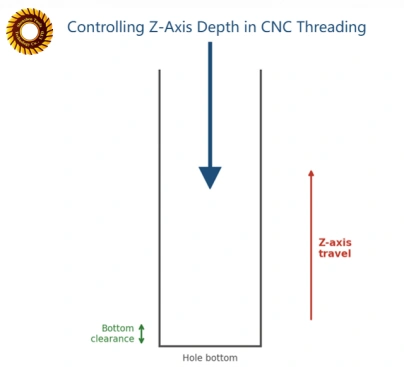
Aseta oikea Z-akselin syvyys
Z-akseli määrittää reiän lastuamissyvyyden. Ohjelmoijat valitsevat tavoitesyvyyden, joka lasketaan piirustuksen kierteiden kokonaissyvyyden perusteella, ja lisäävät sitten nimellismitan työkalun sisäänmenoa varten. Kierteet eivät välttämättä ole täysin työstettyjä pohjareiän pohjalla, jos Z-akselin asetus on vain 0.5 mm.
Valitse sopivat kierteitysmenetelmät
Eri leikkausmenetelmät, kuten kierteitys, yhden pisteen kierteitys ja kierrejyrsintä, antavat erilaisia leikkaussyvyyksiä. Kierteitys on nopeaa ja kustannustehokasta läpireikien työstössä. Kierrejyrsintä antaa paremman hallinnan pohjareikien tapauksessa, koska työstörata hoitaa itsensä, koska se ei koe täyttä leikkausvoimaa kosketuksen puuttuessa.
Aseta oikea työkalun liikerata
Työkalua siirrettäessä ei pidä mennä reiän pohjalle työkalun rikkoutumisen välttämiseksi. CNC-ohjelmat ottavat huomioon kierteen kokonaissyvyyden plus sisäänmenon miinus välyksen. Tämä tehdään ohjelmoinnissa oikein, ja tämä varmistaa, että sekä leikkaustyökalu että valmis osa ovat suojattuja. Monityökalutöissä liikerajat on otettava huomioon sarjan lyhimmän työkalun mukaan, ei pelkästään ohjelman nimellisarvon mukaan, koska työkalujen pituuden vaihtelut kasaantuvat tuotantoajon aikana.
Varaa riittävä pohjavara
Alimman valmiin kierteen ja reiän pohjan välistä etäisyyttä kutsutaan pohjavälykseksi. Se tarjoaa pohjalle paikan kerätä lastut ja estää terän kärjen iskeytymisen kiinteisiin kappaleisiin. Tyypillinen pohjavälys on pohjarei'issä 2–3 nousupituutta.
Kierteen syvyyden prosessinaikainen tarkastus
Syvyys tarkistetaan prosessinaikaisella tarkastuksella, ei vain lopullisessa laadunvalvonnassa. Z-akselin siirtymä voidaan havaita varhaisessa vaiheessa, jotta vältetään koko erän hylkääminen. Yleensä työpajat, joilla on tiukat toleranssit, tarkistavat kierteiden syvyyden muutaman valmistetun osan jälkeen, eikä vain työn alussa ja lopussa. Tämä on tärkeintä pitkillä sarjoilla, joissa syvyys voi siirtyä ajan myötä, eikä työn lopussa oleva syvyys välttämättä heijasta siirtymää.
Miten kierteen syvyys eroaa pohjareikien ja läpireikien välillä
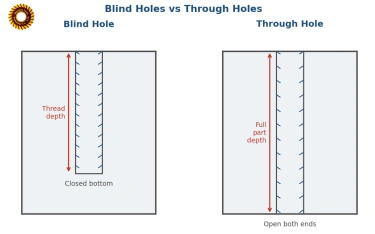
Pohjareikiin ja läpireikiin tarvitaan erilaisia kierteen syvyysratkaisuja. Pohjareiässä ei ole vapaata pohjaa, ja täyden kierteen syvyyttä rajoittaa turvallisesti lastuttava syvyys. Läpireiässä ei ole alarajaa, ja kierteen syvyys määräytyy seinämien paksuuden tai tarvittavan lastuamisvoiman mukaan.
Kierteen syvyys pohjarei'issä
Pohjareiät vaativat erityistä huolellisuutta koneistuksen aikana. Lastut eivät putoa läpi, joten ne kerääntyvät pohjaan ja voivat vahingoittaa kierretappia. Pohjavälys on aina huomioitava, ja jos käytetään täyttä kierteen syvyyttä lähellä reiän kokonaissyvyyttä, valitaan pohjatappi tai kierrejyrsin.
Kierteen syvyys täysin kierteitetyissä läpirei'issä
Läpimenevät reiät mahdollistavat enemmän joustavuutta, kun lastut virtaavat levyn vastakkaisen puolen läpi. Täydelle kierteen syvyydelle ei ole alarajaa, se määräytyy tyypillisesti vaadittavan kosketuspituuden mukaan. Tämä yksinkertaistaa ja vähentää läpireikien tekemisen kustannuksia, kun niiden syvyys on kaavion arvojen mukainen.
CNC-koneistuksen vertailu
Pohjareikien ja läpireikien kierteitykseen käytettävät tekniikat eroavat toisistaan, ja seuraavassa taulukossa on yhteenveto niiden eroista.
|
Parametri |
Sokeat reiät |
Reikien kautta |
|---|---|---|
|
Vaatii pohjan vapaata tilaa |
Kyllä, 2–3 kertaa nousun pituudet |
Ei |
|
Lastunpoisto |
Vaikeaa, lastuja kertyy pohjalle |
Helppo, lastut läpäisevät |
|
Käytetty työkalu |
Pohjakierretappi, kierrejyrsin |
Vakiokierretappi, yksipisteinen työkalu |
|
Vaikea syvyyssäätö |
Korkeampi, tiukka Z-akselin toleranssi |
Alempi, anteeksiantavampi |
Mitkä ovat yleisimmät kierteiden syvyysongelmat CNC-koneistuksessa?
Seuraava taulukko havainnollistaa yleisiä kierteiden syvyysvirheitä sekä niiden syitä ja kustannuksia loppukappaleelle.
|
Ongelma |
Tyypillinen syy |
Seuraus |
|---|---|---|
|
Riittämätön täysi kierteen syvyys |
Liian matala Z-akselin syöttö, lyhyt porattu reikä |
Kuoritut kierteet, alhainen vetolujuus |
|
Liiallinen kierteen syvyys |
Ylisuuri ohjelma matkan pituudelle, ei syvyysrajoitusta |
Ohutseinämäisessä tunkeutumisessa sykliajan hukkaa |
|
Epätäydelliset kierteet reiän pohjan lähellä |
Pohjatilan puute |
Osittain muodostetut kierteet, heikko sidos |
Miten kierteiden syvyys vaikuttaa CNC-koneistuksen kustannuksiin?
Kierteiden syvyyden valinta vaikuttaa työstöaikaan, työkalun kestoikään ja tarkastuskustannuksiin. Seuraavassa taulukossa on analyysi näiden kustannusten lähteistä ja siitä, miten niitä voidaan hallita.
|
Kustannustekijä |
Vaikutus tilaukseesi |
Ennaltaehkäisevät toimenpiteet |
|---|---|---|
|
Työstöaika |
Työkalun kulkuajan kasvu, syklin kesto pidempi |
Määritä vain tarvitsemasi syvyys |
|
Työkalun rikkoutuminen |
Varaosat, kalliit työkalujen vaihdot |
Pohjakierretapit, kierteiden jyrsintä |
|
Sirun poisto |
Hitaampi nopeus, nopeampi työkalun kuluminen |
Peck-syklit, jäähdytysnesteiden virtaus |
|
Tarkastuskustannukset |
Pidempi tarkastusaika erää kohden |
Riskiperusteinen tarkastussuunnitelma |
Miten Tuofa tukee kriittisen säikeen syvyysprojekteja?
Olipa kyseessä sitten suunnittelutarkastus tai loppuosan validointi, Tuofa Machining varmistaa kierteiden syvyyden tarkkuuden koko prosessin ajan. Tuofa CNC Machining Service tarkastaa piirustuksesi ennen leikkauksen aloittamista, ei vasta erän hylkäyksen jälkeen.
Vahvista langan vaatimukset ennen tarjousta
Ennen tarjouksen antamista tarkistamme, että sekä kierteen että reiän syvyys on ilmoitettu piirustuksissa. Tarkastamme myös, ovatko syvyysvaatimukset yhteensopivia käyttämäsi kiinnittimen kanssa.
Tunnista kierteiden syvyyteen liittyvät riskit ennen tuotantoa
Pikaprototyyppien insinöörimme tarkistavat pohjareiän syvyyden, seinämän paksuuden, materiaalityypin ja muut muuttujat tunnistaakseen mahdolliset ongelmat, kuten työkalun rikkoutumisen tai mahdollisen ohutseinämän läpimurron, ennen tuotantoa.
Kierteiden kokoonpanon validointi CNC-prototyypeillä
Jos haluat räätälöidä kierteitettyjä osia, Tuofa voi valmistaa CNC-prototyyppejä ennen erätuotantoa, jotta voit varmistaa kierteiden todellisen kokoonpanon. Prototyyppiä voidaan testata vastinruuvilla, pultilla tai muulla kierteitetyllä vastinkomponentilla sen varmistamiseksi, että mukautetun osan kierteiden syvyys vastaa tarpeita. Tämä voi vähentää valmistuskustannuksia.
Yhteenveto
Lyhyesti sanottuna on aina tärkeää, että tiedät tuotantotilauksessasi olevan kierteen paksuuden. Kierteen kokonaissyvyyden, vähimmäissyvyyden ja reiän syvyyden mainitseminen takaa hyvän kokoonpanon, kuormankantokyvyn ja tiivistyksen suorituskyvyn. Heti tuotesuunnittelun ensimmäisestä päivästä lähtien yhteistyö asiantuntevan Tuofa CNC -osien toimittajan kanssa vähentää virheiden tai muutosten mahdollisuutta sekä prototyypeissä että jopa suurtuotannossa.
Tarkista piirustuksesi, kiinnittimen kierteiden syvyys ja tarkista se myös CNC-prototyypillä ennen täysimittaisen tuotannon aloittamista. Näin vältät järkytyksen, jos kierteiden syvyys lopulta olisi väärä.
FAQ
Miksi sokkoreikä tarvitsee lisäsyvyyttä?
Koska ei ole reikää, johon lastut voisi poistaa, pohjareikä vaatii tavallista enemmän kierrettä. Pohjavälys tehdään viimeisen kierteen jälkeen erityisen syväksi, jotta lastut mahtuvat ja työkalu ei katkea kovaa materiaalia porattaessa.
Mitkä työkalut ovat tarkimpia kierteiden lujuuden ja kosketusalueen laskemiseen?
Kierteiden syvyysmittari ja GO-mittari antavat useimmissa tapauksissa nopeita ja luotettavia tuloksia. Koordinaattimittari tai optinen tarkastus antaa tarkat syvyysmittaukset kriittisiin tai tiivistyssovelluksiin.
Onko 1.5D riittävä kierteen syvyys?
Yleensä yksi kertaa halkaisija (1D) riittää liitoksen täyden lujuuden saavuttamiseksi monille vakioteräskiinnikkeille. 1.5D:n syvyys tarjoaa turvallisuuskertoimen ja on standardi pehmeämmille materiaaleille, kuten alumiinille. 1.5D voi olla riittävä materiaalista ja kuormitusvaatimuksista riippuen, joten katso käyttökohteesi tiedot.
Miten lasketaan kierteiden syvyys?
Koneistuskirjallisuudessa, mukaan lukien Practical Machinist -teoksessa, käytetään usein kaavaa 0.61343 x nousu 60 asteen kierteen korkeuden määrittämiseksi. Täysi kierteen syvyys kerrotaan kytkettyjen kierteiden lukumäärällä. Käytä julkaistua kierteen syvyystaulukkoa vakiokokojen mukaan sen sijaan, että laskisit jokaisen osan erikseen.
Langan syvyystaulukko
Tämä on kierteiden syvyystaulukko, jota voit käyttää vertailukohtana suosituimmille metrisille kooille. Tarkista aina kiinnittimen todellinen pituus ja materiaali piirustusta vasten ennen piirustuksen tekemistä.
|
Kierteen koko |
Jako (mm) |
Kierteen vähimmäissyvyys (mm) |
Suositeltu kierteen syvyys (mm) |
|---|---|---|---|
|
M3 |
0.5 |
3.0 |
4.5 |
|
M4 |
0.7 |
4.0 |
6.0 |
|
M5 |
0.8 |
5.0 |
7.5 |
|
M6 |
1.0 |
6.0 |
9.0 |
|
M8 |
1.25 |
8.0 |
12.0 |
|
M10 |
1.5 |
10.0 |
15.0 |
|
M12 |
1.75 |
12.0 |
18.0 |
 Miten hankitaan vedeneristystuotteita? Suunnittelusta koneistukseen




