 Puh/WeChat:
 Sähköposti:



 Etusivu
Kiinnittimien perusvaatimukset CNC-työstökeskuksessa

 Julkaistu: 20. joulukuuta 2024

Paikannusdatumin valinta CNC-työstökeskukselle:
1.Kolme perusvaatimusta CNC-työstökeskukselle peruspisteen valitsemiseksi:
(1) Valitun peruspisteen tulee pystyä varmistamaan, että työkappaleiden tarkka paikannus on kätevä ja luotettava lastausta ja purkamista varten.
(2) Laske vain valittu peruspiste ja kunkin prosessin osan mitat.
(3) Varmista koneistuksen tarkkuus.
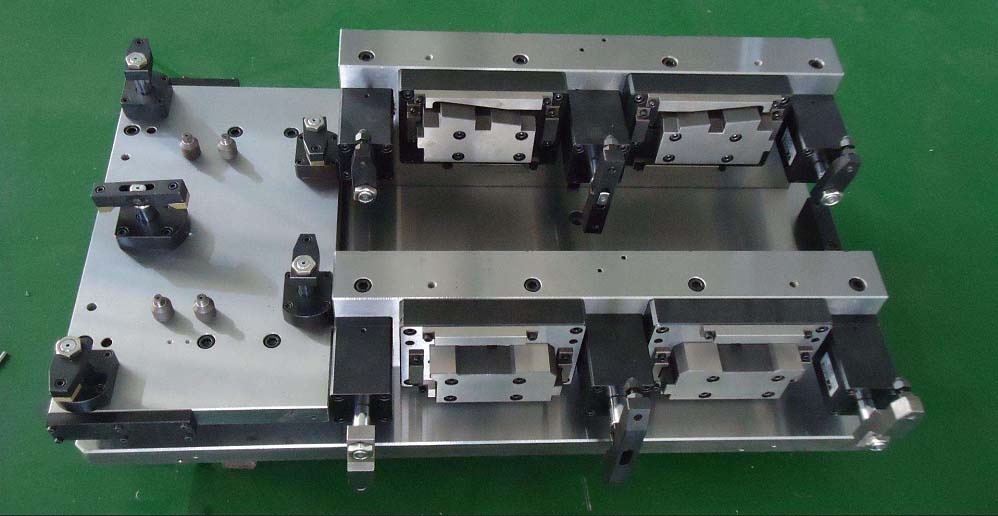
2. Kuusi periaatetta CNC-työstökeskukselle peruspisteen valitsemiseksi:
(1) Yritä valita suunnitteludatumi paikannusdatumilla;
(2) Kun paikannusdam ja suunnittelun peruspiste eivät ole yhtenäisiä, paikannusvirhettä on valvottava tiukasti koneistuksen tarkkuuden varmistamiseksi
(3) Kun työkappale on kiinnitettävä ja käsiteltävä useammin kuin kahdesti, valittu peruspiste voi suorittaa kaikkien tärkeiden tarkkuusosien käsittelyn yhdellä kiinnityksellä ja sijoittelulla
(4) Varmista, että valitun peruspisteen käsittely on suoritettu mahdollisimman paljon;
(5) Eräkäsittelyssä prosessiosan paikannuspisteen tulee olla mahdollisimman lähellä työkappaleen koordinaatistossa määritettyä työkalun asetuspistettä.
(6) Perusmerkin tulee olla yhtenäinen, kun tarvitaan useita kiinnityksiä
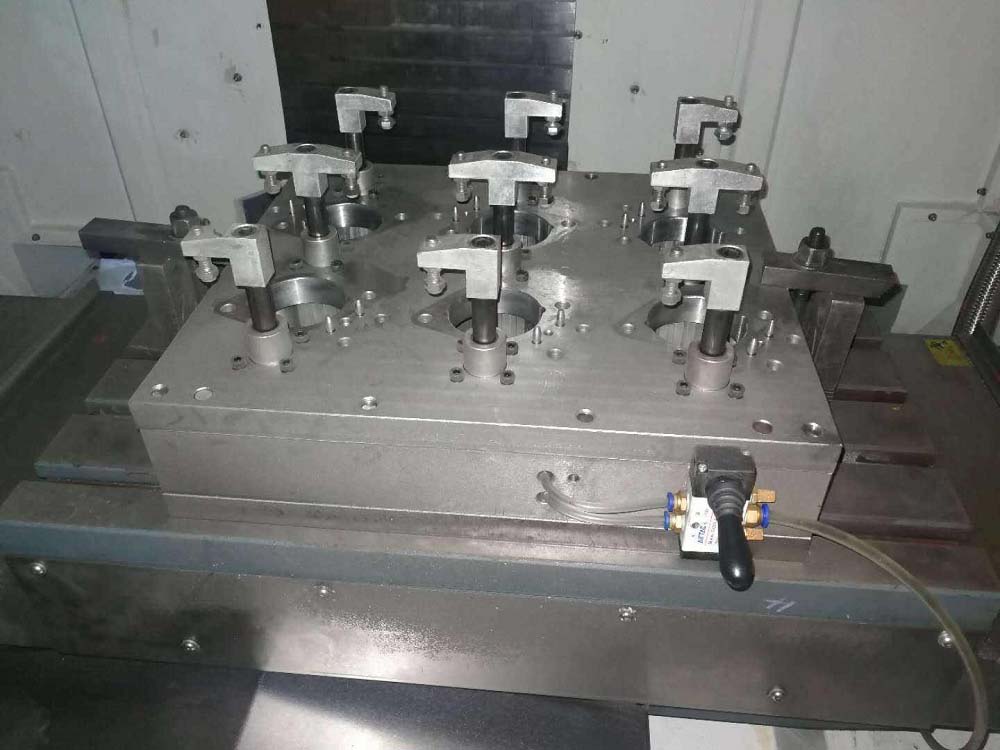
Kiinnikkeen määritys CNC-työstökeskuksessa:
1. CNC-työstökeskuksen kiinnittimen perusvaatimukset:
(1) Kiinnitysmekanismi ei saa vaikuttaa pääsyyn, ja käsittelyosan on oltava auki;
(2) Kiinnitin voidaan asentaa koneeseen suunnattuna;
(3) Kiinnikkeen jäykkyyden ja vakauden on oltava suuri.
2. Yleisesti käytetyt kiinnitystyypit CNC-työstökeskukseen:
(1) Yleiset kiinnikkeet: kuten ruuvipuristimet, indeksointipäät, istukat jne.;
(2) Modulaarinen kiinnitys: Modulaarinen kiinnitys koostuu joukosta yhteisiä komponentteja, joilla on standardoitu rakenne ja standardoitu koko
(3) Erikoiskiinnikkeet: tietyille tai vastaaville prosessiosille suunnitellut kiinnikkeet
(4) Säädettävät kiinnikkeet: modulaaristen kiinnikkeiden ja erityisten kiinnittimien yhdistelmä ei voi vain varmistaa käsittelyn tarkkuutta, vaan myös enemmän joustavuutta kiinnityksessä
(5) Monivaiheiset kiinnittimet: kiinnittimet pystyvät kiinnittämään useita työkappaleita samanaikaisesti
(6)Ryhmäkiinnikkeet: erityisesti samanmuotoisten, samankokoisten työkappaleiden kiinnittämiseen ja samat tai samankaltaiset sijoitus-, kiinnitys- ja työstömenetelmät
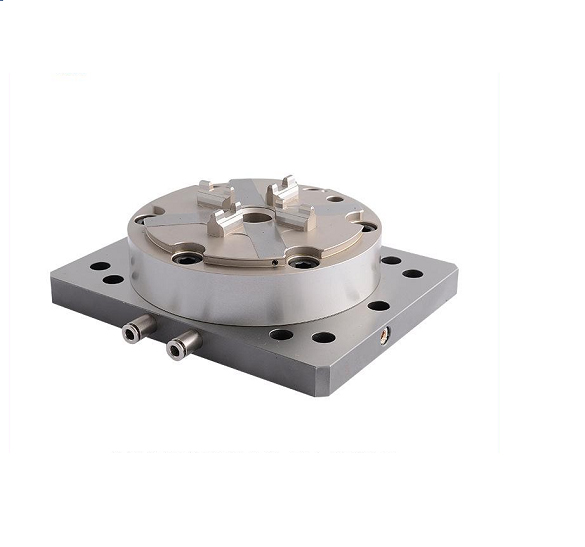
3. Kiinnikkeen valintaperiaate CNC-työstökeskuksessa:
(1) Työstötarkkuuden ja tuotannon tehokkuuden takaamiseksi yleiskiinnitys on suositeltavampi
(2) Yksinkertaisia ja erikoislaitteita voidaan harkita eräkäsittelyyn
(3) Eräkäsittelyssä harkitse monivaiheisten kiinnittimien ja erikoiskiinnittimien, kuten ilmapuristimen ja hydraulipuristimen, käyttöä.
(4) Ryhmätekniikkaa käytettäessä tulisi käyttää ryhmäkalusteita
Joustavat ratkaisut
Kiinalaiset koneistusosien valmistajat tarjoavat parhaan ratkaisun - ISO9001-laadunvalvonnan. Ammattitaitoiset koneistajat tarkkuuskoneistuspajoissa räätälöivät CNC-osia verkossa
 Sorvausosat ja sorvausmateriaalit




