 Puh/WeChat:
 Sähköposti:



 Etusivu
Vakiotyöstötoleranssit: Opi Ultimate Guide

 Julkaistu: 14. elokuuta 2024

Koneistusteollisuudessa noudatetaan toleransseja työn suunnittelupiirroksesta, mutta haasteena on se, kuinka työkappale saa tiukat toleranssit erilaisista koneistusoperaatioista ilman, että pinnan viimeistely kärsii. Sinun on opittava perusideat, syyt, tärkeys ja menetelmät koneistustoleranssien saavuttamiseksi, jotta aina kun ne ovat piirustuksessa, sen käsittely koneistustarkkuuskyvyn suhteen ei estä työn pätevyyttä.
Saat lisätietoja seuraavista YouTube-videoista:
https://www.youtube.com/watch?v=kzqX0oUUY_U
ja
https://www.youtube.com/watch?v=zj1_uPSP6i8
Artikkelin sisältö
Toleranssit CNC-työstöprosessilla
3 vinkkiä tarkkuuskoneistustoleranssien hankkimiseen
Kuinka tarkkuus vaikuttaa tuotteen laatuun
Kuinka nollatoleranssikoneistus
Miksi valita Kiinan Tuofan mukautetut CNC-työstöosat
Mikä on koneistustoleranssit
Suunnittelutyökappale menee suunnitteluvaiheeseen jo ennen kuin se tulee varastoon materiaalimuodossa, ja tässä vaiheessa se saa lopullisen kokoonpanovastineen, joka sen tulee tavata kokoonpanopöydässä. Mutta saman osan kokoamiseksi on noudatettava joitain mittasääntöjä, muuten mikään osa ei voi liittyä toiseen ja tässä koneistustoleranssien käsite tulee työpajassa ja CNC-koneessa. Tämä toleranssi ratkaisee sen, kuinka paljon tarkkojen työstötyökalujen on kannettava kustannuksia koneistuksen optimoinnista, laadukkaasta tuotteesta ja nollakoneistustoleranssien vastaavuudesta.
Koneistustoleranssin perusteiden ymmärtäminen
Tämä vaatimus tulee työn kokoonpanon käsitteestä hyvien teknisten käytäntöjen kanssa, koska jos kahdella yhteenliittyvällä osalla ei ole vertailukelpoisia mittoja toisiinsa liitettäviksi, on erittäin vaikea saada laadukasta tuotetta. Ja ainoa tapa saada hyvä toleranssi on koneistamalla toleranssien allokointimenetelmiä, koska tällä tavalla työkappale pienenee tasaisesti tietyllä pinnalla. Mutta koneistustoleranssin saavuttaminen on myös toinen kokoonpanotekniikan aihe, koska koneistuskuvio vaikuttaa myös työhön erilaisten koneistustoimintojen, toleranssianalyysin, materiaalikoostumuksen ja toleranssianalyysin avulla.
Koneistustoleranssien tyypit
Nämä ovat erityyppisiä mittamittauksen, harkittavan työn, numeerisen arvon saavuttamisen ja toleranssianalyysin mukaan. Työstötoleranssit voivat olla luonteeltaan yksipuoleisia, jolloin mittavaihtelun ohjaus saa kelpuutuksensa vain yhteen lineaariseen suuntaan, sama tarve on välyssovitustyössä. Tai se voi olla kahdenvälinen, jolloin se saa ulottuvuuden vaihtelun hallinnan kahdessa ulottuvuuden aspektissa, esimerkiksi sekä positiivisella että negatiivisella akselilla. Toista ohjausta voidaan soveltaa myös silloin, kun rajat ovat lopulliset arvot sen sijaan, että mitoitetaan yksittäinen arvo.
Seuraavat aluetyypit:
Geometrinen toleranssi
Tämän tyyppiset mittavaihtelusäädöt ovat läsnä suunnittelussa graafisen esityksen muodossa, kuten jotkin symbolit voivat näyttää tasaisuutta, suoruutta, yhdensuuntaisuutta, tylsää vaihtelua ja peruspisteviittausta. He käskevät koneistajaa ottamaan jonkin verran viittausta tilaan, ja sitten kaiken työn mittavaihtelun pitäisi olla tämän viittauksen hallinnassa ilman kolmannen osapuolen mittaustyökalua. Ne edustavat yleistä mittojen vaihtelun hallintaa kiinteän arvon sijasta jokaisessa työpinnan pisteessä, muuten 2D-piirustuksessa tarvitaan liian paljon tilaa yhden tuoteprofiilin koneistustoleranssien tarkentamiseen.
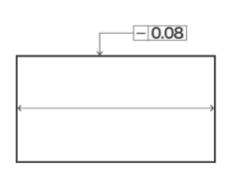
Kuva nro 1 esittää geometrisen toleranssin.
Mittojen toleranssit
Se on olemassa yksittäisen arvon dimensiossa ilman graafista esitystä ja peruspisteviittausta, koska vain yksi numeerisen arvon arvo voi käskeä koneentekijän ja valmistajan kokoamaan työn ilman virheitä. Sinun on noudatettava samaa numeerista kuvaa jokaisessa työprofiilin kohdassa, koska profiilissa ei ole vaihtelua missään sen pinnassa. Tämä toleranssiarvon saavuttaminen on koneistajalle helppoa, koska se on tasainen arvo ilman referenssiä ja kuvitteellista viivakalibrointia toisin kuin geometrinen toleranssi. Tämä on yleisin suunnittelupiirustuksessa esiintyvä toleranssi, koska suunnittelutyössä on aina yksi arvoluku.
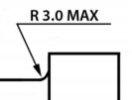
Kuva nro 2 näyttää mittatoleranssin.
Napsauta tästä ymmärtääksesi ja saadaksesi tietoa TuofaCNC:ltä mittatoleranssista.
Vakiotyöstötoleranssit
Useimmissa CNC-koneissa on yleinen käytäntö toleranssiarvo, jossa ne voivat hallita mittakuvioidensa vaihtelua. Tämä arvo on yleensä noin ± 0.13 mm ja se voi olla alapuolella ohjaamalla erilaisia materiaalitekijöitä, prosessia, kuumennusta, tarkkoja työstötyökaluja ja toleranssianalyysiä. On myös mahdollista, että jopa kone, joka pystyy saavuttamaan tämän suuren toleranssin, voi poiketa siitä ja korkeampia arvoja on olemassa lopputarkastuksen / kokoonpanon vaiheessa. Näin ollen vain CNC-koneen standardikoneistustoleranssi ei ratkaise lopullisen työn kohtaloa.
CNC-koneistuksen toleranssi
Se on erityinen koneelle itselleen, koska jokaisella koneella on oma tarkkuusarvonsa spesifikaatiossaan/tietolomakkeessa, joka käskee käyttäjän päättämään, kumpi sopii sille paremmin. Minkä tahansa koneen tarkkuus riippuu koneistusulokkeesta, digitaalisesta valmistuksesta, tarkoista työstötyökaluista ja koneistusalustan poikkeamasta. Tietysti kustannukset ja käyttäjän sovellukset päättävät, mikä CNC-koneen tarkkuus sopii hänelle paremmin. Laadukkaat CNC-koneiden valmistusmateriaalit ja niiden pinnan karheusarvot ovat pääasiallinen tekijä päätettäessä mittapoikkeaman hallinnasta toleranssin nimissä.
Protolabsin toleranssit
Ennen varsinaista suunnittelutyötä edellytetään aina työn pätevyyttä jonkin säännön ja työn standardin mukaan, koska massatuotanto ei ole hyvän suunnittelutavan ensimmäinen vaihe. Siksi prototyyppityö on valmistettava ensin, mutta samalla koneistustoleransseilla kuin alkuperäisessä, et voi tinkiä työn mittapoikkeamasta toiminnallisen ja kokoonpanotestin kelpoisuustarpeen vuoksi. Siten herää kysymys, kuinka paljon yleisiä koneistustoleransseja näille prototyyppitöille pitäisi olla, vastaus on 0.13 mm (sama arvo on myös Protolabsin CNC-koneissa).
Toleranssit CNC-työstöprosessilla
Tässä prosessissa on monia työstötyyppejä, esimerkiksi hionta, poraus, poraus, sorvaus, jyrsintä ja leikkaus ovat sen tärkeimmät luokat. Mutta jokaisella prosessilla ei ole samoja työstötoleransseja, koska jokaisella on oma menettelynsä ja poikkeama työstöalustassa. Siten toleranssien allokointimenetelmät ovat erilaisia jokaisessa prosessissa, minkä vuoksi toleranssimittaustiedot osoittavat, että CNC-työstöporauksen toleranssiarvot ovat pienet kuin CNC-hiontaprosessissa, koska pinnan karheus ja koneistusulokemekanismi eivät ole niinkään tarkkoja CNC-porausprosessissa.
CNC-jyrsintätoleranssitaulukko
Kuten taulukosta No.1 näkyy, pienin jyrsintätoleranssi on 0.014 mm, mikä on lähellä nollaa koneistustoleranssia, mutta kun työn perusmitta menee korkeammalle puolelle, niin jyrsintätoleranssit poikkeavat minimitoleranssista. Koneistustoleranssin maksimiarvo on 0.097 mm 500 mm:n perusmitalla, koska tämä suuri mitta voi helposti säätää 97 mikronin poikkeamaa keskiarvon vasemmalla tai oikealla puolella. Se on tarkka digitaalisessa valmistuksessa, koska tässä työkappale on paikallaan ja työkalu on liikkeessä hyvällä toleranssimittauksella.
Napsauta tästä saadaksesi tietoa jyrsintäprosessista valmistetuista koneistusosista.
| Perusmitta (mm) | Toleranssi (mm) |
| Aikeissa 3 mm | 0.014 |
| 3-6 | 0.018 |
| 6-10 | 0.022 |
| 10-18 | 0.027 |
| 18-30 | 0.033 |
| 120-180 | 0.063 |
| 400-500 | 0.097 |
CNC-sorvin toleranssitaulukko
Tässä koneistusoperaatiossa työstökuviolla on joitain rajoituksia liikkuvan työkappaleen ja paikallaan olevan työkalun vuoksi, joten koneistuksen mittojen poikkeamien mahdollisuus on pienempi. Vaikka työistukkakannattimessa on koneistusulokemekanismi, mutta taulukko nro 2 näyttää koneistustoleranssin vähimmäisarvon 0.010 mm perusmitan vähimmäisarvolla ± 3 mm. Voit nähdä vertailun taulukosta nro. 1 ja 2 nähdäksesi eron koneistustoleranssiarvoissa. Jyrsintätyöstön toleranssit ovat vähemmän tiukempia kuin sorvin arvot koneistuskuvion, koneistusulokkeen edun, poikkeamattomuuden ja tarkkojen työstötyökalujen vuoksi.
Vaahtotyöstöosien tiedot ovat saatavilla yhdeltä sen parhaista valmistajista.
| Perusmitta (mm) | Toleranssi (mm) |
| Aikeissa 3 mm | 0.010 |
| 3-6 | 0.012 |
| 6-10 | 0.015 |
| 10-18 | 0.018 |
| 18-30 | 0.021 |
| 120-180 | 0.040 |
| 400-500 | 0.063 |
Taulukko nro 2 Sorvin toleranssitaulukko.
CNC-leikkaustoleranssitaulukko
Tässä prosessissa leikkaustoiminto tekee leikkaamisen työkappaleen/työn osalla viemällä tilaa ulokkeen molemmilta puolilta. Nyt on tarpeen poistaa materiaali leikkausulokkeen molemmilta puolilta, jolloin koneistustoleranssit eivät ole hyvällä alueella poistetun ylimääräisen materiaalin vuoksi. Esimerkiksi vannesaha on leikkaustoiminto, jolla voi olla myös CNC-toiminto, ja standardi koneistustoleranssi on 0.100 tuumaa tai 2.54 mm. Siksi leikkaus ei ole ensisijainen osa koneistustekniikkaa nollatoleranssien saavuttamiseksi, vaan se toimii aikaisemmassa vaiheessa.
Tiukan toleranssin koneistus
Se on prosessin nimikkeistö, jossa pienin poikkeama dimensioissa on koneistustoleranssiprosessin tavoite. Yksi ensisijainen tekijä tämän suuren toleranssin saavuttamiseksi on CNC-koneen kyky, mutta saattaa olla myös toissijaisia tekijöitä. Kalibrointia, lämpötilaa, työkalun kulumista ja työstöalustan poikkeamaa on valvottava, jotta lopputuotteena syntyy tiukat koneistustoleranssit. Julkaistuissa tiedoissa tiukkojen toleranssien maksimitarkkuus on 0.005 mm, koska se on vain viisi mikronia numeerisena arvona, minkä vuoksi tätä pienempi arvo ei ole mahdollinen koneistusilmiön skenaario.
ISO 2768 -standardi
Se on standardi, joka käsittelee yleisiä toleransseja teknisten rakenteiden kokoonpanossa, koska kokoonpanossa olevien suunnittelukäytäntöjen noudattamiseen pitäisi olla jokin vakiotoleranssiopas, minkä vuoksi tämä standardi on saatavilla kansainväliseksi viitteeksi. Tässä standardissa on luokkia, jotka päättävät, minkä tyyppisiä koneistustoleransseja projekti tarvitsee, luokat ovat Fine, Medium, Coarse ja Very Coarse sallituilla koneistustoleransseilla perusmitoissa. Taulukko nro 3 keskustele samoista luokista.
|
luokka |
Mitta- ja toleranssialue (mm) |
||||
|
|
0.5 - 3 |
3-6 |
6-30 |
120-400 |
2000 - 4000 |
|
Loppu |
± 0.05 |
± 0.05 |
± 0.1 |
± 0.2 |
± nolla |
|
Keskikova |
± 0.1 |
± 0.1 |
± 0.2 |
± 0.5 |
± 2 |
|
Karkea |
± 0.2 |
± 0.3 |
± 0.5 |
± 1.2 |
± 4 |
|
Erittäin Karkea |
± Ei |
± 0.5 |
± 1 |
± 2.5 |
± 8 |
ISO 13920-bf toleranssi pdf
Se on vakiona, jolla on hitsausrakenteiden toleranssit, koska lähes jokaisessa koneistetussa koneistuksessa on hitsaus, minkä vuoksi toleranssit sekä koneistuksessa että hitsauksessa ovat sen päätarve. Tämä standardi käsittelee hitsauspoikkeamaa perusmittasta, koska hitsissä on paljon muodonmuutoksia, jotka voivat aiheuttaa rakenteen lineaarisuunnassa kohdistusvirheitä, minkä vuoksi sen toleranssi on aina suurempi kuin koneistustoleranssit. Taulukko nro. Kuva 4 esittää hitsauksen lineaarimittatoleranssia,
Toleranssiluokan mitat ja toleranssiarvot (mm)
|
Toleranssiluokka |
Mitta- ja toleranssiarvot ( mm) |
||||
|
|
2-30 |
30-120 |
400-1000 |
1000-2000 |
Yli 2000 |
|
A |
± 1 |
± 1 |
± 2 |
± 3 |
± 9 |
|
B |
± 1 |
± 2 |
± 3 |
± 4 |
± 16 |
|
C |
± 1 |
± 3 |
± 6 |
± 8 |
± 27 |
|
D |
± 1 |
± 4 |
± 9 |
± 12 |
± 40 |
3 vinkkiä tarkkuuskoneistustoleranssien hankkimiseen
Tarkat koneistustoleranssit tarvitsevat aina kaikki koneistajat, koska jos teet laadukasta työtä, sen tulee olla tarkkaa ja tarkkaa kokoonpanoprosessia varten. 3 pääkohtaa, joilla voidaan saavuttaa tarkkaa koneistustyötä, ovat,
Lämpötilan valvonta
Lämpötilan säädöllä voidaan minimoida metallimateriaalin lämpölaajeneminen, koska jos työstät työkappaletta 50 °C:n lämpötilassa, sitten kurssin ulkopuolella, tulos on erilainen verrattuna 20 °C:n tuloksiin.
Tärinän hallinta
Korkean lattian työpajan aiheuttama tärinä, nosturin liike ja raskas kuljetus lattialla voivat myös aiheuttaa poikkeamia koneistustoleransseista.
Pätevyys
Työn, koneistajan ja CNC-koneen pätevyys johtaa myös hyviin koneistustoleransseihin.
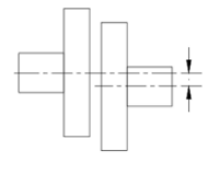
Kuvassa nro 3 näkyy kokoonpanovirhe.
Kuinka tarkkuus vaikuttaa tuotteen laatuun
Asennussuunnittelijan tarve on aina, että laadukkaat koneistustoleranssit ovat olemassa aina, kun työ on ionifysikaalisessa muodossa. Tästä syystä massatuotannossa pyritään saamaan hyvät koneistustoleranssit, muuten toleranssityön ulkopuolelle jäävät ongelmat. Koska jos jokaisella tuotteella monista on erilaiset mitat sopivaksi vastineen kanssa, on todennäköistä, että kumpikaan tuote ei voi koota sovellusvaiheessa. Esimerkiksi auton huolto-osan koneistustoleranssi voi aiheuttaa kaikkien markkinoilla olevien osien hylkäämisen, jos mittapoikkeama ei ole alueella.
Kuinka nollatoleranssikoneistus
Tämä on termi, joka heijastaa sitä, että koneistustoleranssit ovat minimitasolla täsmälleen nollan numeerisen arvon sijaan, koska nolla-arvon saavuttaminen ei ole mahdollista millään fysikaalisella tavalla. Voit sanoa, että 0.010 mm on lähellä nollatoleranssia työstöarvoa koneistusalalla saatavilla olevan autenttisen julkaistun kirjallisuuden perusteella. Tapoja saavuttaa tämä suuri toleranssi ovat materiaalin koostumuksen hallinta, koneistuksen kalibrointi, pätevyys, lämpötila, työkalujen tasaisuus ja työkappaleen lämpökäsittely. Jos nämä tekijät ovat hallinnassa, voit tehdä tarkan työn ja koneistuksen ilman korjauksia tai jälkikäsittelyjä.
Miksi valita Kiinan Tuofan mukautetut CNC-työstöosat
Kun sinun on valmistettava mukautettuja osia uudenlaisen suunnittelun mukaan, tarvitaan koneistusta toleransseille, joilla on yhteensopivia osia. Tätä tarkoitusta varten sinun on valittava koneistaja ja CNC-kone pätevyyskriteereillä, jotta rahaa ja resursseja ei mene hukkaan. Tuofa Kiinalla on ISO 9001 -sertifikaatti, jolla on laaja kokemus CNC-työstyksestä (sekä metalliset että ei-metalliset materiaalit) ja se pystyy saavuttamaan < 0.010 mm:n työstötoleranssin jopa tiukassa tuotantoaikataulussa. Ota siis yhteyttä Tuofaan koneistustoleranssien saavuttamiseksi ja pyydä työstäsi tarjous 24 tunnin sisällä.
Lisätietoja saat osoitteesta tuofa-cncmachining.com
UKK
Mitä on toleranssi konesuunnittelussa?
Koneen suunnitteluelementeillä on järjestys koota keskenään, koska yksi komponentti ei yksinään voi tuottaa tulosta ja kokoonpanoprosessille on yksi vaatimus, jota kutsutaan koneistustoleransseiksi. Ja nämä toleranssit ovat numeerisia arvoja, jotka kertovat, kuinka paljon poikkeama perusmittasta voi olla tietyn koneen tai mekaanisen rakennekokoonpanon normaalissa toiminnassa. Tekninen toleranssi?
Voi olla vakiotyöstötoleransseja, jotka kertovat suunnittelijalle, kuinka suuri mittapoikkeama ei vaikuta rakenteeseen tai kokoonpanoon ilman tiukkoja tiukkoja tai nollatoleransseja koskevia kriteerejä.
Vakiotyöstötoleranssit mm?
Tämän tyyppisen toleranssin arvo on 0.13 mm, ja tällainen työstötoleranssi ei ole niinkään tiukka toleranssi, koska minimitoleranssi voi olla jopa 0.010 mm, noin 13 kertaa pienempi kuin tavallinen koneistustoleranssi.
 Swiss Machining Ultimate Guide: Tarkkuus ja tehokkuus




