 Puh/WeChat:
 Sähköposti:



 Etusivu
Kysymyksiä koneistustarkkuudesta | ISO9001 laadunvalvonta

 Julkaistu: 5. heinäkuuta 2023

Millä tahansa koneistusmenetelmällä saadut todelliset parametrit eivät ole täysin tarkkoja. Kappaleen toiminnasta niin kauan kuin koneistusvirhe on kappalepiirustuksen edellyttämällä toleranssialueella, koneistustarkkuuden katsotaan olevan taattu. Tuofan CNC-työstöosien tehtaan työpajan ISO9001-laatujärjestelmä, tarkkuustyöstöosien toleranssi on vain 0.01 mm.
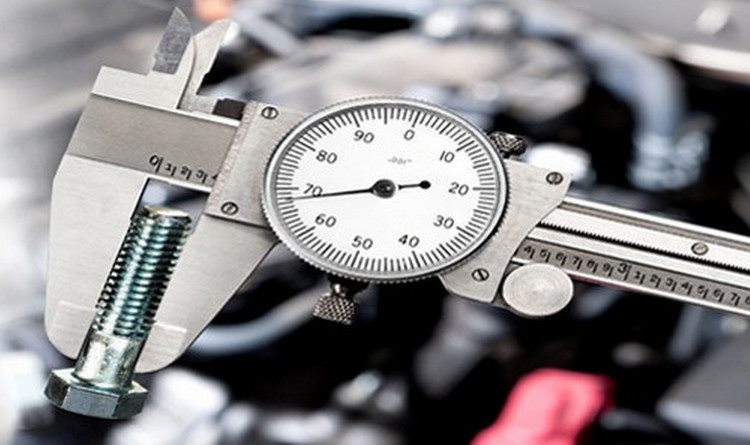
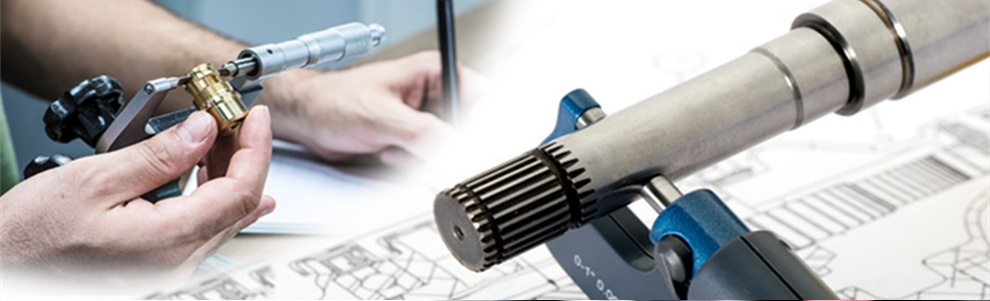
Mitä koneistustarkkuus tarkoittaa?
Koneistustarkkuus viittaa kappaleen todellisten geometristen parametrien (koko, muoto, sijainti) ja ihanteellisten geometristen parametrien vastaavuuteen koneistuksen jälkeen. Näiden välinen poikkeama on koneistusvirhe. Koneistustarkkuus sisältää kolme näkökohtaa: mittatarkkuuden, muodon tarkkuuden ja sijainnin tarkkuuden.
Mitkä tekijät vaikuttavat koneistuksen tarkkuuteen?
Prosessijärjestelmän alkuperäinen virhe: prosessijärjestelmän geometrinen virhe, kuten käsittelyperiaatevirhe, työstökoneen geometrinen tarkkuus, työkalun ja jigin valmistusvirhe, työkappaleen asennusvirhe jne. voimamuodonmuutosjärjestelmä, lämpömuodonmuutos, virheen aiheuttama sisäinen jännitys vaikuttavat osan käsittelyn tarkkuuteen. Koneistusperiaatteen virheet, kuten tuotannon approksimaatio, muovaus jne., voivat usein lisätä merkittävästi tuottavuutta, kunhan ne rajoittuvat sallittuihin toleransseihin.
Koneen geometriset tarkkuusvirheet, kuten radiaaliset ja aksiaaliset juoksuvirheet karan pyörimisen aikana. Koneohjain vaakasuorassa pystysuunnassa virheen suoruuden, ohjaimen ja ohjausvirheen välisen yhdensuuntaisuuden. Koneen käyttöketjun virhe. Työkaluvirheen mittausvirhe, prosessijärjestelmän termisen muodonmuutoksen virhe. Työkappaleen, työkalun lämmön muodonmuutos, leikkauslämpö, kitkalämpö, satunnainen lämpö jne., niin monet tarkkuustyöstökoneet sijoitetaan houkuttelevaan työpajaan (hidastustyöstökoneet, CNC-koneet jne.). Työkappaleen sisäisten jännitysten aiheuttama muodonmuutos, jossa leikkausprosessin jäännösjännitykset muuttavat työkappaleen muotoaan. Siksi koneistustarkkuuden aiheuttaman alkuperäisen virheen vähentämiseksi ajattelemme yleensä työstökoneita itsesorvaukseen, itsejyrsintään, itsejyrsintään, itseleikkaukseen, jotta yritetään korjata koneistusvirheiden aiheuttama alkuperäinen virhe.
Kuten vanhan jyrsinkoneen muodon 200 * 20 * 400 alumiiniseostuotteiden yhdensuuntaisuus, kohtisuoraisuus, tasaisuus, 0.03 mm:n sisällä, kuten korkean tarkkuuden sorvin käsittely hoikka akseli, kuten vanhan lanka-leikkauskoneen käyttö työkaluja sisä- ja ulkoympyrän koaksiaalisuuden käsittelemiseksi 0.02 kappalesarjan sisällä jne. Kun ajattelemme koneistuksen tarkkuutta hallitsemattomissa, kun meidän on mietittävä itsekääntöä, itsejyrsintä, itsehionta, itse -leikkaus nämä menetelmät nostaa.
Koneistusstandardi
Työstötarkkuus mitataan toleranssitasolla. Mitä arvosana tasoarvo, sitä suurempi tarkkuus; koneistusvirhe esitetään numeerisena arvona. Mitä suurempi numeroarvo, sitä suurempi virhe. Korkea koneistustarkkuus tarkoittaa pientä koneistusvirhettä ja päinvastoin. Toleranssiluokkia on 20 IT01, IT0, IT1, IT2, IT3 - IT18, joista IT01 ilmaisee kappaleen suurimman koneistustarkkuuden ja IT18, että kappaleen työstötarkkuus on pienin. Yleisesti ottaen IT7:llä ja IT8:lla on keskimääräinen koneistustarkkuus. taso. Tuofan CNC-koneistettujen osien tehtaallamme ISO 2768 -standardin mukaisesti metallitoleranssi pidetään +/- 0.005" (+/- 0.127 mm). Muovi- ja komposiittimateriaalit ovat +/- 0.010". (ellei ostaja toisin pyydä).
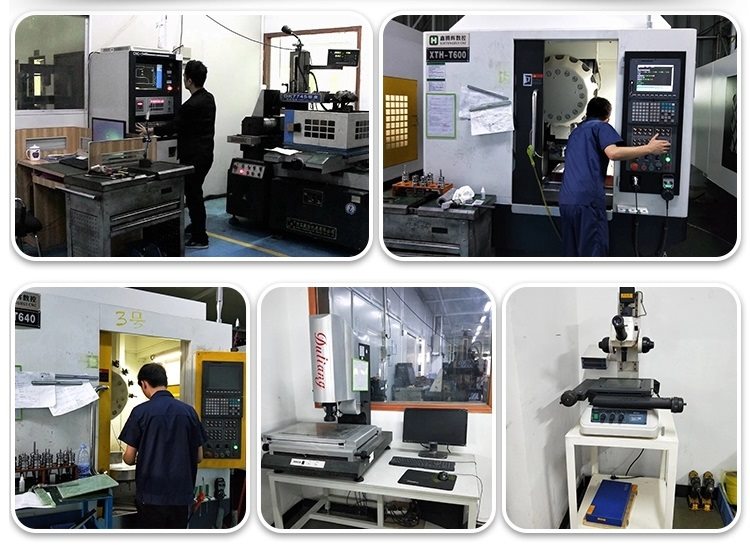
Luotettava CNC-työstöosien tehdas
Koneen laatu riippuu osien työstölaadusta ja koneen kokoonpanon laadusta. Osien työstölaatuun kuuluvat osien työstötarkkuus ja pinnanlaatu. Meillä Tuofan CNC-koneistusosien tehtaalla on yli 30 erilaista materiaalia ja 10 erilaista pintakäsittelyä räätälöityjen CNC-osien valmistamiseksi startup-yrityksille ja insinööreille.
 Pintakäsittelypalvelut | Tuofa Machining Inc




