 Puh/WeChat:
 Sähköposti:



 Etusivu
Todistuslujuuden selitys: Onko se tärkeää CNC-koneistetuille osille?

 Julkaistu: 14. elokuuta 2024

Kun etsit metalliosia seuraavaan ajoneuvoprojektiin, on yksi ominaisuus, joka määrittää näiden komponenttien kyvyn säilyttää muotonsa kuormien alla, eli vetolujuus. Kuormaa kantavilla CNC-komponenteilla se on yleensä tärkeämpää kuin vetolujuus . Tässä oppaassa käsittelemme vetolujuutta, miten insinöörit määrittävät tämän arvon, miten se liittyy myötölujuuteen ja miten Tuofa sisällyttää sen massakoneistettuun tuotantoprosessiin, jotta tiimisi ymmärtää vetolujuuskaavion ja voi valita oikean materiaalilaadun.
Mikä on todistuksen vahvuus?
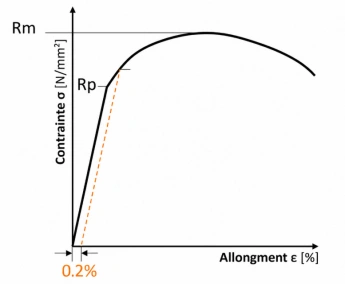
Myötöraja on suurin jännitys, jonka materiaali tai osa kestää ilman pysyvää plastista muodonmuutosta pitkäaikaisissa käyttökuormituksissa. Myötöraja on insinöörien suosima arvo metalleille, kuten alumiinille ja ruostumattomalle teräkselle, joilla ei ole selkeää myötörajaa jännitys-venymä-diagrammissa. Näille materiaaleille teollisuus käyttää standardina 0.2 %:n jäännösmuodonmuutosta, joka määritellään Rp0.2:ksi eli myötörajaksi.
Onko todistuslujuus yhtä suuri kuin todistuskuorma?
Ei. Todistuksen kestävyydellä tarkoitetaan jännitysarvoa (MPa tai ksi), kun taas todistuksen kuormalla tarkoitetaan suurinta voimaa (N tai lbf), jonka kiinnitin tai muu osa kestää muodonmuuttumatta. Todistuksen kuorman arvo johdetaan kaavalla:
Todistuskuorma = Todistuslujuus x Jännityspinta-ala (kiinnittimen)
Onko todistuslujuus mekaaninen ominaisuus?
Kyllä. Vetolujuus on mekaaninen ominaisuus, joka määritetään vetolujuuden testauksella. Se mainitaan usein yhdessä muiden ominaisuuksien, kuten vetolujuuden, venymän ja kovuuden, kanssa.
Mihin todistuslujuutta käytetään?
Lujuuden testauksen keskeisenä tavoitteena on määrittää turvallisen käyttöjännityksen raja, jonka ylittyessä komponentti ei muodonmuutu pysyvästi käyttökuormituksen alaisena.
Miten todistusvoimaa mitataan?
Vetolujuuden määritys tapahtuu laboratoriossa, jossa näyte vedetään vetolujuuskoestuskoneessa, sen jännitys-venymäkäyrä piirretään ja arvo luetaan käyrältä offset-menetelmällä. Menettely noudattaa yleensä standardissa ASTM E8 tai ISO 6892 määriteltyjä ohjeita.
Vetokoe
Valmisteltu koenäyte, usein sylinterimäinen tai litteä tanko, jonka poikkileikkauspinta-ala tunnetaan, asennetaan vetolujuuskoestuskoneeseen ja vedetään murtopisteeseen asti. Koenäytteen voima ja venymä kokeen aikana mitataan ekstensometrillä.
Jännitys-venymä-käyrän piirtäminen
Myötöraja- ja venymäarvojen saamiseksi jaamme mitatut voima- ja venymäarvot koekappaleen alkuperäisellä poikkileikkauspinta-alalla ja pituudella. Nämä kaksi arvoa johtavat jännitys-venymäkäyrään, jolle on tunnusomaista elastinen alue ja plastinen alue.
Rp0.2:n määrittäminen Offset-menetelmällä
Kuvaajan kimmoisan (lineaarisen) segmentin suuntaisesti piirretään siirtymäviiva alkaen x-akselin venymän 0.2 %:sta. Siirtymäviivan ja jännitys-venymäkuvaajan leikkauspiste antaa vetolujuuden arvon, Rp0.2.
Todistelujuus vs. muut materiaaliominaisuudet
Nyt keskustelemme vetolujuuden ja muiden materiaaliominaisuuksien, kuten myötölujuuden ja vetolujuuden, eroista.
Todistuslujuus vs. myötölujuus
Myötölujuutta käytetään metalleille, joilla ei ole selkeää myötörajaa, kun taas myötölujuutta käytetään metalleille, joilla on selkeä myötöraja. Alla olevassa kuvassa vertaillaan myötölujuutta ja vetolujuutta ja korostetaan niiden välisiä keskeisiä eroja.
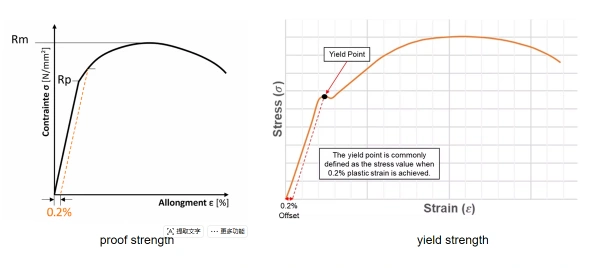
Todistelujuus vs. vetolujuus
Alla oleva taulukko esittää vetolujuuden ja koestuslujuuden välisen suhteen materiaalin muodonmuutoksen eri vaiheissa.
|
Ominaisuudet |
Todistusvoima |
Vetolujuus |
|---|---|---|
|
Tarkoitus |
Asettaa turvallisen rajan ennen pysyvää muodonmuutosta |
Merkitsee suurimman jännityksen ennen murtumaa |
|
Sijainti käyrällä |
Varhainen plastinen alue (pieni offset-venymä) |
Käyrän huippu, juuri ennen kuroumaa |
|
Muodonmuutoksen tyyppi |
Pysyvän (plastisen) rasituksen alkaminen |
Lopullinen kuormankantokyky |
|
Miten mitata |
0.2 %:n offset-menetelmä jännitys-venymäkäyrässä |
Vetolujuuskokeen aikana mitattu huippujännitys |
|
Sovellukset |
Työkuorman suunnittelurajat |
Turvakertoimen ja vikamarginaalin laskelmat |
Voidaanko niitä käyttää keskenään vaihtokelpoisesti?
Ei. Metalleilla, joilla on myötöraja, kuten monilla hiiliterästyypeillä, vetolujuus ja myötölujuus ovat suhteellisen lähellä toisiaan. Tällaisessa tapauksessa voit käyttää kumpaa tahansa termiä. Metalleille, joilla ei ole myötörajaa, kuten alumiinille, austeniittiselle ruostumattomalle teräkselle ja titaanille, on kuitenkin käytettävä vetolujuutta (Rp0.2). Tarkista aina sertifiointilomakkeessa ilmoitettu arvo.
Yleisten CNC-työstömateriaalien lujuustodistus
Vetolujuus vaihtelee seoksen koostumuksen, päästön ja lämpökäsittelyn mukaan. On tärkeää varmistaa tietyn CNC-koneistetun materiaalierän valssaussertifikaatissa todellinen vetolujuuden vähimmäisarvo.
Alumiiniseokset
6061-T6:n vetolujuus on noin 240–276 MPa, kun taas suurlujuusluokan 7075-T6 vetolujuus on noin 460–503 MPa. Päästetty laatu (eli T6, T651) vaikuttaa merkittävästi vetolujuuteen, joten muista määrittää päästö tilauksen yhteydessä.
Austeniittiset ruostumattomat teräkset
Ruostumattomat teräkset 304 ja 316 ovat hehkutettuja austeniittisia laatuja, ja niillä on suhteellisen alhainen vetolujuus, noin 170–310 MPa, mutta ne ovat erittäin venyviä ja korroosionkestävämpiä. Vetolujuus kasvaa merkittävästi kylmämuokkauksen ansiosta.
Hiiliteräkset
Vähähiiliset teräkset, mukaan lukien 1018, kestävät 370–440 MPa:n lujuuden. 4140-seosteräkset voivat sammutettuna ja päästättynä saavuttaa 655–1000 MPa:n lujuuden lämpökäsittelystä riippuen.
Titaaniseokset
Ti-6Al-4V on yleisin ilmailu- ja avaruustekniikassa käytetty titaani, ja sen vetolujuus hehkutettuna on noin 830–950 MPa. Tämä tarkoittaa, että sen vetolujuus on lähes kaksinkertainen 7075-T6-alumiiniseokseen verrattuna, mutta sen paino on paljon pienempi.
Kupariseokset
C360-messingin vetolujuus on noin 124–310 MPa päästötasosta riippuen, kun taas tarkkuusjousissa ja liittimissä käytettyjen berylliumkupariseosten vetolujuus voi lämpökäsittelyn jälkeen ylittää 900 MPa.
Onko vain metallilla kestävyyslujuutta?
Ei, myös muoveilla ja komposiittimateriaaleilla on myötölujuus, ne määritellään yleisesti myötölujuutena. Yleensä myötölujuutta käytetään metalleille.
Mikä voi vaikuttaa materiaalien lujuustestiin?
Materiaalien vetolujuuteen vaikuttavat tietyt tekijät, kuten kemiallinen koostumus, mikrorakenne, lämpötila ja materiaalin olosuhteet. Kaikki nämä tekijät kuvataan alla.
Kemiallinen koostumus
Erilaisten seosaineiden, kuten kromin, nikkelin ja kuparin, läsnäolo vaikuttaa metallien dislokaatioiden liikkeeseen ja vaikuttaa lujuuteen. Jopa pienet vaihtelut materiaalispesifikaatiossa voivat aiheuttaa Rp0.2:ssa 10–20 %:n vaihtelun.
Materiaalin kunto ja luonne
Lämpökäsittely ja muokkauslujittuminen vaikuttavat vetolujuuteen enemmän kuin mikään muu ominaisuus. Saman alumiiniseoksen vetolujuus on hehkutetussa O-lujuudessa noin 76 MPa ja huippuvanhennetussa T6-lujuudessa yli 500 MPa.
Raekoko ja mikrorakenne
Hienorakeiset rakenteet lisäävät yleensä lujuutta estämällä dislokaatioliikkeitä, ja niitä kutsutaan Hall-Petch-lujitusmekanismiksi. Valu-, taonta- ja aiempi työstöhistoria vaikuttavat raekokoon.
Lämpötila
Lämpötilan noustessa vetolujuus heikkenee, erityisesti yli 150 °C:n alumiiniseosten tapauksessa. Kuumille osille on tarpeen testata vetolujuus osan käyttölämpötilassa.
Miten todistuslujuus vaikuttaa CNC-työstöön?
Vetolujuuden arvo vaikuttaa leikkausvoimiin, työkalujen käyttöikään ja CNC-koneistettujen osien mittojen pysyvyyteen.
Leikkausvoima ja koneen kuormitus
Mitä suurempi vetolujuus on, sitä suurempia leikkausvoimia tarvitaan materiaalin leikkaamiseksi, mikä lisää karan kuormitusta ja saattaa vaatia hitaampia syöttönopeuksia CNC-koneissa.
Työkalun kuluminen ja leikkauslämpö
Korkean lujuuden omaavien materiaalien, kuten Ti-6Al-4V:n tai 4140:n, leikkaamiseen liittyy lisääntynyt lämmön vapautuminen ja leikkaustyökalujen lisääntynyt kuluminen verrattuna pehmeämpiin alumiiniseoksiin.
CNC-osien pysyvä muodonmuutos
Ohuen alueen vetolujuuden ylittäminen liiallisen puristus- tai leikkausvoiman vuoksi johtaa CNC-koneistetun osan plastiseen muodonmuutokseen – yksi tärkeimmistä syistä mittavirheisiin heti koneistuksen jälkeen.
Tarkoittaako se, että voit valmistaa ohuemman osan, jos vaihdat käyttämään materiaalia, jolla on korkea vetolujuus, painon vähentämiseksi? Se ei todellakaan tarkoita. Vaikka valitsisit materiaalin, jolla on korkea vetolujuus, osiesi seinämän paksuuteen vaikuttavat muut tekijät, kuten poikkileikkauksen hitausmomentti, jäykkyys ja liitoksen suunnittelu.
Ohutseinäisten CNC-osien muodonmuutos
Jännitysten keskittymisen vuoksi jopa materiaali, jonka vetolujuus ylittää huomattavasti kuormituksen, voi altistua paikallisesti vetolujuuden ylittäville voimille ja siten muuttaa ohutseinäisten alueiden muotoa.
Miten todistuslujuutta käytetään CNC-osien suunnittelussa?
Vetolujuus vaikuttaa lukuisiin CNC-osan suunnittelun osa-alueisiin, mukaan lukien käytettyjen materiaalien valinta ja komponentin kriittisten ominaisuuksien mitat.
Kantavien osien materiaalivalinta
Jatkuvasti tai toistuvasti kuormitetuille komponenteille sallittu käyttöjännitys valitaan yleensä välille 50–67 % vetolujuudesta.
Seinämän paksuus ja poikkileikkaussuunnittelu
Seinän paksuus valitaan siten, että kriittisen kohdan jännitys suurimman kuormituksen alaisena on pienempi kuin materiaalin vetolujuus jollain varmuuskertoimella.
Erikoisosan ominaisuudet Suunnittelu
- Jännityskeskittymien suunnittelu: Terävät sisäkulmat, pieni pyöristyssäde ja äkillinen poikkileikkauksen muutos johtavat suureen paikalliseen jännitykseen, joka on paljon suurempi kuin nimellisjännitys ja mahdollisesti ylittää vetolujuuden pienestä keskimääräisestä osan jännityksestä huolimatta.
- Kiinnittimien suunnittelu: Pulteille ja kierteille on ominaista lujuuden sijaan niiden kestävyys, koska puristuskuorma eikä materiaalijännitys on ratkaisevan tärkeää liitoksen eheyden kannalta.
CNC-koneistettujen osien lujuuden sovellukset
Alla on esimerkkejä vetolujuuden soveltamisesta erilaisiin CNC-koneistettuihin osiin.
Ilmailu- ja avaruustekniikan rakenne- ja kiinnitysosat
Ilmailu- ja avaruusteollisuuden kiinnikkeet ja kiinnitysosat on yleensä valmistettu 7075-T6-alumiinista tai Ti-6Al-4V-seoksesta niiden suuren painolujuuden vuoksi lentokuormia vastaan.
Autoteollisuuden kuormaa kantavat komponentit
Jousituksen ja voimansiirron osien on oltava riittävän lujia kestämään iskukuormituksia ilman muodonmuutoksia tuhansien käyttöjaksojen aikana.
Robotiikan komponentit
Lujuustiedot ovat elintärkeitä robottivarsien nivelille ja efektorien kiinnikkeille, jotta estetään muodonmuutos, joka voi johtaa välykseen toistuvassa käytössä.
Optisten ja tarkkuusinstrumenttien osat
Tarkkuusinstrumenttien koteloiden lujuuden tulisi olla riittävä, jotta edes kokoonpanoon liittyvät kiinnitykset ja lämpöjännitys eivät koskaan muuta optista/mekaanista kohdistusta.
Miten Tuofa tukee CNC-osia, joilla on lujuusvaatimukset?
Tuofa on CNC-koneistukseen erikoistunut yritys, joka tarjoaa osien irtotavara- ja prototyyppivalmistusta , ja lujuustesteistä on tulossa rutiininomainen prosessi tuotantosyklissä. Olipa kyseessä sitten yksittäinen Tuofan CNC-ominaisuudella koneistettu kuormankantakorvake tai täysimittainen koneistustuki koko ajoneuvo-ohjelmassa, lujuustestiä valvotaan jokaisessa vaiheessa materiaalin vastaanotosta tarkastukseen.
Tarkista materiaalin laatu ja kunto
Insinöörit tarkistavat materiaalin laadun, kunnon ja lujuuden tehdassertifikaatista. Jos asiakkaamme pyytävät kantavia osia, Tuofa yleensä suosittelee käyttämään materiaaleja, jotka kestävät suurempaa rasitusta. Yleisiä mittatilaustyönä tehtyjä kantavia osia ovat:
- Sulkeet
- Akseli
- Asennuslevyt
- Kantavat tapit
Käyttämällä näissä komponenteissa korkeamman vetolujuuden omaavia materiaaleja vältetään halkeilun, muodonmuutoksen ja virheellisten mittojen riski.
Kuormankantavuuden ominaisuuksien arviointi DFM:n aikana
Osana DFM-prosessia seinämän paksuus, pyöristyssäde ja kiinnittimen suunnittelu tarkistetaan materiaalin vetolujuutta vasten, ja tarvittaessa ehdotetaan muutoksia. Esimerkiksi arvioitaessa reikien ominaisuuksia kantavilla alueilla käytämme tyypillisesti materiaalin vetolujuutta referenssinä sen määrittämiseksi, onko jäljellä oleva poikkileikkaus riittävä kestämään pysyvän muodonmuutoksen.
Kriittisten mittojen tarkastus koneistuksen jälkeen
Koneistuksen jälkeen tarkistetaan kriittiset mitat sen varmistamiseksi, ettei tuotannon aikana ole tapahtunut muodonmuutoksia.
Yhteenveto
Lujuusjännitys on pohjimmiltaan se, mikä ratkaisee, säilyttääkö metalliosa muotonsa kuormituksen alla vai ei. Lujuusjännityksen suhteen ymmärtäminen myötölujuuteen, vetolujuuteen ja materiaalin kuntoon helpottaa materiaalin oikeanlaista valintaa ja osan suunnittelua CNC-koneistusprosessilla. Tärkeintä on valita CNC-koneistusyritys, joka ottaa huomioon lujuusjännityksen osan suunnittelussa ja koneistuksessa.
FAQ
Onko todistuslujuus sama asia kuin todistusjännitys?
Kyllä, vetolujuus ja vetojännitys tarkoittavat samaa ilmiötä – jännitystasoa, jolla esiintyy tietty määrä pysyvää venymää, yleensä 0.2 %. Jotkut standardit ja toimittajat vain käyttävät eri termejä kuvaamaan tätä ilmiötä.
Voiko CNC-työstö muuttaa materiaalin vetolujuutta?
Koska CNC-työstö ei vaikuta materiaalin ominaisuuksiin, vaan ainoastaan poistaa materiaalin, aggressiivisten leikkausoperaatioiden aiheuttama raskas kylmämuokkaus ja materiaalin paikallinen kuumentaminen leikkaussärmän läheisyydessä voivat vaikuttaa mikrorakenteeseen ja vetolujuuteen paikallisesti.
Miten lasketaan vetolujuus vetolujuudesta?
Kiinnittimen vetolujuus kerrotaan kiinnittimen vetojännityspinta-alalla, jotta saadaan sen vetolujuus.
Miksi 316 ruostumattomasta teräksestä valmistetuilla pulteilla ei ole vetolujuusarvoa?
316-teräs austeniittinen ruostumaton teräs kovettuu työstön aikana eikä saavuta vetolujuutta kuten hiiliteräspultit. 316-teräspulttien kriteerinä on myötö- ja vetolujuusalue, koska sen kylmämuovattavuus muuttuu lujuuden suhteen.
 Sinkitty vs. galvanoitu teräs: kumman valita?




