 Puh/WeChat:
 Sähköposti:



 Etusivu
Titaanihitsauksen hallinta: kattava opas ja parhaat käytännöt

 Julkaistu: 2. syyskuuta 2024

Tervetuloa kattavaan titaanin hitsausoppaaseemme, jossa tutkimme erilaisia tekniikoita, vinkkejä ja edistyksellisiä käytäntöjä, jotka auttavat sinua hallitsemaan tämän poikkeuksellisen metallin hitsauksen. Tässä oppaassa käsittelemme kaikkea titaanin perusteista parhaisiin hitsauskäytäntöihin, yleisiin ongelmiin, edistyneisiin aiheisiin, tapaustutkimuksiin, turvallisuusohjeisiin, taloudellisiin näkökohtiin ja työkaluihin.
Titaanin perusteet
Titaanin ja sen hitsausominaisuuksien ymmärtämiseksi on ratkaisevan tärkeää ymmärtää sen fysikaaliset ja kemialliset ominaisuudet. Tässä osiossa perehdymme titaanin ominaisuuksiin, mukaan lukien sen lujuus-painosuhde ja sen vaikutus eri toimialoihin. Vertaamme myös titaania muihin metalleihin, kuten ruostumattomaan teräkseen, ymmärtääksemme sen edut ja rajoitukset.
Titaanin hitsaustyypit
Kaikki hitsausmenetelmät eivät sovellu titaanille. Tässä osiossa tutkimme yleisimmät titaanihitsaustyypit ja niiden edut ja haitat. TIG (Gas Tungsten Arc Welding) on suositeltava menetelmä titaanille sen tarkan ohjauksen ja alhaisen lämmönsyötön ansiosta. Käsittelemme kuitenkin myös muita menetelmiä, kuten MIG-, elektronisuihku- ja plasmakaarihitsausta, ja keskustelemme niiden sovelluksista tietyissä skenaarioissa.
Titaani AC tai DC hitsaus?
DC-napaisuus on paras vaihtoehto tämän materiaalin hitsaamiseen, koska tällä tavalla voit ottaa käyttöön yhden tavan tuoda lämpöä altaaseen sulatusta varten ja lämmön tuottamiseen hitsausaltaan sisällä erittäin lujaa liitosta varten. AC-napaisuus ei voi tehdä oksidinpoistomekanismia tässä hitsausprosessissa johtuen hitsauskaaviossa olevien hauraiden titaaniyhdisteiden herkkyydestä, joten ainoa mahdollinen ratkaisu tähän ongelmaan on tasavirtaelektrodijärjestelmän käyttö tämän materiaalin hitsaukseen ja pintakäsittelyyn. Toinen tämän materiaalin näkökohta on täyteaineen valinta, jonka koostumus on yhteensopiva epäjaloa metallia.
Taulukossa nro 1 on esitetty hitsaustitaanin hitsausparametrit.
| parametrit | arvot |
| Taajuus | 50 Hz |
| Hitsausvirta | 280 Amp |
| Kaaren jännite | 26 V |
| Hitsausnopeus | 0.6 m / min |
Taulukko nro 1. Titaanin hitsausparametrit.
Kahden hitsaustyypin välinen ero voi ymmärtää tämän linkin AC- ja DC-hitsauksen erosta.
Titaanihitsauksen parhaat käytännöt
Parhaiden käytäntöjen hallinta on välttämätöntä korkealaatuisten titaanihitsausten saavuttamiseksi. Tämä osio keskittyy titaanin hitsauksen keskeisiin seikkoihin, kuten materiaalien valintaan, titaanin puhdistusmenetelmiin ja työkalusuosituksiin. Sukellaan sitten itse hitsausprosessiin käsitellen aiheita, kuten lämpötilan säätö, hitsausnopeus, tekniikka ja täytemetallin valinta. Lisäksi,
Se on korroosionkestävää materiaalia, jonka tiheys on puolet verrattuna ruostumattomaan teräkseen, mutta sillä on vastaava lujuus, joten se voi tarjota saman korroosionkestävyyden puolet ruostumattoman teräksen painosta ja seosteräksestä, jossa on hyvä maali. Sen pinnalla olevalla titaanioksidipinnalla on suuri potentiaali vastustaa näitä ilmakehää ja kloridihöyryjä, koska tämä oksidi ei voi sallia hyökkäävän hapen tunkeutumista materiaalin sisään. Siksi kirurgiset instrumentit, jotka tarvitsevat korkean inertin reaktion ihmisen verilihan kanssa, ovat titaanimateriaalia ja sen seoksia alumiinin kanssa.
Tässä osiossa esittelemme esimerkkejä hitsaussovelluksista ilmailu-, lääke- ja autoteollisuudessa, joissa titaanin poikkeukselliset ominaisuudet, kuten sen korroosionkestävyys ja korkea lujuus, tekevät siitä suositellun valinnan. Keskustelemme myös titaanin hitsauksen innovaatioista ja teknologisista läpimurroista, jotka ovat tasoittaneet tietä uusille mahdollisuuksille näillä aloilla.
Turvallisuus- ja terveysohjeet
Turvallisuuden tulee aina olla etusijalla, kun työskentelet metallien, mukaan lukien titaanin, kanssa. Tässä osiossa esittelemme titaanin hitsaukseen liittyviä turvallisuustoimenpiteitä. Käsittelemme titaanin hitsaukseen liittyviä terveysriskejä, kuten titaanidioksidihöyryjen vapautumista, ja tarjoamme ennaltaehkäiseviä strategioita ja parhaita käytäntöjä hitsaajien ja lähistöllä työskentelevien hyvinvoinnin varmistamiseksi.
Taloudelliset ja ympäristönäkökohdat
Titaanin hitsauksella voi olla taloudellisia vaikutuksia yrityksille. Tässä osiossa analysoimme titaanin hitsausprojekteihin liittyviä kustannustekijöitä, mukaan lukien materiaalikustannukset, laiteinvestoinnit ja työvoimakustannukset. Tutkimme myös titaanihitsauksen ympäristövaikutuksia ja keskustelemme kestävistä käytännöistä, jotka voivat auttaa vähentämään hitsausprosessiin liittyvää hiilijalanjälkeä.
Työkalut ja resurssit
Tässä osiossa tarjoamme kattavan luettelon suositelluista laitteista titaanikaarihitsaukseen ja muihin hitsausprosesseihin. Korostamme myös edistyneitä työkaluja, jotka voivat auttaa saavuttamaan tarkkoja ja tehokkaita titaanihitsauksia. Lisäksi tarjoamme kuratoidun valikoiman oppimisresursseja, kuten kursseja, sertifiointeja ja alan julkaisuja, auttaaksemme hitsaajia parantamaan edelleen tietojaan ja taitojaan titaanin hitsauksessa.
Asiantuntijoiden haastattelut ja mielipiteet
Alan asiantuntijoiden ja kokeneiden hitsaajien näkemykset voivat tarjota arvokkaita näkökulmia titaanin hitsaukseen. Tässä osiossa esittelemme alan ammattilaisten haastatteluja ja mielipiteitä, keskustelemme heidän kokemuksistaan, haasteistaan ja vinkeistä onnistumiseen titaanin hitsauksessa. Tutkimme myös alan tulevaisuuden trendejä ja ennusteita pysyäksemme uusien teknologioiden ja tekniikoiden edellä.
Titaanin hitsaus: 6 asiantuntijavinkkiä
Sillä pitäisi olla perustarve hitsauksen valmistelulle, koska tällä materiaalilla saadaan paras mahdollinen tapa päästä eroon hitsausvirheistä, huokoisuudesta, metallien välisistä yhdisteistä, sulamisen puutteesta ja tunkeutumisen puutteesta.
Vinkki 1: Vähennä kontaminaatiota
Epäpuhtaudet voivat mennä titaanihitsauksen ulkopuolelle kemiallisen puhdistuksen, mekaanisen harjauksen, käsityökalujen käytön ja lopullisen kaasusuojauksen avulla koko prosessin aikana, joten tähän hitsausaltaaseen ei ole mahdollista päästä ilmaa ja vaarallisia yhdisteitä. Saastuminen voi myös mennä tämän materiaalihitsauksen ulkopuolelle valitsemalla kaasumaisen koostumuksen ja täyteaineen koostumuksen oikein hitsausprosessin aikana, koska nämä näkökohdat voivat poistaa hauraiden yhdisteiden muodostumisen mahdollisuuden.
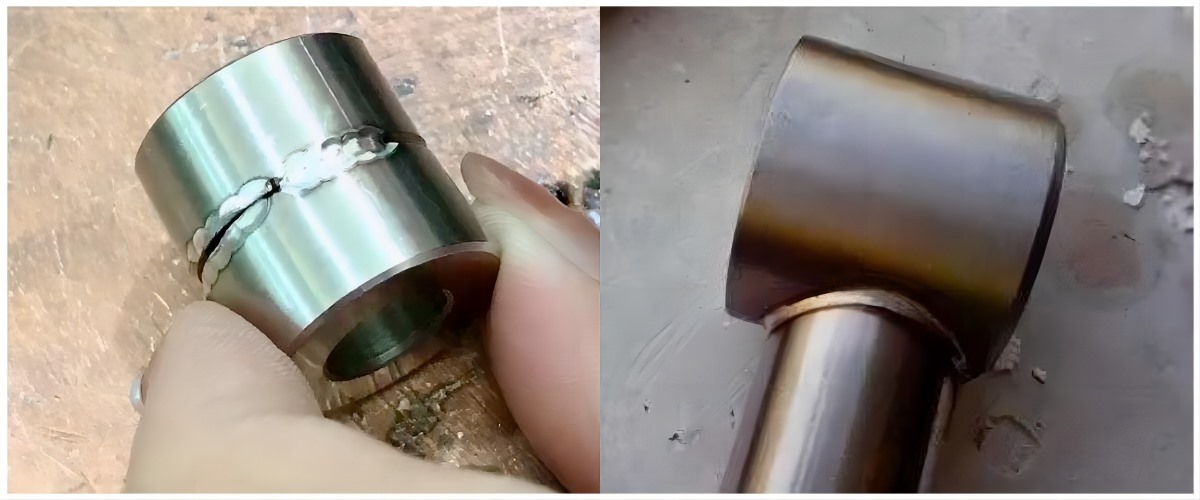
Vinkki 2: Alhainen lämmöntuotto
Alhainen lämpö voi aiheuttaa vähemmän mahdollisuutta muodostua metallien välisiä yhdisteitä titaanimateriaalin lämmön vaikutukselle ja se voi aiheuttaa jännitysgradientin perusmetallin ja hitsausmateriaalin tasolla. Toinen tämän asian näkökohta on monimutkaisten yhdisteiden muodostuminen korkean lämpötilan ja vähäisen hapen läsnäolon vuoksi korkealla kemiallisen reaktion affiniteetilla.
Vinkki 3: Hyvä kaasukatto
Kaasupeitto voi määrittää titaanihitsauksesi laadun, koska se voi tarjota suojan kemiallisilta yhdisteiltä, joilla ei ole hyvää suhdetta hitsin laatuun ja sen metallurgiaan. Näin ollen asiantuntija, joka voi määrittää, mikä titaanihitsaus on paras, on se, millä kaasupeittoasteella saat parhaat tulokset ilman ylimääräistä hitsauskäsittelyä prosessin päätyttyä.
Vinkki 4: TIG oikealla toiminnolla
Vain hitsaustekniikka ei voi määrittää, mikä ominaisuus on paras hitsauksellesi, koska prosessissa on niin monia parametreja, jotka liittyvät hitsin laatuun, pätevyyteen ja valmistukseen. Joten ollaksesi näiden parametrien asiantuntija, sinun on saatava tietoa näistä parametreista ja hitsaustekniikasta.
Vinkki 5: Pidä optimaalinen lämpöasetus
Lämpöasetus on hitsausvirran, jännitteen ja kulkunopeuden parametri, koska tällä tavalla voit määrittää, mikä lämpö menee hitsausaltaaseen ja mikä vaarantaa hitsauslaadun. Siten lämpöasetuksiin tarvitaan myös asiantuntija pätevöimään hitsaustitaaniliitos, jossa on kapea HAZ-vyöhyke ja pieni mahdollisuus hauraan materiaalin samasta perusmateriaalista.
Vihje 6: Hitsausliitoksen värimalli
Titaaniliitoksen väri voi myös kertoa, mikä hitsi sopii sinulle ja mikä ei ole hyvä laadukkaalle titaaniliitokselle, koska tällä tavalla sinun on päätettävä hitsin lopullisen läpimenon hylkäämisestä ja hyväksymisestä. Sininen väri vaalean kellertävällä kuviolla ei ole hyvä titaanihitsauksellesi, koska se on sitten merkki sellaisten yhdisteiden muodostumisesta, jotka eivät mene minnekään hitsauksen jälkeisellä lämpökäsittelyllä ja peittauksella/passivoimalla.
Kuvassa nro 2 näkyy sinertävä väri titaanihitsauksessa, joka voi aiheuttaa sen hylkäämisen.
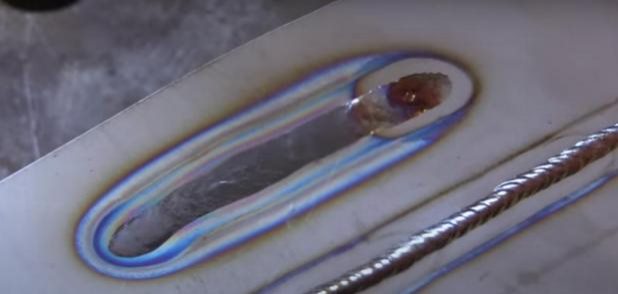
Kuva nro 2. Sinertävä väri titaanihitsauksessa.
Yhteenveto
Viimeisessä osassa teemme yhteenvedon tämän täydellisen oppaan tärkeimmistä opinnoista ja annamme kurkistuksen titaanihitsauksen tulevaisuuteen. Korostamme jatkuvan oppimisen, uusiin teknologioihin sopeutumisen ja hitsauskäytäntöjen jatkuvan parantamisen tärkeyttä vastaamaan alan muuttuviin vaatimuksiin. Titaanin hitsaus vaatii taitoa, tarkkuutta ja tietoa, mutta palkinnot ovat valtavat niille, jotka hallitsevat tekniikat ja edistävät titaanin hitsauksen kasvavaa alaa.
Miksi valita Tuofa räätälöityihin hitsaus- ja koneistuspalveluihin
Ammattimainen titaanin hitsaus on mahdollista vain käyttämällä kokemusta hitsaajien tiimistä, joilla on hitsausprosessin pätevyys, minkä vuoksi titaaniteollisuuden on valittava aito organisaatio Titaanin hitsaukseen. Tuofa China on täydellinen paikka tällaiselle työlle johtuen:
1. ISO 9001 -sertifikaatti.
2. Kokenut hitsaajatiimi.
3. Nykyaikaiset hitsauskoneet.
4. CNC-työstölaitos.
5. Simulaatiotyö hitsausmateriaalin jännitysgradientin laskemiseksi.
Saat titaanihitsauksen välittömän tarjouksen ja tarjouksen lähettämällä osapiirustukset osoitteeseen info@tuofa-cncmachining.com
Usein kysyttyä Weld Titaniumista
Voitko hitsata titaania teräkseen?
Kyllä, tämä hitsauskonfiguraatio on mahdollinen, mutta se voi tapahtua vain käyttämällä tantaalivälikerrosta ja puskurivyöhykettä titaanin puolella olevalle titaanimateriaalille siten, että suuri lämpövaikutus tulee titaanimateriaaliin ilman vaurioita.
Voitko hitsata titaania ruostumattomalla terästankolla?
Kyllä tämä hitsaus on mahdollinen, mutta sen hitsaamiseen tarvitaan sekä ruostumatonta terästä että titaania sisältävä täyteaine rakennemetallurgiaan, koska tämä on ainoa ratkaisu eri koostumuksen ja ominaisuuksien hitsaamiseen.
Titaanin ja ruostumattoman teräksen hitsaus
Titaania on tässä tapauksessa vaikea hitsata, koska titaanilla voi olla hauraiden materiaalien koostumus metallurgiaa, mutta päinvastoin ruostumaton teräs voi hitsata millä tahansa yleisellä hitsaustekniikalla ja -parametreilla ilman ylimääräistä puskurikerrosta.
 Alumiinin plasmaleikkaus: CNC-plasmaprojektien opas




