 Puh/WeChat:
 Sähköposti:



 Etusivu
Metallin poraus: 15 tapaa

 Julkaistu: 14. elokuuta 2024

Metallin poraus: 15 tapaa. Johdanto: Jokainen kokoonpanotyö vaatii kiinnikkeitä, läpivientejä ja läpivientejä tiettyyn tarkoitukseen, ja tämä kaikki on mahdollista tehdä poralla samassa kokoonpanossa tietyn kokoisina. Mutta poraustyön suorittamiseksi sinun on valittava, käsiteltävä ja viimeisteltävä oikea työkalu ja terä työn suorittamiseen, muuten viallinen poraus on työsi lopputuote, joka voi aiheuttaa hylkäämisen työn lopullisessa laaduntarkastuksessa. Tässä artikkelissa kuvataan täydellinen opas samalle prosessille.
Kuinka porata metallin läpi
Se tarvitsee porapuristimen, terän, jäähdytysaineen, työkalut, puristimet ja työkappaleen tarvittavan kokoisen reiän tekemiseen ilman lämpö- tai vasaraprosessia. CNC-kone tarjoaa myös saman mahdollisuuden porata työkappaleeseen ilman manuaalista porakonetta, CNC-koneen tarkkuus on myös paljon enemmän kuin manuaalinen prosessi. Koska CNC-poranterä toimii erityisellä numeerisella ohjausjärjestelmällä ja mekanisoidulla kiinnitysmoottorijärjestelmällä, joka voi siirtää poraa lineaarisessa ja kulma-asennossa lähellä toleranssiarvoa. Se riippuu myös materiaalin plastisesta muodonmuutoksesta, joka liittyy edelleen karkaistun teräksen poraukseen.
Mikä poranterä metallille?
On yleinen käytäntö, että kobolttimetallikärjet sopivat hyvin metallimateriaaliin, joissa on noin 5-6 prosenttia Co:ta karkaistussa teräsmateriaalissa, mikä tekee siitä kovempaa kuin normaali teräsmateriaali, jotta se voi tunkeutua materiaaliin oikeaan aikaan. Lämmön hajaantuminen on myös tällä tavalla pienempi, koska se kuluttaa vähemmän plastista muodonmuutosta ja lämpöenergiaa, jolloin prosessista tulee tasainen ja tasainen materiaalin poraukselle. Se vaatii toisen tärkeän poranterän materiaalin korkean kovuuden ilman hauraita ominaisuuksia, ja Co-metallikärjet ovat parhaita teräksen poraamiseen.
15 vinkkiä metallin läpiporaukseen
Metallipora näyttää olevan yksinkertainen prosessi, jossa tehdään vain porareikä runkoon, mutta materiaalin kovuuden, lämmöntuoton, poranterän valinnan, leikkausnopeuden ja syötteen vuoksi se on hankalaa ei-ammattimaiselle henkilölle, jolla ei ole poraustaustaa. Näin ollen jotkin metalliporan pinnan valmisteluun, voiteluun, metalliterän valintaan ja jälkipuhdistukseen liittyvät tekijät ovat välttämättömiä vinkkejä koneistajalle tehdä metallipora tehottomalla tavalla. Nämä vinkit on kuvattu järjestyksessä:
Klikkaa tästä unohtamatta metallinporauspalvelujen konsultointia.
Porauspenkin puhdistus
Työpisteen puhtaus on aina tärkeää kaiken tyyppisessä työssä, koska aina kun työ makaa sängyllä, monet tekijät vaikuttavat sen pinnan viimeistelyyn, työn suuntaukseen ja metalliin rei'ityksen keskipisteeseen. Toinen tekijä, joka tekee sen välttämättömäksi, on metallisten alusten vierintämekanismi porauspedin pinnalla, koska nämä metallilastut voivat vierittää työn alustan pinnalla ja aiheuttaa turvallisuusriskin porausprosessin aikana.
Onko metalliporanterät teräkselle?
Metallinporaukseen tarkoitetut terät ovat saatavilla useilla eri materiaaleilla, koska monet materiaalit pystyvät leikkaamaan metallimateriaalia, kuten Co-poranterät, Black Oxide -poranterät ja korkealujuusteräsporanterät volframi-/timanttilisäyksellä. Mutta optimaalinen materiaali tästä on kobolttiporanterä, koska sillä voidaan porata metallia ilman, että se kuumenee, vaeltelee pinnalla, ei aiheuta plastisia muodonmuutoksia ja vaurioittaa terän itseään puolessa reiässä. Musta oksidi ja korkealujuusteräs tekevät myös hyvää pehmeämmälle materiaalille, mutta korkeatuottoisen materiaalin tapauksessa ne pysähtyvät porausreikään.
Käytä turvavarusteita
Turvallisuus on etusijalla kaikissa teollisissa ja valmistusprosesseissa sen merkityksen vuoksi, joka liittyy ihmiselämään, joten porametalliprosessilla on myös joitain erityisominaisuuksia, jotka tekevät sen kestämään työvaaraparametreja. Nuo parametrit ovat:
- Turvallisuus googlet
- Hätäpysäytyspainikkeen asetukset
- Suojakäsineet
- Turvavaatteet
- Ensiapupakkaus
- Metallinen lastusuoja
Näillä turvaelementeillä voidaan taata koneistajan turvallisuus tehtävien suorittamisessa ilman loukkaantumispelkoa, niiden merkitys korostuu työtehtävien vaihtelussa, koska jokaisessa työssä on oma turvallisuusriski.
Kiinnitä metalliosat tiukasti
Kiinnitys on tärkeä osa missä tahansa koneistusprosessissa myös siksi, että tässä sarjassa on monia parametreja, jotka voivat vaikuttaa tuotteen laatuun, kuten:
- Työkappaleen toleranssi
- Aaltoilu työssä
- Väärä leikkaus- tai porausviite
- Ongelma pinnan tasaisuudessa
Jos porametallityön kiinnitys ei ole merkin kohdalla, sen poikkeama suunnitteluparametrista on ilmeinen, koska työn pintaviittaus ei ole saatavilla. Nykyaikaisissa CNC-koneissa tai metalliporakoneissa on erikoistyökaluja eri profiilien kiinnittämiseen Ctype-puristimilla.
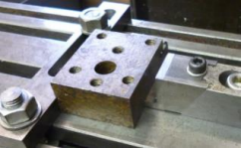
Kuvassa nro 1 näkyy työkiinnitys porauksen aikana
Aloita pilottireiällä
Nämä reiät ovat välttämättömiä porausprosessissa, koska metallin poraus voi harhailla pinnalla, koska sen pinnalla ja vertailutasolla ei ole vertailureikää. Nyt jos pinnassa on ohjausreiät, jo saatavilla oleva reikä voi tehdä tehtävänsä tekemällä parhaan porauksen ohjaimen teräksen tasaisella ja lineaarisella liikkeellä toleranssin rajoissa. Nämä reiät tarvitsevat myös tietyntyyppisiä kaavioita ja taulukoita tehdäkseen asioita, koska yksi ulottuvuus ei pysty käsittelemään kaikkia töitä eri kokoisina, materiaaleina ja profiileina.
Kuinka suuri pilottireiän pitäisi olla?
Tämä reikä voi ohjata terät metallin poraukseen, kun sen optimaalinen koko on noin 60-70 prosenttia lopullisen reiän koon perusmittasta. Koska selkeä reikä voi vaikeuttaa toleranssien saavuttamista ja liian tiukka reikä voi vaurioittaa alkuperäistä poraa karkaistuun teräkseen kiertämällä sitä joko vasemmalle tai oikealle porausreiän keskiakselin ympäri. Siksi on välttämätöntä tehdä tämä reikä jo asetettujen ohjeiden tai julkaistujen teollisuusstandardien tai -koodien pohjalta.
Pilottireiän kokotaulukko
Ohjausreiän koon tulee olla optimaalinen jokaiselle porakoolle, koska jokaiselle koolle on olemassa optimaalinen halkaisija, jolle pora voi kulkea tietyllä välyksellä, jotta vältetään pinnalla harhailu, liiallinen plastinen muodonmuutos, lämmön muodostuminen ja työkaluvauriot. Taulukko 1 näyttää oikean ohjausreiän kokotaulukon porametallille.
|
Arkin materiaalin paksuus (mm) |
Ohjausreiän halkaisija (mm) |
|
0.57 ja 2.50 |
2.9 |
|
2.51 ja 6 |
3.5 |
|
3.51 ja 10 |
4.2 |
|
4.76 ja 10 |
4.8 |
|
5 ja 10 |
6.3 |
Taulukko nro 1 Ohjausreiän halkaisija työlle.
Pitäisikö minun käyttää öljyä metallia porattaessa?
Lämmön muodostuminen on ilmeinen ilmiö metallin leikkaus-, hionta- ja porausoperaatioiden aikana ja on erittäin tärkeää välttää lämpöenergiaa tämän prosessin aikana metallin ja terän pintavaurioiden vuoksi. Näin ollen tämän lämmitysvaikutuksen vähentämiseksi on olemassa yksinkertainen ratkaisu ja se on öljyn/leikkausnesteen levittäminen porauksen aikana, joka vie lämpöenergiaa ja valuu pois. Nämä öljyt eivät ole orgaanisia, koska niillä pitäisi olla lämmönpoisto-ominaisuus, alhainen viskositeetti, vakaa käyttäytyminen metallia kohtaan ja vahingoittumaton vaikutus porauspenkissä.
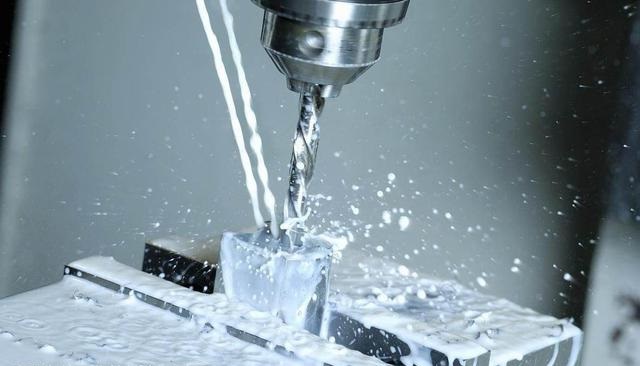
Kuva nro 2 esittää leikkausnesteen käyttöä porauksen aikana.
Mene hitaasti ja tasaisesti
Leikkausnopeus ja syöttö ovat aina yhteydessä leikkaus- tai poraustyön laatuun, koska plastinen muodonmuutosnopeus on erityinen metallien pintakovettumisilmiölle ja niillä on yhteys toisiinsa. Toinen tekijä, joka tekee siitä merkityksellisemmän, on hieman vaeltaminen työn pinnalla porauksen vastustamiseksi, koska nopea porausnopeus ja terä voi vaeltaa tai muuttavat epälineaarisen suunnan. Liian hidas nopeuskanava voi aiheuttaa liiallista lämmöntuotantoa työkappaleeseen, joten tämän prosessin vaatimus ei ole työn asianmukainen laatu ja viimeistely.
Pysäytä säännöllisesti poranterän jäähdyttämiseksi
Leikkaus- ja porauslämmöntuotantoa ei voida hallita leikkausöljyllä, koska öljy voi poistaa lämpöä työpinnalta jossain määrin, varsinkin jos puhutaan paksuista, erittäin lujista levyistä. Siten toinen vaihtoehto tämän vaikutuksen torjumiseksi on tauon käyttö porauksen aikana, koska tauko voi sallia työkappaleen lämmetä huoneenlämpöiseksi ilman voimakonvektiota. Toinen tauon etu on, että tällä voit tarkistaa porauksen tilan ja laadun työssä.
Poraa paksun metallin läpi: Peck Drilling
Paksun metallin poraus ei ole helppo tehtävä lämmön muodostumisen, terän vaeltamisen, kovemman materiaalin ja lineaarisen poikkeaman mahdollisuuden vuoksi. Siksi on prosessin tarve, että sinun on kiinnitettävä erityistä huomiota paksun metallin poraukseen, koska jos työ epäonnistuu, on selvää, että se on suuri taloudellinen menetys, koska paksulla metallilla on suurempi tilavuus, paino ja mitat verrattuna ohueen metalliin. Kiinnitä poraus torjumaan tätä vaikutusta ottamalla käyttöön jaksoittaista nopeutta ja ilman askeleita prosessin aikana, koska tämä voi varmistaa työsi reiän ja tehdä tasaisen porauksen.
Vältä tärinää
Tärinä voi aiheuttaa virheitä työssä tai työkappaleessa liikkumalla lineaarisessa tai aksiaalisessa suunnassa porausprosessin aikana, ja sillä voi olla suoruusongelma kokoonpanoprosessin aikana. Siksi tärinänhallinta on erittäin tärkeää työn pelastamiseksi porausprosessin jälkeen, muuten työssä voi olla virhe reiän keskikohdistuksessa, vaikka teet reiän metalliin. Helppoja tapoja tehdä tärinänhallintaa ovat työn oikea kiinnitys, ohjausreiän läsnäolo, työn pinnan viimeistely ja lastun poistaminen reiän reunasta. Siten sängyllä tulisi olla nämä ominaisuudet vastavaikutuksille keskeltä ulos, reunojen irtoamiseen ja tärinän aiheuttamiin kohdistusvirheisiin.
Merkitse reikä
Merkintä on tärkeä asia jokaisella valmistuksen ja koneistuksen alalla, koska se kertoo käyttäjälle ja koneelle, missä työ ja reikä ovat piirustuksessa. Se on myös toinen tapa tarkistaa CNC-porausprosessi, koska se kertoo, että manuaalinen merkki ja CNC-toiminto ovat yhdellä pintillä teräksen läpiporauksessa. Toinen etu on, että voit kalibroida muita työpinnalla olevia referenssejä tekemättä uutta referenssiä, jolloin jokaisen koneistuksen laskurivahvistus on läsnä ja virheiden mahdollisuus pienenee huomattavasti prosessin jälkeen. 12. Käytä syvyyspysähdystä:
Metallipora tarvitsee erityisen reiän syvyyden, mikä johtuu ohjekirjoissa olevista piirustusvaatimuksista ja kaavioista, koska läpimenevä reikä ei ole aina työssä vaadittava aika. Siten syvyys on hyödyllinen työkalu tämän ongelman ratkaisemiseksi, sen on ylitettävä osoitus siitä, että lopullinen syvyys on täällä pysäyttääkseen prosessin ja suorittaakseen seuraavan CNC-työstöoperaation työssä, koska jos syvyydestä tulee enemmän kuin vaatimus, on vaikea saavuttaa alkuperäinen materiaalitila, koska materiaali kerran mennyt ei voi palata.
Kuvassa nro 3 on poranterän syvyysrajoitin.
Säilytä bitin terävyys
Karkaistun teräksen poraaminen on vaikeaa, minkä vuoksi sen on oltava hyvässä asennossa, koska se voi aiheuttaa ongelmia viallisessa asennossa ja voi aiheuttaa tukosreiän viallisen terän esiintyessä. Siksi SOP:n eli poraustoimenpiteen osana tulisi olla, että terän terävyys on merkkiin asti vai ei, ja porauspenkin vieressä tulisi olla toinen työstöprosessi tylsän teräpinnan torjumiseksi porauksen jälkeen.
Tee voileipä
Puu on hyvä materiaali poraustöihin, koska se voi puristaa työn tekemällä sandwich-prosessin ja tarjota työhön pehmusteen, joka vaimentaa epätasaista voimaa sen pinnalla. Ja kun terä joutuu kosketuksiin työn kanssa, niin ensimmäinen materiaali on puun paksuus, joka voi ohjata alkuperäisen reiän halkaisijan ja sijainnin pehmeämmässä materiaalissa helposti ja sopivalla tavalla ohjata se pidemmälle metallipintaan. Tämä sandwich voi suojata työkappaleen pintaa vierailta hiukkasilta ja metallin tunkeutumiselta vaihtamalla puumateriaalia aina, kun se tarvitsee uutta porausta.
Tee lommo
Sen sijaan, että tekisit ohjausreikiä työn pintaan, voit tehdä lommomuotoisen vaikutelman ohjaamaan työkappaleita, jotta poraus on mahdollista ilman harhailuvirhettä. Se on halvempi ja yksinkertaisin ratkaisu töihin, joissa ei ole ohjausreikää jostain rajoituksesta tai jostain muusta syystä eroavan profiilin vuoksi.
Kuinka porata metallin läpi käsiporalla?
Käsiporavaihtoehto on käyttökelpoinen, jos työkappaleen pääsy on rajoitettua, koska vain työ ei voi mennä porauspenkkiin CNC-käyttöä ja puristimen poraamista varten. Näin ollen on tarpeen käyttää käsiporaa tässä tapauksessa kannettavan poranterän, merkintätyökalujen, mittanauhan ja purseenpoistotyökalun kanssa alustan puhdistamisessa, reiän kohdistuksen merkitsemisessä ja piirustuskoon porauksessa.
Drill Metalin plussat ja miinukset
Työllä voi olla muita vaihtoehtoja öljyn tekemiseen pintaan, voit tehdä lämpöleikkauksen, vasaran itsekierreruuvin, mutta päätöksellä on suhde porametallin etuihin ja ominaisuuksiin, jotka ovat taulukossa nro 2.
|
Plussat |
MIINUKSET |
|
Tarkka porausmenetelmä |
Se vaatii aluksi pääomakustannuksia |
|
Tehokas tapa tehdä mittatoleransseja |
Operaattorin koulutusta tarvitaan |
|
Kustannustehokas menetelmä |
Pidä ääntä käytön aikana |
|
Se on tekniikan monipuolinen luonne |
Ei voi toimia kaikissa profiileissa |
|
On turvallisempaa toimia |
Lastut voivat tunkeutua lähialueelle |
Miksi valita Kiina Tuofa Custom Metal Drill Services
Metallipora on tavallinen työ yksinkertaiselle yhdelle tai kahdelle rutiininomaisen metallilevyn poraamiseen, mutta kun on kyse mukautetuista osista tai metallitöihin osallistumisesta, tarvitaan sertifiointi, koulutus ja asianmukainen koneen kalibrointi mittatoleranssin ja työn laadun varmistamiseksi. Siksi, jos tarvitset mukautettuja metalliporauspalveluita,Tuofa China voi auttaa ja tarjota tarjouksen 24 tunnin kuluessa päätöksenteon jälkeen suunnittelupiirustusvaatimuksistasi. Tuofa Kiinalla on CNC-porauskokemus, ISO 9001 -sertifikaatit ja korkea teknologia. koneita, jotka ohjaavat porauksen laatua ja toimintaa tämän prosessin aikana.
Lisätietoja saat napsauttamalla tästä Ota yhteyttä Tuofaan, Kiinaan.
Usein kysyttyä Drill Metalista
Kuinka porata paksun teräksen läpi?
Paksu metalli ei ole helppo tehtävä porametallille sen paksuuden ja suuren tilavuuden vuoksi porausterää vastaan, mutta on olemassa tiettyjä tekniikoita tämän prosessin suorittamiseksi sujuvasti
jotka ovat: Pysähtyminen koneistuksen aikana, porrasterän käyttö, työ tai työkappaleen jäähtyminen ja sandwich-kerrosten käyttö työssä.
Kuinka porata reikä metalliin ilman poraa?
Joissakin töissä voi olla rajoituksia porausalustalle, joten työn siirtäminen on vaikeaa, mutta voit porata sen lämpöleikkauksella, naulalla, nasalla, vasaralla ja itsekierteittävällä ruuviporalla.
CNC-porauksen syötteet ja nopeudet?
Nopeus on tarkoitettu työkalun leikkaamiseen ja syöttö etäisyydelle työn mukaan, halkaisijalle alle 1/8 tuuman syöttö 0.001 - 0.003 tuumaa kierrosta kohti ja 1 tuuman syöttö 0.015 tuumaa kierrosta kohti riittää. Vaikka nopeus 80 SFM hiiliteräksille riittää HSS-porakoneille.
Jigit reikien poraamiseen putkiin?
Suorakaiteen muotoinen putkirunko pitää putken suunnassa ja tekee sen kasvot poranterää kohti ja sitten asennon kiinnitys pulteilla on lopullinen kiinnitysmekanismi, jotta porausprosessi pääsee putkeen.
 Kupariputken leikkaaminen | 10 leikkaustapaa




