 Puh/WeChat:
 Sähköposti:



 Etusivu
Tasojyrsintä vs. päätyjyrsintä tietyille materiaaleille: mikä työkalu toimii parhaiten?

 Julkaistu: 26. maaliskuuta 2025

Näet erilaisia monimutkaisia muotoja jokapäiväisessä elämässäsi. Osia ovat turbiinin siivet, moottorin osat, kirurgiset työkalut jne. Kaikki nämä työkalut valmistetaan käyttämällä määriteltyjä leikkaustyökaluja tai -koneita. Osien tarkkojen mittojen saamiseksi suoritetaan useita operaatioita. Vaikka valmistusteollisuudessa käytetään monia koneita tai työkaluja, tässä artikkelissa tarkastellaan vain kahta työkalua, eli tasojyrsintä ja päätyjyrsintä, ja niiden välistä eroa toimintaperiaatteiden, sovellusten jne.
Mikä on Milling?
Jyrsintä on leikkausprosessi, jota käytetään monimutkaisten ja mittatilaustyönä suunniteltujen osien valmistamiseen erittäin tehokkaasti ja tiukasti toleranssilla. Tässä prosessissa käytämme useita pyöriviä leikkureita materiaalin poistamiseen. Jyrsintä on monipuolinen työkalu monille materiaaleille, mukaan lukien muovit ja komposiitit, ja sitä käytetään monilla teollisuudenaloilla, kuten ilmailu- ja lääketieteessä.
Muut jyrsintäprosessit
Tämä artikkeli keskittyy pääasiassa kahteen jyrsintäprosessiin , eli tasojyrsintään ja päätyjyrsintään, mutta muita jyrsintäprosesseja ovat:
- Oheislaitteiden jyrsintä
- Urojen jyrsintä
- Uppojyrsintä
- Kuoren päätyjyrsintä
Tasojyrsintä VS kuoren päätyjyrsintä
Kasvojen jyrsintä
- Tasojyrsinnässä käytetään halkaisijaltaan suuria leikkaustyökaluja ja sitä käytetään tasaisille pinnoille
- Ihanteellinen suurille pinnoille
Kuoren päätyjyrsintä
- Käyttää pienempää mutta monipuolista työkalua
- Ihanteellinen pienille monimutkaisten muotojen tuottamiseen
Oheisjyrsintä vs tasojyrsintä
Kehäjyrsinnässä leikataan työkappaleen reunoja pitkin, mikä helpottaa urien ja ääriviivojen tekemistä. Tasojyrsintä käytetään enimmäkseen tasaisille pinnoille.
Miksi oikean työkalun valitseminen eri materiaaleille on tärkeää?
On tärkeää valita oikea työkalu kullekin materiaalille, koska väärä työkaluvalinta aiheuttaa sekä materiaalien eheyden menetyksen että työkalujen kulumisen. Loppujen lopuksi tämä aiheuttaa taloudellisia menetyksiä.
Materiaalityypin vaikutus jyrsintävalintoihin
Työkappaleen materiaalin luonne vaikuttaa leikkaustyökalujen valintaan.
- Jos työkappaleen materiaali on pehmeää, kuten Al, käytä teräviä työkaluja ja nopeita leikkausnopeuksia
- Jos materiaali on kovaa, kuten Ti ja sen seokset, käytä kestäviä työkaluja ja hitaampia leikkausnopeuksia
Tärkeimmät seikat jyrsintätyökaluja valittaessa
On aina viisasta ottaa huomioon tärkeät tekijät materiaalien eheyden heikkenemisen ja työkalun kulumisen estämiseksi. Ennen kuin valitset jyrsintätyökalun, sinun on otettava huomioon seuraavat tekijät:
- Materiaalin kovuus
- Osien geometria
- Haluttu pinnan viimeistely
- Koneistusnopeus
Mitä on kasvojen jyrsintä?
Tämä osio sisältää arvokasta tietoa tasojyrsinnästä.
Yleiskatsaus kasvojen jyrsintäprosessiin
Tasojyrsintäprosessissa haluttujen tuotteiden valmistukseen käytetään useista hampaista koostuvaa työkalua. Työkalun halkaisija on suuri. Hampaiden ja suuren halkaisijan yhdistelmä mahdollistaa korkean materiaalinpoistonopeuden ja tuottaa suuria ja tasaisia pintoja.
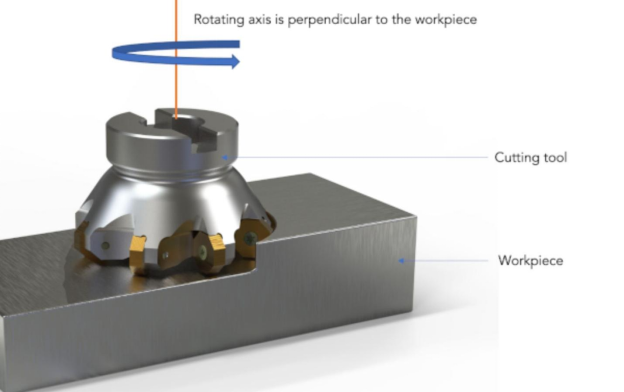
Kuinka kasvojen jyrsintä toimii eri materiaaleille
Kuten aiemmin mainitsimme, materiaalityyppi päättää, kuinka tietty jyrsintätoiminto toimii. Muutamme parametreja, kuten leikkausnopeutta, leikkaustyökalujen tyyppejä jne., eri materiaaleille tasopääjyrsinnässä.
Kasvojen jyrsintä pehmeille materiaaleille
Kun käsittelet pehmeitä materiaaleja, käytä teräviä leikkaustyökaluja ja nopeampia leikkausnopeuksia. Nämä parametrit varmistavat paremman pinnan viimeistelyn ja siten komponentin kestävyyden.
Pintajyrsintä koville materiaaleille
Koville materiaaleille voit käyttää kestäviä työkaluja ja hitaampia leikkausnopeuksia estääksesi leikkaustyökalujen kulumisen.
Mitä on päätyjyrsintä?
Tämä artikkelin osa tarjoaa näkemyksiä päätyjyrsintäprosessista.
Yleiskatsaus loppujyrsintäprosessiin
Päätyjyrsintä on työkappaleen leikkaamista pyörivällä leikkurilla, joka liikkuu samansuuntaisesti työkappaleen kanssa. Leikkurissa on leikkuureunat molemmissa päissä ja sivuissa. Se on monipuolinen prosessi, joka tarjoaa sekä karkeaa että viimeistelyä. Voimme tehdä uria, taskuja, monimutkaisia geometrioita jne. päätyjyrsintäprosessilla.
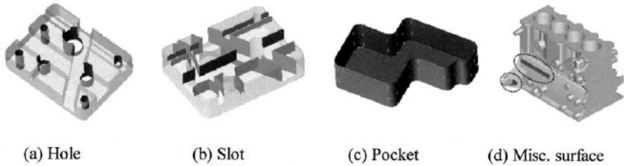
Kuinka päätyjyrsintä toimii eri materiaaleille
Muutamme vain parametreja materiaalien mukaan, kun vaihdamme tasojyrsintäprosessissa.
Päätyjyrsintä pehmeille materiaaleille
Pehmeille materiaaleille, kuten Al, käytä suurta leikkausnopeutta ja teräviä reunoja.
Päätyjyrsintä koville materiaaleille
Käytä koville materiaaleille, kuten titaanille, kestäviä työkaluja ja hitaampia leikkausnopeuksia.
Mitä eroa on tasojyrsinnän ja päätyjyrsinnän välillä?
Tässä osiossa analysoimme joitain suuria eroja tasojyrsinnän ja päätyjyrsinnän välillä.
Leikkaustoiminta ja työkalugeometria
Kasvojen jyrsintä
Leikkurin suuri halkaisija sisältää useita hampaita. Terä liikkuu työkappaleen liikkeen suuntaan.
Loppujyrsintä
Pieni leikkuutyökalu, jossa leikkuureunat molemmissa päissä ja sivuilla.
Pintakäsittelyn laatu eri materiaaleille
Hyvä pintakäsittely varmistaa tuotteen kestävyyden. Jos tuote on karkea, kitka levityksen aikana on suuri, mikä lopulta heikentää tuotteen tehokkuutta.
Se tuottaa korkealaatuisia pintakäsittelytuotteita, kun taas päätyjyrsinnällä voidaan tuottaa yksityiskohtaisia ja tarkkoja viimeistelyjä.
Pinnan viimeistely tasojyrsinnässä
Koska materiaalin poistonopeus on korkeampi tasojyrsinnässä, pinnan viimeistely on korkeampi pintajyrsinnässä.
Pinnan viimeistely päätyjyrsinnässä
Materiaalin poistonopeus on pienempi kuin tasojyrsinnässä. Pintakäsittely on siis suhteellisen matalampi kuin pintajyrsintä.
Työkalujen sitoutuminen ja tehokkuus
Seuraavassa taulukossa on yhteenveto työkalujen käytöstä ja tehokkuudesta sekä tasojyrsinnässä että päätyjyrsinnässä.
|
Ominaisuus |
Kasvojen jyrsintä |
Loppujyrsintä |
|
Leikkaussuunta |
Pintaan nähden kohtisuorassa |
Yhdensuuntainen pinnan kanssa |
|
Materiaalin poisto |
Poistaa materiaalin suurelta pinnalta |
Käytetään uritukseen ja muotoiluun |
|
Työkalun suunnittelu |
Suuri halkaisija useilla sisäkkeillä |
Pieni halkaisija ja leikkuureunat |
|
Pinnan viimeistely |
Tasojyrsintä tuottaa tasaisemman ja tasaisemman pinnan |
Joskus työkalut jättävät työstöjälkiä työkappaleeseen |
|
Tehokkuus: |
Tehokas suurelle pinta-alalle |
Erikoistunut syviin leikkauksiin ja yksityiskohtaiseen työhön |
Tämä taulukko näyttää lyhyen yleiskatsauksen pinnan viimeistelyyn liittyvistä näkökohdista.
Tasojyrsintä vs. päätyjyrsintä eri materiaaleille
Tässä maailmassa monet materiaalit palvelevat useita tarkoituksia tosielämän sovelluksissa. Käytetyimpiä materiaaleja ovat Al ja sen lejeeringit, teräs ja sen seokset, titaani ja sen seokset jne. Esittelemme lyhyesti näiden materiaalien pääty- ja pintajyrsintäoperaatioita. Kuten aiemmin mainitsimme, käytämme jotakin materiaalin luonteen mukaisista prosesseista. Siksi on tärkeää valita leikkausmenetelmä viisaasti parhaan lopputuloksen saavuttamiseksi.
Tasojyrsintä vs. päätyjyrsintä suorituskyky alumiiniseoksilla
Yleisimmät Al-seokset ovat 6061 ja 7075, ja ne voidaan helposti työstää sekä pinta- että päätyjyrsintäprosesseilla. Al-seosten pienten työkappaleiden yksityiskohtaiseen työskentelyyn päätyjyrsintäprosessi on edullinen. Se tarkoittaa viime kädessä, että valinta riippuu materiaalin poistonopeudesta ja leikkaustehosta jne.
Leikkaustehokkuus ja materiaalin poistonopeus
Suuremman materiaalimäärän (MRR) saamiseksi voit valita tasojyrsintäprosessin. Tuloksena saat karkean pinnan. Jos pinnan viimeistely on huolenaihe, sinun tulee valita päätyjyrsintäprosessi. Vaikka se on hitaampi prosessi, se on tehokkaampi.
Pintakäsittelyn vertailu
Al-seoksille päätyjyrsintä tarjoaa tasaisemman pintakäsittelyn huippuluokan kiinnittymisen ansiosta; leikkuutyökalu kohtaa työkappaleen vähitellen pienemmällä työkalun halkaisijalla. Se käyttää usein nousujyrsintäperiaatetta. Siksi käytämme sitä rakojen, reikien jne. tekemiseen.
Tasojyrsinnässä leikkuutyökalu kohtaa työkappaleen välittömästi, minkä vuoksi se antaa karkean pinnan.
Työkalujen kuluminen tasojyrsinnässä vs. päätyjyrsinnässä alumiinille
7075 alumiini kuluttaa enemmän työkaluja päätyjyrsinnässä kovuutensa vuoksi, minkä vuoksi emme suosi kovien materiaalien päätyjyrsintään. Face Milling puolestaan voi vähentää kulumista optimoidun syöttönopeuden ja leikkaussyvyyden ansiosta.
Teräksen ja ruostumattoman teräksen pintajyrsintä vs. päätyjyrsintä
Ruostumaton teräs on kovempi materiaali; siksi tarvitsemme joitain kestäviä työkaluja sen koneistamiseen. Suosittelemme, että käytät tasojyrsintäprosessia. Lisätietoja on alla tässä osiossa.
Terässeosten pintajyrsintä vs. päätyjyrsintä
AISI 1045 ja 4140 ruostumattoman teräksen seoksia käytetään yleisissä sovelluksissa, kuten keittiötarvikkeissa jne. Ensinnäkin pintojen rouhintaan voidaan käyttää pintajyrsintä yksityiskohtaista työtä ja leikkauksia varten, ja päätyjyrsintä on parempi.
Leikkausvoiman vertailu
4140-teräs tuottaa suurempia leikkausvoimia ja lämpöä, mikä tekee Face Milling -toiminnosta sopivamman suurten alueiden rouhintaan, kun taas päätyjyrsintä on parempi yksityiskohtaisiin ja monimutkaisiin leikkauksiin.
Pintalaatu tasojyrsinnässä vs. päätyjyrsinnässä
Tiedät, että päätyjyrsintä on erikoisleikkausmenetelmä yksityiskohtaiseen työhön ja työkappaleiden monimutkaisiin leikkauksiin. Tästä syystä pidämme parempana teräseosten, kuten AISI 1045 ja 4140, päätyjyrsinnässä erinomaisen pinnan viimeistelyn saavuttamiseksi, erityisesti yksityiskohtaisten ominaisuuksien vuoksi, kun taas Face Milling johtaa yleensä karheampaan viimeistelyyn suuren leikkausalueen ansiosta.
Kovien materiaalien jyrsintä: titaaniseokset
Titaani on tehokkain materiaali kaikilla ominaisuuksilla. Sen erinomaiset ominaisuudet, kuten suurin vetolujuus, hyvä kovuus ja erinomainen korroosion- ja hapettumisenkestävyys jopa korkeissa lämpötiloissa, tekevät siitä sopivan ilmailuteollisuuden sovelluksiin.
Titaaniseosten pintajyrsintä vs. päätyjyrsintä
Titaaniseokset, kuten Ti-6Al-4V-seos, ovat erittäin kovia ja vaikeita työstää. Haastavissa olosuhteissa tasojyrsintä tekee tehtävänsä, kun taas pinnan monimutkaisissa leikkauksissa voit käyttää päätyjyrsintä.
Leikkausnopeus ja työkalun valinta
Hitaammat leikkausnopeudet ja suuremmat halkaisijat estävät työkalun kulumisongelmia tasojyrsinnän yhteydessä.
Pienten työkappaleiden tarkkaan leikkaamiseen tulee käyttää päätyjyrsintä.
Tasojyrsintä vs. päätyjyrsintä titaanilla
Tasojyrsintä on tehokas työkalu, jos Ti-työkappale on pinta-alaltaan suurempi, kun taas päätyjyrsintä osoittaa tehokkuutensa pienissä osissa.
Materiaalinpoistonopeus (MRR) titaanin jyrsinnässä
Face Millingilla on yleensä korkeampi MRR suurille titaanipinnoille, kun taas päätyjyrsintä on tehokkaampi pienten, yksityiskohtaisten ominaisuuksien tarkkaan leikkaamiseen, mikä tarjoaa alhaisemman MRR:n mutta paremman tarkkuuden.
Milloin käyttää tasojyrsintä vs päätyjyrsintä sovelluksissa
Tämä osio on tärkeä leikkaustavan valinnassa sovellusten mukaan.
Pintajyrsintä suurille, tasaisille pinnoille
Jos kohdealue, josta materiaali on poistettava, on suurempi, tarvitset korkean materiaalin poistonopeuden. Valitse tässä tapauksessa tasojyrsintäprosessi.
Päätyjyrsintä yksityiskohtaisia ominaisuuksia ja reunoja varten
Päätyjyrsintäprosessi on hitaampi prosessi leikkausnopeuden ja materiaalin poistonopeuden suhteen, mutta se tarjoaa tehokkaasti yksityiskohtaisia piirteitä ja reunoja pinnoille. Voit käyttää sitä ruostumattomaan teräkseen ja titaaniseoksiin jne. ilman ongelmia.
Milloin yhdistää pintajyrsintä ja päätyjyrsintä
On monia sovelluksia, kuten muottionteloita, joissa tasojyrsintää ja päätyjyrsintää käytetään yhdessä. Tasojyrsintä tuottaa karkeita pintoja ja päätyjyrsintä syvempiä ja monimutkaisempia leikkauksia.
Jyrsintäprosessien optimointi materiaalityypin ja käyttökohteen mukaan
Jos optimoit jyrsintäprosessit vastaavien materiaalityyppien ja sovellusten mukaan, se parantaa prosessin tehokkuutta ja tuotteen kestävyyttä.
Parhaan työkalun valitseminen materiaalin ominaisuuksien perusteella
Jos materiaali on kovempaa, valitse kestävät työkalut ja hitaammat leikkausnopeudet. Valitse pehmeämmille materiaaleille, kuten Al, terävät työkalut ja nopeat nopeudet.
Jyrsintäparametrien säätäminen optimaalisten tulosten saamiseksi
Käytä optimaalista leikkausnopeutta, syöttönopeutta ja työkalua paremman pinnan viimeistelyn ja tuotteen kestävyyden parantamiseksi.
Leikkausnopeuden ja syöttönopeuden huomioitavaa
Nopeat leikkausnopeudet pehmeämmille materiaaleille ja hitaammat nopeudet koville materiaaleille työkalujen kulumisen estämiseksi.
Leikkaussyvyys ja työkalun valinta
Syvemmät leikkaukset on tarkoitettu pinnan rouhintaan ja matalammat leikkaukset tarvittaessa viimeistelyyn.
Yhteenveto
Tämä artikkeli tiivistää, että sekä tasojyrsintä että päätyjyrsintä ovat tärkeitä valmistusteollisuudessa. Valinta näiden prosessien välillä perustuu moniin tekijöihin, kuten materiaalin poistonopeus, pinnan viimeistelyn taso, monimutkaiset leikkaukset jne. Näitä prosesseja käytetään urien, taskujen, rakenneosien jne. valmistukseen. Näitä prosesseja voidaan käyttää yhdistelmänä vaatimusten mukaisesti.
Usein kysytyt kysymykset (FAQ)
Voidaanko tasojyrsintä ja päätyjyrsintä yhdistää yhdeksi projektiksi?
Kyllä, voimme käyttää niitä yhdistettynä yhteen projektiin. Tosielämän esimerkkinä ovat muottipesät, joissa pinnan rouhintaan käytetään ensin tasojyrsintä ja sen jälkeen päätyjyrsintä viimeistelyyn.
Enemmän kulumista päätyjyrsintä tekee vastapäätä?
Kyllä, siksi tarvitaan optimaalinen työkaluvalikoima. Kun käytät päätyjyrsintä kovempiin materiaaleihin, kohtaat kulumisongelmia.
 Niittaus vs hitsaus: Liitä metallilevyosat




