 Puh/WeChat:
 Sähköposti:



 Etusivu
Pohjakierretappi: Täydellinen opas pohjareiän kierteitykseen CNC-koneistuksessa

 Julkaistu: 5. heinäkuuta 2023

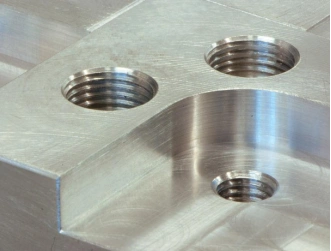
Pohjareiät ovat olennainen osa monia malleja. Usein kohtaavat rajoituksia, kuten tilapula. Joissakin tehokkaissa sovelluksissa, kuten lääketieteellisissä implanteissa tai ilmailu- ja avaruusteollisuuden kiinnikkeissä, tarvitaan suurta puristusvoimaa. Pohjatappi ratkaisee tämän ongelman luomalla kierteet hyvin lähelle pohjaa. Näin voidaan odottaa maksimaalista kierteiden tarttumista. Tässä on kattava opas pohjareikien kierteitykseen CNC-koneistuksessa.
Mikä on pohjahana?
Pohjatappi on työkalu, jota käytetään koneistuksessa parantamaan kierreprofiilia pohjarei'issä. Näissä pohjareikien kierretapeissa on verrattain hyvin vähän viistekierteitä. Tämä lyhyt, vain 1–2 kierteen kartio mahdollistaa kierteitetyn osan ulottumisen hyvin lähelle pohjaa. Näin se antaa maksimaalisen kierteiden tarttumisen.
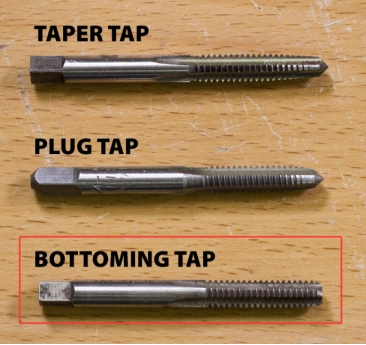
Valitse sopivat pohjahanat
- Alumiini: Kiillotetut HSS- tai kovametallitapit, pinnoittamattomat tai pienikitkaiset pinnoitteet estävät alumiinia tarttumasta leikkuuterään.
- Hiiliteräs: HSS on yleensä riittävä. TiN vähentää kitkaa ja parantaa kulumiskestävyyttä.
- Ruostumaton teräs: HSS-Co tarjoaa paremman kuumakovuuden. TiCN tarjoaa paremman kulumiskestävyyden raskaissa leikkauskuormissa.
- Titaani-/nikkeliseokset: TiAlN/AlTiN-pinnoitteella varustetut HSS-Co- tai kovametallitapit soveltuvat paremmin korkeisiin lastuamislämpötiloihin.
Miksi lyhyt viiste on tärkeä?
Toisin kuin kartiokierretappi tai tulppatappi, pohjakierreviiste on lyhyt. Niinpä se mahdollistaa leikkuuterän siirtymisen pohjaan asti. Se on erityisen tärkeää ahtaissa tiloissa, joissa paksuuden lisäämistä pohjan välyksen aikaansaamiseksi ei haluta. Esimerkkejä ovat autoteollisuuden komponentit, muotit, ilmailu- ja avaruustekniikan osat sekä hydrauliset jakotukit. Täyteen pituuteen kierteitys antaa maksimaalisen tarttuvuuden ja paremman pitolujuuden.
Pohjahanojen tyypit
Vaikka pohjan lähellä olevien pohjareikien kierteitys säilyttää päätehtävänsä, suunnittelutyypeissä on tiettyjä eroja. Nämä erityyppiset pohjakierretapit soveltuvat erilaisiin valmistusolosuhteisiin. Tässä yhteydessä muuttujia ovat reiän syvyys, materiaalityyppi, kierreprofiili ja helppokäyttöisyys.
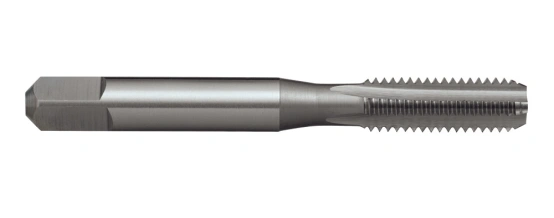
Suora urainen pohjakierre
Suoraurainen pohjatappi on yleisimmin käytetty tyyppi. Siinä on suora ura koko pituudeltaan. Yleensä sitä käytetään lyhyisiin pohjareikiin. Lastunpoisto voi olla ongelma syvemmissä rei'issä. Suoraurainen pohjatappi sopii sekä manuaaliseen että koneelliseen kierteitykseen.
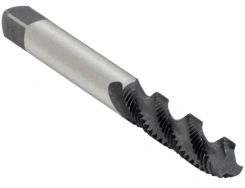
Spiraalihuilupohjainen hana
Spiraaliurainen pohjatappi kierretapilla kierreurineen tarjoaa paremman lastunpoiston. Niinpä lastut liikkuvat jatkuvasti ylöspäin ja ulos reiästä kierteityksen aikana. Se sopii hyvin sitkeille materiaaleille, joissa pitkät lastut voivat muuten olla ongelmallisia. Spiraaliuraisella pohjatapilla voi myös kierrellä syvemmälle, jolloin lastujen paakkuuntumisen tai kierretapin rikkoutumisen riski on pienempi. Myös kierteen laatu on parempi spiraaliuraisella pohjatapilla.
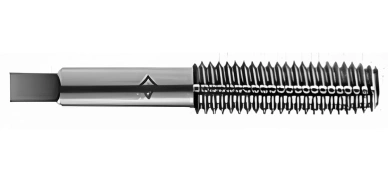
Pohjakierteen muovaus
Pohjatappien muovaus perustuu kierteiden muodostumiseen pikemminkin plastiseen muodonmuutokseen kuin lastuamiseen. Koska lastuamista ei tapahdu, lastuongelmia ei esiinny. Kylmämuovatut kierteet ovat vahvempia. Tehokkaan kierteityksen takaamiseksi tarvitaan kuitenkin huolellista prosessinohjausta. Runsas voitelu voi olla tarpeen. Pohjatappien muovaus rajoittuu usein pehmeisiin materiaaleihin, kuten alumiiniin, messinkiin tai pehmeään teräkseen.
Puolipohjainen hana
Puolipohjakierretapin suunnittelussa on tasapaino tulppakierteen ja pohjakierteen välillä. Siinä on hieman pidempi viiste. Toisin kuin muut tyypit, puolipohjakierretappi ei välttämättä vaadi esikierteitystä tulppakierteellä. Tämä tyyppi sopii kuitenkin kevyempään koneistukseen tai korjaustöihin.
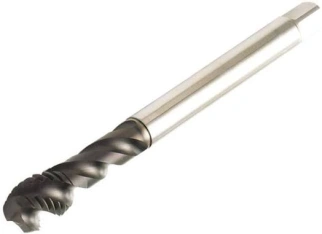
Mihin pohjahanaa käytetään?
Pohjakierteitä käytetään usein kriittisen tärkeillä alueilla. Siksi pohjakierteitä käytetään usein komponenttien reikiin, jotka vaativat suurta kestävyyttä. Siksi korkean tason teollisuudenalat, kuten ilmailu-, auto- tai lääketeollisuus, suosivat pohjakierteiden käyttöä.
Langan leikkaaminen lähellä pohjareikien pohjaa
Pohjakierretapin ensisijainen tehtävä on leikata kierteet pohjan lähelle pohjareikiä. Tämä on edullista erityisesti ahtaissa tiloissa. Pohjareiän koko pituus voidaan kierteittää lisäämättä materiaalin paksuutta.
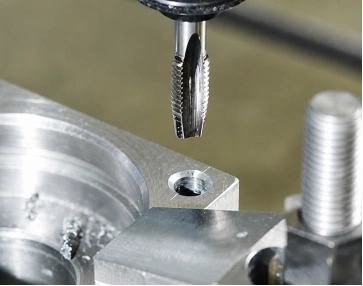
Ketjujen täydentäminen Plug Tapin jälkeen
Tulppakierretapilla kierteityksen jälkeen pieni osa reiästä voi jäädä kierteettömäksi. Pohjatappi pidentää kierteitettyä osaa tulppakierteen jälkeen. Tämä kaksivaiheinen lähestymistapa vähentää leikkausvoimia ja minimoi työkappaleen tai kierretapin vaurioitumisriskin.
Osittaisten kierteiden jatkaminen olemassa olevissa rei'issä
Pohjakierretapit parantavat usein kierteen laatua. Pohjakierteillä voidaan peittää kierteiden katkeamisia. Tämä maksimoi kiinnittimien kierteiden tarttumisen ja parantaa niiden pitovoimaa.
Kuinka käyttää pohjakierretappia reikien koneistamiseen?
Pohjakierteen käyttöön liittyy muutamia huomioitavia seikkoja. Oikeiden kierteitysvaiheiden noudattaminen on välttämätöntä tarkkojen tulosten saavuttamiseksi. Joidenkin tärkeiden varotoimien noudattamatta jättäminen voi tehdä kierrereiästä käyttökelvottoman.
Vaihe 1: Poraa oikean kokoinen hanareikä
Käytä pohjakierteen kokoa vastaavia oikean ulkohalkaisijan omaavia poranteriä. Tee reikä hieman kiinnittimen pituutta syvemmälle, jotta pohjakierteen viiste mahtuu. Poista reiän jäysteet ennen kierteitystä.
Vaihe 2: Jätä riittävästi tilaa pohjaan
Lastujen pakkautumista ja pohjakierteen viistettä varten tulisi olla ylimääräistä tilaa. Se estää työkalun liiallisen rasituksen.
Vaihe 3: Aloita kierre ennen pohjakierteen käyttöä
Alkukierre tehdään kartio- tai tulppakierretapilla. Sen jälkeen viimeistelyyn käytetään pohjakierretappia. Olemassa olevat kierteet ohjaavat pohjanauhan reiän läpi. Tämä helpottaa läpivientiä ja kohdistusta.
Vaihe 4: Pidä hana suorassa ja linjassa
Pohjatapin tulee olla kohtisuorassa työkappaleeseen nähden alusta alkaen. Väärin kohdistetut kierretapit voivat aiheuttaa ei-toivottuja sivuttaiskuormia. Pohjatappiin tulee kohdistaa paine tasaisesti. Tämä luo tasaisen kierreprofiilin. Pohjatapin suuntaa tulee kääntää säännöllisesti lastujen poistamiseksi.
Vaihe 5: Pysäytä ennen kuin hana osuu reiän pohjaan
Pidä kirjaa pohjakierteen poraussyvyydestä ja lopeta kierteitys ennen kuin kierretappi koskettaa pohjaa. Muuten pohjakierteeseen kohdistuu liikaa painetta. Se voi aiheuttaa leikkuuterän lohkeamista tai kierteen vaurioitumista.
Pohjahanojen käyttökohteet
Kokeneet suunnittelijat ja koneistajat suosivat pohjakierteitä korkealaatuisten kierteiden luomiseen. Nämä eivät ainoastaan paranna kiinnikkeiden pitokykyä, vaan myös optimoivat painon. Tämä on erityisen tärkeää tiloissa, joissa tilaa on rajoitetusti.
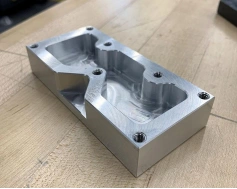
Alumiinikotelot ja -kotelot
Alumiinikoteloiden ja -suojien on usein oltava kompakteja tilarajoitteiden vuoksi. Tällaisten kokoonpanojen on myös oltava kevyitä. Näissä tilanteissa pohjarei'issä on vain rajallinen tila. Joten pohjakierre hyödyntää tätä tilaa maksimaalisesti. Yleisiä käyttökohteita ovat suojukset, jäähdytyselementit, piirilevyjen kiinnikkeet ja anturitelineet.
Tarkkuuskiinnityspalikat
Kiinnityspalikat joudutaan usein kokoamaan ja purkamaan usein. Tämä tarkoittaa, että niiden on oltava kestäviä kiinnittimien pitovoiman suhteen. Pohjakierteet takaavat maksimaalisen tarttumisen kiinnittimiin ja auttavat myös saavuttamaan tämän kestävyyden.
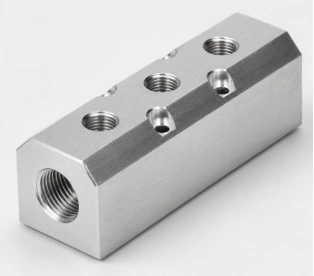
Hydrauliset ja pneumaattiset jakotukit
Hydraulisissa ja pneumaattisissa jakotukeissa on useita sokkoja reikiä kierteitettyjä portteja varten. Komponentit, kuten venttiilit, liittimet, tulpat ja anturit, tarvitsevat usein tällaisia reikiä liitäntäpisteiksi. Näiden komponenttien reiän syvyys on rajallinen. Niinpä pohjahana hyödyntää tätä rajallista tilaa tehokkaasti ja saavuttaa luotettavan tiivistyksen.
Mukautetut CNC-osat sokeilla kierrerei'illä
Monissa räätälöidyissä osissa, kuten ilmailuteollisuuden kiinnikkeissä, lääkinnällisten laitteiden komponenteissa, robottien pääteefektoreissa jne., on pohjareiät. Niillä on usein tila- ja painorajoituksia. Pohjakierteet auttavat tehokkaassa valmistuksessa. Ne luovat tilaa rakenteellisille kiinnikkeille, säätöruuveille ja piilotetuille kokoonpano-ominaisuuksille.
Pohjakierteiden käytön haasteet CNC-koneistuksessa
Koska pohjakierretapit ovat melko erilaisia kuin muut kierretapit, ne asettavat ainutlaatuisia haasteita. Näihin on kuitenkin aina ratkaisuja. Jos niitä käsitellään oikein, ne tarjoavat etuja kierteen laadun, tilankäytön ja suorituskyvyn suhteen.
Suuri leikkausmomentti
Suuri leikkausmomentti on usein raportoitu ongelma. Syvät pohjareiät ovat alttiimpia sille. Koska pohjakierretapeissa on lyhyt viiste, se johtaa kaikkien kierteiden välittömään kiinnittymiseen. Jos kierretappien nopeus on liian suuri, voitelu on riittämätöntä tai poraussyvyys on pieni, voidaan odottaa suurta leikkausvoimaa. Tässä tilanteessa pinnoitetun pohjakierretapin käyttö optimoidulla syöttönopeudella voi olla hyödyllistä.
Vaikea ketjun aloitus
Jotkut koneistajat yrittävät aloittaa kierteiden poraamisen pohjakierretapilla. Pohjakierretappia ei kuitenkaan ole tarkoitettu kierteiden poraamiseen. Sen sijaan tähän tarkoitukseen voidaan käyttää kartiokierretappia tai tulppatappia. Pohjakierretapin käyttö voi johtaa linjausvirheeseen tai kierretapin rikkoutumiseen.
Sirun pakkaaminen sokkoreikiin
Syvässä pohjareiässä on odotettavissa lastujen pakkaamista, jos riittäviä toimenpiteitä ei tehdä. Lastujen poistumistila on rajallinen. Siksi ne todennäköisesti tarttuvat kierretapin alle tai ympärille. Tämä aiheuttaa vääntömomentin kasvua tai vaurioittaa kierreprofiilia. Tämä ongelma esiintyy pääasiassa sitkeissä materiaaleissa, jotka tuottavat pitkiä ja sitkeitä lastuja. Ongelman ratkaisemiseksi käytä spiraalimaista uraa, jätä riittävästi pohjavälystä ja kaada leikkuunestettä kierteityksen aikana.
Materiaalien työstettävyys
Heikkolastuisten materiaalien kierteitys on aina haasteellista. Vaikka sitkeiden materiaalien lastut aiheuttavat usein ongelmia, kovat materiaalit lisäävät vääntömomenttia. Siksi tarvitaan optimoitu kierteitysstrategia. Siksi on tärkeää ymmärtää selkeästi esimerkiksi korkea leikkausvääntömomentti, suunnittelun optimointi ja prosessinohjaus.
Parhaat käytännöt pohjakierteiden käyttöön CNC-koneistuksessa
Kuten aiemmin käsiteltiin, kierteitysprosessissa on tiettyjä haasteita. Jos kierteitysprosessi optimoidaan, nämä haasteet voidaan helposti voittaa. Se johtaa parempaan kierteen laatuun, minimaaliseen hukkaan ja korkeaan tehokkuuteen.
Käytä oikean kokoista kierretappia
Poratun reiän halkaisijan tulisi olla optimaalinen. Jos reikä on liian kapea, se aiheuttaa liiallisia jännityksiä pohjakierretapin ja työkappaleen välille. Jos se on liian löysä, kierteen muodostuminen on virheellistä. Paras vaihtoehto on käyttää vakioreikäkaaviota apuna.
Ohjausreiän syvyys
Ihannetapauksessa reiän syvyyden tulisi olla hieman kierteen pituutta suurempi. Tämä luo tilaa pohjavälykelle. Pohjavälyksen pitäminen on usein eduksi. Se auttaa selviytymään haasteista, kuten lastujen pakkautumisesta, työkalun kosketuksesta pohjaan ja liiallisesta leikkausmomentista.
Käytä Peck Tappingia
Syöksykierteen poraus on tehokas kierteen porausstrategia. Jatkuvan kierteen porauksen sijaan se perustuu kierteen poraukseen ja kierteen takaisinvetoon. Tällä tavoin pitkät lastut katkeavat ja poistuvat. Se myös antaa tilaa lastuamisnesteelle päästä reunoille.
Pohjakierretappi vs. muut kierretapit
Pohjakierretapit sekoitetaan usein muihin kierretyyppeihin. Eri kierretappien välillä on tehtävä ero oikean käytön varmistamiseksi. Tässä yhteydessä on esitetty joitakin taulukoita. Kunkin työkalun tärkeimmät ominaisuudet on korostettu ja verrattu pohjakierretappiin.
Pohjahana vs. pistohana
|
Ominaisuus |
Pohjaushana |
Plug Tap |
|---|---|---|
|
Särmä |
1–2 viistettyä kierrettä |
3–5 viistettyä kierrettä. |
|
Kierteen syvyys |
Melkein kuopan pohjalla |
keskeneräiset langat alareunassa |
|
Ketjun aloittaminen |
Vaatii valmiiksi leikatut langat |
Voi aloittaa ketjuja |
|
Sovellukset |
Pohjareikien kierteiden viimeistely |
Yleiskäyttöinen kierteitys ja välikierteitys |
Pohjakierre vs. kartiokierre
|
Ominaisuus |
Pohjaushana |
Kartio Tap |
|---|---|---|
|
Särmä |
1–2 viistettyä kierrettä |
8–10 viistettyä kierrettä |
|
Keskustelun aloittamiskyky |
Huono |
Erinomainen |
|
Leikkausvoima |
Korkeammat |
Laske |
|
Sovellukset |
Loppukierteiden poraus pohjareikiin |
Alkukierteiden poraus uusiin reikiin |
Pohjakierre vs. spiraalikierretappi
|
Ominaisuus |
Pohjaushana |
Kierrehuilu |
|---|---|---|
|
Design |
Lyhyt viiste |
Kierreuurut |
|
Sirun poisto |
Rajoitettu lastunpoisto |
Tehokas lastunpoisto |
|
Sokeat reiät |
Maksimoi kierteiden syvyyden |
Vähentää lastujen pakkaamista |
|
Sovellukset |
Pohjareikien kierteiden viimeistely |
sitkeiden materiaalien kierteitys |
Pohjakierre vs. spiraalikierre
|
Ominaisuus |
Pohjaushana |
Spiraalipistehana |
|---|---|---|
|
Lastuvirtaus |
Lastut jäävät reikään |
Työntää lastuja eteenpäin kierretapin edessä |
|
Reiän tyyppi |
sokeita reikiä |
läpireikien |
|
Kierteen syvyys |
reiän pohja |
Vakiokierteen syvyys |
|
Sovellukset |
Syvän pohjareiän kierteitys |
Nopea kierteitys |
Pohjakierretappi vs. kierrejyrsin
|
Ominaisuus |
Pohjaushana |
Lankamylly |
|---|---|---|
|
Langoitusmenetelmä |
Leikkaa kierteen yhdellä kierteityskerralla |
Luo kierteet CNC-interpoloinnilla |
|
Joustavuus |
Yksi kierre kierteen kokoa kohden |
yksi työkalu useille halkaisijoille |
|
Työkalun vika |
altis rikkoutumiselle, jos se on ylikuormitettu |
Pienempi rikkoutumisriski |
|
Hakemus |
Suurvolyyminen vakiokierteitys |
Tarkka työstö |
Pohjatappi vs. muototappi
|
Ominaisuus |
Pohjaushana |
Lomakkeen napautus |
|---|---|---|
|
Kierteen muodostus |
Leikkaamalla |
Materiaalin muodonmuutoksen seurauksena |
|
Sirutuotanto |
Tuotetut sirut |
Siruton toiminta |
|
Materiaalien yhteensopivuus |
Useimmille metalleille |
Rajoitettu sitkeisiin materiaaleihin |
|
Sovellukset |
Yleiskäyttöinen kierteitys. |
Vahvoja kierteitä vaativa suurivolyyminen tuotanto |
Suunnitteluvinkkejä hanareikien pohjaamiseen
Optimaalisesti suunnitellut kierrereiät aiheuttavat harvoin havaittavia esteitä. Ne ovat valmistusystävällisiä. Se tukee tuottavuuden ja tehokkuuden parantamisen tavoitetta. Tässä käsitellään joitakin suunnitteluvinkkejä.
Jätä riittävästi pohjavaraa
Tehokas osasuunnittelu pitää pohjan välyksen riittävänä. Se antaa runsaasti tilaa lastuille ja pohjakierretapin liikkeelle. Jos pohjakierretapin vapaa liike estyy, se voi johtaa työkalun rikkoutumiseen.
Vältä liian syviä reikiä
Hyvin syvät reiät haittaavat lastunpoistoa. Pitkät kierretapit altistuvat epätasaiselle kuormitukselle, joka aiheuttaa taipumista tai rikkoutumista. Optimaalinen reiän syvyys parantaa koneistuksen tehokkuutta, vähentää työkalun kulumista ja lyhentää CNC-koneistuksen sykliaikoja.
Oikea kierteen kiinnityspituus
Kierteiden pituuden tulee olla riittävä tukemaan kuormia. Liian pitkät kierteet eivät anna merkittävää etua. Päinvastoin, ne ovat taloudellisesti ja tuotannollisesti kalliita. Teräksen optimaalinen kiinnityspituus on 1 x kiinnittimen halkaisija. Pehmeämmille metalleille se on 1.5–2 x halkaisija.
Tuofan tapaustutkimus: Hydraulinen jakotukin pohjareiän kierteitys
Asiakkaamme tarvitsi räätälöidyn hydraulisen jakotukin kompaktiin hydrauliseen ohjausjärjestelmään. Osa koneistettiin 6061-T6-alumiinista ja se vaati useita kierteitettyjä portteja venttiileille, liittimille ja paineliitännöille.
Hydraulisen jakotukin suunnitteluun sisältyi:
- Kokonaiskoko: noin 120 × 80 × 50 mm:
- materiaali: 6061-T6 alumiini
- moninkertainen G1/4 ja M8 kierteitetyt reiät
- Useita rajoitetun syvyyden omaavia kierrereikiä
- Sisäiset ristiinrei'itetyt kanavat hydraulista virtausta varten
- Litteät tiivistyspinnat, jotka vaativat vuotamattoman kokoonpanon
Koneistushaaste
Asiakas tarvitsi 8 mm:n käyttökelpoisen kierresyvyyden useissa pohjarei'issä venttiilin ja liittimen turvallisen asennuksen varmistamiseksi. Käytettävissä oleva reikäsyvyys oli kuitenkin rajallinen, koska sisäiset öljykanavat sijaitsivat suoraan kierteitettyjen osien takana.
Lopullinen tulos
Käyttämällä pohjakierretappiprosessia Tuofa saavutti vaaditun kierteiden kytkeytymisen muuttamatta alkuperäisiä jakotukin mittoja. Saavutetut tulokset ovat seuraavat:
- Lisääntynyt käyttökelpoinen kierteen syvyys 5 mm - 8 mm, täyttäen asiakkaan kiinnitysvaatimukset.
- Säilyttäen alkuperäisen kompaktin jakotukin rakenteen lisäämättä lohkon paksuutta.
- Saavutettiin tasainen kierteiden laatu useissa pohjarei'issä kierretulkin tarkastus.
- Optimoimalla reiän syvyyden, vähentää kierretapin rikkoutumisen riskiä
Yhteenveto
Pohjatappi on työkalu pohjareikien kierteittämiseen. Se luo kierteen hyvin lähelle reiän pohjaa. Näin pohjareikien syvyys voidaan hyödyntää optimaalisesti. Se on hyödyllinen tilanteissa, joissa paino tai tila on rajoituksena. Sen tuottamien kierteiden laatu on parempi kuin muilla kierretappimenetelmillä. Pohjatappityökalujen käytössä on kuitenkin joitakin haasteita. Jos prosessi on optimoitu, hyviä tuloksia voidaan saavuttaa ilman suurempia esteitä.
FAQ
Käytetäänkö pohjakierretappia vain pohjareikiin?
Käytännössä niitä käytetään vain pohjareikiin. Mutta teoriassa niitä voidaan käyttää myös läpireikiin.
Voitko aloittaa pohjanapautuksella?
Pohjahanaa ei ole tarkoitettu hanan poraamisen aloittamiseen. Itse asiassa sitä käytetään viimeistelyyn.
Mitä materiaaleja on vaikea pohjatappien poraamisessa?
Kovat materiaalit aiheuttavat liiallisia leikkausvääntömomentteja. Pehmeät metallit tuottavat pitkiä ja sitkeitä lastuja. Molemmat tilanteet ovat vaikeita.
 CNC-tarkastusten mittareiden tyypit: Kuinka tarkistaa koneistetut osat tarkasti




