 Puh/WeChat:
 Sähköposti:



 Etusivu
2025 Paras CNC-moottoripyörän osien valmistaja

 Julkaistu: 5. heinäkuuta 2023

Miksi valita moottoripyörän osille räätälöity CNC-työstö sen sijaan, että ostaisit valmiiksi?
Kuten me kaikki tiedämme, moottoripyörät ovat yleinen kulkuväline elämässä. Suurin osa pitää moottoripyörää vain huomaamattomana kulkuvälineenä, kun taas moottoripyöräharrastajien mielestä moottoripyörä on taideteos, joka kantaa inspiraatiota. KAKSI PYÖRÄÄ LIIKUTTAA SIELUA. Koska moottoripyörä on taideteos, myös sen osien tulisi olla CNC-työstöisiä eikä valmiita.
CNC-työstö korvaa painevalamisen, koska CNC-työstöllä voidaan tuottaa monimutkaisempia geometrioita, ylisuuria tai heteroseksuaalisia osia ja kykyä pitää tiukempia toleransseja, joita painevalaminen ei pysty. Moottoripyöräily on extreme-laji, ja erittäin tarkat työstömenetelmät voivat vähentää huomattavasti vaaratilanteiden todennäköisyyttä.
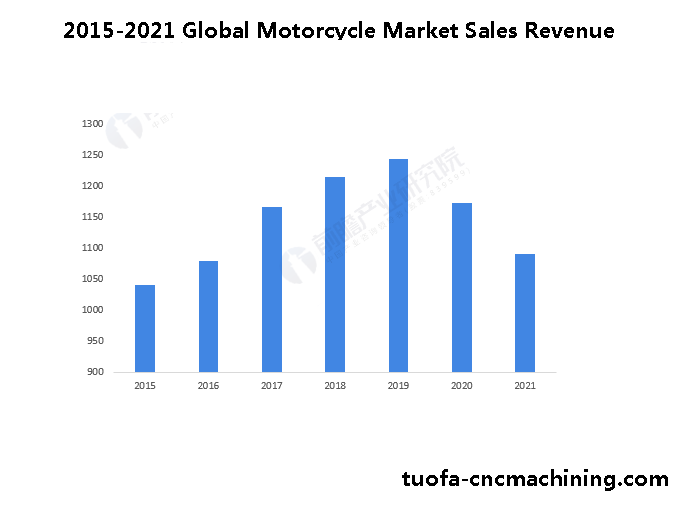
Vuosina 2015–2019 maailmanlaajuiset moottoripyörämarkkinat ovat jatkaneet tasaista kasvuaan. Vuonna 2019 maailmanlaajuiset moottoripyörämarkkinat olivat 124.387 miljardia Yhdysvaltain dollaria. Vuosina 2020 ja 2021 pandemian vaikutuksesta alan koko laski, mutta ylitti silti 100 miljardia Yhdysvaltain dollaria.
CNC-moottoripyörän osien merkitys
Moottoripyörän osia voidaan valmistaa mittatilaustyönä alumiiniseoksesta, ruostumattomasta teräksestä, teräksestä, messingistä, fosforipronssista, mustasta POM:sta jne. Jokaisella materiaalilla on omat ominaisuutensa, käyttötarkoituksensa ja etunsa. Samalla eri materiaaleilla voi olla myös erilaisia pintakäsittelymenetelmiä, joten niillä on useita parannettuja etuja, kuten erittäin hyvä korroosionkestävyys, korkea lämmönkestävyys, läpäisevyys ja pinnan kauneus. Esimerkiksi alumiiniseoksen kovaanodisointi tarjoaa korroosionkestävyyttä, kulutuskestävyyttä, eristystä ja houkuttelevan ulkonäön. Tarkemmin sanottuna :
1. Alumiiniseoksen pintakovuus kovan anodisoinnin jälkeen voi olla jopa noin HV500.
2. Anodisoidun kalvon paksuus on 25–250 μm, ja 50 % syntyneestä anodisoidusta kalvosta tunkeutuu alumiiniseokseen ja 50 % tarttuu alumiiniseoksen pintaan.
3. Alumiiniseoksille, joiden kuparipitoisuus on enintään 2 %, suurin kulumisindeksi on 1000 rpm.
4. Anodisoivan kalvon vastus on erittäin suuri, ja sillä voi olla hyvä rooli eristekerroksena.
5. Anodioksidikalvon sähkökemiallinen prosessi on myrkytön ja vaaraton ihmiskeholle.


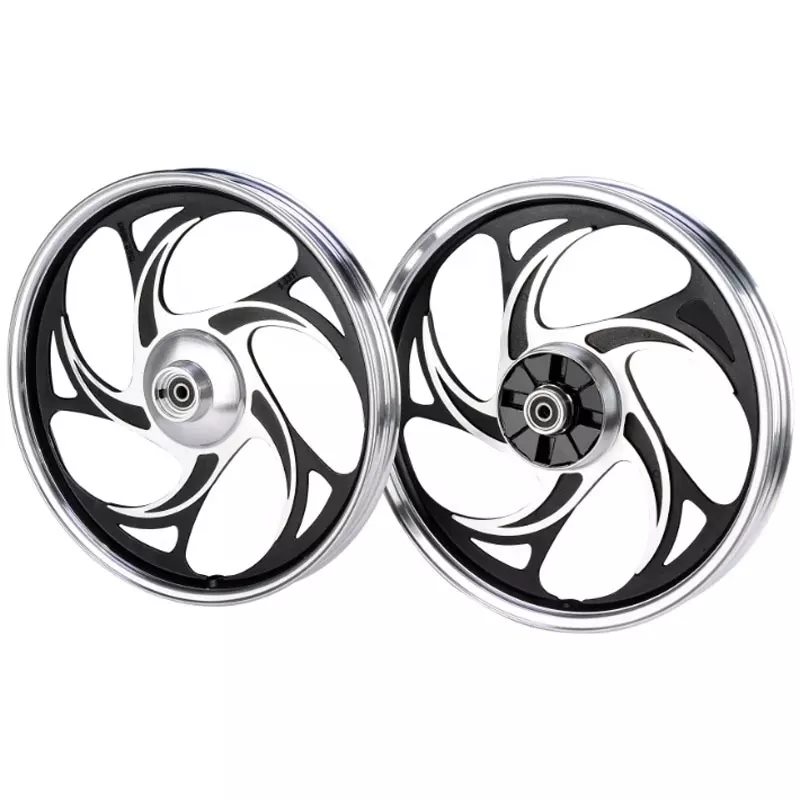
Numeerinen ohjauskonetyökalu Moottoripyörän takapyörän osien työstömenetelmä
Moottoripyörän takapyörän akselin reiän ja laakerin, laakerin ja laakerin päätykannen sekä takapyörän ja korin välisen liitoslohkon välinen kokoonpanosuhde vaatii erittäin suurta mittatarkkuutta ja osien välistä toleranssia. Tässä työssä sovelletaan CNC-työstötekniikkaa muottipöytään. Auton takapyörän osien koneistusta analysoidaan.
1. Osien analyysi
Moottoripyörän takapyörän komponenttien havainnoinnin kautta todellinen myrkky ja mallin takapyörän rakenteen suunnittelu tarvitsevat:
1) Akselin reiän pinnan karheus ja akselin reiän ja laakerin väliset yhteensopivat koko- ja toleranssivaatimukset tulee varmistaa takapyörän asennuksessa, ja samalla on myös varmistettava vastaavat kokovaatimukset akselin reikä ja akseli.
2) Takapyörän kokonaispinnan tulee olla sileä myöhempää maalausta ja anodisointia varten.
2. Osien tekniset vaatimukset
1) Takapyörän kokonaiskoko on alle 50 mm.
2) Pinnan karheus Ra on alle 1.6 um.
3) Akselin reikä on viimeisteltävä.
4) Renkaan pinnan kulutuspinnan syvyyttä säädetään 0.1-0.2 mm:n sisällä
5) Osien pintaa ei voi työstää Naarmuja, puristusjälkiä tulee näkyviin.
3. Todellinen käsittely ja tekninen testaus
1. Tyhjennysvaihe
Aihion rouhintaan käytetyn aihiomateriaalin muoto on neliön muotoinen, mikä ei aiheuta monimutkaisten rakenteiden käsittelyä, vaan X-akselin pyöriminen on mukana myöhemmässä käsittelyssä, joten kokonaisuuden viimeistelyyn käytetään 4-akselista työstökonetta. prosessi aihiosta valmiin tuotteen prosessointiin, koska aihiomateriaali Se on neliömäinen, joten kiinnityslaite valitsee puristimen, jossa on kolmion muotoinen lovi
2. Kiinnitys
Kaksipuolinen työstö: Koska aihion paksuus pienenee karhennuksen jälkeen kiinnityksen aikana, on tarpeen jyrsiä tarkasti välikappale etukäteen. Leveys on pienempi kuin aihion materiaalin halkaisija ja paksuus on sovitettava aihion paksuuteen. Kiinnityksen aikana aihion yläpinta on 5–10 mm kiinnityskohtaa korkeammalla. Aihion paksuus. Kun aihio on kiinnitetty aihioon, aihion yläpinta on mitattava. Mitatun materiaalin yhdensuuntaisuus varmistaa, että virhealue on 0.002 mm.
Sivun työstö: Kun sivun tekstuuria työstetään, on käytettävä erityistä kiinnitintä pyöritysjärjestelmän vuoksi. Kun osat on sovitettu kiinnittimeen, kiinnitin kiinnitetään kokonaisuutena 3-leukaisella istukalla . Kun työkappale on kiinnitetty, mitataan työstettävä sivu ja pyörityksen pyöreä heittoalue. Mitataan työkappale varmistaakseen, että virhealue on 0.002 mm:n sisällä.
3. Käsittelyvaihe
Kun osat on kiinnitetty, työkalu on asetettava ja työstökone keskitettävä koneen työstökoordinaatiston määrittämiseksi. Tämä vaihe on erittäin kriittinen osan myöhemmän käsittelyn kannalta. Työkalun säädön ja keskityksen tarkkuus vaikuttaa suoraan kappaleen työstötarkkuuteen. Kun työkalu on asennettu, jokaisen työkalun varren pituus on erilainen, ja jokainen työkalu on kalibroitava.
(1) Ensimmäisen puolen käsittely: Kiinnitä ruuvipenkki työpöytään ja varmista, että vaakasuuntainen virhealue on 0.002 mm kiinteällä ajoituksella. Osa asetetaan vaakasuoraan ruuvipuristimeen ja kiinnitetään osan yläpinnan koneistamiseksi.
(2) Toisen puolen käsittely: Käytä samaa ruuvipuristetta käsittelyn aikana, ja kiinnitysmenetelmä on sama kuin ensimmäisen puolen, mutta ennen työkappaleen kiinnittämistä tarkista työkappale varmistaaksesi, että työstöpinta on tasainen. Tason jyrsinnän jälkeen osia ei tarvitse purkaa, vain muuta ohjelmaa ja tuo läpireikien jyrsintäohjelma työstökoneeseen. Koneistustarkkuuden varmistamiseksi koneistuksen nollakoordinaattijärjestelmä on yhdenmukainen jyrsintätason koordinaattijärjestelmän kanssa.
(3) Sivuprosessointi: Kun CNC-työstetään sivua, koska se on sylinterimäinen pinta, x-akselin kierto on mukana käsittelyssä, joten tarvittavat kiinnikkeet on tehtävä sivun käsittelyä varten. Kiinnitä kiinnittimen toinen pää pyörivän työpöydän 3-leuaisella istukalla ja aja työkappaleen käsittelyä työpöydän pyörimisen läpi.
4. Käsittelyssä ja ratkaisuissa havaitut ongelmat
Tarkkuustyöstössä voi ilmetä seuraavia ongelmia: työkalun asetus ei ole tarkka, jolloin ensimmäistä työkalua ei voida työstää työkappaleen pintaan, joten työkalu on asetettava uudelleen. Kun työkappaleen keskipiste löydetään työkalua jakamalla, työkalun käsittelemä työkappale ei voi seurata esiasetettua reittiä epätarkan jaon ja virheen vuoksi ja parametreja on muutettava.
5.CNC-osien mittaus
CNC-osan akselin reiän ja pinnan on täytettävä tietyt mittatarkkuuden ja pinnan karheuden vaatimukset, joten koneistetut osat on mitattava edelleen sen määrittämiseksi, täyttävätkö ne räätälöityjen CNC-osien vaatimukset . Piirustuksessa olevien osien mittatarkkuusvaatimusten mukaisesti on tarpeen havaita prototyyppisten CNC-osien mittatoleranssi, muodon ja sijainnin toleranssi sekä pinnan karheus.
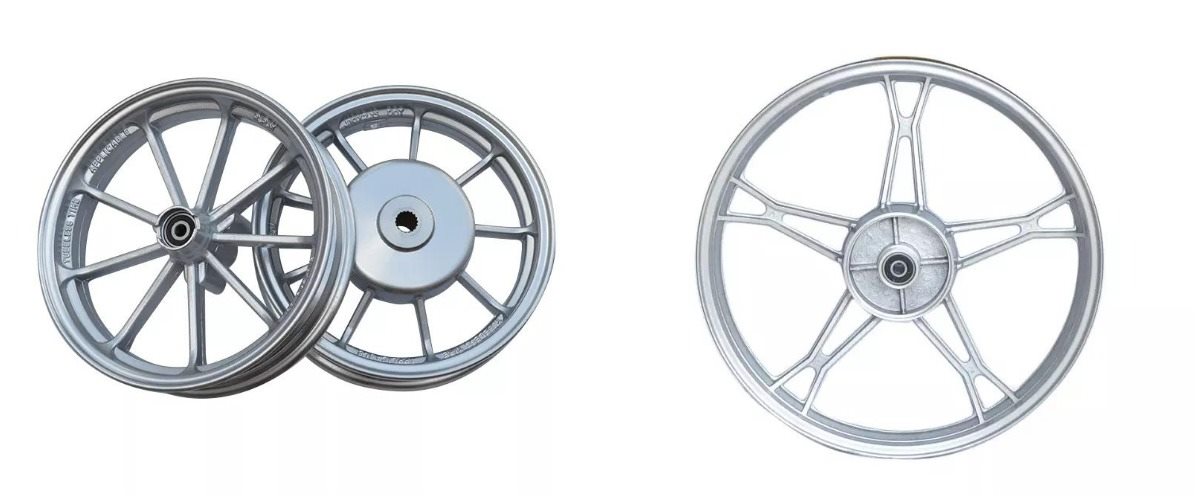
Mukautetut CNC-osat koneistustehtaalla
tuofa-cncmachining.com Varsinaisessa prosessoinnissa on kiinnitettävä huomiota referenssipinnan kohdistukseen. Samalla on kiinnitettävä huomiota myös prototyyppiosien kiinnittämiseen. Kiinnittämisen jälkeen työstöpinnan tulee olla vaakasuorassa asennossa. Koneistustarkkuuden varmistamiseksi on tarpeen mitata jokainen työstöpinta sen varmistamiseksi, että osat ovat vaakasuorassa asennossa. Prototyyppiosien prosessoinnin jälkeen on tarpeen mitata osien sovitusmitat sen määrittämiseksi, täyttävätkö osat suunnitteluvaatimukset.
 Mitä anodisointi on: värit, paksuus ja reaktio




