 Puh/WeChat:
 Sähköposti:



 Etusivu
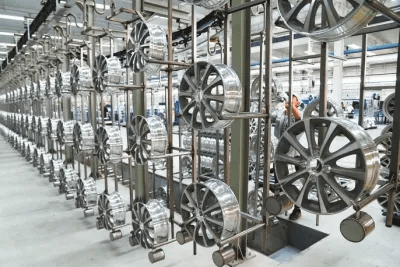
Autojen pyörännavan työstöprosessi ja varotoimet

 Julkaistu: 20. marraskuuta 2024

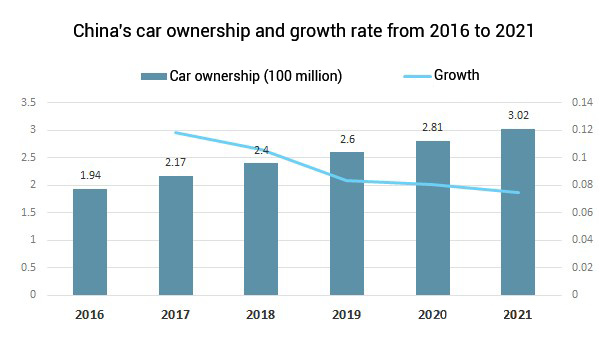
Kiinan talouskehitys paranee, ja myös autojen määrä kasvaa. Autoista on tullut ihmisten arkipäivän tärkein kulkuväline. Autojen keskeisinä komponentteina autokeskittymien laatu ja suorituskyky liittyvät suoraan autojen laatuun ja suorituskykyyn. Se määrittää auton vakauden ja turvallisuuden, joten se on aina ollut useimpien autonvalmistajien huomion kohteena. Koneistuksessa perusydinosina pyörän navan laatu heijastelee myös valmistajan tuotantokapasiteettia ja prosessointitasoa.
Nykyään auton pyörien tarkkuus voi olla 0.01 mm, ja nopeus ja siirtoteho ovat jo erittäin korkeat. Tämä johtuu modernin teknologian kehityksestä, joka tekee myös yhä enemmän prosesseja pyörännapojen valmistukseen, korkeampaan ja korkeampaan työstötarkkuuteen ja turvallisuuteen. Myös vakaus on parantunut huomattavasti. Tietenkin CNC-koneistuspalvelun soveltaminen autoteollisuudessa on antanut suuren panoksen .
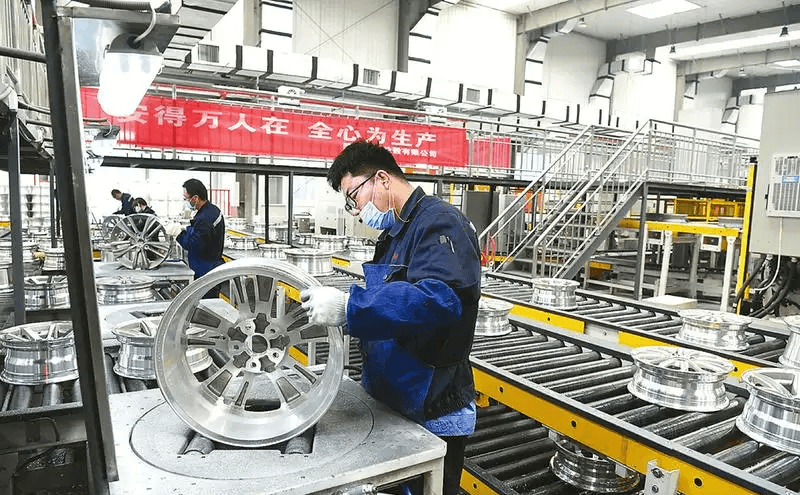
Pyörän navan osien analyysi
Jos auton pyörän napa on luokiteltu, se voidaan luokitella levytyyppiseksi osaksi. Paljastettu taso on upotettu porrashihnan uraan ja sitä tukee vahvistusripa, ja sisäpuolella on porrastettu syvä reikä. Siksi pyörän navan käsittelyä varten on tarpeen muotoilla kohtuullinen ja tieteellinen käsittelymenetelmä parhaan laadun pyörännavan tuottamiseksi.
Pyörän navan prosessiasetukset
Pyörän navan prosessireitin suunnittelu
Pyörän navan käsittelyvaiheet ovat seuraavat:
① CNC-karkea työstö suoritetaan pyörän navan ison pään kummallekin päätypinnalle;
②Navan pienen pään ja sen asennusvasteen päätypinnat on CNC-käsitelty;
③Navan laakerikokoonpanon ja jarrurummun asento on CNC-hienojyrsitty;
④ yhdistetyn reiän CNC-työstö (poraus, laajennus, kalvaus);
⑤ Tarkastus ja korjaus.
Niistä kolmannen prosessin tarkkuusvaatimus on korkein.
Paikannusdatumin valinta
Auton pyörännavan suunnittelussa on erittäin tärkeää valita pyörän navan peruspisteen sijoituspinta. Vain varmistamalla, että benchmark-suunnittelu on tarkka, voidaan taata navan korkealaatuinen tarkkuus ja laatu. Pyörännapat ovat suuria määriä prosessoitavia osia, joten niiden osien vakaa ja tehokas käsittely on varmistettava, jotta pyörännapojen kelpoisuusastetta voidaan edelleen varmistaa. Suhteellisen perustason valintaa ja sijoittamista varten se on muotoiltava yhdessä navan erityisvaatimusten kanssa.
Prosessisuunnittelu pyörän navan päästä kokoon
Työkalujen valinta työstönapoihin
Navan päätypinta on kolmas sekvenssi sen prosessireitillä. Tämän prosessin työstökone on pystysorvauskone, ja työstötyökalut ovat sorvaustyökalun pidikkeet ja terät. Työkalua valittaessa tulee tehdä huolellinen harkinta ja huolellinen valinta, minkä jälkeen tulee tehdä huolellinen suunnitelma. Samalla tulee seuloa sopiva työkalu laakerireiän mukaan ja välttää mahdollisimman paljon työkalun varren riittämättömästä pituudesta ja kärjen kulmasta aiheutuvaa käsittelyhäiriötä. . Yritä lisäksi valita vahvempi työkalun pidike tärinäkuvioiden ja tärisevien terien välttämiseksi.
Koneistusnapaohjelman asetus
Ohjelmaa ohjelmoitaessa CNC-koneen tulee lakata toimimasta. Lisäksi on tarpeen keskittyä laakerin reiän asennon laskemiseen, jotta vältetään mahdollisimman paljon laakerireiän laatuongelmia. Lisäksi työkalua asetettaessa on otettava huomioon häiriöt ja muut asiat, jotta vältetään työkalun törmäysilmiö koneistusprosessin aikana. Ja kun työkalu liikkuu, sen ei pitäisi olla liian nopea. Käsittelyyn osallistuvien työkalujen virheenkorjaus on tarpeen yksitellen, jotta vältytään ongelmista mahdollisimman laajasti.
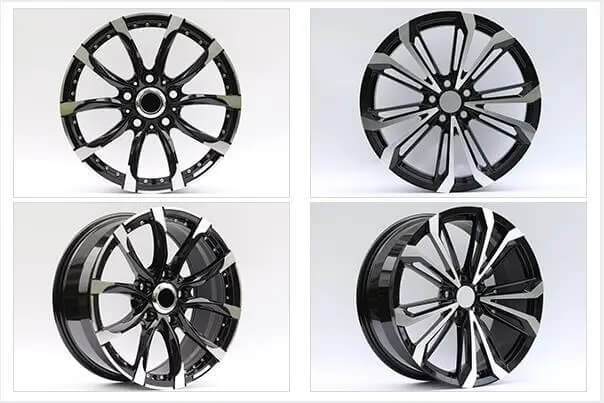
Pyörän navan poraus
Työkalujen ja työstökoneiden spesifikaatioiden ja mallien valinnassa on noudatettava tiukasti "Mekaanisen valmistusprosessin suunnittelun tiivistä käsikirjaa" seulonnassa ja leikkausmäärän laskennassa on noudatettava tiukasti "tiivistä käsikirjaa". leikkausmäärästä" teknologiaa ja valintaa varten.
Pyörän navan valumenetelmä
Tämä artikkeli käsittelee alumiinivanteet johdantona. Alumiinimetallivanteille on kolme päävalumenetelmää, nimittäin: painovoimamenetelmä, taontamenetelmä ja matalapaineinen tarkkuusvalumenetelmä. Yksityiskohdat ovat seuraavat:
Ensimmäinen on painovoimavalumenetelmä. Tämä menetelmä käyttää pääasiassa painovoiman vaikutusta alumiiniseosliuoksen kaatamiseen pyörännapamuottiin kerralla, ja sen jälkeen, kun siihen liittyvät laitteet on käsitelty, pyörän navan aihion osat voidaan muodostaa. Painovoimavalumenetelmän etuna on yksinkertainen käyttö, pieni investointi ja erittäin korkea tuotantotehokkuus, mutta myös sen omat puutteet ovat hyvin ilmeisiä. Karkea kuoppaus jne.
Toinen on taontamenetelmä. Tämä menetelmä on painevalettu alumiiniharkko navan muotoon puristimen alaspäin suuntautuvan toiminnan ja muotin avulla. Painovoimavalumenetelmään verrattuna tällä menetelmällä on korkeampi tuotantonopeus. laatu. Erityisesti sillä on korkea pintakäsittely, suhteellinen alumiiniseoksen tiheys, suhteellisen kevyt ja korkea lujuus. Kuitenkin, jotta tätä menetelmää voidaan käyttää pyörän valuun, on valittava laitteet, joilla on hyvä suorituskyky ja laatu. Samaan aikaan tämän menetelmän valmistuskustannukset ja panoskustannukset ovat suhteellisen korkeat, eikä tuotto ole kovin korkea, mikä on periaatteessa 50-60 %.
Kolmas on matalapaineinen tarkkuusvalumenetelmä. Tämä menetelmä käyttää matalaa painetta pyörän navan valmistamiseen. Tämä menetelmä on edistynein menetelmä kolmesta valupyörän napamenetelmästä. Ja valmistetun navan pintakäsittely on erittäin korkea, navan laatu on erittäin tasainen ja kevyt, myötöaste on erittäin korkea ja laatuvirhe on pienin kolmesta menetelmästä.
Auton pyörän napojen parametrit
Vaikka pyörän napa on pieni, sillä on monia tärkeitä parametreja. Jos et kiinnitä huomiota näihin pyörännapaparametreihin, se vaikuttaa vakavasti auton vakauteen ja turvallisuuteen. Siksi pyörännavan käsittelyn ja myöhemmän huollon aikana sinun on keskityttävä pyörännapaan. parametri. Yleisesti ottaen pyörän navan parametreilla on viisi näkökohtaa, jotka ovat seuraavat:
①Koolla tarkoitetaan yleensä navan halkaisijaa. Jos navan koko ja renkaan litteyssuhde ovat suhteellisen suuria, auto tuntuu paremmalta hallitukselta ja ajovakaudelta ajon aikana, mutta vaikka sillä on Erittäin hyvä pito, myös sen suhteellinen rengasmelu kasvaa ja polttoaineenkulutus myös auto kasvaa vastaavasti.
②Se on rajoitettu pyörännavan leveyden mukaan, ja auton renkaiden valinta on rajoitettu tietyssä määrin. Vaikka pyörän navan halkaisija on sama, eri pyörän leveydestä johtuen myös vastaava renkaan kaistanleveys muuttuu.
③ on napa-PCD, jota kutsutaan pitch circle suoraksi. Tämä ilmaisin viittaa pääasiassa useiden navan keskellä olevien pulttien väliseen halkaisijaan. Yleisesti ottaen navan keskellä on yleensä viisi tai neljä pultinreikää. Näiden reikien muodostaman ympyrän halkaisija on PCD, jakoympyrän halkaisija. PCD on tärkeä pyörän navan parametri. Sen muotoilu on kohtuullinen ja maltillinen, mikä voi parantaa huomattavasti auton turvallisuutta ja sen vakautta ajon aikana.
④ on navan offset (ET), tämä osoitin viittaa pääasiassa navan keskikiinnityspultin istukan ja navan keskikohdan väliseen eroon.
⑤ on keskireikä. Tämä ilmaisin viittaa pääasiassa navan keskiasentoon, joka vaatii tietyn tason koaksiaalisuutta navan samankeskisen ympyrän paikan kanssa. On selitettävä, että sen halkaisijan toleranssi vaikuttaa myös keskireiän poikkeamaan.
Tuofa CNC-työstö Yhteenveto
Tärkeänä osana autoa sen käsittelytekniikan laatu vaikuttaa suoraan auton käyttöön ja suorituskykyyn. Autojen pyörännavojen käsittelytekniikan ja pääkäsittelytekniikoiden ymmärtäminen auttaa prosessoimaan autojen tarpeisiin sopivampia pyörännapoja.
 CNC-jyrsintäprosessin parannusmenetelmä muotin osien työstämiseen




