 Puh/WeChat:
 Sähköposti:



 Etusivu
AC vs DC-hitsaus: Mikä on ero?

 Julkaistu: 14. elokuuta 2024

AC vs DC-hitsaus: Mikä on ero? Johdanto: Hitsaus on rakenteen valmistustekniikka metallien liittämiseen sulattamalla niitä, sekoittamalla nestemäistä metallia, muodostamalla kiinteää ja jännitystä lieventävää perusmetallien ja lämmön vaikutuksille yhteensopivalla lujuudella. Sillä voi olla kaksi polariteettia, toinen on elektroni, joka virtaa kiinteästä korkeapotentiaalisesta elektrodista tai epäjalometallista vastakappaleeseen (DC-hitsaus) ja toinen on se, jossa polariteetti muuttuu jatkuvasti (AC-hitsaus). Molempia prosesseja voidaan soveltaa metallurgiseen ja materiaalitekniikkaan. Siksi on tärkeää ymmärtää jokainen niistä yksityiskohtaisesti ja syvällisesti.
Mikä on DC-hitsaus
Tässä prosessissa joko elektrodin tai epäjalometallin sähköinen napaisuus kiinnitetään suhteessa niiden vastinpotentiaaliin siten, että virta, lämpö, kaari ja tunkeutuminen kulkevat kiinteään suuntaan. Sitä voi olla kahta tyyppiä,
1. Yksi on nimeltään DCEP (Disc Current electrode Positive), jossa virta, lämpö ja valokaari kulkevat hitsaustyöstä hitsauselektrodin pidikkeeseen yksisuuntaista piirivirtaa varten.
2. Toinen on Direct Current Electrode Negative, jossa elektroni, lämpö ja kaari virtaavat hitsauselektrodin pidikkeestä kohti työtä yksisuuntaisen piirivirran saamiseksi.
Kuvassa nro 1 on kaavio tästä prosessista.
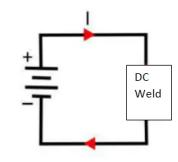
Kuva nro 1. Tasavirtahitsauksen kaavio.
Mitä on AC-hitsaus
Tässä prosessissa sähköinen napaisuus vaihtuu jatkuvasti kahden liittimen välillä, joilla on sama konfiguraatio kuin päävirtalähteellä, minkä vuoksi se ei käytä laitteissaan minkäänlaista napaisuusmuunninta. Siinä voi olla kaaripuhallus ohjaamattomalla suunnalla, mutta samaa konfiguraatiota voidaan käyttää tiettyjen oksideja valmistavien metallien liittämiseen niiden virheetöntä liitosta varten. Koska staattinen tyynykaari (DC) ei voi murskata viallista oksidia yhtä paljon kuin vaihtoehtoinen kaari (kuten AC), se on siksi erityinen ja yksinomainen alumiinihitsauksessa. Kuva nro 2 esittää kaaviomaisesti tätä prosessia.
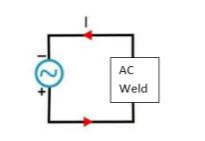
Kuva nro 2. Kaavio AC-hitsauksesta.
Mitä eroa on AC- ja AC-hitsauksella
Molemmilla prosesseilla on eroa oksidilastutuksessa, kaaren stabiilisuudessa, lämmönläpäisyssä ja roiskedispersiossa. Näin ollen perusmetalli ja täyteaine päättää, mikä tekniikka soveltuu hyvin rakenteen rakentamisprosessiin, koska jokaisella prosessilla on tiettyjä etuja ja haittoja, jotka tekevät siitä erityisen yhdelle tekniikalle. Tietysti molemmilla menetelmillä voidaan liittää metalleja, mutta optimaaliset tulokset ovat aina olemassa yhdellä tekniikalla virheetön, vakaa ja hyvälaatuinen hitsaus. Yksi tekijä ei voi päättää, mikä tekniikka on hyvä liitoksille, mutta rakennesuunnittelu, perusmetalli, täytemateriaali ja metallurginen rakenne voivat sanella hyvän napaisuuden valinnan.
AC- ja DC-hitsauksen vertailu pdf
Molempien prosessien teknisessä vertailussa on kuvaus lämmöntuonnista, kaaren stabiilisuudesta, tehonkulutuksesta, hitsin laadusta, ulkonäöstä ja tehokkuudesta. Taulukko nro 1 kuvaa keskeisiä eroja molempien prosessien välillä,
|
AC-hitsaus |
DC-hitsaus |
|
Lämpö ei voi mennä suoraan epäjaloiseen metalliin |
Lämpö voi keskittyä ja mennä perusmetallin sisään |
|
Kaari ei ole vakaa |
Arc on vakaa tehdä työtä |
|
Virrankulutus on alhainen noin kolmestakymmenestä neljäänkymmeneen prosenttia |
Virrankulutus on korkea noin kuusikymmentä-seitsemänkymmentä prosenttia |
|
Hitsin laatu on täynnä kuviointia useimmissa tapauksissa alumiinia lukuun ottamatta |
Hitsauksen laatu on hyvä |
|
Ulkonäkö on karkea |
Hyvännäköinen ulkonäkö |
|
Elektrodit ovat erityisiä tätä varten |
Tähän käytetään enimmäkseen elektrodeja |
|
Kaikki materiaalit eivät voi läpäistä tätä prosessia |
Lähes kaikki materiaalit sopivat hyvin tähän tekniikkaan |
Taulukko nro 1 AC- ja DC-hitsauksen ero.
Kuvassa nro 3 näkyy paljon roiskeita vaihtovirtahitsauksessa.
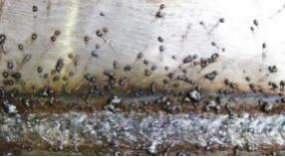
Kuva nro 3 Roiskeet vaihtovirtahitsauksessa.
AC-puikkohitsaus vs DC
Tässä hitsaustekniikassa AC:lla on historiallinen merkitys, koska napaisuusmuunninta on vähemmän saatavilla varusteineen. Kuitenkin nyt DC sopii parhaiten tähän tekniikkaan, syynä on, että sillä on kaaren vakaus, lämmön tunkeutuminen, vähemmän roiskeita ja hyvä hyötysuhde. Off curse on vaatimus hitsaajalta, että joko lämpö keskittyy perusmetalliin tai täytemetalliin, mutta AC ei voi saavuttaa tätä, koska eri elementeissä esiintyy lämpöä. Toinen asia on, että tämä liitosprosessi ei kestä vuon lämmitys-/sulamisvaihtelua virran napaisuuden kanssa, joten DC on siihen sopivin.
Alumiinipuikkohitsaus AC tai DC
DC:tä suositellaan tälle prosessille ja materiaalille sauvavirtaukseen ja manuaaliseen ohjaukseen liittyvien ongelmien vuoksi. AC voi katkaista väärän hitsauslaadun ja näin ollen oksidihalkeuksen eduista tulee vähemmän hyödyllinen verrattuna muihin epävakaisiin hitsaustuloksiin. Siten vaihto- tai tasavirtapuikkohitsauksen ratkaisemisessa on tässä tapauksessa suurta merkitystä hinnan, saatavuuden, sähkön saatavuuden ja hitsausosaamisen kannalta.
TIG-hitsaus alumiinia AC tai DC
Tähän prosessiin AC on sopiva prosessi, koska pinnalla on oksidikerros, joka voi mennä lätäkön ulkopinnalle vain virran napaisuutta muuttamalla. Näin AC voi tehdä tämän oikein ja TIG:n hienon prosessin vuoksi ei ole mahdollisuutta muihin hitsausvirheisiin, jotka voivat aiheuttaa vikoja loppuprosessissa. Tämä on sopivin vaihtoehto ei-rautateollisuudelle ja voi tuottaa asianmukaisen vakaan lätäkkökerroksen ilman epäpuhtaita hapettumisjälkiä. Täten AC vs DC Tig-hitsaukseen liittyvässä kysymyksessä on potentiaalia ajatteluun ja toteutettavuusraportointiin ennenaikaisen kokouksen aikana hitsaustekniikan suunnitteluvaiheessa.
DC TIG
DC voi myös tehdä sen, mutta se ei voi tuottaa laadukkaita tuloksia alumiinioksidin ja muiden huonojen aineosien vuoksi, joten hitsaajan on tässä tapauksessa siirryttävä AC-vaihtoehtoon. Lopputuloksena DC TIG -hitsausalumiini ei ole hyvä laatuvaihtoehto herkälle ja kriittiselle rakenteelle, jossa on pinta- ja ainetta rikkomattomia testausvaatimuksia.
AC TIG
AC on sopivin prosessi oksidivapaan hitsausmateriaalin tuottamiseen kahden alumiinin perusmetallin liitoksissa ja se voi helposti tuottaa pohjan seuraavalle hitsauskerrokselle.
AC vs DC kaarihitsaus
Tämä prosessi tuottaa vastuskaaren, joka tuottaa lämpöä ja sulattaa sitten seuraavan kiinteän metallin ja liittää sen hitsausmuodossa, joten virran napaisuus on tärkeä sille. AC voi tuottaa pinnan lohkeilua, mutta kaaren vakaus, lämmön tunkeutuminen, roiskeiden esiintyminen ja tehokkuus ovat sille ongelmia. DC voi voittaa kaikki nämä ongelmat vakaalla ja korkean energian kaarella materiaalin liittämiseen.
AC vs DC MIG-hitsaus
Tässä prosessissa on valokaarituotanto elektrodin ja epäjalometallin välillä, joten jos AC:lla on sovellus, kulutuselektrodilla on sulamishäiriöitä ja kaaren napaisuus muuttuu kerralla. DC soveltuu siis tähän prosessiin siten, että lämpöä syntyy aina kohti elektrodia ja se menee suoraan altaaseen sulamisen jälkeen. AC vs DC -hitsauksen käsite tässä tapauksessa on läsnä kuluvan langan stabiilisuudessa ja sen toiminnassa, koska jos siinä on häiriötä sulamisen aikana, se ei voi antaa hyvää tulosta.
AC vs DC-vuoydinhitsaus
Tässä prosessissa hitsauspistoolin elektrodin tulee päihittää positiivinen napaisuus (DCEP), koska sen tulee olla virtaamaton puoli työpaikkaa tai hitsattavaa perusmetallia kohti, muuten se voi saada häiriöitä siihen. Fluxia on langan kehällä, joten on olennaista, että napaisuus ei kohtaa hitsauspistooliin päin olevaa virtausta ja kuluvaa lankaa. Läheisyydessä on suojakaasuja, jotta vältetään niiden pääsy ulkoilmasta tai järjestelmän sisältä.
Kumpi on parempi AC- tai DC-hitsaus
AC vs DC -hitsauksella on kaikilta osin erittäin syvällinen sisältö, ja ratkaisu tähän kysymykseen löytyy hitsaussuunnittelusta, liitosyhteensopivuudesta, materiaalin koostumuksesta, metallurgisesta käyttäytymisestä, hitsausparametreista ja liitosten saavutettavuudesta. AC ei sovellu useimpiin tapauksiin, koska sen ongelmista liittyy valokaaren vakauteen, lämmön tunkeutumiseen, roiskeiden tuotantoon ja tehotehokkuuteen. Toisaalta DC pystyy helposti liittämään eri tekniikoilla, parametreilla, koneilla, tarvikkeilla ja kiinnikkeillä. Näin ollen yleisellä tasavirtaprosessilla (DC) voidaan helposti ratkaista metallurgiset ja hitsaustutkimusongelmat erikoistekniikoilla ja -laitteilla.
AC- tai DC-hitsaus metallille
Metalliset materiaalit tarvitsevat aina sulamislämpötilan sulautuakseen ja sitten kiinteytyä tietyssä kuviossa, jolloin muodostuu lämpövaikutteinen vyöhyke ja oksidikerros siihen. On siis ilmeistä, että ongelmia esiintyy samojen parametrien eli oksidikerroksen, lämmön vaikutuksen vyöhykkeen ja materiaalin mikrorakenteen suhteen. Nyt AC voi tehdä vain parhaan prosessin alumiinikotelolle, koska sillä on onneksi yksi etu DC:hen verrattuna, että se voi toimia ilman alumiinioksidikerroksen tuotantoa hitsauspalossa ja lämmön vaikutukselle, mikä loppututkimuksessa voi aiheuttaa ongelmia mikrorakenteelle. Mutta DC voi tehdä hyvän liittämisen lähes kaikille metallimateriaaleille täydellisillä tuloksilla tuhoamattomasta ja destruktiivisesta tutkimuksesta, kuten PT-, UT-, RT- ja mikrorakennetestauksesta.
AC vai DC alumiinin TIG-hitsaukseen?
DC-napaisuus tällaisessa liitosprosessissa ei voi irrottaa oksidikerrosta ja painaa puhdasta alumiinimetallia sulassa muodossa, koska kaaressa ja liikkuvissa elektroneissa on aina yksisuuntaisuus. Siten vain AC voi poistaa tämän oksidin stabiiliuden niin, että se ei voi jäädä pysyvään asentoon ja sekoittua kuonaan poistuakseen hitsauksen lopullisessa lastuamisprosessissa. Siksi, jos AC vs DC Tig-hitsaus on osa hitsin suunnittelun keskustelutaulukkoa, AC-prosessilla on parempia tuloksia ja lopullisen liitoksen laatua.
7018 Hitsaustanko AC vs DC
Tämä kulutusaine on paras materiaali hiiliteräksisten rakenneosien puikkohitsausprosessissa ja se voi hitsata lähes joka suuntaan niin, että hitsauksen lopullinen lujuus voi nousta lähelle noin 70,000 XNUMX Psi. Mutta sen juoksutteen kemiallinen rakenne on sellainen, että se voi tuottaa tasaisen kaaren stabiilisuuskertoimella, joten käänteinen napaisuus ei voi vahingoittaa sen hitsausprosessia kaaren suunnan muutoksilla. Toinen tekijä, joka tekee siitä sopivan mihin tahansa virran napaisuuteen, on se, että sillä on alhainen vetyominaisuus pienemmällä lujuudella, joten AC- tai DC-prosessi ei voi häiritä sen hyvälaatuista liitostuotantoa.
6011 Hitsaustanko AC tai DC
Se on matalalujuista hiiliteräksestä valmistettua rakennetta, jota voidaan kuluttaa erilaisilla vuokemioilla, joten sillä on alhainen jännitetarve kaaretuotannon aikana, jotta ilmakaaren sähkövastuksen erityinen arvo voi sulattaa metallimateriaalin. Ja tämä matalajännitevaatimus voi tuottaa vakaan ja toteutettavissa olevan kaaren vaihtovirran napaisuuden aikana, mutta toisaalta asiantuntijahitsaaja voi tehdä tasavirtaprosessin samalla kulutusmateriaalilla tietyillä hitsausparametreilla.
AC vs DC-hitsauksen plussat ja miinukset
AC vs DC-hitsauksen plussat ja miinukset voivat olla kuvaus niiden parametrien, ulkonäön, tunkeutumisen, materiaalien ja laitteiden kustannuksista. Taulukossa nro 2 kuvataan nämä edut ja haitat,
|
Hyvät ja huonot puolet |
AC-hitsaus |
DC-hitsaus |
|
Plussat |
Oksidikerroksen poisto ei-rautametallista |
Hyvä täyteainemetallipinnoite |
|
Siinä on yksinkertaiset laitteet ostettavissa |
Melkein hyvä yhteensopivuus minkä tahansa materiaalin kanssa |
|
|
Ei vaadi virran napaisuusmuunninta |
Hyvä kaaren vakaus |
|
|
MIINUKSET |
Sillä on korkea roiskenopeus hitsauspinnalla |
Laitekustannukset ovat korkeat |
|
Kaaren vakaus on huonompi |
Ei voida ratkaista ei-rautametallien oksidikerroksen ongelmaa |
|
|
Voi hitsata rautametallia vain puikkohitsausprosessissa |
Sen jännite voi laskea pitkien johtimien takia |
Taulukko nro 2. AC vs DC-hitsauksen plussat ja miinukset
DC:n edut ja haitat
Tällä menetelmällä on monia etuja, jotka tekevät siitä sopivan täydelliseen liitosprosessiin ja mahdollistavat hitsin saavutettavuuden, tunkeutumisen, materiaalin ominaisuudet ja kaaren stabiilisuuden.
DC edut
Seuraavat ovat pääkohdat, jotka voivat osoittaa, että sen suorituskyky on huippuluokkaa:
1. Useimmiten käyttökelpoisella kulutusmateriaalilla on hyvä suhde perusmetallin mikrorakenteeseen ja lopulliseen laatuun.
2. Fuusiolämmön tasainen jakautuminen.
3. Kaari pysyy yhdessä pisteessä.
4. Vähemmän roiskeita pinnalla.
DC:n haitat
Siinä on tiettyjä ongelmia, jotka voivat heikentää sen suorituskykyä fuusiovaiheessa:
1. Monien lisäkomponenttien kustannukset ovat korkeat. 2. Kaaressa on keskittymisvakavuus ja sitä on vaikea hallita. 3. Kaaren reitti voi poiketa magnetismista ja HP-käyrästä johtuen.
4. Voi kestää enemmän sähkötehoa virrankulutukseen.
Mihin DC-hitsausta käytetään?
Tällä prosessilla on useita sovelluksia metalliprojektien liittämisessä, koska se pystyy käsittelemään melkein kaikkia materiaaleja, voi käyttää GTAW:ta, GMAW:ta, SMAW:ta, voi tarjota optimaaliset tulokset erilaisilla laitteilla ja antaa hyvän tuloksen rikkomattoman tutkimuksen läpäisykriteereillä. Näin ollen tämä tekniikka ei korvaa arvokasta metallimateriaalin liitos- tai sulatusprosessia. Lähes kaikilla metallilaaduilla ja magnetoimattomilla metalleilla on hyvät parametrit työskennellä tällä tekniikalla.
AC:n edut ja haitat
Tällä menetelmällä on erityinen sovellus, koska kaikki materiaalit eivät anna hyviä tuloksia, kun ne ovat vuorovaikutuksessa tämäntyyppisen tekniikan kanssa.
AC edut
1. Se ei voi kehittää jännitehäviötä, vaikka työ on etäinen ja vaatii pitkiä hitsauskaapeleita.
2. Se voi liittyä alumiiniin ilman alumiinioksidia, eikä se voi aiheuttaa ei-metallista tunkeutumista hitsaukseen.
3. Laitteista tulee halvempia tämän laitteen käytön jälkeen, koska se ei tarvitse muuntajaa käänteisestä napaisuudesta suoralle tasavirralle.
AC haitat
1. Valokaari ei voi pysyä vakaana, koska se kuihtuu kulutusmateriaalista tai sen päälle ilman kohtuullista kestoa.
2. Hyvä lujuusliitos ei sovellu sen kanssa, koska se ei voi sulautua materiaalin sisään.
3. Pintaroiskeet voivat aiheuttaa stressin keskittymistä, kun tämä tekniikka on käytössä.
Mihin AC-hitsausta käytetään?
Se voi mennä prosessiin, kun työ on kaukana pohjaperustuksesta, koska tässä tapauksessa laitteet eivät pääse liitokseen, joten ainoa vaihtoehto on mennä tähän prosessiin, jotta jännitehäviö ei tapahdu. Magneettinen materiaali ei voi saada häiriötä sulamisluonteensa vuoksi, joten sillä on hyvä käyttökohde. Oksidikerroksen poistoominaisuus tekee siitä parhaan tekniikan DC Tig Welding -alumiiniliitoksen liittämiseen ja läpäisee rikkomattoman tutkimuksen kriteerit.
Kuinka valita koneistus- ja hitsausprojekteissa
Molemmilla materiaaleilla on yhteinen käyttökohde vakio- ja räätälöityissä projekteissa, joten materiaalin koostumuksen, parametrien, metallurgisten kriteerien, toleranssien ja valmistustekniikan tulee olla yhteydessä koneistus- ja hitsausprosessiin. Alumiini tarvitsee yhden hitsaustekniikan verrattuna ruostumattomaan teräkseen ja on sitten yhteensopiva alhaisen koneistussyötön kanssa toisin kuin ruostumaton teräs. Siten laadukkaalle koneistus- ja hitsausprosessille asiantuntijalausunnon tarve voi arvostaa paljon paremmassa hitsausliitos- ja koneistus-/leikkausoperaatiossa. Tuofa CNC (ISO 9001 sertifioinnilla ja asiantuntijatiimillä) voi ehdottaa molemmille oikeaa liitos- ja koneistus-/leikkausprosessia.
Lisätietoja on osoitteessa www.toufa-cncmachining.com.
Usein kysytyt kysymykset AC- tai DC-hitsauksesta
Milloin käyttää AC- tai DC-hitsausta?
AC vs DC -hitsauksella on yhteys liitosprosessin materiaaliin, parametreihin, lujuuteen, ainetta rikkomattomiin tutkimuskriteereihin ja ei-metalliseen sisällytykseen. Mutta yleisessä mielessä AC:ta voidaan soveltaa etätöihin, joissa tarvitaan oksidikerroksen erottelua, toisin kuin DC:tä, jota voidaan soveltaa melkein tärkeimpiin rakennemateriaaleihin ilman pelkoa kaaresta, roiskeista, pienemmästä tunkeutumisesta ja alhaisesta kerrostumisnopeudesta.
Miksi vaihtovirtaa käytetään alumiinin hitsaukseen?
AC on hyvä tekniikka sille, koska tässä prosessissa virran napaisuuden vaihtelu voi aiheuttaa alumiinioksidin erottumista sulan kerroksen päälle, joka voi tulla osaksi kuonaa lopussa. Vaikka DC-tekniikassa sama ei ole mahdollista yksisuuntaisen virran johdosta, ja oksidi voi saada mahdollisuuden muodostaa kylmäsidoksen materiaaliin.
Hitsaatko ruostumatonta terästä AC- tai DC-virtalähteellä?
DC-prosessilla on hyvä yhteensopivuus sille, koska se voi tarjota vakaan kaaren, hyvän tunkeutumisen, korkean tunkeutumisen, materiaalien yhteensopivuuden ja ainetta rikkomattoman tutkimuksen. Mutta ammeen levyn ja putken välisen liitoksen tapauksessa vaaditaan alhainen tunkeutuminen ja kohtuullinen virta, joten AC sekoitettuna tasavirtaan on hyvä vaihtoehto.
 12 tapaa leikata ruostumatonta terästä | Metallin leikkausopas




