 Puh/WeChat:
 Sähköposti:



 Etusivu
9 CNC-sorvaustyöstöosien vaihetta

 Julkaistu: 3. huhtikuuta 2025

Osien perusprosessi CNC-sorveilla
CNC-työstökoneet pystyvät paremmin ratkaisemaan monimutkaisia, tarkkoja, piensarjojen ja vaihdettavien osien käsittelyongelmia. Se on joustava ja tehokas automaattinen työstökone. Shenzhen Tuofa Metal Fabrication Inc.:llä on 17 vuoden kokemus CNC-työstöstä, ja se on suorittanut erilaisia tarkkuus-CNC-osien koneistusta ympäri maailmaa. Seuraavassa on lyhyt johdatus CNC-sorvin osien työstöprosessiin:
1. Kohtuullinen työstökoneiden valikoima
CNC-työstökoneilla osia työstettäessä tärkeimmät huomioon otettavat tekijät ovat työkappaleen materiaali ja luokka, osan ääriviivan monimutkaisuus, koko, työstötarkkuus, osien lukumäärä ja lämpökäsittelyvaatimukset. Työstökonetta valittaessa on varmistettava työstettyjen osien tekniset vaatimukset ja samalla parannettava tehokkuutta .
2. CNC-työstöosien teknologinen analyysi
CNC-koneistuksen tekninen analyysi käsittää laajan valikoiman alueita ja vaatii yleensä, että osapiirustuksissa olevat mittatiedot ovat ohjelmoinnin mukavuusperiaatteen mukaisia. Osapiirustuksen mitoitusmenetelmä tulee mukauttaa CNC-työstön ominaisuuksiin.
CNC-koneistettujen osien piirustuksissa mitat tulee ilmoittaa samoista tiedoista tai koordinaattimitat suoraan, ja osan ääriviivaa muodostavien geometristen elementtien olosuhteiden tulee olla riittävät. Käsittelyosan rakenteellisen valmistettavuuden tulee vastata CNC-koneistuksen ominaisuuksia . Tämä merkintämenetelmä ei ole ainoastaan kätevä ohjelmoinnissa, vaan myös helpottaa mittojen välistä koordinointia, mikä parantaa tehokkuutta.
3. Käsittelymenetelmien valinta
Koneistusmenetelmän valintaperiaatteena on varmistaa koneistetun pinnan työstötarkkuus ja pinnan karheus. Koska yleensä on olemassa useita käsittelymenetelmiä saman tarkkuus- ja pinnankarheustason saavuttamiseksi , on tarpeen ottaa kattavasti huomioon osien muoto, koko ja lämpökäsittelyvaatimukset varsinaisessa valinnassa. Lisäksi on otettava huomioon tuottavuus, taloudelliset vaatimukset sekä todelliset olosuhteet, kuten tuotantolaitteet.
4. Käsittelysuunnitelman määrittämisen periaate
Suhteellisen tarkkojen pintojen työstö osissa saavutetaan usein vähitellen karhennus-, esiviimeistely- ja viimeistelyvaiheiden avulla. Näille pinnoille ei riitä, että valitaan vastaava lopullinen työstömenetelmä pelkästään laatuvaatimusten mukaan, vaan myös työstösuunnitelma aihiosta lopulliseen muotoon on määritettävä oikein.
Käsittelysuunnitelmaa määritettäessä tulee näiden vaatimusten täyttämiseksi tarvittava työstötapa etukäteen määrittää pääpinnan tarkkuus- ja pinnankarheusvaatimusten mukaisesti.
5. Prosessin vaiheiden jako
Osien työstöprosessi CNC-työstökoneilla voi olla suhteellisen keskittynyttä, ja suurin osa tai kaikki prosessit voidaan suorittaa yhdellä kiinnityksellä mahdollisimman pitkälle. Harkitse ensin kappalepiirustuksen mukaan, voidaanko käsiteltyä osaa työstää CNC-työstökoneella. Jos ei, on päätettävä, mikä osa työstetään CNC-työstökoneella ja mikä osa muilla työstökoneilla. Eli osien käsittelyprosessit jaetaan.
6.Osien asennus ja kiinnikkeiden valinta
Osien asennuksessa pyritään yhtenäistämään suunnittelun, prosessin ja ohjelmoinnin laskennan vertailuarvot ja vältetään manuaalisten säätöprosessien käyttöä. Mahdollisimman tehokkaasti kaikki työstettävät pinnat koneistetaan yhden asennon ja kiinnityksen jälkeen.
Varmista, että kiinnittimen koordinaattisuunta on suhteellisen kiinteä työstökoneen koordinaattisuuntaan nähden ja että kiinnittimen komponentit eivät saa estää osien pintojen työstöä koneella. Toisin sanoen kiinnitin tulee avata sen sijoittamista varten, eivätkä kiinnitysmekanismin komponentit saa vaikuttaa leikkuutyökaluun käsittelyn aikana (kuten törmäys jne.).
7. Työkalujen valinta ja leikkuumäärän määritys
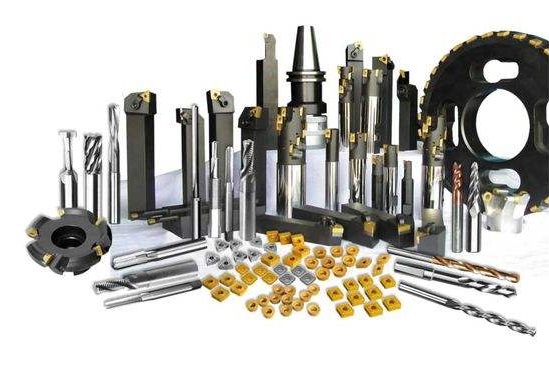
Työkalun valinta on yksi tärkeimmistä tekijöistä CNC-työstöprosessissa . Se ei vaikuta ainoastaan työstökoneen työstötehokkuuteen, vaan myös suoraan työstölaatuun. Ohjelmoinnissa työkalujen valinnassa otetaan yleensä huomioon tekijät, kuten työstökoneen prosessointikapasiteetti, prosessin sisältö ja työkappaleen materiaali. Leikkausmäärään kuuluvat karan nopeus (leikkausnopeus), vastaleikkauksen määrä ja syöttömäärä.
8. Leikkuuöljyn valinta
Leikkausöljyllä on tärkeä rooli työkalun suojaamisessa ja koneistuksen tehokkuuden parantamisessa koko koneistusprosessin ajan. Leikkausöljyä valittaessa on yleensä tarpeen päättää, mitä leikkuuöljyä käytetään työkappaleen materiaalin, laitteen tyypin, prosessimenetelmän, työkalun suorituskyvyn ja muiden tekijöiden mukaan. Edellä mainittujen suorien tekijöiden lisäksi myös muita leikkuuöljyn ominaisuuksia tarvitaan vaatimusten täyttämiseksi, kuten hapettumisenesto-ominaisuudet, ruosteenesto-ominaisuudet, jäähdytysominaisuudet jne.
9. Käsittelyreitin määrittäminen
CNC-koneistuksessa työkalun asennon suuntaista liikettä työkappaleen liikkeeseen nähden kutsutaan työstöreitiksi, mikä vaatii suurta paikannustarkkuutta ja mahdollisimman nopeaa paikannusprosessia. Lisäksi on määritettävä työkalun aksiaalisen liikkeen koko, joka määräytyy pääasiassa työstetyn osan reiän syvyyden mukaan, mutta myös joitakin apumittoja, kuten työkalun sisäänvientimatka ja ylitys, on otettava huomioon.
 Mikä on CNC-jyrsintä? Tyypit, prosessi ja toiminta




