 Puh/WeChat:
 Sähköposti:



 Etusivu
Tasaisten syväuraosien koneistusmenetelmän innovaatio

 Julkaistu: 20. marraskuuta 2024

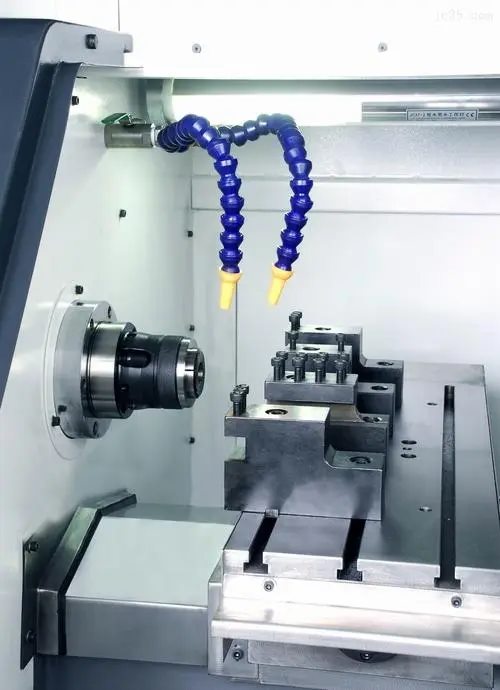
Toimintamenetelmä liittyy erityisesti tasomaisen syväuraisen osan pääventtiilin sorvaustyöstömenetelmään. Tuofa CNC Machining suunnitteli erityisen uratyökalun syväuran työstöön tasossa. Työkalun rakenteen ja muodon suunnittelun innovaation sekä prosessin järkevän järjestelyn ansiosta tasomaisten syväuraisten osien työstö on saatu päätökseen.
Tekniikan tausta: Työstömenetelmää sovelletaan eräsorvauksen koneistukseen ja litteiden ja syväurallisten osien valmistukseen.
1. Osien rakenne ja tekniset vaatimukset
Osan rakenne on esitetty kuvassa 1-7. Osan materiaali on 2Cr13, joka on karkaistava ja karkaistava karkean sorvauksen jälkeen. Kovuus on 269 ~ 292HB. Kappaleen sisäreiän koon toleranssi on φ42mm. ° Kartion pinnan pinnan karheusarvo on Ra=0.4μm ja ulkokehän 120° kartiopinnan pinnan karheusarvo on Ra=0.4μm. Tekniset vaatimukset edellyttävät, että kartiopinnan paikallinen lämpökäsittelykovuus on 48 ~ 52 HRC, ja se on sovitettu asiaankuuluviin osiin.
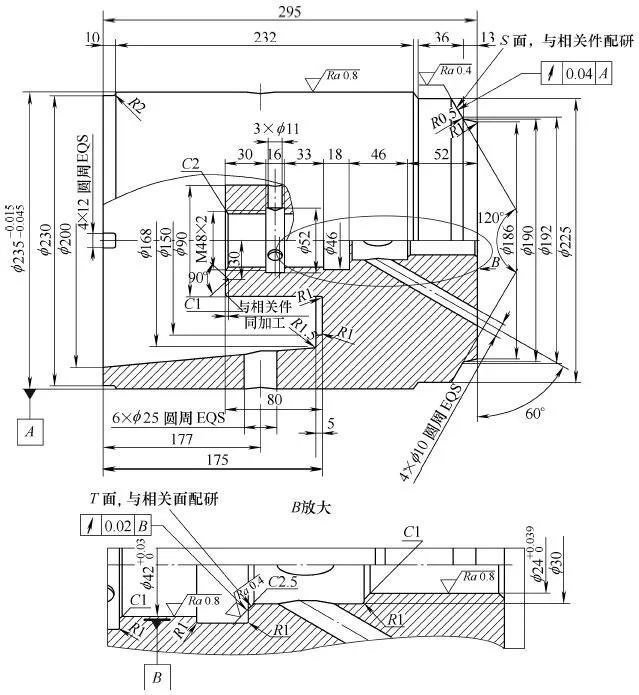
Kuva 1-7 Osan pääventtiili
2. Prosessointiteknologian analyysi
Tämän osan työstyksessä on seuraavat tekniset vaikeudet:
(1) Tasouran päätypinta on 175 mm syvä osan vasemmasta päätypinnasta ja 80 mm päätypinnasta, jonka koko on φ90 mm. Syvän uran tila on pieni, leikkausmäärä suuri ja lastunpoisto vaikeaa.
(2) Ruostumattoman teräksen leikkausteho on huono, pääasiassa: ① Korkea plastisuus, mikä tekee työstä vakavan kovettumisen käsittelyn aikana ja lisää leikkausvastusta. ②Korkea leikkauslämpötila tekee työkalusta helppokäyttöisen. ③ Veistä on helppo kiinnittää ja muodostua reuna. ④ Sirut eivät ole helppo käpristyä ja rikkoutua.
3. Tekniset toimenpiteet
Edellä mainittujen käsittelyvaikeuksien vuoksi on ryhdytty seuraaviin teknisiin toimenpiteisiin:
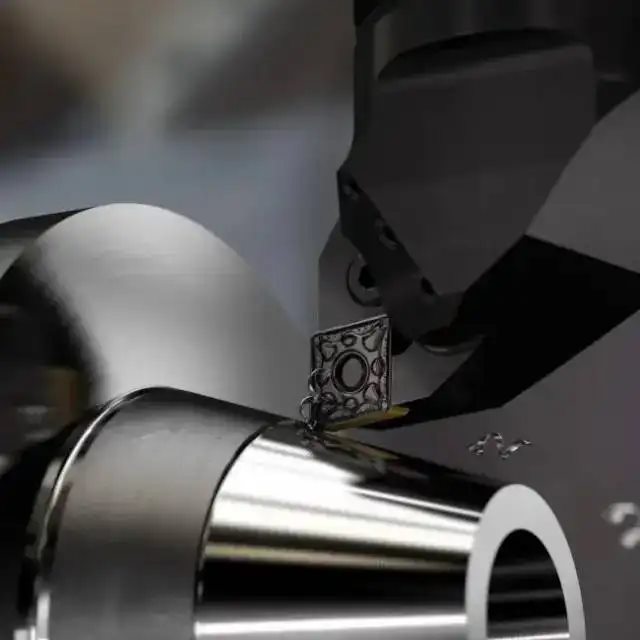
(1) Suunnittele ja valmista erityinen urajyrsintätyökalu taso- ja syväuran sorvaukseen. Kun CNC-sorvataan tasouraa, toinen urajyrsintyökalun kärjistä vastaa sorvausreikää. Jotta CNC-sorvaustyökalu ei häiritsisi työkappaleen kaaripintaa, työkalun takaosa työkalun kärjessä on muotoiltu kaareksi tasouran kaaren halkaisijan mukaisesti. Muoto on tietty takakulma. Tasouran jyrsintätyökalun toinen kärki vastaa ulkoympyrän sorvausta. Taso-uraa sorvattaessa työkalun kärki on hyvin pitkä, jäykkyys on huono ja se aiheuttaa helposti värähtelyjä. Se on myös muotoiltu kaareksi, ja sillä on taattu tietty takakulma.
Uritusveitsi koostuu kolmesta hitsausosasta: kiinnitysosasta, kaaripinnan leikkurin rungosta ja kovametalliteräspäästä:
①Kiinnitysosa on valmistettu 45-teräksestä.
②Kaksokaaripinnan leikkurin runko on valmistettu 30CrMnSi-teräsputkesta, jonka ulkohalkaisija on φ140mm ja sisäreikä φ128mm ja joka on käsitelty nauhoiksi vaakajyrsinnällä. Leikkurin rungon lujuuden lisäämiseksi lämpökäsittelyn sammutuskovuus on 38 ~ 42 HRC.
③ Sementoidun kovametallin leikkurin pää on YG8N, YW1, YW2 ja terätyyppi on C304.
Uraveitsen geometriset parametrit ja leikkausominaisuudet:
① Nauhan muotoisilla lastuilla on vahva porauskyky, kun ne näkevät sauman. Urausmenetelmä parantaa lastunpoistoolosuhteita, pidentää työkalun käyttöikää 3 kertaa ja lisää tuotannon tehokkuutta 1 kertaa.
②Suuri kallistuskulma on sovitettu negatiivisella viisteellä, ja työkalun kärjessä on R1 mm:n pyöristetty kulma, mikä vähentää leikkausvoimaa, vahvistaa leikkuureunaa ja pidentää työkalun käyttöikää. Uratyökalun rakenne on esitetty kuvassa 1-8.
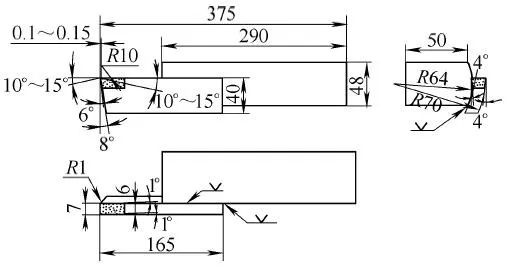
Kuva 1-8 Erikoisuraveitsi
(2) Suunnittele ja valmista pyöreä kiristyssisäreikätyökalun pidike M48×2 sisäkierteen, φ42 kuva mm ja φ30 mm sisäreiän ja sisäreiän tyhjän työkalun kääntämiseen liittyvät ongelmat. Rakenne on esitetty kuvassa 1-9.
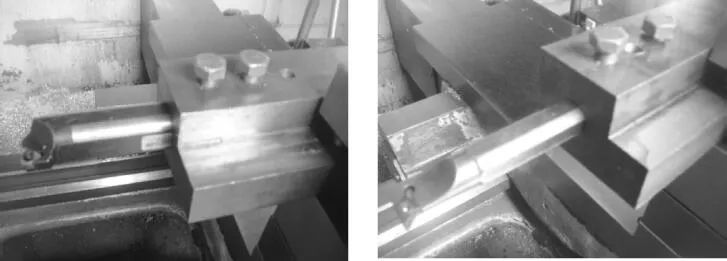
Kuva 1-9 Pyöreä kiristyssisäreiän työkalun pidike
(3) Suunnittele ja valmista työkalupöydän sisäreiän työkalupidike, joka ratkaisee φ200 mm:n suuren päädyn halkaisijan ja φ168 mm:n pienen päädyn halkaisijan kartiokäsittelyongelman. Rakenne on esitetty kuvassa 1-10.
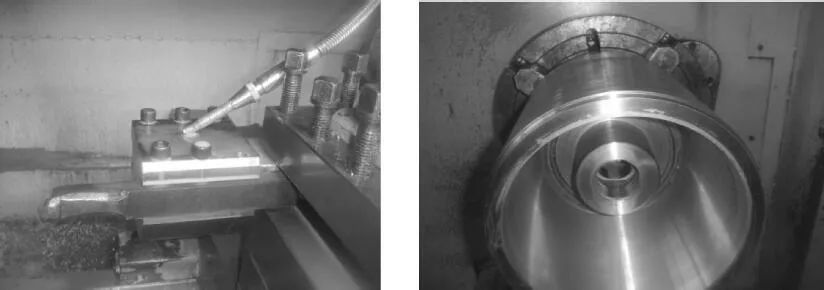
Kuva 1-10 Veitsipöydän sisäreiän työkaluteline
4. CNC-sorvausprosessisuunnitelma
CNC-koneistuksen prosessisuunnitelma on:
①Karkea sorvaus, karkeasorvauksen ulkohalkaisija on φ239mm, ohjauspituus 298mm ja sisäreiän halkaisija on φ143mm ja syvyys 90mm.
② Karkaisu ja karkaisu, 280 ~ 320HBW.
③Puolivalmis sorvaus, sisäreikä φ42mm, φ24mm, T-pinta Ra=0.4μm 0.4-0.5mm, ulkoympyrä φ235mm, Ra=0.4μm S-pinta 0.6-0.7mm, Suuren pään halkaisija on ,φ200mm ja pienen pään halkaisijan kartio on φ168 mm ja CNC-viimeistelytilavuus on 2 ~ 3 mm.
④CNC-sorvaus, ohjaa kartiomaisen pään halkaisija φ200mm ja pienen pään halkaisija φ168mm.
⑤ Piirrä viiva.
⑥ Pystyjyrsintä, 4×12 ympyräjakauma.
⑦ Pihdit, 6 × φ25 mm, ovat jakautuneet tasaisesti kehän ympärille, 3 × φ11 mm, 4 × φ10 mm jaetaan tasaisesti kehän ympärille.
⑧Pinnan karkaisu, kovuus 45~48HRC (sisäreiässä toleranssilla kartiopinnan T-pinta Ra = 0.4 μm, kartiopinnan S pinta ulkokehän Ra = 0.4 μm).
⑨ Ulkoinen hionta, φ235 mm kuvassa.
⑩ Sisäinen hionta, φ42 kuva mm, φ24 kuva mm, paikkatoleranssin varmistamiseksi.
⑪ CNC-sorvausyksitoimiistukka on kohdistettu työkappaleen asennon toleranssin varmistamiseksi. Sisäreiän kartiomainen T-pinta Ra=0.4μm koneistetaan (YT726-sisäreikähitsaustyökalu), ja kuution boorinitridityökalulla käännetään ulkokehä Ra=0.4μm. Suippenee S-pinta ja käytä timanttihiontatahnaa kiillotukseen Ra=0.4μm.
 Paras prosessi erittäin tarkkoihin ohutseinäisiin alumiinisylinterin osiin




