 Teléfono/WeChat:
 Correo electrónico:



 Inicio
¿Qué es la norma ISO 286? Comprensión de la tolerancia de agujeros y ejes

 Publicado: 13 de marzo de 2024

Se fabrican numerosas piezas cilíndricas acopladas en todo el mundo. Un enfoque verdaderamente universal sería que dos componentes estandarizados encajaran correctamente. No debería importar dónde se fabricaron. Si todas las fábricas se pusieran de acuerdo en un único marco universal para las tolerancias dimensionales, se podría lograr este enfoque universal. La norma ISO 286 es una de estas iniciativas. Actualmente, la adopta la gran mayoría de fabricantes a nivel mundial. Regula los límites, los ajustes y las tolerancias. Analicemos este tema en profundidad.
¿Qué significa ISO 286?
La Organización Internacional de Normalización (ISO) ha formulado la norma ISO 286 para definir límites, tolerancias y ajustes. Esta norma, aceptada globalmente, define los límites de desviación. Este sistema ISO de límites y ajustes es específico para ejes y agujeros. El cumplimiento de la norma ISO 286 garantiza que las dimensiones de las piezas sean independientes del proveedor. Esto significa que, independientemente de dónde se fabrique la pieza, se ajustará con precisión. Por lo tanto, la norma ISO 286 garantiza un ajuste predecible durante el ensamblaje.
Desarrollo de ISO 286
Antes del desarrollo de la norma ISO 286, existían varias normas nacionales. Los británicos tenían la BS, mientras que los alemanes tenían la DIN, etc. A medida que el comercio internacional se generalizó, se percibió la necesidad de una norma de tolerancia única. ISO unificó las diversas normas nacionales en un único sistema de tolerancias ISO. Estas normas de tolerancia armonizadas proporcionaron mayor claridad a los diseñadores y clientes a nivel internacional.
Estructura de la norma ISO 286
- ISO-286 1
En resumen, la norma ISO 286-1 constituye la parte teórica de la norma ISO 286. Proporciona una base teórica y matemática para establecer el sistema ISO de límites y ajustes. Explica cómo se determinan los grados IT y cómo se definen los ajustes. Proporciona fórmulas para calcular las tolerancias. La norma ISO 286 define las desviaciones fundamentales y las letras.
- ISO-286 2
A diferencia de la norma ISO 286-1, la ISO 286-2 constituye la parte práctica de la norma ISO 286. Proporciona tablas de datos y valores límite numéricos. En lugar de realizar nuevos cálculos cada vez, los diseñadores pueden consultar los datos tabulados para consultar límites, tolerancias y ajustes.
Elementos clave del sistema ISO 286
La norma ISO 286 establece un enfoque estructurado para calcular límites, ajustes y tolerancias. Utiliza dimensiones lineales, que posteriormente se someten a cálculos basados en desviaciones fundamentales y grados IT. El cumplimiento de la norma ISO 286 garantiza que las piezas se mantengan funcionales dentro de límites de tolerancia aceptables.
Dimensiones lineares
La norma ISO 286 utiliza tamaños nominales en milímetros. El sistema ISO de límites y ajustes se aplica a estos tamaños nominales. Supongamos que el diámetro de un eje se expresa en milímetros como 50 mm. Todos los cálculos se realizan en relación con este diámetro de 50 mm cuando se refieren al eje.
Desviación fundamental
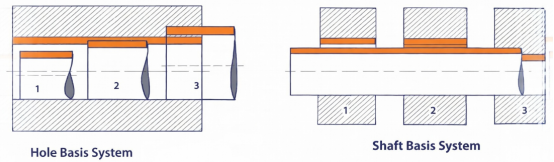
Las desviaciones fundamentales en la norma ISO 286 se designan con letras. Se utilizan letras mayúsculas para agujeros y minúsculas para ejes. La letra «H» significa que el límite inferior de desviación es cero para agujeros. De igual forma, la letra «h» significa que el límite superior de desviación es cero para ejes. Otras letras indican desviaciones por encima o por debajo de cero. La siguiente tabla muestra la notación de algunos elementos.
|
Símbolo |
Parte |
Posición de zona |
Ajuste típico |
|---|---|---|---|
|
H |
Agujero |
desviación inferior = 0 |
Sistema de base de agujeros |
|
h |
Eje |
desviación superior = 0 |
Sistema de eje-base |
|
g |
Eje |
Por debajo del nominal |
Outlet |
|
f |
Eje |
Más por debajo del valor nominal |
Mayor espacio libre |
|
k |
Eje |
Ligeramente por encima del nominal |
Transición |
|
m |
Eje |
Más por encima del nominal |
Transición estrecha |
|
p |
Eje |
Por encima del nominal |
Interferencia |
|
JS |
Agujero/Eje |
Simétrico respecto al nominal |
Ajuste de precisión centrado |
Calificaciones de TI
Los grados IT son la abreviatura de «Grados de Tolerancia Internacional». El IT lleva como sufijo un número del 01 al 18. Cuanto menor sea el número, menor será la tolerancia. La tabla a continuación muestra dónde se utiliza cada grado IT.
|
Grado de TI |
Nivel de precisión |
Rango de tolerancia |
Aplicaciones |
|---|---|---|---|
|
IT01-IT4 |
Ultrapreciso |
Variación extremadamente pequeña |
Calibres de medición e instrumentos de precisión |
|
IT5-IT6 |
Muy alta precisión |
Tolerancia muy estrecha |
Asientos de cojinetes, ejes de alta velocidad |
|
IT7-IT8 |
Precisión alta a media |
Tolerancia apretada |
Piezas mecanizadas por CNC y ajustes de engranajes |
|
IT9-IT11 |
Precisión media |
Tolerancia moderada |
Componentes mecánicos estándar |
|
IT12-IT14 |
Baja precisión |
Amplia tolerancia |
Piezas fabricadas y soldadas |
|
IT15-IT18 |
Muy baja precisión |
Tolerancia muy amplia |
Mecanizado en bruto |
Tabla de tolerancias ISO 286
La tabla de tolerancias ISO 286 que se muestra a continuación indica las tolerancias estándar para IT1 a IT18 según su tamaño nominal. Las medidas de IT1 a IT11 se expresan en micrómetros (µm), mientras que las de IT12 a IT18 se expresan en milímetros (mm).
Por ejemplo: Para una característica de Ø40 mm con un grado de tolerancia IT7, utilice la fila >30 a 50 mm y la columna IT7. El ancho de tolerancia es de 25 µm (0.025 mm). Si la clase de tolerancia es H7, la desviación fundamental H sitúa el límite inferior en el tamaño nominal, por lo que Ø40 H7 es de 40.000–40.025 mm.
|
Tamaño nominal (mm) |
IT1 (µm) |
IT2 (µm) |
IT3 (µm) |
IT4 (µm) |
IT5 (µm) |
IT6 (µm) |
IT7 (µm) |
IT8 (µm) |
IT9 (µm) |
IT10 (µm) |
IT11 (µm) |
IT12 (mm) |
IT13 (mm) |
IT14 (mm) |
IT15 (mm) |
IT16 (mm) |
IT17 (mm) |
IT18 (mm) |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
|
>0 a 3 |
0.8 |
1.2 |
2 |
3 |
4 |
6 |
10 |
14 |
25 |
40 |
60 |
0.10 |
0.14 |
0.25 |
0.40 |
0.60 |
1.00 |
1.40 |
|
>3 a 6 |
1 |
1.5 |
2.5 |
4 |
5 |
8 |
12 |
18 |
30 |
48 |
75 |
0.12 |
0.18 |
0.30 |
0.48 |
0.75 |
1.20 |
1.80 |
|
>6 a 10 |
1 |
1.5 |
2.5 |
4 |
6 |
9 |
15 |
22 |
36 |
58 |
90 |
0.15 |
0.22 |
0.36 |
0.58 |
0.90 |
1.50 |
2.20 |
|
>10 a 18 |
1.2 |
2 |
3 |
5 |
8 |
11 |
18 |
27 |
43 |
70 |
110 |
0.18 |
0.27 |
0.43 |
0.70 |
1.10 |
1.80 |
2.70 |
|
>18 a 30 |
1.5 |
2.5 |
4 |
6 |
9 |
13 |
21 |
33 |
52 |
84 |
130 |
0.21 |
0.33 |
0.52 |
0.84 |
1.30 |
2.10 |
3.30 |
|
>30 a 50 |
1.5 |
2.5 |
4 |
7 |
11 |
16 |
25 |
39 |
62 |
100 |
160 |
0.25 |
0.39 |
0.62 |
1.00 |
1.60 |
2.50 |
3.90 |
|
>50 a 80 |
2 |
3 |
5 |
8 |
13 |
19 |
30 |
46 |
74 |
120 |
190 |
0.30 |
0.46 |
0.74 |
1.20 |
1.90 |
3.00 |
4.60 |
|
>80 a 120 |
2.5 |
4 |
6 |
10 |
15 |
22 |
35 |
54 |
87 |
140 |
220 |
0.35 |
0.54 |
0.87 |
1.40 |
2.20 |
3.50 |
5.40 |
|
>120 a 180 |
3.5 |
5 |
8 |
12 |
18 |
25 |
40 |
63 |
100 |
160 |
250 |
0.40 |
0.63 |
1.00 |
1.60 |
2.50 |
4.00 |
6.30 |
|
>180 a 250 |
4.5 |
7 |
10 |
14 |
20 |
29 |
46 |
72 |
115 |
185 |
290 |
0.46 |
0.72 |
1.15 |
1.85 |
2.90 |
4.60 |
7.20 |
|
>250 a 315 |
6 |
8 |
12 |
16 |
23 |
32 |
52 |
81 |
130 |
210 |
320 |
0.52 |
0.81 |
1.30 |
2.10 |
3.20 |
5.20 |
8.10 |
|
>315 a 400 |
7 |
9 |
13 |
18 |
25 |
36 |
57 |
89 |
140 |
230 |
360 |
0.57 |
0.89 |
1.40 |
2.30 |
3.60 |
5.70 |
8.90 |
|
>400 a 500 |
8 |
10 |
15 |
20 |
27 |
40 |
63 |
97 |
155 |
250 |
400 |
0.63 |
0.97 |
1.55 |
2.50 |
4.00 |
6.30 |
9.70 |
Sistema de límites y ajustes
El sistema ISO de límites y ajustes indica cómo se ensamblarán dos piezas acopladas. ¿Habría un ajuste por holgura o un ajuste por interferencia? ¿Cuál sería su magnitud?
Tolerancia de orificios y ejes
Por ejemplo, H7/h6 significa que el límite inferior de desviación del agujero y el límite superior de desviación del eje son cero. Los números 7 y 6 se utilizan para calcular los límites de tolerancia.
Tipos de ajustes definidos por la norma ISO 286
La norma ISO 286 define tres tipos básicos de ajustes:
- Ajuste libre: Siempre hay un espacio entre el orificio y el eje. El volumen del espacio depende de las dimensiones nominales y los grados IT.
- Ajuste por interferencia: El diámetro del orificio es menor que el del eje. Podrían necesitarse métodos térmicos para lograr un ajuste por interferencia.
- Ajuste de transición: se sitúa entre el ajuste por inferencia y el ajuste por holgura.
Tolerancia
La tolerancia es, en realidad, la desviación aceptable de las dimensiones nominales. Los grados IT la controlan. Las tolerancias estrictas proporcionan dimensiones muy precisas, pero incrementan los costes de mecanizado. Por el contrario, tolerancias más amplias aumentan la productividad y reducen los costes de mecanizado.
ISO 286 frente a otras normas de tolerancia
Dado que el comercio internacional es común en la actualidad, podría ser necesaria una equivalencia de normas. En este sentido, la norma ISO 286 se compara a veces con otras normas dimensionales y geométricas. Cada norma cumple su propia función. El cumplimiento de una norma específica es un acuerdo mutuo entre el comprador y el vendedor. La tabla siguiente ofrece un resumen de algunas normas comunes:
|
Sistema |
Estándar |
Enfoque primario |
Controla |
|---|---|---|---|
|
Límites y ajustes ISO |
ISO 286, |
Límites y ajustes |
Tolerancias de agujeros y ejes, grados IT |
|
GD&T |
ASME Y14.5 e ISO 1101 |
Dimensionamiento geométrico |
Forma, orientación, ubicación y descentramiento |
|
Tolerancias generales |
ISO 2768, |
Tolerancias predeterminadas |
Dimensiones lineales y angulares no especificadas |
|
ASME |
ASME B4.1 |
Clasificación de ajuste |
Correr, ajustes de ubicación y fuerza |
|
DIN |
DIN 7154 |
Límites y ajustes |
Tolerancias de tamaño lineal |
|
JIS |
JIS B 0401 |
Límites y ajustes |
Tolerancias de tamaño lineal |
Diferencias entre ISO 286 y GD&T
Si bien la norma ISO 286 se centra principalmente en los ajustes durante el ensamblaje, el GD&T controla tanto las dimensiones como la ubicación . El GD&T requiere la definición de tamaño, forma, orientación, ubicación y excentricidad. También considera la planitud, la concentricidad, la perpendicularidad y la posición. Se rige por las normas ASME Y14.5 e ISO 1101.
ISO 286 frente a ISO 2768
La norma ISO 286 es específica para agujeros y ejes. Sin embargo, la ISO 2768 es una norma de tolerancia general. Clasifica las tolerancias en clases amplias, como fina, media y gruesa. Se utiliza comúnmente para dimensiones no críticas.
ISO 286 frente a ASME
Si bien la norma ISO 286 es una norma internacional, la norma ASME se limita a la industria norteamericana. Así como la norma ISO 286 expresa la desviación y el grado IT en letras y números como h6, etc., la norma ASME B4.1 proporciona ajustes basados en clases. Las clases comunes incluyen RC, LC y FN. La norma ISO 286 exige que las dimensiones lineales se indiquen en mm. Por otro lado, la norma ASME permite unidades tanto imperiales como métricas.
ISO 286 frente a DIN
Antes de la llegada de la norma ISO 286, Alemania adoptó la norma DIN 7154. Sin embargo, actualmente está casi completamente armonizada con la ISO. Su estructura es muy similar a la de la norma ISO 286.
ISO 286 frente a JIS
De manera similar, Japón también armonizó su estándar de tolerancia dimensional con ISO 286. JIS B 0401 es muy similar a ISO 286.
¿Cómo utilizar ISO 286?
Se puede adoptar un flujo de trabajo secuencial para implementar la norma ISO 286. Cada paso tiene su propio lugar. Desde la determinación de la talla básica, pasando por la selección del tipo de ajuste, el flujo de trabajo finaliza con la garantía de que las dimensiones se obtienen con precisión. A continuación, se presenta una breve explicación de este flujo de trabajo.
Determinar el tamaño básico
El primer paso es determinar un tamaño básico. Todas las desviaciones y tolerancias se calculan en relación con este tamaño básico. Por ejemplo, si se determina 40 mm como diámetro nominal del eje, todos los cálculos se realizarán en función de estos 40 mm.
Seleccionar tipo de ajuste
Como ya se ha comentado, la norma ISO 286 especifica tres tipos de ajuste:
- Ajuste de liquidación
- Ajuste de transición
- Ajuste de interferencia
La selección del tipo de ajuste adecuado ayudará a pasar al siguiente paso.
Elija la base del agujero o del eje
Se puede elegir entre base de agujero y base de eje. En la base de agujero, la tolerancia del agujero se fija en H. La tolerancia del eje varía. Lo contrario ocurre con la base de eje. La siguiente tabla muestra los ajustes preferidos según la norma ISO 286:
|
Tipo de ajuste |
Ejemplo de base de agujero |
Ejemplo de base de eje |
Aplicación típica |
|---|---|---|---|
|
Outlet |
H7/g6 |
G7/h6 |
Piezas deslizantes o giratorias |
|
Despeje de luz |
H7/h6 |
H7/h6 |
Ajuste deslizante preciso |
|
Transición |
H7 / k6 |
K7/h6 |
Posicionamiento preciso |
|
Transición estrecha |
H7/m6 |
M7/h6 |
Montaje preciso |
|
Interferencia |
H7/p6 |
P7 / h6 |
Conjuntos de ajuste a presión |
|
Interferencia pesada |
H7/s6 |
S7/h6 |
Uniones permanentes |
Seleccionar grado de tolerancia
El grado de tolerancia determina el nivel de tolerancia. Se expresa en números IT. Cuanto menor sea el número, más estricta será la tolerancia. La siguiente tabla muestra los grados IT y su uso habitual:
|
Grado de TI |
Nivel de precisión |
Proceso de fabricación típico |
|---|---|---|
|
IT01-IT4 |
Ultraprecisión |
Calibrado, lapeado y superacabado |
|
IT5-IT6 |
Muy alta precisión |
Rectificado, mecanizado CNC de precisión |
|
IT7-IT8 |
Alta precisión |
Mecanizado y escariado CNC estándar |
|
IT9-IT11 |
Precisión media |
Taladrado y fresado |
|
IT12-IT14 |
Baja precisión |
Mecanizado y fabricación general |
|
IT15-IT18 |
Muy baja precisión |
Fundición o mecanizado en bruto |
Marca en el dibujo de ingeniería
Una vez determinados todos los detalles, deben marcarse en los planos de ingeniería. La norma ISO 286 especifica el siguiente formato:
Tamaño básico + Símbolo de agujero / Símbolo de eje
A modo de ejemplo, 40 mm H7/h7 da el tamaño nominal, seguido de la tolerancia del orificio y la tolerancia del eje, respectivamente.
Guía de mecanizado
El mecanizado depende del nivel de tolerancia. Las tolerancias más estrictas requieren un control riguroso. Por ejemplo, la tolerancia IT4 puede requerir un entorno de temperatura controlada y rectificado fino. Mientras que la tolerancia IT12 podría no requerir controles adicionales. Todo depende de las tolerancias.
Inspeccionar las dimensiones de la pieza
Tras la fabricación de la pieza final, es necesario verificar las dimensiones en un lote de prueba, así como en muestras para la producción en masa posterior. Para ello, se utilizan herramientas como calibradores Vernier y calibres de tornillo. Para obtener resultados más precisos, se puede utilizar una máquina de medición por coordenadas (CMM).
Aplicación de la norma de tolerancia ISO 286 en diversas industrias
La aplicación de la norma ISO 286 en la fabricación de componentes proporciona un marco consensuado para mantener las tolerancias. Además, garantiza la intercambiabilidad universal de las piezas. Todas las industrias de alta gama, como la aeroespacial, la médica, la mecánica y la automotriz, aprovechan la norma ISO 286 en la fabricación.
Componentes aeroespaciales
Los componentes aeroespaciales tienen un control de calidad muy estricto para garantizar la seguridad de vuelo y la fiabilidad operativa. Los componentes sometidos a cargas elevadas requieren ajustes de interferencia. El ajuste correcto de los componentes rotativos requiere una buena concentricidad. Todas las piezas deben soportar vibraciones y sobrecalentamiento. Comúnmente, componentes como ejes de turbinas, carcasas de cojinetes, cilindros de actuadores, bujes de trenes de aterrizaje y manguitos de acoplamiento estructural cumplen con la norma ISO 286.
Piezas de automoción
Muchas piezas de automóviles están sujetas a movimiento rotatorio y transmisión de par. Las piezas giratorias requieren un ajuste con holgura para los ejes giratorios. Los ajustes de interferencia en las piezas de transmisión de par son necesarios para evitar el deslizamiento. La adopción de la norma ISO 286 garantiza la intercambiabilidad global de las piezas.
Piezas estructurales mecánicas
Las piezas mecánicas se diseñan considerando la eficiencia de transferencia de carga y la alineación. Un ajuste deficiente puede provocar desgaste o desalineación. Entre las piezas mecánicas comunes se incluyen bastidores de máquinas, rodillos industriales, componentes de cilindros hidráulicos, acoplamientos, bridas y bujes de equipos pesados.
Piezas médicas de precisión
Las piezas médicas requieren un nivel de precisión ultraalto. Esta consistencia dimensional a nivel micrométrico se puede mantener mediante la adopción de tolerancias IT5-IT6 o superiores. Dado que los implantes médicos requieren la intervención del cuerpo humano, no existe margen de error. Piezas como las articulaciones de instrumentos quirúrgicos, los conectores de implantes ortopédicos, los componentes protésicos y los vástagos de herramientas dentales deben superar un riguroso control de calidad antes de su uso. La adopción de la norma ISO 286 respalda este control de calidad.
Errores comunes al utilizar la norma ISO 286
Es común cometer errores al implementar la norma ISO 286. Si bien suelen ser pequeños, tienen graves consecuencias. Por lo tanto, los fabricantes deben ser conscientes de estos errores comunes.
Confundir la base del agujero y la base del eje
Confundir el sistema de base de agujero con el sistema de base de eje es un error muy común. Generalmente, se adopta la base de agujero en los diseños. Esto se debe a que las brocas, escariadores y otras herramientas para taladrar están estandarizadas. Por lo tanto, es lógico considerar la desviación del agujero como cero. Si se confunde la base de agujero con la base de eje, se generarán problemas de fabricación y ensamblaje. Un ajuste incorrecto inutilizará los componentes.
Seleccionar calificaciones de TI inapropiadas
Es necesario adoptar un grado de tolerancia IT razonable. Los grados de tolerancia estricta, como IT 5 o superior, generan costos adicionales de fabricación. Si se asignan grados de tolerancia estricta a componentes no críticos, estos resultarán excepcionalmente costosos. Por otro lado, las tolerancias flexibles, como IT11, podrían no ser adecuadas para aplicaciones aeroespaciales donde la seguridad de vuelo es el objetivo principal.
Ignorar los límites máximos y mínimos
Ignorar los límites de tolerancia puede provocar un ajuste no deseado. Por ejemplo, en un componente que requiere un ajuste con holgura, si el orificio se ajusta ligeramente más estrecho y el eje se ensancha un poco, podría producirse un ajuste de interferencia no deseado.
Consejos para utilizar la norma ISO 286 en diseños de piezas
A continuación se presentan algunos consejos ideados para la correcta aplicación de la norma ISO 286 en el diseño de piezas.
Elija el ajuste según la función
La selección del ajuste debe realizarse en función de la función. Se deben evaluar las condiciones de servicio, como el tipo de movimiento, la transferencia de carga y la precisión de la alineación. A continuación, se decide si se requiere una holgura o una transición de ajuste de interferencia.
Evite tolerancias demasiado estrictas
Mantener tolerancias más estrictas es costoso. Deben imponerse cuando sea necesario. De lo contrario, puede haber pérdidas de productividad y finanzas.
Selección adecuada del grado de TI
Cada industria tiene su propia selección de grados de TI, dependiendo de la importancia de las funciones. Por un lado, un componente estructural simple podría ser suficiente con un grado IT11 o superior. Por otro lado, un implante médico podría requerir un grado IT5 o superior. Esto depende de la funcionalidad.
Combine ISO 286 con GD&T cuando sea necesario
La norma ISO 286 solo regula las dimensiones lineales. Sin embargo, para el posicionamiento, se requiere GD&T. Criterios de posicionamiento como concentricidad, perpendicularidad, paralelismo, etc., pueden garantizarse combinando la norma ISO 286 con GD&T.
Aplicación de la norma ISO 286 en el mecanizado CNC
La aplicación de la norma ISO 286 contribuye a mantener la consistencia dimensional en las piezas mecanizadas por CNC. Permite determinar la estrategia de mecanizado, la selección de herramientas, los procesos de acabado y los métodos de inspección.
Grados de TI típicos en procesos de mecanizado
|
Grado de TI |
Nivel de precisión |
Proceso de fabricación típico |
|---|---|---|
|
IT01-IT4 |
Ultraprecisión |
lapeado, superacabado |
|
IT5-IT6 |
Muy alta precisión |
mecanizado CNC de precisión |
|
IT7-IT8 |
Alta precisión |
Mecanizado y escariado CNC estándar |
|
IT9-IT11 |
Precisión media |
Taladrado y fresado |
|
IT12-IT14 |
Baja precisión |
Mecanizado y fabricación general |
|
IT15-IT18 |
Muy baja precisión |
Fundición o mecanizado en bruto |
Uso de calificaciones de TI para guiar la selección de procesos
Los grados IT9 o superiores suelen lograrse con operaciones de fresado estándar. Los grados IT7-IT8 pueden lograrse con una buena calibración de las herramientas. Sin embargo, los grados IT6 o superiores requieren un procesamiento adicional como rectificado, bruñido, etc.
Verificación de tolerancias de piezas CNC
Las dimensiones de las piezas mecanizadas por CNC deben estar dentro de los límites de tolerancia superior e inferior. En muchas condiciones, un calibrador Vernier permite verificar las dimensiones con precisión. Sin embargo, para un control más preciso, se pueden emplear calibres micrométricos de tornillo o calibres de cuadrante. La MMC puede utilizarse para requisitos de tolerancia muy estrictos.
ISO 286 y tratamiento de superficies
Los procesos de tratamiento de superficies modifican la superficie de maneras que afectan las dimensiones. Puede haber un aumento o una disminución según el procesamiento. Los valores de rugosidad superficial (Ra) también varían. Por lo tanto, puede ser necesario validar los productos mediante la inclusión de los requisitos de las normas de acabado superficial, como la ISO 4278 y la ISO 286.
Acabado superficial para tolerancias
Los grados IT bajos requieren superficies más lisas para un ajuste adecuado. Las superficies rugosas presentan picos y valles microscópicos. Esta topografía superficial puede generar imprecisiones en las lecturas y crear condiciones de ajuste no deseadas. Por lo tanto, los grados IT más finos deben tener una superficie de pulido lisa.
Impacto en los procesos superficiales secundarios
Algunos procesos de tratamiento secundario, como la galvanoplastia y la anodización, añaden espesor a la pieza final. Mientras que otros, como el lapeado o el pulido, reducen el tamaño. Por lo tanto, si las piezas se someten a un tratamiento secundario, deben tenerse en cuenta los cambios dimensionales resultantes.
Conclusión
La norma ISO 286 es actualmente una norma universalmente aceptada para límites, ajustes y tolerancias. Su principal ámbito de aplicación son las piezas cilíndricas acopladas. Desde su creación, numerosas normas nacionales, como DIN y JIS, se han armonizado con ella. La adopción de la norma ISO 286 aporta claridad a diseñadores, fabricantes y equipos de montaje.
El servicio personalizado de 5 ejes de Tuofa le ayuda a mecanizar piezas con alta precisión según la tolerancia deseada, de modo que las piezas mecanizadas coincidan con otras piezas.
Preguntas Frecuentes
¿Qué es la ISO para dimensiones lineales?
ISO 286 es la norma formulada por ISO para dimensiones lineales.
¿Qué es la norma ISO 2768?
La norma ISO 2786 establece las reglas generales de tolerancia para las dimensiones lineales y geométricas en los planos de ingeniería cuando no se indica individualmente ninguna tolerancia específica.
¿Cuál es la tolerancia estándar para el mecanizado CNC?
Generalmente, el mecanizado CNC sin ningún procesamiento adicional produce calidades IT7-IT8. Equivale aproximadamente a ±0.01-0.05 mm.
 Fabricación bajo demanda: mecanizado y procesos bajo demanda




