 Teléfono/WeChat:
 Correo electrónico:



 Inicio
¿Qué es el torneado duro para piezas de precisión? Una guía completa

 Publicado: 9 de septiembre de 2023

Como todos sabemos, es difícil mecanizar con métodos convencionales cuando el material a tornear presenta una mayor dureza. Esta mayor dureza se logra mediante tratamientos térmicos. Por lo tanto, el fabricante ofrece un método que proporciona alta precisión y acabado superficial.
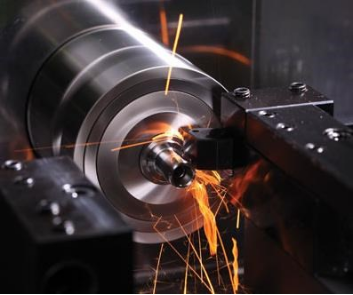
Figura 1: Torneado duro
¿Qué es el torneado duro?
Cuando hablamos de mecanizado, la dureza es fundamental, especialmente con aceros tratados térmicamente y otros materiales difíciles. A continuación, profundizaremos en el torneado en duro. ¡Aprendamos algo nuevo juntos!
Significado y rango de dureza del torneado duro
¿Qué es el torneado en duro? Si tomamos la palabra "duro", se refiere a materiales con una dureza >45 HRC (escala de dureza Rockwell). ¿Qué es el torneado? El torneado es un proceso en el que, para lograr precisión dimensional, la muestra se gira en un pequeño motor y una herramienta elimina el exceso de material. Por ejemplo, materiales como el titanio tienen una dureza de entre 45 y 75 HRC y se clasifican como materiales duros.
Diferencias entre torneado duro y convencional
Las principales diferencias entre el torneado duro y el convencional son las siguientes:
- Las herramientas que se utilizan para eliminar el exceso de material de materiales duros también deben fabricarse con materiales duros. En el torneado convencional, se utiliza acero rápido, ya que es un material menos duro.
- El torneado duro proporciona una buena precisión dimensional y un buen acabado superficial en comparación con el torneado convencional.
- En el torneado convencional, el mecanizado se realiza en materiales recocidos o normalizados. Mientras que en el torneado en duro, el mecanizado se realiza en materiales que presentan mayor dureza gracias al temple.
¿Es realmente tan difícil el giro brusco?
Hasta ahora, hemos analizado los fundamentos del torneado en duro. Pero ¿es realmente tan difícil? Hay muchos factores que intervienen en este proceso, como la elección del material de la herramienta, la máquina y el ángulo de corte. A continuación, analizaremos esto en detalle:
¿Qué son los materiales duros?
En esta sección, verá qué son los materiales de fresado duros. Los materiales duros, como su nombre indica, son resistentes al desgaste, especialmente a temperaturas extremas, gracias a su alta dureza y baja tenacidad. Entre los ejemplos de materiales duros se incluyen el Inconel 718 y las aleaciones de titanio como el Ti-6Al-4V; estos materiales son difíciles de mecanizar mediante métodos convencionales.
¿Por qué es tan difícil realizar torneados duros?
En el fresado/torneado en duro, si los parámetros son ligeramente diferentes y la herramienta es menos rígida que el material a cortar, esto provocará calentamiento y pérdida de integridad estructural del material.
Limitación de dispositivos
Algunos fabricantes carecen de equipos de mecanizado modernos para cortar materiales duros como el titanio. Sin embargo, TUOFA cuenta con máquinas de última generación que pueden cortar estos materiales duros, como el titanio, y proporcionar precisión dimensional con un acabado suave.
Ventajas del torneado duro
Hasta ahora, hemos analizado el concepto básico del torneado en duro, y es difícil realizarlo. La siguiente sección le dará una idea de la importancia de un torneado en duro preciso:
1) Reduce el tiempo y el costo debido a la operación en una sola línea.
2) Se pueden formar y dar forma a geometrías complejas en comparación con los métodos convencionales.
3) Da mayor precisión dimensional y una superficie lisa.
Cómo funciona el torneado duro en un torno CNC
¿Alguna vez has pensado en cómo un torno CNC ofrece mayor precisión que otros métodos? La siguiente sección te explicará paso a paso cómo funciona el CNC.
Flujo de proceso paso a paso
Al realizar el torneado duro se debe seguir el siguiente flujo de proceso:
1) Pieza de trabajo: Seleccione un material adecuado y luego realice un tratamiento térmico de acuerdo con la aplicación para endurecerlo entre 45 y 70 HRC.
2) Fijación de la pieza de trabajo: Fije la pieza de trabajo firmemente en el mandril para evitar vibraciones.
3) Selección de herramientas: La dureza del material de la herramienta debe ser mayor, como CBN, que la de las piezas de trabajo.
4) Programación CNC: Configura la velocidad de la herramienta y la profundidad de corte según la aplicación.
5) Corte e inspección: La máquina CNC corta el material según la profundidad de corte establecida. Inspeccione las dimensiones de la pieza y corte más si es necesario.
Objetivos de acabado y precisión que puede esperar
Desde mi punto de vista, los resultados del CNC son mejores que los de los métodos de mecanizado convencionales. Una máquina CNC puede ofrecer un buen acabado superficial comparable al rectificado, especialmente en piezas cilíndricas. Ofrece una precisión dimensional de ±2-3 micras y mayor consistencia en la producción.
Estrategia de refrigerante en torneado duro
¿Es necesario utilizar refrigerante durante el mecanizado? ¿Y en qué cantidad?
¿Se utiliza refrigerante en el mecanizado CNC? De ser así, ¿cuánto se utiliza? Como sabe, el tipo y la cantidad de refrigerante dependen del material de la pieza.
- Mecanizado en seco: Se utiliza para materiales sensibles al choque térmico. En este proceso no se utiliza refrigerante.
- Refrigerante por inundación: en el refrigerante por inundación, una gran cantidad de refrigerante cae continuamente sobre la pieza de trabajo para evitar el calentamiento del material.
- Lubricación por cantidad mínima: en la lubricación por cantidad mínima (MQL), se utiliza una cantidad muy pequeña de refrigerante.
Herramientas para torneado duro: insertos de CBN y cerámica
Si desea obtener una superficie lisa, debe centrarse en un parámetro del torneado en duro. Uno de ellos es el material de la herramienta. Este debe ser más duro que la pieza de trabajo. Estos materiales deben tener alta dureza y mayor resistencia a la temperatura. A continuación, se describen algunos materiales de herramientas:
Insertos de torneado duro CBN
El nitruro de boro cúbico (CBN) es el segundo material más duro después del diamante. Por ello, se utiliza principalmente como herramienta para torneado en duro.
Insertos cerámicos para torneado duro
Como saben, la cerámica es dura y frágil. Por eso se utiliza como herramienta para el torneado en duro. Sin embargo, puede romperse si se aplica una carga superior a la UTS.
Recubrimientos de TiAlN
El recubrimiento de materiales es una opción común hoy en día, como el de nitruro de titanio y aluminio. Su atractivo en la industria se debe a su larga vida útil y resistencia a la temperatura.
Trayectoria de la herramienta y ángulo de avance
¿Es suficiente usar un material más rígido que la pieza de trabajo? Creo que no. La trayectoria de la herramienta y el ángulo de avance son fundamentales para obtener precisión y acabado. Un ángulo de avance positivo proporciona un excelente acabado superficial en comparación con uno negativo.
Tipos y características de las piezas torneadas en duro
La siguiente sección le dará una idea sobre los tipos y características de las piezas torneadas en duro:
Anillos de cojinetes y muñones de eje
Los anillos de cojinetes y los muñones de los ejes requieren precisión dimensional y acabado superficial.
Orificios para engranajes y transmisión
Los orificios de engranajes y transmisiones requieren una alta precisión dimensional para evitar el desgaste con otras piezas. Por ello, se les aplica el torneado en duro.
Componentes de refrigeración y desgaste
Las matrices, el portaherramientas y los anillos son componentes comunes en componentes de refrigeración y desgaste. Estos componentes se utilizan en exteriores, por lo que requieren un acabado superficial muy liso para evitar la fluencia y una vida útil reducida.
Material y tratamiento térmico: ¿Qué afecta al torneado duro?
La siguiente sección le ayudará a identificar qué factor influye más en el proceso de fabricación de torneado en duro: ¿el material o el tratamiento térmico? En mi opinión, es útil comprender los aceros endurecidos comunes y el método de tratamiento térmico para identificar cuál afecta al torneado en duro.
Aceros endurecidos comunes
La Tabla 1 muestra el acero endurecido común utilizado en diferentes aplicaciones con su dureza.
Tabla 1: Acero endurecido común
|
Material |
Dureza típica (HRC) |
Aplicaciones comunes |
|
Acero para herramientas H13 |
~50HRC |
Matrices, moldes, herramientas para trabajo en caliente |
|
52100 Rodamiento de acero |
60-64 HRC |
Cojinetes, anillos, rodillos |
|
Acero inoxidable 440C. |
~58HRC |
Herramientas aeroespaciales y quirúrgicas |
Piezas cementadas vs. piezas templadas por completo
Las piezas cementadas tienen una capa dura y un núcleo blando. Es necesario modificar la estrategia de profundidad de corte si cambia la profundidad de la capa. Si la profundidad de corte (DOC) es profunda, se debe cortar la capa endurecida hacia el núcleo más blando. Al avanzar desde la capa endurecida hacia el núcleo más blando, también se modifica el acabado superficial debido a la diferencia de dureza. En una pieza cementada, la dureza es la misma en todo el componente.
Crecimiento por tratamiento térmico (cambio dimensional)
Durante los procesos de tratamiento térmico, las dimensiones pueden aumentar o disminuir debido a un calentamiento o enfriamiento repentino. No es recomendable confiar en el tamaño final después del tratamiento térmico, especialmente cuando se requiere alta precisión dimensional.
Stock a dejar para terminar el torneado duro
Es recomendable dejar el material en stock y luego realizar un proceso de fabricación mediante torneado en duro para lograr la precisión dimensional adecuada. Esto permitirá obtener las propiedades dimensionales (torneado en duro) y mecánicas (mediante el tratamiento térmico) adecuadas.
Torneado duro vs. rectificado: ¿cuál gana?
Si comparamos cuál es mejor entre torneado y rectificado, la elección depende totalmente de la aplicación. El rectificado es excelente en casos de ultraprecisión, mientras que el torneado en duro ofrece buena eficiencia y productividad. Los siguientes factores le ayudarán a decidir cuál es mejor:
Tolerancia y redondez
El rectificado de CBN proporciona tolerancias estrechas y redondez en comparación con el torneado duro.
Rugosidad superficial
El mecanizado por rectificado proporciona una rugosidad superficial de < 0.1 µm, mientras que el torneado duro proporciona un rango de rugosidad entre 0.2 y 0.4 µm.
Límites de geometría de la pieza
El rectificado CBN o rectificado general sigue siendo mejor para perfiles complejos en piezas delgadas, mientras que el torneado duro es bueno para características cilíndricas en una sola configuración.
Bajo costo
Si comparamos el costo del torneado en duro con el del rectificado, las múltiples operaciones de ajuste en el rectificado resultan en costos más altos en comparación con el torneado en duro. El torneado en duro se realiza en una sola operación con un buen acabado.
Torneado duro para piezas de precisión
Si desea realizar mecanizados en piezas cilíndricas, entonces el torneado duro es la mejor opción para obtener alta precisión y productividad.
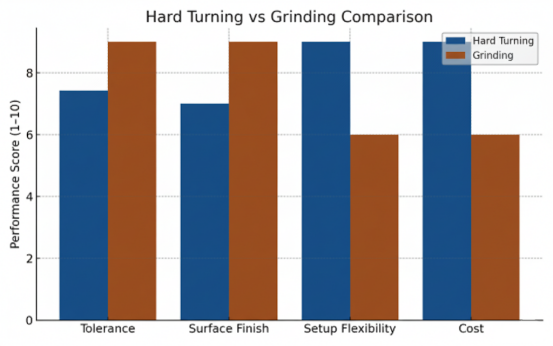
Figura 02: Comparación de operaciones de torneado duro y rectificado
Para obtener más información sobre esto, puedes ver este vídeo:
Planificación de procesos: torneado duro vs. torneado suave
La planificación del proceso es necesaria para elegir entre torneado duro y torneado blando . La planificación del proceso indica qué proceso debe realizarse primero durante la operación de mecanizado.
¿Qué es el torneado suave?
El torneado suave consiste en mecanizar materiales con una dureza inferior a 35 HRC. Estos materiales suelen recocerse y normalizarse para alcanzar esta dureza.
Mejor orden de operaciones desde el desbaste hasta el acabado
Este es el mejor orden de operación que puedes seguir desde el desbaste hasta el acabado:
1) Torneado suave: Retire los materiales a granel, lo que significa que si su pieza de trabajo tiene una dimensión de alrededor de 4 mm y su requisito es de 2 mm, entonces deberá cortar el material hasta 2.5.
2) Tratamiento térmico: Realice el tratamiento como recocido, normalizado y temple según sus requisitos.
3) Operación de acabado: Ahora, retire el material para obtener la dimensión según sus requisitos.
Cuándo dejar material para torneado duro o para rectificado
Deje siempre un pequeño trazo antes del acabado final. Esto se debe a que el tratamiento térmico puede aumentar o disminuir las dimensiones del material. Es recomendable dejar entre 0.2 y 0.4 mm por lado para torneado en duro, y entre 0.1 y 0.2 mm por lado para rectificado.
Torneado duro vs. torneado suave
Las diferencias clave entre torneado suave y duro se detallan a continuación:
Tabla 2: Torneado suave vs. torneado duro
|
Aspecto |
Torneado suave |
Torneado duro |
|
Dureza material |
< 35 HRC (recocido/normalizado) |
> 45 HRC (templado) |
|
Propósito |
Eliminación masiva |
Acabado/semiacabado |
|
Herramientas de corte |
HSS o carburo sin recubrimiento |
CBN, cerámica |
|
Acabado de la superficie |
Moderado |
Acabado casi pulido |
|
Desgaste de la herramienta |
Más Bajo |
Más alto |
La verdad sobre los giros difíciles: 4 consejos
Es cierto que el torneado duro no puede sustituir por completo al rectificado. El torneado duro es ideal para características cilíndricas, pero si desea aplicarlo a cualquier forma, esto no es posible. Aquí tiene cuatro consejos que debe seguir:
Consejo 1: Elija el inserto adecuado
Para materiales duros, puede utilizar material de esmerilado de CBN. Ofrece una excelente resistencia al desgaste y soporta altas temperaturas.
Consejo 2: Establecer parámetros para el chip
Si desea obtener pequeñas virutas y un buen acabado de la superficie, configure la velocidad y la profundidad de corte constantes.
Consejo 3: Abrazadera y reloj
El material más duro requiere mayor alineación (sincronización), sujeción y soporte del contrapunto para evitar la vibración.
Consejo 4: Deje el stock correcto
Durante el tratamiento térmico, el material sufre un choque térmico y puede expandirse o contraerse. Por ello, se recomienda dejar un espesor de 0.2-0.4 mm antes de iniciar el tratamiento.
Conclusión
El torneado duro es ideal para materiales duros y permite ahorrar tiempo y costes. Sustituye a los métodos de mecanizado convencionales, especialmente en piezas cilíndricas. Sin embargo, el rectificado sigue siendo la mejor opción para perfiles complejos y acabados ultrafinos. Si busca un conformado preciso, TOUFA es la solución. Utilizan maquinaria moderna capaz de dar forma a materiales duros como el titanio con dimensiones y acabados superficiales exactos.
Preguntas Frecuentes
¿Qué insertos/herramientas son mejores para torneado duro?
Los insertos y herramientas como el nitruro de boro y carbono (CBN) y las herramientas de cerámica son los mejores para el torneado duro, ya que su dureza es mayor en comparación con las herramientas utilizadas en el torneado convencional.
¿Cuál es un desafío común del torneado duro?
El desgaste de la herramienta y el uso de refrigerante son problemas comunes en el torneado en duro. Esto ocurre cuando la herramienta no se selecciona según la pieza de trabajo o el refrigerante no se utiliza adecuadamente para el material que se está torneando.
 8 tendencias clave en mecanizado CNC de precisión para 2025




