Teléfono/WeChat:
 Correo electrónico:


 Inicio
Ventajas del fresado de roscas sobre el roscado convencional para piezas de aluminio.

 Publicado: 30 de mayo de 2022

El fresado de roscas no siempre es mejor que el roscado convencional para piezas de aluminio . El roscado convencional es más rápido para agujeros pasantes simples y roscas estándar de alto volumen. El fresado de roscas es mejor cuando el agujero es ciego, profundo, está cerca de una pared delgada, está anodizado o se encuentra en una pieza personalizada de alto valor.
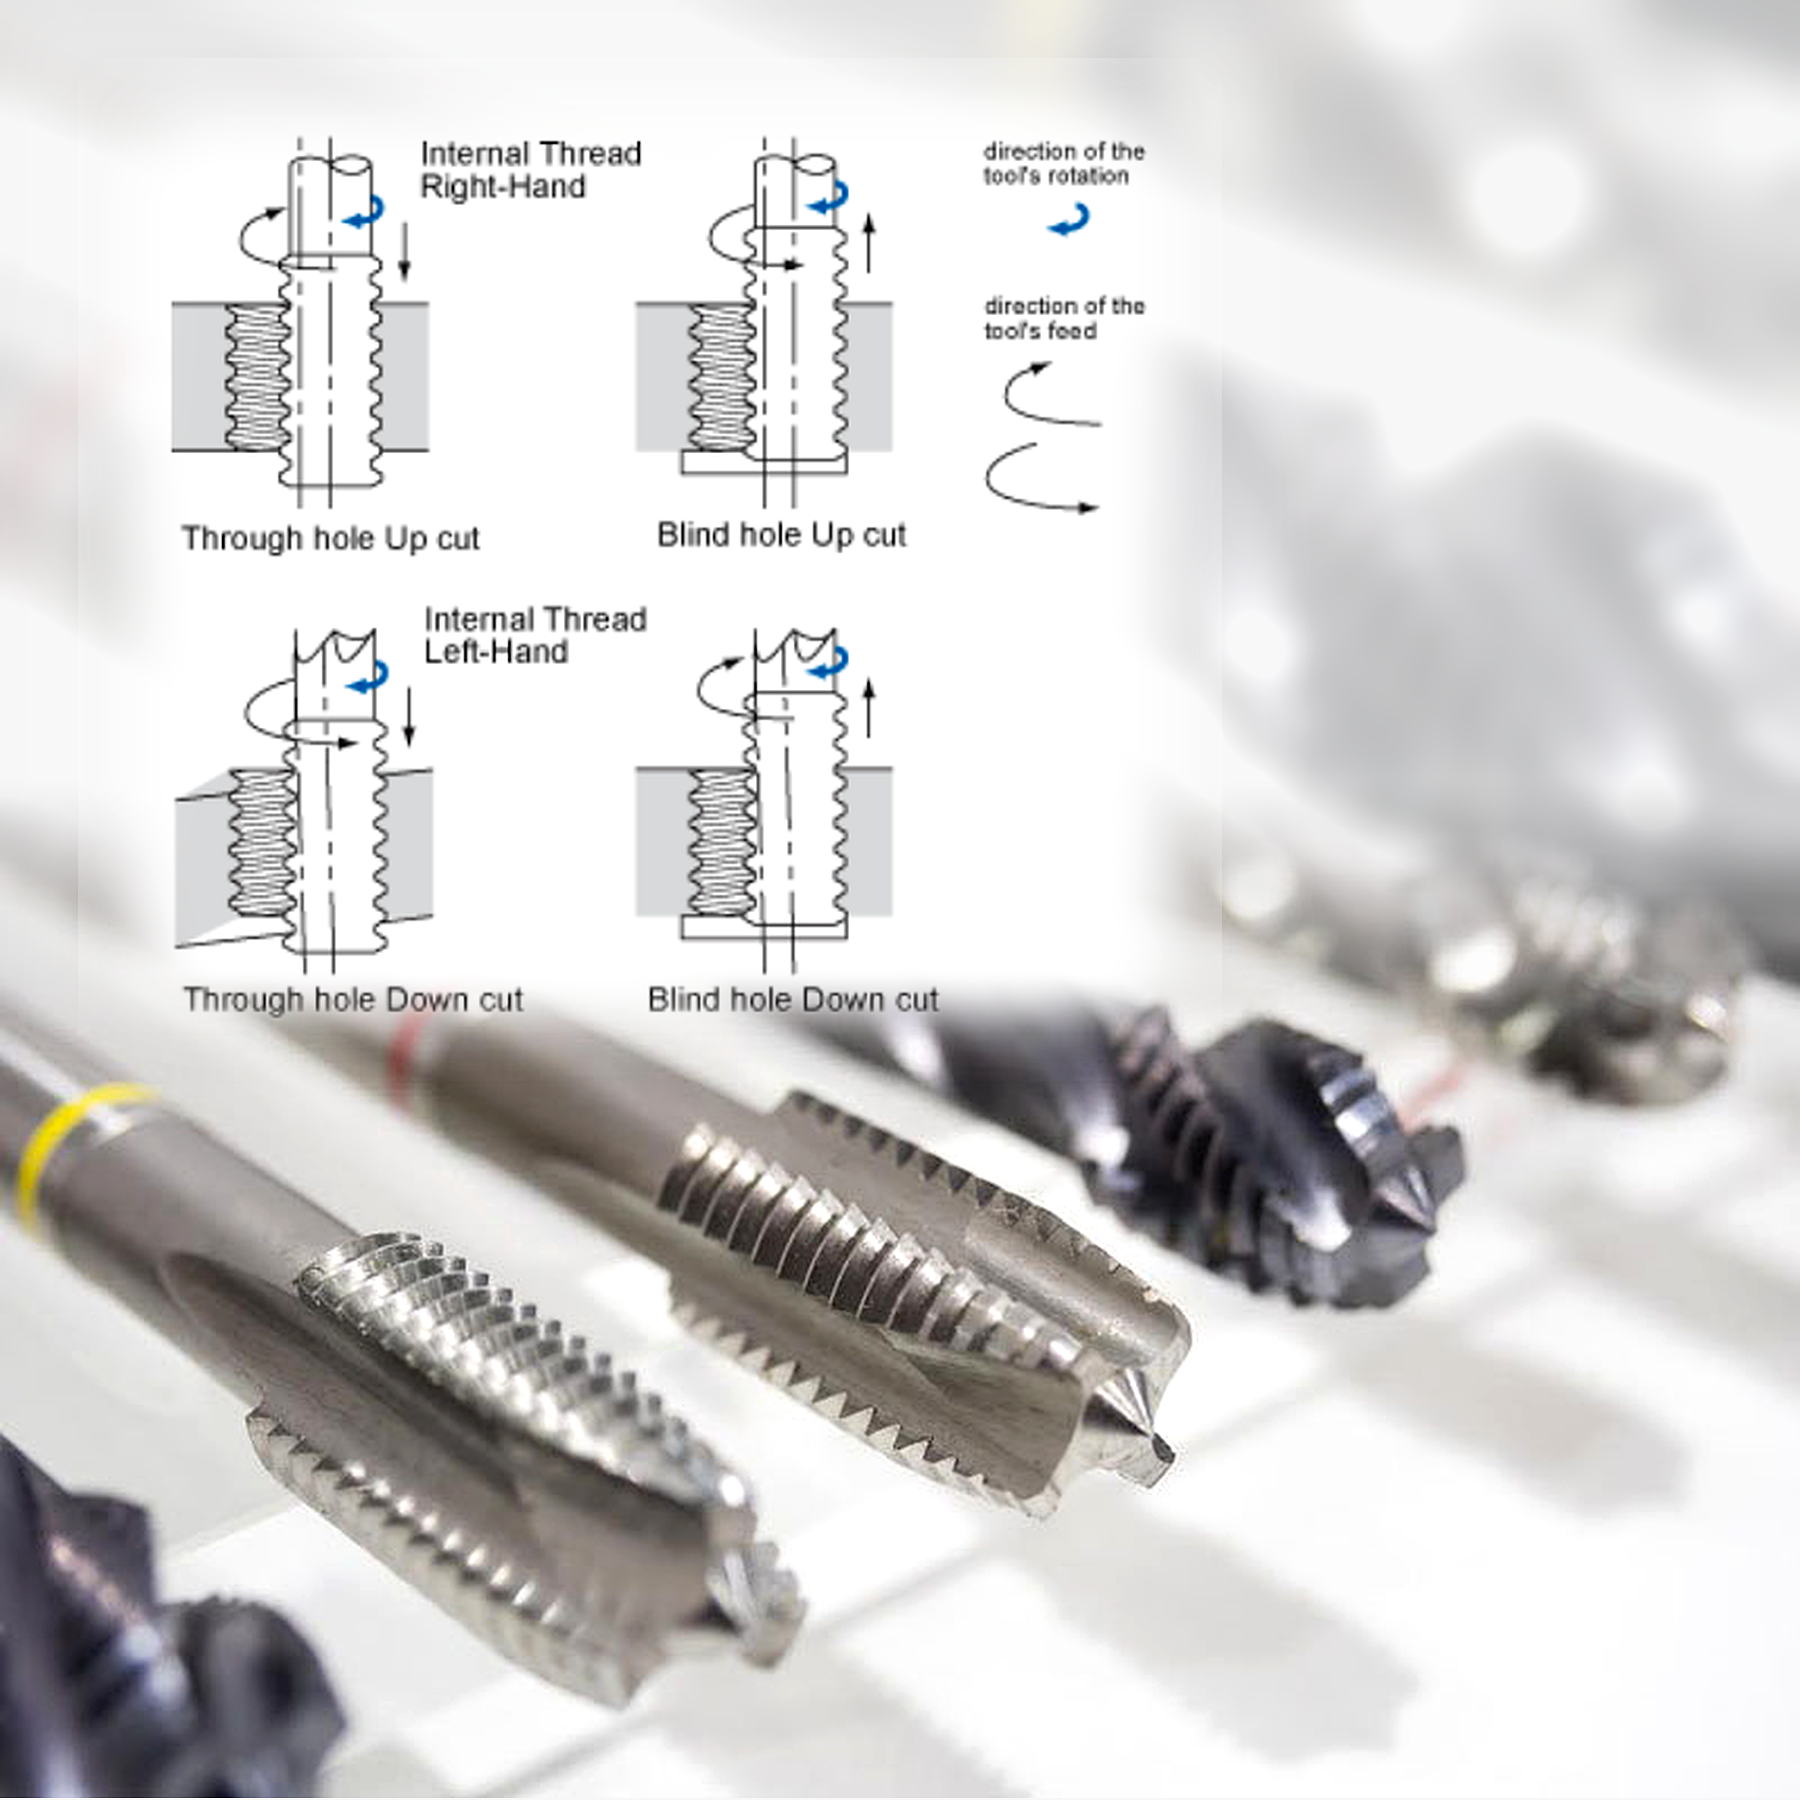

La verdadera ventaja reside en la seguridad del proceso: menor riesgo de rotura, mejor control de las virutas y un ajuste final de la rosca más estable.
¿El fresado de roscas siempre es mejor para las piezas de aluminio?
No. El fresado de roscas solo es mejor cuando el riesgo de dañar la rosca es alto. Para roscas poco profundas, abiertas y de uso general, el roscado con macho suele ser suficiente.
El aluminio es fácil de cortar, pero existen diferentes grados. Los grados 6061 y 6063 pueden generar virutas pegajosas en agujeros ciegos. Los grados 7075 y 2024 son más resistentes y suelen tener mayor valor, por lo que una rosca defectuosa puede inutilizar la pieza.
Situaciones en las que fallan las roscas de aluminio
El fallo de la rosca suele originarse en el diseño del orificio, la trayectoria de la viruta, el acabado o la carga de montaje.
Grifos rotos en agujeros ciegos
Un macho de roscar necesita espacio libre en el fondo y espacio para las virutas. Si el par aumenta cerca del fondo, puede romperse. Deje un margen de profundidad adicional o utilice el fresado de roscas para obtener la profundidad total de la rosca cerca del fondo.
Obstrucción de chips en roscas profundas
Los agujeros profundos en aluminio pueden atrapar virutas. Utilice el tipo de macho de roscar, el refrigerante y la estrategia de roscado adecuados. Para agujeros pequeños y profundos, el fresado de roscas ofrece un mejor control de las virutas.
Ajuste deficiente de la rosca después del anodizado.
El anodizado puede hacer que las roscas internas sean más ajustadas. Confirme el acabado antes del mecanizado, luego ajuste el tamaño, enmascare, rastree o inspeccione con el tornillo real.
Daños en la rosca durante el montaje
Las roscas de aluminio pueden dañarse durante el montaje repetido. Para ello, aumente el acoplamiento, utilice una rosca más grande, moldee aluminio dúctil o añada insertos.
Fresado de roscas versus roscado
La comparación de estos dos métodos comunes no se limita al costo. Empresas como Tuofa CNC Machining desean compararlos en función del riesgo total del trabajo o la reducción de costos, no solo del tiempo de ciclo.
Mejor opción según el tipo de agujero
El roscado por corte es adecuado para agujeros pasantes simples, ya que las virutas pueden salir. El fresado de roscas es adecuado para agujeros ciegos cerca del fondo, agujeros pequeños y profundos, y características cercanas a los hombros.
La mejor opción según el valor de la pieza.
Para placas o soportes de bajo costo, el roscado es práctico. Para fijaciones de aluminio 7075, piezas de robots, soportes ópticos o carcasas complejas, el fresado de roscas puede evitar desperdicios.
Mejor opción según la cantidad de producción
Para lotes grandes y estables, el roscado o el roscado de forma suelen reducir el coste unitario. Para prototipos y tamaños de rosca mixtos , el fresado de roscas es más flexible.
Mejor opción según la necesidad de precisión del hilo.
Para fijaciones normales, el roscado puede funcionar. Para roscas estables, anodizadas, de tacto suave o de ajuste preciso, el fresado de roscas permite ajustar el tamaño con precisión.
|
Factor de selección |
Mejor elección |
POR QUÉ ES IMPORTANTE |
|
Agujero pasante simple |
Corte y roscado |
Rápido y económico |
|
Agujero ciego cerca del fondo |
Fresado de rosca |
Profundidad útil mejorada |
|
Hilo pequeño y profundo |
Fresado de rosca |
Mejor control del chip |
|
Pieza de alto valor |
Fresado de rosca |
Menor riesgo de desperdicio |
|
lote grande |
Golpeteo o golpeteo de forma |
Tiempo de ciclo más bajo |
|
Ajuste final preciso |
Fresado de rosca |
Ajuste de tamaño más sencillo |
Principales ventajas del fresado de roscas frente al roscado con macho
En el caso del aluminio, el fresado de roscas resulta más útil cuando el material es gomoso, la pared es delgada, la rosca es pequeña o la pieza es de alto valor.
Menor riesgo de rotura de herramientas
El fresado de roscas corta gradualmente con una herramienta más pequeña. Si se rompe, es más fácil de extraer que un macho de roscar atascado en la rosca.
Mejor control en agujeros ciegos
El fresado de roscas crea roscas utilizables más cerca de la base, lo que ayuda a compactar las carcasas, los bloques de válvulas y las placas de fijación.
Evacuación de virutas más sencilla
Las aleaciones blandas 6061 o 6063 pueden generar acumulación de virutas en el borde y que se adhieren fácilmente. El fresado de roscas mejora el control de las virutas mediante la trayectoria de la herramienta y la dirección del refrigerante.
Mejor ajuste del tamaño de la rosca
El fresado de roscas permite corregir la trayectoria de la herramienta, lo que resulta útil cuando es necesario controlar el espesor del anodizado, los resultados del calibre de la rosca o la sensación al apretar el tornillo.
Más seguro para piezas de aluminio de paredes delgadas
Las nervaduras, cavidades y bordes delgados pueden deformarse bajo el par de apriete. El fresado de roscas reduce la presión sobre las carcasas y soportes ligeros.
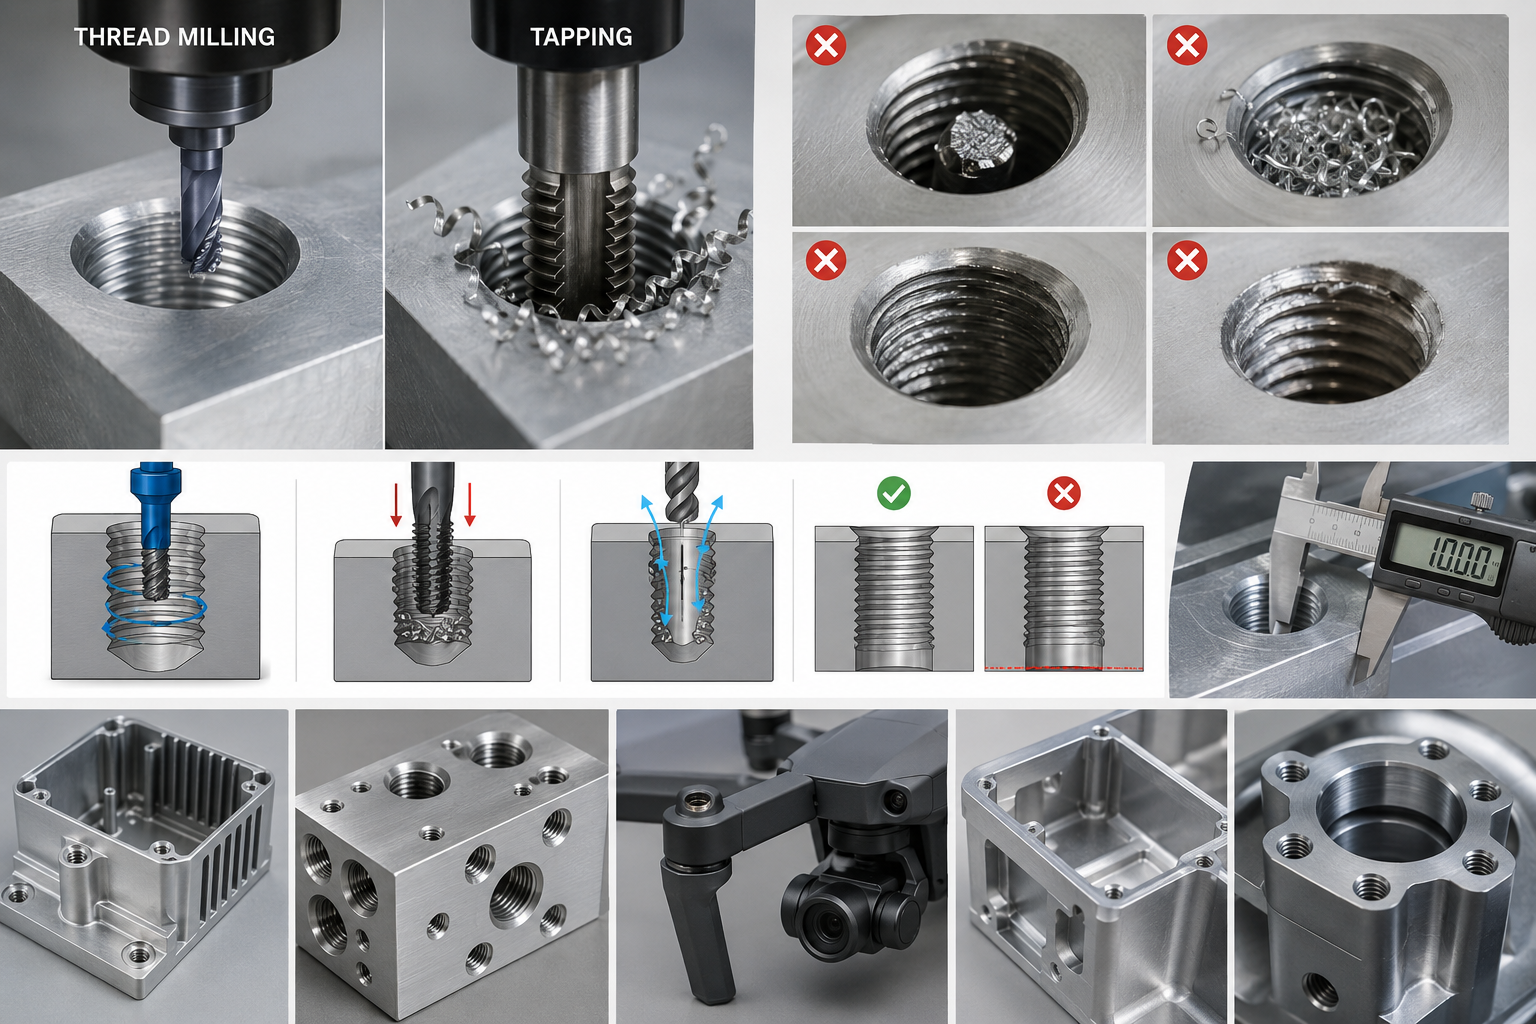
Mejores escenarios para el fresado de roscas en piezas de aluminio
Los casos de uso más adecuados son aquellos en los que un fallo en la rosca afecta al sellado, al montaje, a la alineación o a la entrega.
Agujeros ciegos cerca del fondo
Utilice el fresado de roscas para carcasas de componentes electrónicos, bloques neumáticos y cajas personalizadas cuando la profundidad del tornillo sea limitada.
Roscas profundas de pequeño diámetro
Utilice el fresado de roscas para roscas M3 o M4 en disipadores de calor, soportes de sensores, estructuras de drones y placas delgadas.
Piezas prototipo de alto valor
Utilice el fresado de roscas para prototipos de aleación 7075, piezas robóticas, accesorios ópticos o soportes de estilo aeroespacial que resultan costosos de fabricar de nuevo.
Carcasas y soportes de pared delgada
Utilice el fresado de roscas cuando la rosca esté cerca de cavidades, nervaduras, bordes o superficies de sellado.
Roscas de montaje de precisión
Utilice el fresado de roscas cuando los tornillos deban alinearse con precisión, pasar por calibres o mantener un ajuste perfecto después del acabado.
Fresado de roscas vs. Corte de roscas vs. Roscado de forma
El roscado de aluminio ofrece tres opciones comunes. El método depende del control de virutas, la ductilidad, la precisión del orificio piloto y la estabilidad del lote.
¿Cuándo elegir el roscado de corte?
Elija roscas de corte para agujeros estándar en placas de 6061, soportes sencillos y tapas poco profundas. Es una opción adecuada para proyectos con presupuestos ajustados, y el 6061 es una elección común.
Cuándo elegir el toque de formulario
El roscado por conformado desplaza el aluminio en lugar de generar virutas. Es ideal para aleaciones dúctiles 6061 o 6063, producción repetida y agujeros ciegos donde el roscado sin virutas resulta beneficioso. Requiere un orificio guía preciso.
Cuándo elegir el fresado de roscas
Elija el fresado de roscas para piezas de alto valor de 7075 o 2024, agujeros ciegos profundos, paredes delgadas, roscas no estándar, roscas anodizadas o ajuste regulable.
Mejor diseño que afecta al método de enhebrado
Un buen plano debe dejar espacio para el proceso elegido. Estas comprobaciones evitan problemas de diseño para la fabricación (DFM).
Profundidad del agujero ciego y espacio libre inferior
Si se prefiere el roscado, taladre más profundo que la rosca completa. Para machos de roscar de fondo, un espacio adicional mínimo suele ser de 1 a 2 pasos de rosca.
Relación profundidad-diámetro de la rosca
Para fijaciones generales de aluminio, es común un acoplamiento de 1D a 1.5D. Las roscas pequeñas con una profundidad superior a 2D requieren revisión.
Espesor de la pared alrededor de la rosca
Si la rosca está cerca de un borde, cavidad, nervadura o pared delgada, el par de apriete puede deformar la pieza. El fresado de roscas puede ser más seguro.
Tratamiento de superficie y ajuste final
Si la pieza se va a anodizar, chapar, recubrir o ensamblar varias veces, confirme el ajuste final de la rosca antes de la producción.
Qué deben comprobar los compradores antes de aceptar un presupuesto.
Las diferencias en los presupuestos no se deben únicamente al método de roscado. El precio del material, el tamaño del stock, la preparación, el tiempo de máquina, las herramientas, la inspección, el acabado y el margen de riesgo influyen en el coste.
¿Por qué dos proveedores pueden cotizar métodos diferentes?
Un proveedor puede utilizar el roscado para grandes cantidades. Otro puede utilizar el fresado de roscas porque la aleación es cara, el orificio es ciego, la pared es delgada o el anodizado puede afectar el ajuste.
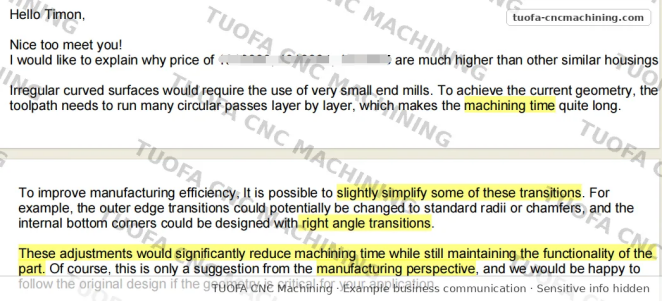
Pero depende. A veces, el precio no lo es todo. En Tuofa CNC Machining, a veces no ofrecemos el precio más bajo (no somos ese tipo de proveedor), pero los clientes nos eligen igualmente. Porque no solo ofrecemos un presupuesto, sino una mejor solución para ambas partes. Nos complace crecer junto a nuestros clientes, por lo que brindamos soluciones desde una perspectiva de fabricación para reducir costos. (Como se muestra a continuación, una imagen de un fragmento de un correo electrónico entre Fancy, del equipo de Tuofa CNC Machining, y un cliente, Timon).
Qué detalles enviar para la revisión de DFM
Envíe la calidad del aluminio, el tamaño de la rosca, el tipo de orificio, la profundidad, la cantidad, el espesor de la pared, el tratamiento superficial, el material del tornillo, la carga de montaje y los planos. Tuofa CNC Machining le sugerirá el método más adecuado.
Conclusión
El fresado de roscas no siempre es necesario. El roscado convencional es adecuado para roscas simples de gran volumen. El fresado de roscas es mejor para roscas ciegas, profundas, de pared delgada, con acabado o características de alto valor. El roscado convencional es adecuado para aluminio dúctil.
Preguntas Frecuentes
¿Merece la pena el coste adicional del fresado de roscas para el aluminio?
Sí, para agujeros ciegos, roscas profundas, ajustes precisos, paredes delgadas, anodizado o alto costo de desperdicio. Para agujeros pasantes simples, el roscado suele ser suficiente.
¿Puede el roscado de forma sustituir al fresado de roscas?
A veces. Funciona con aluminio dúctil y lotes estables, pero requiere orificios guía precisos y suficiente resistencia de la pared.
¿Deberían mecanizarse de forma diferente las roscas de aluminio anodizado?
A menudo, sí. El anodizado puede afectar el ajuste, por lo que se debe confirmar el tamaño de la rosca, el enmascaramiento y la inspección antes del mecanizado.
 Balancines en aplicaciones de competición personalizadas: tipos, materiales y mecanizado CNC