 Teléfono/WeChat:
 Correo electrónico:



 Inicio
¿Qué es la profundidad de rosca? Guía de diseño y mecanizado CNC para roscas precisas.

 Publicado: 07 de agosto de 2024

Cuanto más profunda sea la rosca, mayor será la fuerza de sujeción. Si se hace mal, los pernos se desgastan, los sellos gotean o las uniones fallan bajo carga. Según datos de ingeniería de sujetadores, aumentar la profundidad de la rosca del 75 % al 100 % proporciona aproximadamente un 5 % más de resistencia en la unión, pero se ha comprobado que una de las principales causas de desgaste de la rosca es que no se logra un buen acoplamiento.
Esta guía le ayudará a comprender a qué se refiere el término profundidad de rosca, la diferencia entre la profundidad de rosca y la de orificio, y la regulación de la profundidad de rosca en el mecanizado CNC. Aprenderá a interpretar una tabla de profundidad de rosca, a evitar errores comunes y a validar los diseños con un proveedor de CNC antes de iniciar la producción.
¿Qué es la profundidad de la rosca?
La profundidad de la rosca es la distancia que esta atraviesa en un orificio o tornillo, a lo largo del eje de la pieza. Define la cantidad de material que queda sujeto al elemento de fijación. Al adquirir piezas roscadas mecanizadas por CNC para una producción en serie, la profundidad de la rosca es una de las especificaciones clave que se deben tener en cuenta desde el principio, ya que resulta fundamental para determinar la resistencia, el sellado y los costos de ensamblaje de cada unidad solicitada.
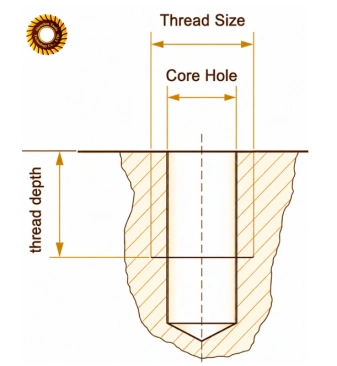
Altura de la rosca frente a profundidad total de la rosca
La altura de un diente de la rosca, desde la raíz hasta la cresta, se conoce como altura de rosca. La profundidad total de la rosca no es la misma. Se refiere a la longitud total de todas las roscas utilizables y completas en el orificio. Un número representa un diente. El otro se refiere a toda el área de la rosca por la que pasa el sujetador para mayor resistencia.
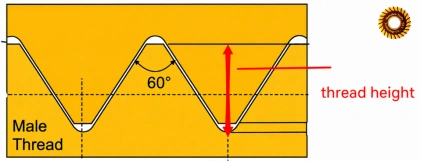
Es muy fácil que los ingenieros confundan ambos términos, ya que en ambos casos el concepto de "profundidad" se aplica de forma imprecisa en los planos de taller. Al elegir el tamaño y el paso, la altura de la rosca viene determinada por la norma de roscado. La profundidad total de la rosca es una decisión de diseño y viene determinada por la profundidad del orificio cortado y roscado.
Profundidad de acoplamiento de la rosca frente a profundidad total de la rosca
El término "profundidad de engrane de la rosca" se utiliza para describir la cantidad de rosca que está engranada en comparación con la profundidad total de la rosca.
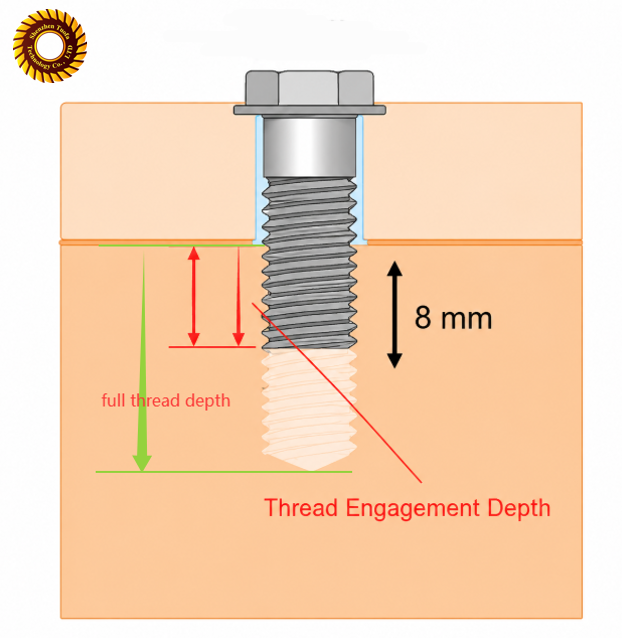
La profundidad total de la rosca indica la profundidad de la misma. Esta profundidad permite determinar hasta qué punto el perno se introduce en la rosca. La profundidad del orificio puede ser mayor que la de la rosca del perno. Un acoplamiento equivalente al diámetro proporciona la máxima resistencia a la unión. Si se requiere una mayor profundidad total de la rosca, por ejemplo, para ciclos de montaje repetidos o con materiales más blandos, se puede obtener un mayor margen de seguridad utilizando una mayor profundidad total de la rosca.
Profundidad de la rosca frente a profundidad de corte por pasada.
La profundidad de corte por pasada no es una especificación de ingeniería, sino un término de mecanizado. El manual de operaciones de roscado de un solo punto proporcionado por CNC Home Beyond la define como "paso a paso" por este motivo. Es un término que se utiliza para indicar la cantidad de material que se elimina con cada pasada a medida que la herramienta alcanza la profundidad de corte final. Los programas CNC dividen el roscado en varias pasadas para prolongar la vida útil de la herramienta y mantener la tolerancia, especialmente en acero inoxidable y titanio, que son aleaciones duras.
¿Cuándo hay que tener en cuenta la profundidad de la rosca?
Si estás pensando en añadir profundidad de subprocesos, ¿cuáles son las condiciones?
La especificación de la profundidad de la rosca debe definirse antes de proporcionar el presupuesto. La profundidad de la rosca tiene tres impactos directos en el ajuste de las piezas, las cargas y el sellado de fluidos o gases en una conexión roscada. Esta revisión de diseño suele ignorarse, lo que conlleva retrabajos posteriores al corte de las piezas.
Montaje de piezas
Las roscas demasiado superficiales permitirán que los pernos lleguen al tope antes de que las piezas se sujeten. La acumulación de virutas puede provocar que la unión se atasque si las roscas son más profundas que la holgura. A menos que se especifique la longitud real del elemento de fijación en el conjunto, la profundidad debe verificarse con respecto a la longitud real del elemento de fijación en el conjunto, no con el tamaño nominal del orificio en el plano.
Capacidad de carga
La profundidad de la rosca está directamente relacionada con la resistencia al corte. Una rosca poco profunda se desgastará al someterse a carga, ya que menos flancos distribuirán la fuerza. La profundidad mínima de rosca para acero sobre acero y otros materiales sólidos es 1x el diámetro del sujetador, y aumenta a 1.5x o 2x para aluminio u otras aleaciones más blandas. Las primeras roscas tienen el mayor impacto, y si son demasiado cortas, la unión se ve comprometida mucho más de lo que indicaría la reducción porcentual en la longitud de la rosca.
Requisitos de sellado
Se utiliza la profundidad de rosca completa para las roscas de tuberías y los racores hidráulicos a fin de garantizar un sellado hermético. Según la Guía de Herramientas de Roscado, un acoplamiento superficial es una de las causas más frecuentes de fallo de un sello en los racores roscados. Un sello no se acopla completamente si la profundidad es demasiado superficial. En aplicaciones de sellado, se deben especificar las limitaciones de profundidad máxima de rosca para asegurar que el sello se comprima antes de que toque fondo en el orificio.
¿La profundidad de la rosca es la misma que la profundidad del agujero?
No. Profundidad del orificio: la profundidad total del orificio, incluyendo cualquier espacio libre sin rosca en el fondo. Solo se considera la profundidad de la rosca la parte que tiene roscas completas y utilizables. Generalmente, el orificio se perfora más profundo que la profundidad de la rosca para proporcionar espacio libre para las virutas y para la excentricidad del macho de roscar.
¿Cómo especificar la profundidad de la rosca y la profundidad del agujero en los planos?
La profundidad total del orificio y la profundidad completa de la rosca deben indicarse por separado en los planos, con su respectiva tolerancia. Este es un problema recurrente que genera conflictos en el taller, como lo demuestra la guía de diseño de especificaciones de piezas de Anixusa. A menudo se utiliza un solo valor, lo que provoca confusión en el taller. Si Tuofa revisa el plano, los ingenieros discutirán las dos profundidades y se asegurarán de que estén claramente especificadas antes de elaborar el presupuesto.
¿Qué ocurre si la profundidad de la rosca es incorrecta?
Cuando la profundidad de la rosca es incorrecta, las roscas se desgastan, la prueba de torsión falla o el conjunto presenta fugas al llegar al lugar de instalación. Una de las causas más comunes de falla en las uniones, según la literatura sobre ingeniería de fijaciones, es una profundidad de rosca insuficiente en orificios ciegos. Tras la producción, identificar este error provoca desperdicio de piezas y retrasos en la entrega.
¿Cómo controlar la profundidad de la rosca con el mecanizado CNC?
Al mecanizar piezas en serie, es posible obtener una profundidad de rosca controlable y repetible mediante el mecanizado CNC. La máquina registra la posición de la herramienta en cada eje, lo que garantiza que la profundidad se mantenga constante en todas las piezas producidas. Una buena repetibilidad requiere una configuración, selección de herramientas y programación adecuadas.
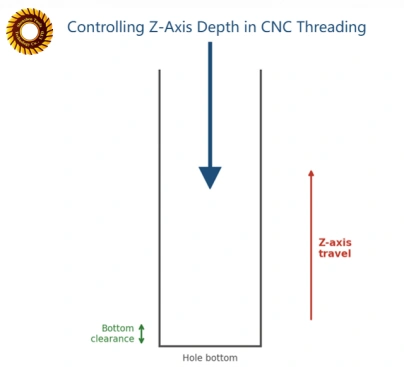
Establezca la profundidad correcta del eje Z
El eje Z determina la profundidad del corte del orificio. Los programadores seleccionan una profundidad objetivo calculada a partir del valor total de la profundidad de la rosca del dibujo, e incluyen una cantidad nominal para la entrada de la herramienta. Es posible que las roscas no se mecanicen completamente en el fondo del orificio ciego si el eje Z se ajusta solo en 0.5 mm.
Elija el método de enhebrado adecuado.
Los distintos métodos de corte, como el roscado, el roscado de un solo punto y el fresado de roscas, ofrecen diferentes profundidades de corte. El roscado es rápido y económico para agujeros pasantes. El fresado de roscas proporciona un mayor control en el caso de agujeros ciegos, ya que la trayectoria de la herramienta se controla automáticamente al no experimentar la fuerza de corte completa debido a la ausencia de contacto.
Configure el recorrido correcto de la herramienta
No se debe llegar al fondo del orificio para evitar la rotura de la herramienta durante su movimiento. Los programas CNC tienen en cuenta la profundidad total de la rosca más la entrada menos la holgura. Esto se realiza correctamente en la programación, lo que garantiza la protección de la herramienta de corte y la pieza terminada. Para trabajos con varias herramientas, se deben considerar los límites de recorrido para la herramienta más corta del conjunto, no solo el valor nominal del programa, ya que la variación en la longitud de las herramientas se acumulará a lo largo de la producción.
Reserve suficiente espacio libre en el fondo.
La distancia entre la rosca completa más baja y el fondo del orificio se denomina holgura inferior. Esta holgura permite que las virutas se acumulen y evita que la punta de la herramienta choque contra objetos sólidos. En orificios ciegos, la holgura inferior típica es de 2 a 3 longitudes de paso.
Inspección en proceso de la profundidad de la rosca
La profundidad se verifica mediante inspección en proceso, no solo en el control de calidad final. La desviación del eje Z se puede detectar con anticipación para evitar desechar un lote completo. En general, los talleres con tolerancias estrictas verifican la profundidad de la rosca cada pocas piezas fabricadas, en lugar de solo al principio y al final del trabajo. Esto es especialmente importante en series largas, donde la profundidad puede variar con el tiempo y la profundidad al final del trabajo no necesariamente reflejaría dicha variación.
¿En qué se diferencia la profundidad de la rosca entre agujeros ciegos y agujeros pasantes?
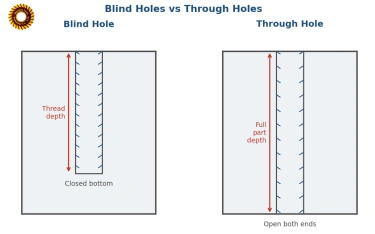
Se requieren diferentes profundidades de rosca para agujeros ciegos y agujeros pasantes. Un agujero ciego no tiene un extremo inferior libre y la profundidad de la rosca completa está limitada por la profundidad que se puede cortar de forma segura. Para un agujero pasante, no hay límite inferior y la profundidad de la rosca viene determinada por el espesor de las paredes o el acoplamiento requerido.
Profundidad de la rosca en agujeros ciegos
Los agujeros ciegos requieren especial cuidado durante el mecanizado. Las virutas no caen, por lo que se acumulan en el fondo y pueden dañar el macho de roscar. Siempre se debe incluir un espacio libre en el fondo y, al usar una profundidad de rosca completa cercana a la profundidad total del agujero, se debe elegir un macho de roscar de fondo o una fresa de roscar.
Profundidad de rosca en agujeros pasantes totalmente roscados
Los orificios pasantes ofrecen mayor flexibilidad a medida que las virutas fluyen por el lado opuesto de la placa. No existe un límite inferior para la profundidad total de la rosca; esta suele estar determinada por la longitud de acoplamiento requerida. Esto simplifica y reduce el costo de fabricar orificios pasantes con una profundidad uniforme según los valores de referencia.
Comparación de mecanizado CNC
Las técnicas utilizadas para roscar agujeros ciegos y agujeros pasantes son diferentes, y la siguiente tabla resume sus diferencias.
|
Parámetro |
Agujeros ciegos |
A traves de los hoyos |
|---|---|---|
|
Requiere espacio libre en la parte inferior. |
Sí, de 2 a 3 veces la longitud del paso. |
No |
|
Expulsión de viruta |
Difícil, las virutas se acumulan en el fondo. |
Fácil, las patatas fritas pasan sin problemas. |
|
Herramienta utilizada |
Macho de roscar de fondo, fresa para roscar |
Macho de roscar estándar, herramienta de un solo punto |
|
Control de profundidad difícil |
Tolerancia más alta y estricta del eje Z |
Más bajo y más indulgente. |
¿Cuáles son los problemas más comunes relacionados con la profundidad de la rosca en el mecanizado CNC?
La siguiente tabla ilustra los errores comunes de profundidad de rosca, junto con sus causas y los costes que suponen para el componente final.
|
Primaria |
Causa típica |
Consecuencia |
|---|---|---|
|
Profundidad de rosca completa insuficiente |
Avance del eje Z demasiado superficial, orificio perforado corto |
Hilos desgastados, baja resistencia a la extracción. |
|
Profundidad de rosca excesiva |
Programa de gran tamaño para viajes largos, sin límite de profundidad. |
Para la penetración en paredes delgadas, se produce un desperdicio de tiempo de ciclo. |
|
Roscas incompletas cerca del fondo del agujero |
Falta de espacio libre en el fondo |
Hilos parcialmente formados, unión débil |
¿Cómo afecta la profundidad de la rosca al coste del mecanizado CNC?
La selección de la profundidad de rosca influye en el tiempo de mecanizado, la vida útil de la herramienta y el costo de la inspección. La siguiente tabla ofrece un análisis de las fuentes de estos costos y cómo controlarlos.
|
Factor de costo |
Impacto en su pedido |
Medidas Preventivas |
|---|---|---|
|
Tiempo de mecanizado |
Mayor tiempo de desplazamiento de la herramienta, mayor tiempo de ciclo. |
Especifique únicamente la profundidad que necesita. |
|
Rotura de herramienta |
Repuestos, reemplazo costoso de herramientas |
Machos de fondo, fresado de roscas |
|
Liquidación de virutas |
Velocidad reducida, mayor desgaste de la herramienta. |
Ciclos de Peck, flujo de refrigerantes |
|
Costo de inspección |
Mayor tiempo de inspección por lote |
Plan de inspección basado en riesgos |
¿Cómo admite Tuofa los proyectos con profundidad de subprocesos crítica?
Ya sea para la inspección del diseño o la validación de la pieza final, Tuofa Machining garantiza la precisión de la profundidad de la rosca durante todo el proceso. El servicio de mecanizado CNC de Tuofa examinará su plano antes de que comience el mecanizado, no después de que un lote no supere la inspección.
Confirme los requisitos de la rosca antes de solicitar un presupuesto.
Antes de ofrecerle un presupuesto, verificamos que tanto la profundidad de la rosca como la profundidad del orificio estén indicadas en los planos. Asimismo, comprobamos que los requisitos de profundidad sean compatibles con el tipo de fijación que utilizará.
Identificar los riesgos de la profundidad de la rosca antes de la producción.
Nuestros ingenieros de prototipado rápido comprueban la profundidad de los agujeros ciegos, el grosor de la pared, el tipo de material y otras variables para identificar posibles problemas, como la rotura de la herramienta o la posible perforación de la pared delgada, antes de la producción.
Validar el ensamblaje de roscas con prototipos CNC
Si desea personalizar piezas con rosca, Tuofa puede fabricar prototipos CNC antes de la producción en serie para ayudarle a verificar el ensamblaje real de la rosca. El prototipo se puede probar con el tornillo, perno u otro componente roscado correspondiente para confirmar que la profundidad de la rosca de la pieza personalizada cumple con los requisitos. De esta manera, se pueden reducir los costos de fabricación.
Conclusión
En resumen, es fundamental conocer el grosor de la rosca en su pedido de producción. Indicar la profundidad total, la mínima y la del orificio garantizará un buen montaje, una óptima capacidad de carga y un sellado eficaz. Desde el primer día del diseño de su producto, trabajar con un proveedor experto de piezas CNC Tuofa reducirá las posibilidades de errores o revisiones, tanto para prototipos como para producción a gran escala.
Revisa tus planos, comprueba la profundidad de la rosca de tu sujetador y realiza una prueba con un prototipo CNC antes de iniciar la producción a gran escala. Así evitarás la sorpresa de descubrir que la profundidad de la rosca era incorrecta.
Preguntas Frecuentes
¿Por qué un agujero ciego necesita mayor profundidad?
Dado que no hay orificio para evacuar las virutas, un orificio ciego requiere una mayor profundidad de rosca. El espacio libre inferior se extiende más allá de la última rosca para alojar las virutas y evitar que la herramienta se rompa al taladrar en material duro.
¿Qué herramientas son las más precisas para calcular la resistencia de la rosca y el área de contacto?
Un medidor de profundidad de rosca y un calibre pasa le proporcionarán resultados rápidos y fiables en la mayoría de los casos. La máquina de medición por coordenadas (CMM) o la inspección óptica le permiten obtener mediciones de profundidad precisas y archivadas para aplicaciones críticas o de sellado.
¿Es suficiente una profundidad de rosca de 1.5D?
En general, una profundidad equivalente al diámetro (1D) es suficiente para lograr la máxima resistencia en la unión con muchos sujetadores de acero estándar. Una profundidad de 1.5D proporciona un factor de seguridad y es estándar para materiales más blandos como el aluminio. Dependiendo del material y los requisitos de carga, la profundidad de 1.5D puede ser suficiente, por lo que le recomendamos consultar las especificaciones de su aplicación.
¿Cómo se calcula la profundidad de la rosca?
La fórmula 0.61343 x paso se suele utilizar en la literatura sobre mecanizado, incluyendo Practical Machinist, para definir la altura de la rosca de 60 grados. La profundidad total de la rosca se obtiene multiplicando este valor por el número de hilos engranados. Se recomienda usar una tabla de profundidad de rosca publicada para los tamaños estándar, en lugar de calcularla para cada pieza.
Tabla de profundidad de rosca
Esta es una tabla de profundidad de rosca que puede usar como referencia para las medidas métricas más comunes. Siempre verifique la longitud y el material del sujetador con respecto al plano antes de completarlo.
|
Tamaño del hilo |
Paso (mm) |
Profundidad mínima de rosca (mm) |
Profundidad de rosca completa recomendada (mm) |
|---|---|---|---|
|
M3 |
0.5 |
3.0 |
4.5 |
|
M4 |
0.7 |
4.0 |
6.0 |
|
M5 |
0.8 |
5.0 |
7.5 |
|
M6 |
1.0 |
6.0 |
9.0 |
|
M8 |
1.25 |
8.0 |
12.0 |
|
M10 |
1.5 |
10.0 |
15.0 |
|
M12 |
1.75 |
12.0 |
18.0 |
 ¿Cómo obtener productos impermeabilizantes? Del diseño al mecanizado.




