 Teléfono/WeChat:
 Correo electrónico:



 Inicio
¿Cuál es la chapa más delgada? Guía de mecanizado y aplicaciones

 Publicado: 4 de julio de 2024

Elegir la chapa metálica más delgada que resista el uso es en parte ciencia, en parte experiencia en el taller. Esta guía abarca desde las clases de espesor básicas hasta las tácticas reales de CNC, ofreciendo reglas claras que le ayudarán a alcanzar sus objetivos de peso sin arruinar las piezas ni el presupuesto.
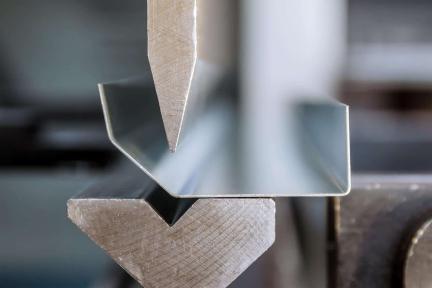
¿Cómo se clasifica el espesor del metal? - Placa, lámina, papel de aluminio
Antes de elegir un proceso, debe saber en qué banda de espesor se encuentra. Los puntos de interrupción a continuación controlan las herramientas, los avances y los controles de calidad.
Placa > 6 mm
La placa es pesada y rígida. La placa de acero de dos pulgadas, por ejemplo, se mantiene plana durante los cortes con plasma u oxicorte y resiste la vibración en el fresado de desbaste. Los talleres la utilizan para estructuras, bases y soldaduras que requieren gran resistencia.
Hoja 0.2 – 6 mm
Esta gama cubre la mayoría de los trabajos de chapa metálica ligera. Los láseres de fibra cortan rápidamente acero inoxidable de 1 mm, las torretas perforan láminas de aluminio de 2 mm y las prensas plegadoras doblan dobladillos precisos en galvanneal de 0.8 mm. Las piezas se mantienen lo suficientemente rígidas como para sujetarlas, pero lo suficientemente ligeras como para levantarlas manualmente.
Lámina < 0.2 mm
La lámina actúa como una película metálica. Se dobla al presionarla con los dedos y las rebabas pueden ser más gruesas que el metal base. La producción se traslada al microláser, el fotograbado o el electroformado; los accesorios convencionales para chapa metálica la aplastan.
Mecanizado de impacto
Si el espesor cae por debajo de 0.5 mm, aparecen tres problemas: vibración, tinte térmico y curvatura del borde. Contrarresta estos problemas con trayectorias de mecanizado de paredes delgadas, placas de soporte de sacrificio y herramientas afiladas que cortan en lugar de arar.
| Categoría | Calibre típico (mm) | Proceso primario de fabricación/CNC | Uso final común |
|---|---|---|---|
| Placa | > 6 | Plasma, oxicorte, fresado pesado | Bastidores de máquinas, placas base |
| hoja | 0.2 – 6 | Láser de fibra, punzonadora de torreta, prensa plegadora | Cerramientos, soportes, paneles HVAC |
| Foil Jersey | <0.2 | Microláser, fotograbado, electroconformado | Pestañas de batería, protectores EMI |
¿Por qué elegir el metal más delgado?
Las láminas ultrafinas no sólo están de moda: resuelven limitaciones de diseño que las láminas gruesas no pueden resolver.
Ahorro de peso y espacio
En la industria aeroespacial, cada gramo cuenta. Reemplazar los revestimientos de cabina de 1.2 mm por 0.6-T7075 de 6 mm reduce el peso de cada panel y libera espacio para el aislamiento. La carcasa más ligera también reduce el consumo de combustible a lo largo de la vida útil de la aeronave.
Borde térmico y eléctrico
Las láminas de cobre de 0.3 mm se calientan rápidamente y transportan corrientes elevadas con baja resistencia. Las barras colectoras de baterías, las placas traseras de LED y los blindajes de RF se benefician de trayectorias térmicas más cortas y un empaque más compacto.
Necesidades de flexibilidad
Una cubierta de acero inoxidable de 0.4 mm puede flexionarse durante el ensamblaje final, encajar en la carcasa y luego recuperarse para proteger la PCB. El material delgado se dobla sin agrietarse y elimina la necesidad de bisagras o juntas costosas.
¿Qué aleaciones funcionan mejor en láminas ultrafinas?
No todas las aleaciones se laminan o mecanizan bien una vez que se acercan al medio milímetro. Los metales que se mencionan a continuación ofrecen un equilibrio perfecto entre resistencia, precio y conformabilidad.
Acero bajo en carbono
Los aceros AISI 1008 y 1010 se doblan más de 180° en calibres de 0.6 mm sin microfisuras. Su bajo coste los hace ideales para soportes y paneles de climatización que posteriormente se pintan o se recubren con pintura en polvo.
Acero inoxidable 304/316
Estos grados resisten la corrosión en equipos alimentarios y médicos. Incluso con 0.5 mm, mantienen resistencias a la tracción superiores a 500 MPa, y aun así se cortan con láser de forma limpia y forman radios estrechos con las holguras adecuadas para la matriz.
Aluminio 5052 / 6061
El 5052 destaca en curvas profundas; el 6061 mecaniza cajeras y avellanados con éxito. Ambos alcanzan 0.25 mm al liberar la tensión en la fresadora, lo que proporciona a los diseñadores una alta relación rigidez-peso.
Cobre y Latón
Su alta conductividad y un borde liso hacen que el cobre de 0.3 mm sea ideal para juntas EMI. El latón en calibres de 0.4 mm ofrece fácil conformabilidad para molduras decorativas y placas de identificación.
Resistencia a 0.3–1 mm
La rigidez a la tracción y a la flexión disminuye a medida que los calibres se reducen. Aumente la rigidez con nervaduras, dobladillos o eligiendo un temple más duro, como el 6061-T6. Estas técnicas permiten que las láminas delgadas soporten cargas sin pandearse.
| Aleación | Calibre práctico mínimo (mm) | Radio de curvatura interior mínimo (× t) | El mejor método de corte CNC | Uso típico de láminas delgadas |
|---|---|---|---|---|
| Acero bajo en carbono (1008/1010) | 0.5 | 1.0 t | láser de fibra | Conductos HVAC, soportes de montaje |
| Inoxidable 304 | 0.4 | 1.5 t | Láser de fibra + cepillo desbarbador | Cubiertas de calidad alimentaria |
| Aluminio 5052-H32 | 0.25 | 0.8 t | Punzón/fresadora de torreta | Carcasas electrónicas |
| Cobre C110 | 0.3 | 1.0 t | Láser N₂ | Barras colectoras de batería |
¿Dónde se utiliza la chapa fina estructuralmente?
Una vez que elija una aleación, debe decidir dónde la lámina delgada brinda el mayor beneficio.
Chasis y bastidores
Los cuerpos de los drones utilizan placas de acero 1 de 6061 mm fresadas para reducir el peso y luego se atornillan para formar cubos rígidos. Este método supera al plástico impreso en resistencia y mantiene la masa total por debajo del límite legal de vuelo.
Carcasas y cubiertas
Las puertas de los electrodomésticos suelen ser de chapa galvanizada de 0.7 mm. La fina capa reduce el par de apriete de las bisagras, agiliza el estampado y mantiene la rigidez del borde después del dobladillado.
Soportes y refuerzos
Los refuerzos de acero inoxidable de 0.6 mm cortados con láser triangulan las soldaduras de caja. Aportan poco peso, pero evitan la torsión durante el servicio.
Revestimientos para automóviles y HVAC
Los guardabarros modernos se fabrican con acero endurecido al horno de 0.7 mm, que se endurece durante el conformado. Los conductos de aire comerciales se galvanizan con 0.5 mm para facilitar el sellado manual en obra.
¿Cómo el corte CNC aumenta la productividad de las chapas finas?
Las máquinas controladas por computadora procesan láminas delicadas con rapidez y de forma repetible.
láser de fibra
Un láser de fibra de 3 kW corta acero de 0.3 mm a 30 m/min con un corte inferior a 0.1 mm. El gas auxiliar de nitrógeno deja un borde brillante y sin óxido que no requiere rectificado posterior.
Punzón de torreta
Las estaciones de autoindexado rotan las herramientas para golpear rejillas, troqueles y pestañas de puente en un solo ciclo de sujeción. La chapa de menos de 2 mm se mantiene plana cuando la holgura entre el punzón y la matriz coincide con el 10 % del calibre.
Calibre fino de chorro de agua
Un chorro abrasivo de 0.25 mm corta metales reflectantes sin afectar la zona de contacto con el calor. La conicidad del borde es pequeña en chapas de 1 mm y se puede recortar con una pasada rápida.
Híbrido láser-punzón
Las celdas combinadas troquelan perfiles irregulares con el láser y luego cambian a herramientas de punzonado para el grabado en relieve. El enfoque híbrido utiliza una sola configuración, lo que aumenta el rendimiento y la precisión.
¿Cuándo se fresan características en chapa metálica?
El troquelado no sirve para todo. Las fresas pequeñas añaden cavidades y biseles donde el estampado no funcionaría.
Bolsillos y ranuras
Las bandejas de batería requieren cavidades de 0.5 mm de profundidad en una lámina de 1 mm para la alineación de las celdas. Las microfresas eliminan el metal limpiamente, sujetando ±0.05 mm sin dañar las esquinas.
Marcos de pared delgada
Las mesas de fresado sujetan piezas de 6061 a las placas de sacrificio y mecanizan ventanas que dejan nervaduras de 1 mm. La pieza pierde peso, pero conserva las zonas de soldadura intactas.
Control de avellanado
Los orificios guía y los avellanados de 82° permiten que los tornillos de cabeza plana queden a ras en las tapas de 0.8 mm. Un control cuidadoso de la profundidad evita que se forme una protuberancia volcánica en la parte inferior.
Trucos para sujetar piezas
La cinta adhesiva de doble cara absorbe las vibraciones. Los mandriles de vacío aspiran aire a través de placas porosas para sujetar toda la superficie. Ambos métodos mantienen la lámina plana mientras el utillaje retira el material.
¿Qué métodos de unión son adecuados para láminas de 0.3 a 2 mm?
Los calibres delgados se distorsionan rápidamente, por lo que las uniones a baja temperatura o mecánicas son las más recomendables.
Ajuste TIG
La soldadura TIG pulsada a 30-50 A fusiona esquinas de aluminio de 1 mm en ráfagas cortas. El arco de encendido y apagado limita la propagación del calor y acorta drásticamente el tiempo de post-enderezamiento.
Costura láser
Los láseres de fibra con puntos de 0.6 mm cosen carcasas de acero inoxidable de 0.5 mm a 3 m/min. El cordón estrecho requiere poco pulido cosmético.
Remachar y clavar
Los remaches autoperforantes unen dos capas de acero de 0.8 mm sin necesidad de pretaladrar. Las tuercas de remache a presión añaden roscas resistentes a chapas de 1 mm donde el roscado podría dañarlas.
¿Cómo evitar deformaciones y rebabas durante el mecanizado?
Un buen CAM y una fijación inteligente mantienen las piezas planas y los bordes suaves.
Placas de respaldo
Al intercalar 0.6 mm de acero inoxidable entre 2 mm de chatarra de aluminio, se distribuye la fuerza de sujeción y se eliminan las rebabas. El soporte se desprende tras el corte, dejando un perímetro limpio.
Caminos de bajo calor
Las altas RPM del husillo y el DOC bajo convierten el calor en viruta, no en la pieza. El movimiento continuo evita los puntos calientes que causan curvatura.
Herramientas sin rebabas
Las fresas de carburo pulido de dos filos cortan paredes delgadas en lugar de mancharlas. Los redondeos de filo de menos de 5 µm reducen la rebaba a menos de 0.02 mm.
Tolerancias estándar después del trabajo CNC
Establezca límites realistas desde el principio para que los proveedores puedan cotizar con precisión.
Reglas del tamaño de los agujeros
Para chapas de ≤ 1 mm, un orificio perforado o láser admite ±0.05 mm. Para ajustes más ajustados, se requieren escariadores, lo que aumenta el coste y la duración del ciclo.
Objetivos de planitud
Las piezas cortadas con láser suelen tener una planitud de 0.5 mm por cada 300 mm de luz. Las máquinas de nivelación o el conformado por estirado reducen esta planitud a 0.25 mm cuando es necesario.
Flexión elástica
El aluminio 5052 recupera su forma elástica entre 1 y 2°, mientras que el acero inoxidable lo hace entre 2 y 3°. Las prensas plegadoras programables se doblan en este valor para alcanzar los ángulos netos.
¿Cómo cotizar un proyecto integral de chapa fina?
Una verdadera cotización llave en mano cubre cada fase, así que solicite a los proveedores que desglosen los costos desde la bobina en bruto hasta las piezas en caja en su muelle.
Selección y certificación de materiales
Indique la aleación, el temple y el calibre objetivo desde el principio. Tenga en cuenta las especificaciones ASTM/EN y si necesita certificados de fábrica o informes de pruebas de terceros; estos pueden aumentar el coste del material entre un 2 % y un 5 %, pero evitan repeticiones posteriores.
Optimización y anidación de stock
Solicite un estudio de anidamiento para sus patrones planos. Los diseños eficientes pueden aumentar el rendimiento por encima del 85 %, mientras que los anidamientos deficientes desperdician bobina y aumentan el precio por pieza. Incluya el plan de anidamiento en la solicitud de presupuesto para mantener la uniformidad en las cifras entre los talleres.
Configuración de corte y conformado
Cotice partidas individuales para programas láser, herramientas de punzonado y configuraciones de plegadora. La chapa fina se acelera con boquillas pequeñas y herramientas de baja fuerza, pero cada cambio tiene un coste fijo, distribuido en el primer lote.
Mecanizado secundario CNC
Detalle cavidades con tolerancias ajustadas, avellanados o insertos roscados. Especifique los esquemas de referencia, los límites de profundidad y si las láminas de soporte deben permanecer colocadas durante el mecanizado. El tiempo de ciclo en la fresadora o router puede eclipsar el costo del troquelado en piezas complejas.
Acabado, inspección y embalaje
Agregue anodizado, pintura en polvo o pasivación con especificaciones claras de color y espesor. Incluya comprobaciones de planitud, escaneos ópticos CMM y película protectora. Finalmente, anote el recuento de cajas, el desecante o el sellado al vacío, crucial para una entrega sin rayones de paneles ultrafinos.
| Fase del proyecto | Principal impulsor de costos | Unidad de cotización de proveedores | Impacto típico en el % total |
|---|---|---|---|
| Material y certificación | Grado de aleación, certificado de fábrica, tolerancia de calibre | $/kg o $/hoja | 25 - 40% |
| Anidación y programación | Rendimiento %, Tiempo CAM | Tarifa plana / Revisión | 3 - 8% |
| Configuración de corte y conformado | Cambios de herramientas, pruebas de funcionamiento | $/configuración | 5 - 12% |
| Mecanizado secundario CNC | Tiempo de ciclo, desgaste de la herramienta | $ por minuto | 10 - 20% |
| Acabado e inspección | Especificación de recubrimiento, método de control de calidad | $/pieza o $/m2 | 8 - 15% |
| Embalaje y Logística | Película protectora, bolsa de vacío, zona de carga | $/caja o $/kg | 5 - 10% |
Conclusión
La lámina metálica más delgada que aún se corta y dobla como una lámina metálica real comienza justo por encima de la lámina metálica, cerca de 0.2 mm, y alcanza un máximo de unos 6 mm. Elija aleaciones que laminen láminas delgadas, sujételas con cuidado y utilice herramientas afiladas, además de trayectorias de baja temperatura. Con el corte, fresado y unión CNC adecuados, la lámina delgada produce piezas resistentes y ligeras a escala.
Preguntas Frecuentes
¿Cuál es el calibre más delgado que la mayoría de los talleres de fabricación cortan con láser?
Muchos talleres se limitan a acero inoxidable de 0.4 mm o aluminio de 0.3 mm. Los calibres más delgados requieren láminas de soporte o sistemas de microláser especializados para evitar la deformación.
¿Puedo realizar roscas en chapa de 1 mm?
Los grifos convencionales desgastan las paredes delgadas. Utilice tuercas autoblocantes, pernos PEM o tornillos de perforación por flujo para añadir roscas robustas sin riesgo de desprendimiento.
¿La chapa fina siempre reduce el coste?
El material es más económico, pero el uso de fijaciones, inspecciones y retrabajos adicionales puede compensar el ahorro. Realice una evaluación completa de la relación coste-beneficio antes de bloquear el calibre.
 Cómo fabricar soportes de chapa metálica: Guía de diseño y fabricación




