 Teléfono/WeChat:
 Correo electrónico:



 Inicio
RA 6.3 Acabado superficial: definición y aplicaciones

 Publicado: 17 de noviembre de 2023

El acabado de la superficie, medido con la escala Ra (rugosidad media), es crucial para el aspecto, el rendimiento y el ajuste de las piezas. El acabado de superficie Ra 6.3 (6.3 µm o 250 µin) es común en industrias donde un acabado de calidad media es aceptable. Profundicemos en cómo el mecanizado CNC, la fundición, la impresión 3D y la fabricación de metales logran este acabado.
¿Qué es RA en acabado superficial?
En el caso del acabado superficial, RA significa rugosidad media. Sus valores se representan en unidades de µm. Su valor muestra cómo la superficie es lisa, como la distancia de pico a valle en la superficie. El valor de RA es significativo en las industrias automotriz y aeroespacial.
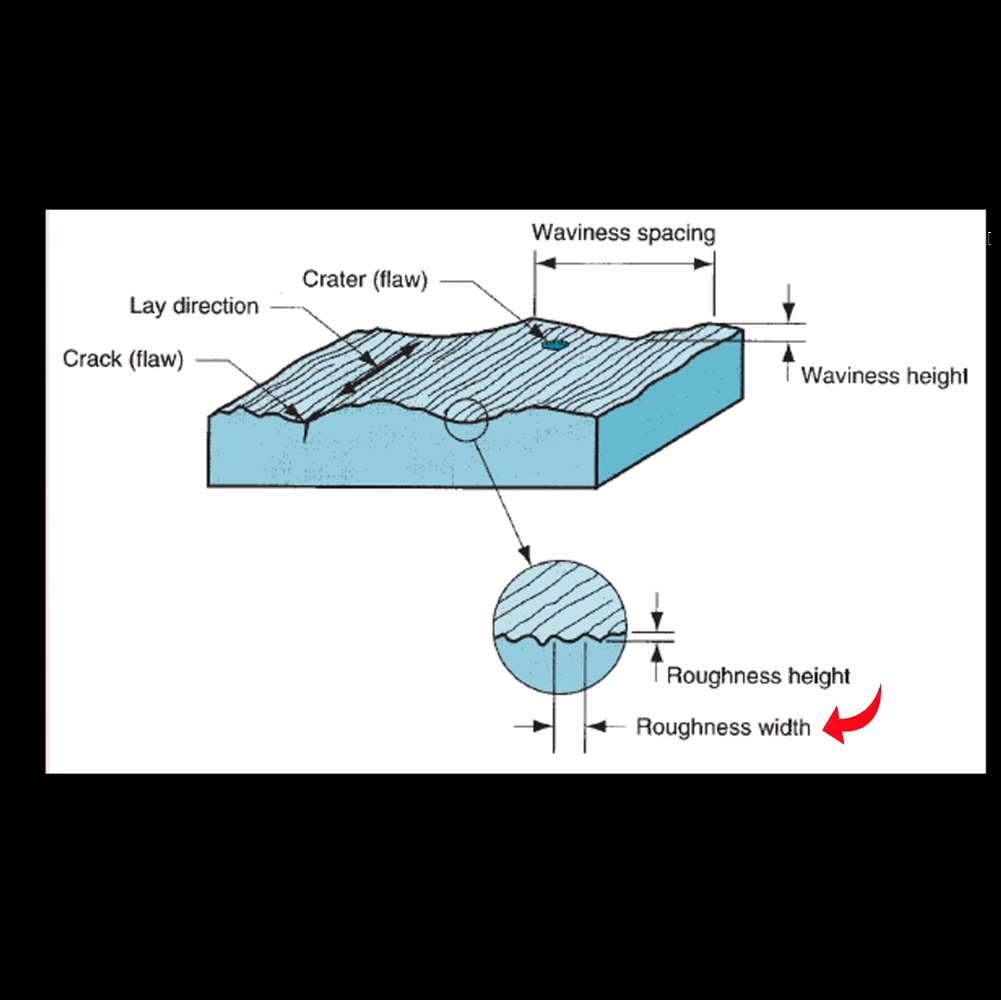
¿Qué es el acabado de superficie RA 6.3?
El acabado superficial 6.3 RA significa una rugosidad superficial de 6.3 µm. Significa que la superficie no es lisa y se utiliza donde la suavidad no es la principal preocupación, como en los componentes arquitectónicos.
Explicación de la rugosidad media
La rugosidad media se expresa en µm. Su valor determina si la superficie es lisa o no.
Aplicaciones del acabado superficial RA 6.3
El acero RA 6.3 no se considera una superficie lisa, sino que se utiliza cuando se permite un margen de rugosidad. Sus aplicaciones incluyen componentes portantes, piezas fundidas, piezas soldadas y componentes estructurales.
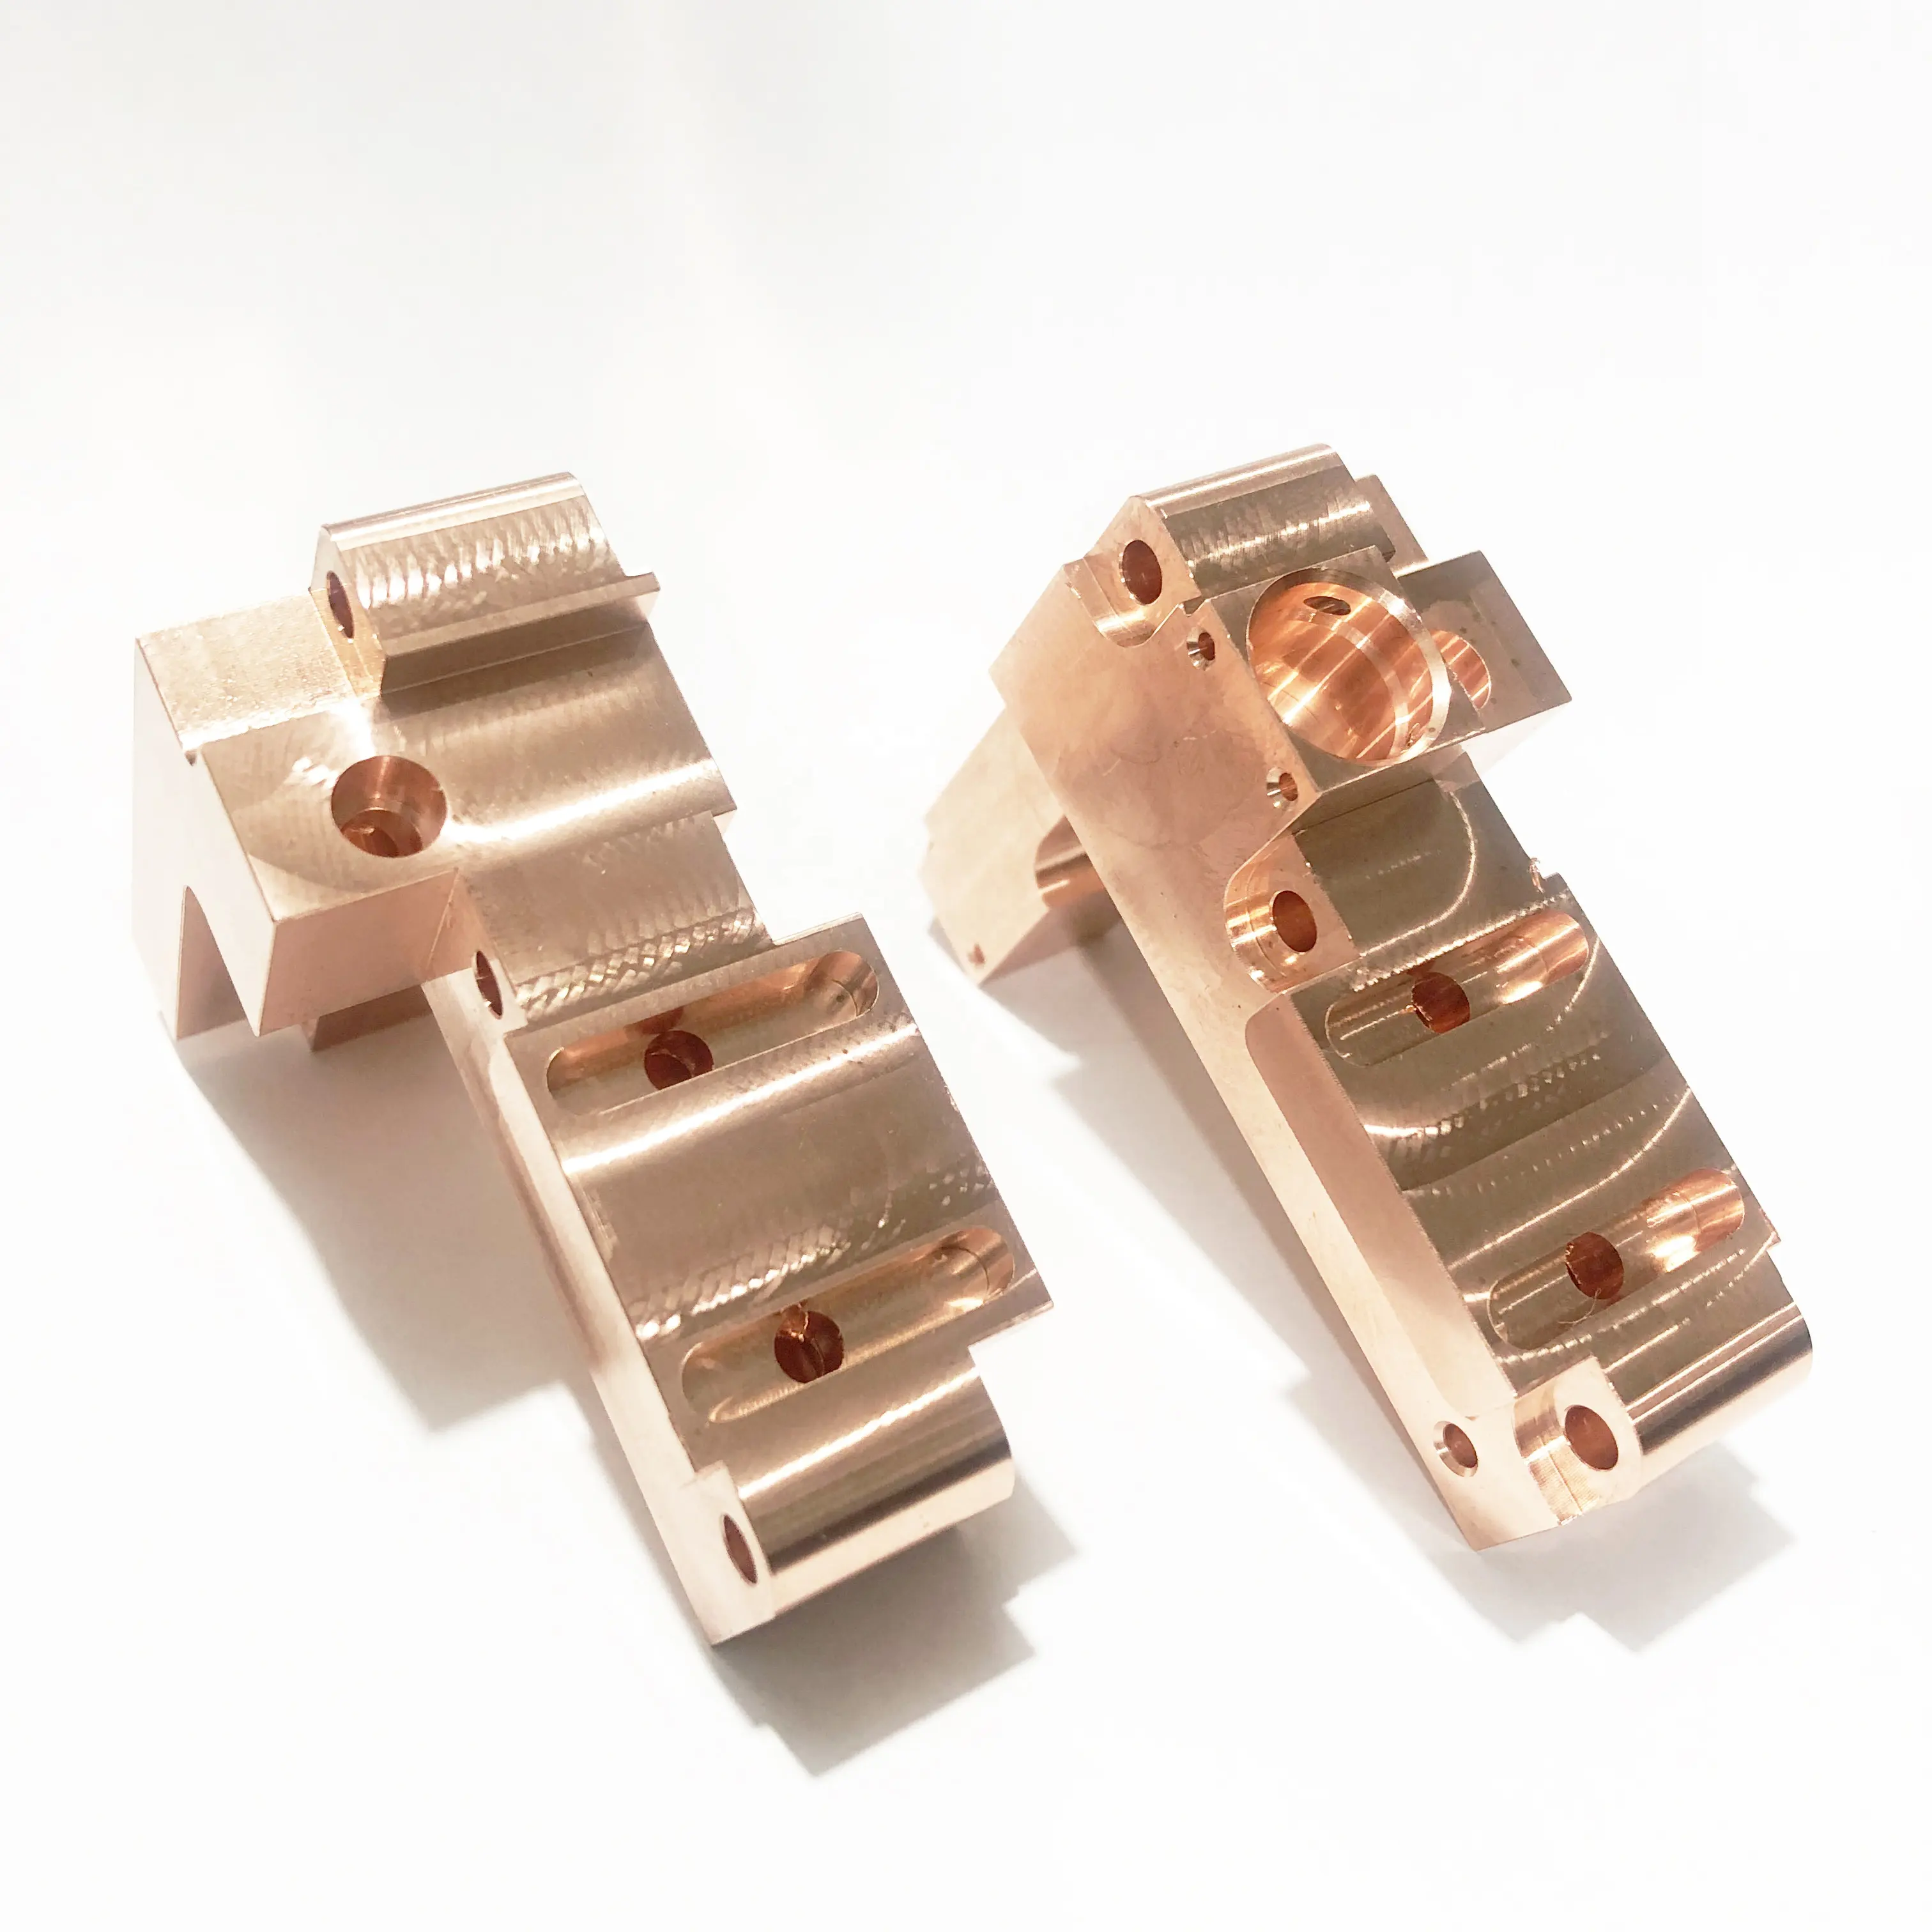
Beneficios y limitaciones de la RA 6.3
Beneficios de RA 6.3
El grado RA 6.3 requiere menos mecanizado, ya que no requiere pulido, por lo que consume menos energía y, por lo tanto, tiene un costo bajo. El grado RA 6.3 significa que la superficie es rugosa, por lo que la adhesión también aumenta. También es más fácil soldar superficies rugosas.
Limitaciones de la RA 6.3
Dado que el acero RA 6.3 es rugoso, esta superficie provoca una mayor fricción y concentración de tensiones, lo que a su vez conduce a fallos por fatiga. Estas limitaciones hacen que las superficies RA 6.3 sean menos utilizables.
Medición del acabado de la superficie
Existen muchas herramientas que se utilizan para medir el acabado de la superficie, pero aquí se analizan las herramientas más utilizadas:
Herramientas para medir la rugosidad de la superficie
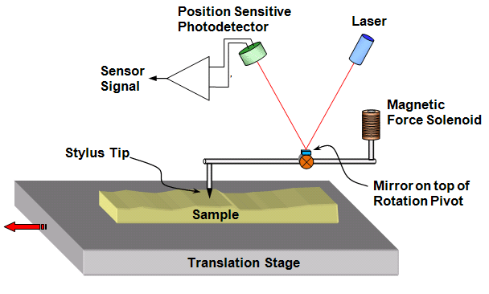
Perfilómetros de lápiz óptico
La punta del Stylus se mueve sobre la superficie de la muestra como se muestra en la siguiente imagen. La distancia de pico a valle se registra a medida que la punta se mueve sobre la superficie. Es una técnica destructiva, por lo que su punta puede dañar los materiales blandos.
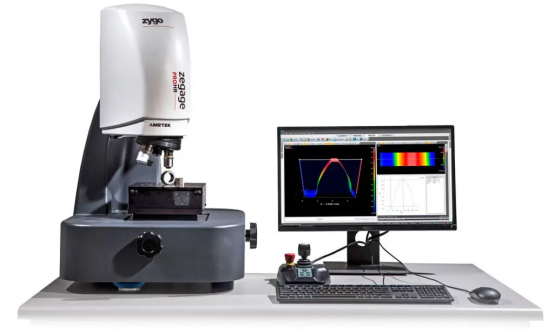
métodos ópticos
En esta técnica el dispositivo funciona de la misma forma que el microscopio, no hay contacto físico, por lo que se puede utilizar también para materiales blandos. Proporciona información en forma de imagen 3D como se representa en la siguiente figura.
Cómo medir la AR
La preparación de la superficie es el primer paso, luego se puede utilizar cualquier instrumento, ya sea óptico o con perfilómetro, para medir la AR. Antes de utilizar cualquier instrumento, se comprueba la calibración. La muestra se coloca en el instrumento y los datos se representan en la computadora conectada, ya sea en forma de imagen o gráfico.
Factores que afectan la precisión
Hay ciertos factores que debe conocer y que afectan la precisión de la medición de la AR. Estos factores son la contaminación (por ejemplo, el polvo), la calibración del instrumento o la geometría de la superficie.
Tabla de acabado de superficies RA
La siguiente tabla representa los valores de RA para diferentes tipos de superficies en µin y µm:
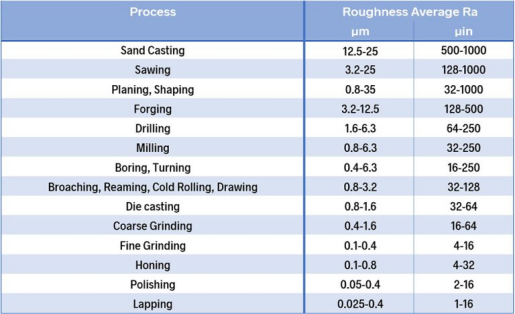
Según la tabla anterior, la fundición en arena es la superficie más rugosa, mientras que el lapeado es la más suave.
Diferencias entre RA 6.3, RA 1.6 y RA 0.8
RA 6.3 muestra la textura de superficie rugosa. Es fácil lograr esta RA con menos mecanizado. Este valor de RA es esencial para la adhesión y se utiliza comúnmente en las industrias cerámicas.
El acabado RA 1.6 se considera una superficie fina y su textura es suave. Se utiliza en lugares donde la fricción es limitada, como en cojinetes, engranajes, etc. Para lograr un acabado RA 1.6, se requiere un mecanizado adicional en comparación con el acabado superficial RA 6.3.
Se requiere un mecanizado muy cuidadoso, como el pulido, para lograr un RA de 0.8, es decir, una suavidad similar a la de un espejo.
Cómo leer una tabla de acabado de superficies
Es muy fácil interpretar los valores y grados de acabado superficial a través de esta tabla. Por ejemplo, RA 6.3 coincide con el grado N9, lo que significa que se realiza el acabado superficial grueso y operaciones simples como torneado o fresado, pero no se realiza pulido. Para una mejor comprensión, consulte la siguiente tabla.
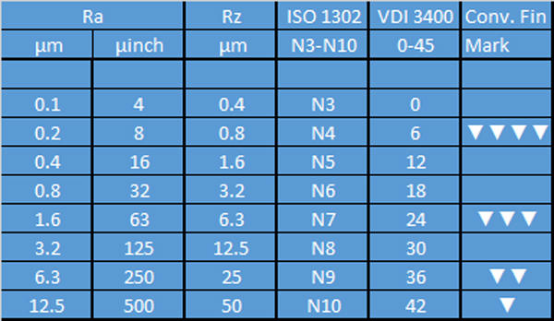
Equivalente de acabado superficial RA 1.6
El acabado superficial RA 1.6 equivale a 63 µin y grado N7. Se suele conseguir mediante el proceso de rectificado.
Cuándo elegir RA 1.6 en lugar de RA 6.3
Se utiliza un RA 1.6 si la aplicación, como un engranaje, requiere una mayor suavidad y un ajuste preciso; por lo tanto, es importante elegir un RA 1.6. Para lograr este valor de RA, también se requiere un mecanizado adicional, como el rectificado, por lo que el costo es más alto.
El costo del 6.3 RA es bajo debido a los menores costos de mecanizado. Se utiliza para aquellos componentes en los que la suavidad no es la principal preocupación.
¿Qué es el acabado de superficie SA 2.5?
Esta norma se utiliza para predecir los datos relacionados con la limpieza de la superficie. SA 2.5 significa una superficie limpia al 95 % de aceite visible, óxido, etc. La limpieza con chorro de arena se realiza para lograr una superficie limpia al 95 % para los recubrimientos.
Acabado superficial SA 2.5 frente a RA
SA 2.5 está relacionado con la limpieza de la superficie, mientras que 2.5 RA significa rugosidad de la superficie. SA 2.5 se utiliza donde se requiere una fuerte adhesión del revestimiento, como en aplicaciones marinas.
¿Por qué utilizar SA 2.5 para la preparación de superficies?
SA 2.5 se utiliza para lograr una alta limpieza de la superficie, es decir, un 95% para una fuerte adhesión de recubrimientos resistentes a la corrosión.
Cómo calcular el acabado de la superficie
El acabado superficial se calcula a través de RA (rugosidad promedio), Rz (profundidad de rugosidad media) y Rt (rugosidad total).
Métodos de cálculo del acabado superficial
Los métodos de cálculo incluyen perfilómetros de contacto, como los perfilómetros de aguja, y perfilómetros sin contacto, como los perfilómetros láser.
Comprensión de los estándares de acabado de superficies
Existen dos normas: las directrices ASME e ISO. La ISO 4287/4288 se centra en RA, Rz y Rp y especifica métodos para determinar el acabado de la superficie. La ASME B46.1 proporciona información relacionada con el acabado de la superficie, como la rugosidad, la ondulación, etc.
Diferencia entre AR y RT
La rugosidad promedio está representada por RA y la rugosidad total por RT.
Conversión de RA a Rz y Rt
RA a Rz = 4 - 7 X RA (4 a 7 veces RA)
RA a Rt = 5 – 10 X RA (5 a 10 veces RA)
RA 6.3 Acabado superficial en todos los métodos de fabricación
Mecanizado CNC y acabado superficial RA 6.3
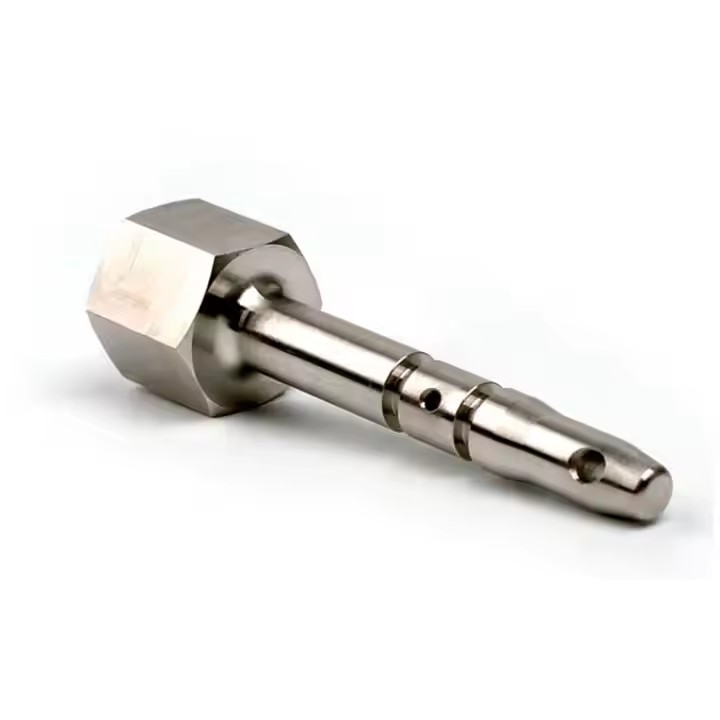
El mecanizado CNC o el torneado de piezas permiten obtener un acabado Ra 6.3, generalmente gracias a una cuidadosa selección de herramientas, velocidades de corte y avances. En muchas plantas de fabricación, los componentes de chapa metálica se procesan primero con máquinas de corte por láser de fibra antes de someterse a operaciones de acabado superficial. Para obtener superficies más lisas, se pueden utilizar pasos adicionales como el pulido o el bruñido. Este equilibrio entre precisión y coste hace que el mecanizado CNC sea ideal para acabados de rugosidad media.
Fundición: Dar forma con moldes
Esto puede dejar superficies rugosas debido al enfriamiento o la textura del molde. Para alcanzar Ra 6.3, a menudo se necesitan procesos secundarios como el pulido o el chorro de arena. Los moldes de alta calidad y el enfriamiento lento y controlado también pueden mejorar el acabado de la superficie desde el principio.
Impresión 3D y acabado superficial RA 6.3
La impresión 3D crea objetos capa por capa, dejando naturalmente un acabado rugoso. Para lograr un Ra 6.3, normalmente se requieren métodos de posprocesamiento como lijado o alisado químico. Algunas tecnologías de impresión 3D (por ejemplo, FDM, SLA, SLS) producen superficies más suaves inicialmente, lo que reduce el trabajo necesario para alcanzar este estándar.
Fabricación de metales: forma y función
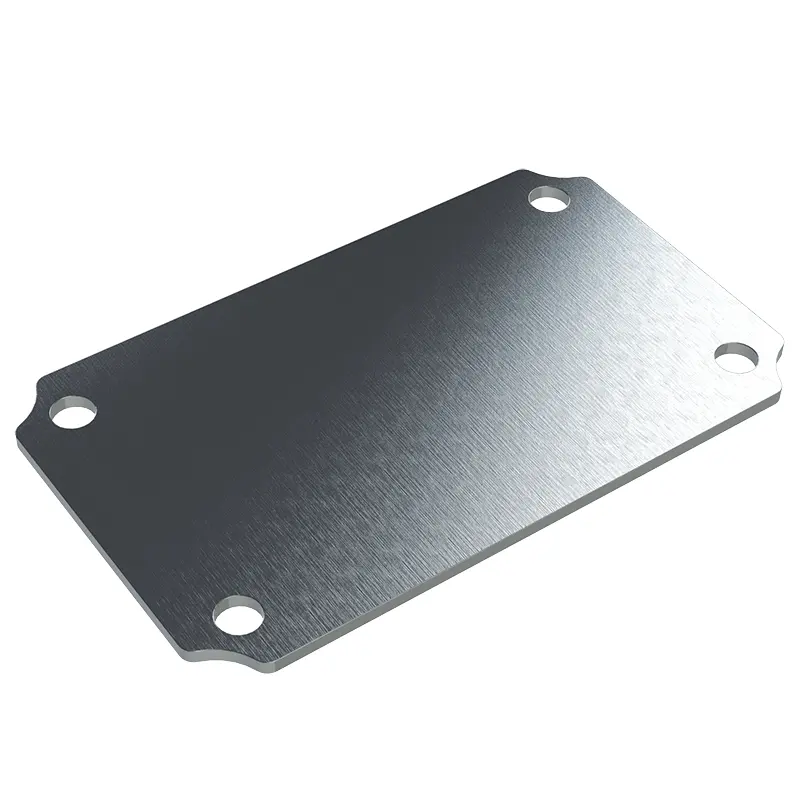
Los procesos como la soldadura, el doblado y el corte suelen dejar bordes ásperos o marcas. Para refinar estas superficies hasta obtener un acabado Ra 6.3, se utiliza el pulido, el pulido o el cepillado.
Calidad de la superficie y otros tipos de acabado
La calidad de la superficie significa la condición general de la superficie y otros tipos de acabado de la superficie incluyen superficie cepillada, superficie pulida, superficie mate, superficie galvanizada, etc.
| Tipo de acabado superficial | Mareas Ideales para Lecciones | Aplicaciones comunes |
|---|---|---|
| Superficie cepillada | Textura lineal de aspecto mate, creada mediante pincelada. | Productos de acero inoxidable, electrodomésticos de cocina, elementos arquitectónicos. |
| Superficie pulida | Brillante y liso, conseguido mediante pulido o esmerilado. | Joyas, piezas de automóviles, instrumentos de precisión. |
| Superficie mate | Superficie lisa y no reflectante con un aspecto moderno. | Electrónica de consumo, interiores de automóviles, artículos para el hogar. |
| superficie galvanizada | Metal recubierto de zinc para evitar la oxidación y la corrosión. | Materiales de construcción, cercas, aplicaciones exteriores. |
| Superficie anodizada | Recubrimiento de óxido duradero sobre aluminio, a menudo coloreado. | Productos de aluminio, cajas electrónicas, paneles decorativos. |
| Superficie recubierta de polvo | Acabado resistente realizado con pintura en polvo horneada sobre metal. | Mobiliario de exterior, equipamiento industrial, componentes de automoción. |
| Superficie plateada | Capa fina de metal añadida para decoración o protección. | Electrónica, recambios de automoción, herrajes decorativos. |
¿Qué significa calidad de superficie 60/40?
Esto significa que el 60 % de la superficie es lisa o fina, mientras que el 40 % es rugosa o áspera. La superficie rugosa no es duradera en comparación con una superficie lisa debido al riesgo de corrosión, problemas de fricción y desgaste, y viceversa.
¿Qué RA es un acabado #4?
El acabado n.° 4 tiene un valor de rugosidad promedio de 1.6 a 3.2. Se podría decir que es una superficie cepillada.
Acabado superficial mediante rectificado
El valor de RA 6.3 se consigue mediante el proceso de molienda.
Valor RA para acabado espejo
El valor de la superficie del espejo es de aproximadamente 0.1 RA. Es la superficie más lisa y su suavidad la convierte en una superficie reflectante.
 Molinillos de hierbas y accesorios personalizados al por mayor




