 Teléfono/WeChat:
 Correo electrónico:



 Inicio
Guía de tolerancia de ajuste a presión: Cómo lograr un mecanizado de precisión

 Publicado: 30 de mayo de 2022

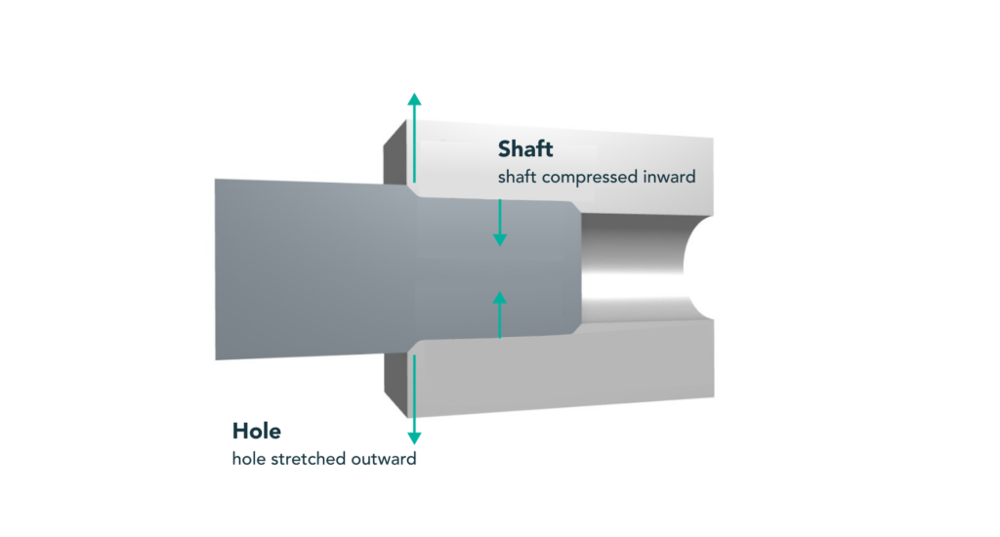
El ajuste a presión (también conocido como ajuste por interferencia) es una técnica clásica de ensamblaje en la que una pieza ligeramente sobredimensionada se presiona contra una pieza acoplada ligeramente inferior, creando una unión firme mediante fricción. ¡Aquí tienes una guía completa sobre la tolerancia del ajuste a presión y aprenderás algo nuevo!
¿Qué es la tolerancia de ajuste a presión?
La tolerancia de ajuste a presión se refiere a la pequeña diferencia dimensional entre un eje y su orificio de acoplamiento, que crea un ajuste por interferencia. El eje se fabrica ligeramente más grande, de modo que, al presionarse en el orificio, la fuerza de fricción mantiene las piezas firmemente sujetas. Esta técnica permite ensamblajes seguros sin adhesivos ni fijaciones.
Ajustes de interferencia, transición y holgura
Existen tres categorías de ajustes de ingeniería basados en la relación entre el tamaño del eje y el orificio:
|
Tipo de ajuste |
Mareas Ideales para Lecciones |
Uso común |
|
Ajuste de liquidación |
Eje < Agujero; permite movimiento. |
Piezas giratorias o deslizantes |
|
Ajuste de transición |
Eje ≈ Orificio; ajuste con fuerza ligera. |
Alineación precisa, extraíble |
|
Ajuste de interferencia |
Eje > Agujero; ajuste firme y permanente. |
Cojinetes, engranajes, bujes |
Sistemas de base de eje vs. de base de agujero (vista rápida ISO 286)
La norma ISO 286 define los códigos de tolerancia: letras mayúsculas (p. ej., H) para agujeros, minúsculas (p. ej., p) para ejes. La tolerancia basada en agujeros (p. ej., H7/p6) mantiene el agujero constante mientras varía el eje para controlar el ajuste. La tolerancia basada en ejes (p. ej., h6/P7) hace lo contrario.
Rangos de regla general para ajustes de prensa ligeros, medios y pesados
Existen algunas diferencias entre los ajustes de presión ligeros, medios y pesados:
|
Tipo de ajuste |
Interferencia (% de D) |
Ensamblaje típico |
Notas |
|
Ajuste a presión ligero |
0.05% |
Prensa manual o de husillo |
Fácil de montar, desmontable. |
|
Ajuste medio |
0.1-0.2% |
prensa mecanica |
Norma para piezas rotatorias |
|
Ajuste pesado |
0.3-0.6% |
Métodos de calor/contracción |
Permanente, alta resistencia |
Factores clave que afectan la tolerancia del ajuste a presión
No todos los ajustes a presión son iguales. Varios factores influyen en la interferencia adecuada y en el comportamiento del ajuste a presión:
Propiedades mecánicas y de los materiales
Los diferentes materiales influyen en la interferencia necesaria. Los materiales más rígidos y resistentes pueden soportar más interferencia.
Módulo del material y límite elástico
Los materiales más rígidos y resistentes pueden soportar mayores interferencias antes de deformarse o ceder, mientras que los materiales más blandos pueden deformarse o deformarse incluso con una interferencia pequeña. Dos propiedades clave son el módulo de elasticidad (módulo de Young) y el límite elástico.
|
Material |
Módulo elástico (GPa) |
Fuerza de producción (MPa) |
|
Acero |
210 |
250-400 |
|
Aluminio 6061-T6 |
69 |
275 |
|
Plástico (por ejemplo, PC) |
2-4 |
50-70 |
Precisión geométrica de las piezas acopladas
La interferencia teórica supone piezas perfectamente redondas, rectas y lisas. La geometría real puede variar:
Rugosidad superficial
La rugosidad afecta la fricción y la interferencia efectiva. Ra recomendado: 0.8–3.2 µm.
Redondez
La falta de circularidad reduce el contacto total. Utilice escariado/rectificado para mayor precisión.
Cónica
Los agujeros o ejes cónicos provocan un ajuste desigual. Se prefiere la geometría cilíndrica.
Efectos térmicos durante el montaje
Los cambios de temperatura pueden determinar el éxito o el fracaso de un ajuste a presión (¡literalmente!). Dado que los materiales se expanden al calentarse y se contraen al enfriarse, los ingenieros suelen aprovechar esto para el ensamblaje:
Delta de temperatura durante el ensamblaje
El ajuste por contracción utiliza refrigeración (eje) o calefacción (orificio) para facilitar el montaje. Los materiales con alto CTE (p. ej., aluminio) requieren especial atención.
Estado de la superficie y química de la interfaz
El estado de las superficies de contacto afecta la fricción durante el montaje y el comportamiento a largo plazo:
Lubricación
Los lubricantes reducen la fricción durante el montaje pero no afectan la retención.
HoReCa
Elimine residuos, rebabas y oxidación para un ajuste adecuado.
Capas de óxido
Los óxidos pueden interferir o causar desgaste. Limpie las superficies antes del montaje.
¿Cómo calcular la interferencia de ajuste a presión?
Para diseñar un ajuste a presión, a menudo necesitamos estimar cuánta tensión o presión creará la interferencia. A continuación, profundizaremos en los detalles:
Fórmula básica: Δ = (δ × D)/E
Esta fórmula estima la interferencia requerida (Δ) basándose en la deformación del material (δ), el diámetro nominal (D) y el módulo (E). Resulta útil para calcular de forma aproximada cuánta interferencia genera los niveles de tensión deseados sin exceder los límites del material.
Agujero H7 con ejes p6 / n6 / s6
La siguiente tabla muestra los rangos de interferencia típicos utilizando ajustes ISO con un diámetro nominal de 50 mm:
|
Tipo de ajuste |
Rango de orificios (mm) |
Rango del eje (mm) |
Rango de interferencia (mm) |
|
H7/p6 |
50.000-50.025 |
50.026-50.042 |
0.001-0.042 |
|
H7/n6 |
50.000-50.025 |
50.012-50.027 |
–0.013–0.027 (puede ser transitorio) |
|
H7/s6 |
50.000-50.025 |
50.035-50.050 |
0.010-0.050 |
Calculadoras recomendadas: ventajas, desventajas y desventajas
Las calculadoras de ajuste a presión en línea simplifican las comprobaciones de tolerancias. Son rápidas, pero los usuarios deben asegurarse de introducir correctamente las unidades y comprender la dirección de ajuste del eje/orificio. Verifique siempre que los resultados de la calculadora cumplan con la norma.
Normas y tablas de tolerancias que realmente utilizará
A continuación se muestran algunas tablas detalladas de los estándares y tolerancias:
Bandas de ajuste ISO 286 para Ø 5 mm – 80 mm
Para un tamaño nominal de Ø50 mm, la tolerancia H7 es de +0.000 a +0.025 mm. La tolerancia del eje (p6) es de +0.026 a +0.042 mm.
Explicación de las clases de interferencia ANSI B4.1 (FN1–FN5)
|
Clase de ajuste (ANSI) |
Interferencia (pulgada/pulgada) |
Aplicación |
|
FN1 |
0.0005-0.0010 |
Prensa ligera, paredes delgadas |
|
FN3 |
0.0015-0.0025 |
Interferencia estándar |
|
FN5 |
0.004-0.006 |
Ajuste por contracción/fuerza pesada |
Tablas de ajuste a presión del asiento del cojinete
Regla común: 0.0004–0.0010 × diámetro para interferencia. Para un asiento de rodamiento de Ø50 mm: una interferencia de ~0.02–0.05 mm garantiza la retención sin distorsión de la precarga.
Diseño para la fabricación: CNC, moldeo y fundición a presión
Incluso una tolerancia perfectamente especificada puede fallar si no es factible de producir o ensamblar. A continuación, se presentan algunas consideraciones de fabricación para ajustes a presión:
Ajustes mecanizados: límites de precisión en mandrinado y escariado
El escariado es ideal para ajustes de orificios H7 (precisos y repetibles). Para ajustes más ajustados, puede ser necesario rectificar. Evite usar brocas para las dimensiones finales del ajuste.
Ajustes a presión de plástico moldeado por inyección o SLS
Los orificios moldeados pueden presentar una variación de ±0.1 mm. Para ajustes críticos, es necesario realizar un mecanizado posterior (escariado) o sobredimensionar el diseño.
Pautas de ajuste a presión de piezas fundidas a presión
Se requiere perforación y escariado posterior para eliminar el ángulo de inclinación y obtener orificios precisos. La fragilidad del material limita la interferencia máxima.
Métodos de montaje a presión y fuerzas necesarias
Prensa manual vs. prensa hidráulica: tablas de fuerza por diámetro
Los diámetros mayores o los ajustes más ajustados requieren prensas hidráulicas. Una prensa manual puede ser suficiente para ajustes pequeños o ligeros.
Métodos térmicos: ajuste por contracción con nitrógeno líquido, expansión con placa caliente
Los ejes de refrigeración y los cubos de calentamiento reducen la fuerza de inserción. Deje que las piezas se equilibren lentamente después del montaje para evitar tensiones.
Monitoreo y registro de la fuerza máxima para la trazabilidad de la calidad
En conjuntos críticos, mida la fuerza de inserción para garantizar los objetivos de tolerancia y la consistencia del proceso.
Problemas y soluciones del ajuste a presión
Excoriación y transferencia de material
Utilice acabados más finos (Ra < 2 µm) y lubricación para evitar el arrastre de metal.
Pérdida de interferencia a lo largo del tiempo
Los plásticos y metales blandos pueden aflojarse. Si se prevé deslizamiento, utilice ajustes moleteados o reforzados con adhesivo.
Cubos o bridas agrietados
Evite las esquinas afiladas, asegúrese de tener chaflanes y elija la clase de ajuste adecuada.
Conclusión
La tolerancia del ajuste a presión es esencial para un ensamblaje mecánico fiable. Seleccione la clase de ajuste adecuada, verifique el comportamiento del material, asegure la calidad de la superficie y utilice métodos de prensado o térmicos adecuados. Prestando atención a estos detalles, los ingenieros pueden lograr ajustes de interferencia duraderos y de alta precisión.
Preguntas frecuentes sobre la tolerancia de ajuste a presión
¿Cuánto más pequeño debe ser el orificio para un pasador a presión?
Generalmente entre 0.01 y 0.04 mm más pequeño, dependiendo del tamaño del pasador y del material.
¿Qué acabado de superficie es seguro para los ajustes a presión de acero sobre acero?
Un valor de Ra entre 0.8 y 3.2 µm es típico para equilibrar la fricción y el riesgo de desgaste.
¿Es un ajuste a presión reversible sin dañar las piezas?
Los ajustes ligeros pueden eliminarse con las herramientas adecuadas. Los ajustes pesados suelen deformar o dañar los componentes al invertirlos.
 Guía de dibujo CAD: formatos, estándares y preparación para el taller




