 Teléfono/WeChat:
 Correo electrónico:



 Inicio
Engranajes de precisión 101: De los parámetros al mecanizado

 Publicado: 26 de junio de 2025

¿Busca una guía clara para el diseño de engranajes de precisión ? Esta guía elimina la jerga técnica y le acompaña desde parámetros clave como el número de dientes (Z) y el módulo (m) hasta el mecanizado, la inspección y el abastecimiento de micromódulos. Tanto si es un ingeniero que optimiza bucles de control de movimiento como un comprador que elabora solicitudes de cotización con tolerancias estrictas, en los próximos minutos encontrará consejos basados en datos que garantizan engranajes en miniatura silenciosos, duraderos y rentables.
¿Qué es un engranaje de precisión?
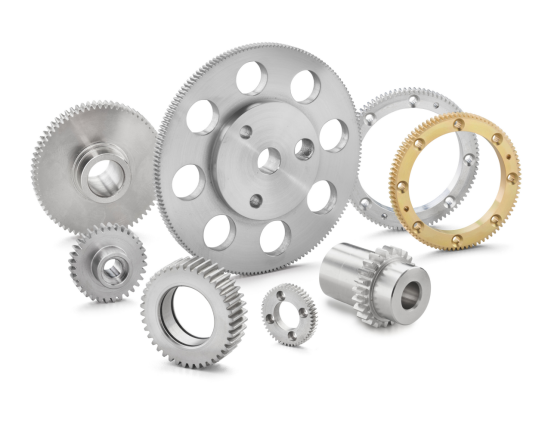
Los engranajes de precisión son ruedas de módulo pequeño sujetas al menos a AGMA 10 o ISO 6. En comparación con los engranajes de una cortadora de césped, un piñón de cardán de dron muestra cómo las tolerancias ajustadas reducen el ruido, aumentan la vida útil y justifican un precio más alto para un trabajo de verdadera precisión.
El papel de los engranajes de precisión en el control del movimiento
Incluso un error de paso de cinco micrones hace tambalear el bucle del servomotor; los engranajes de precisión mantienen las boquillas de selección y colocación en el objetivo, alinean perfectamente el segundero de un reloj de lujo y se mantienen repetibles bajo cargas de alto ciclo.
Beneficios del uso de engranajes de precisión
- Reducir el ruido de la malla hasta en 6 dB, manteniendo los robots en miniatura y los movimientos de los relojes en silencio durante su uso.
- Mantenga el juego a continuación 0.03 m, proporcionando un posicionamiento repetible para cabezales de selección y colocación y platinas ópticas.
- Llevar el mismo par en Carcasas de polímero o aluminio entre un 30 % y un 50 % más ligeras, prolongando la vida útil de la batería en vehículos aéreos no tripulados y herramientas portátiles.
Parámetros básicos de los engranajes: glosario de inicio rápido
Seis números clave definen cada engranaje en miniatura; conozca cada regla general antes de emitir una solicitud de cotización.
Recuento de dientes (Z): equilibrio entre velocidad y par
Un piñón de 10 dientes que impulsa un engranaje de 40 dientes proporciona una reducción de 4:1; menos de 17 dientes en un espolón de 20° corren el riesgo de sufrir socavación y raíces débiles en diseños con un número pequeño de dientes.
Módulo (m): Ajuste del tamaño y la resistencia del engranaje
Diámetro primitivo = m × Z, por lo que al reducir m de 1 a 0.9, el tamaño se reduce un 10 %. El ancho de la cara debe aumentar aproximadamente un 15 % para mantener la resistencia a la flexión en condiciones de precisión.
Ángulo de presión: compartir la carga de forma segura
Los ángulos de veinte grados dominan los engranajes de micromódulos; cambiar a 25° aumenta el torque en los reductores EV pero agrega empuje axial, lo que exige carcasas más rígidas.
Ángulo de hélice: suavidad vs. empuje axial
Una hélice de 15° en los engranajes de la impresora produce engranajes silenciosos; las unidades aeroespaciales pueden utilizar 30°, intercambiando ruido por carga y aceptando el empuje contra el cual las carcasas de polímero/aluminio deben soportar.
Ancho de cara: aumento de la capacidad de carga
Regla general: ancho de la esfera ≈ 8 × m. Con engranajes miniatura de m 0.5, una esfera de 4 mm mantiene un buen contacto y, al mismo tiempo, permite ajustar los movimientos del reloj con precisión.
Grado de calidad (AGMA/ISO): Definición de niveles de trabajo de precisión
AGMA Q12 o ISO 6 es común para engranajes de relojes con micromódulos; Q13 lleva las cámaras satelitales a un error de paso inferior a 10 µm, mientras que Q8 es suficiente para impresoras de oficina.
| Grado de calidad AGMA | Grado ISO 1328 | Error de paso total admisible (µm) | Caso de uso típico |
|---|---|---|---|
| Q8 | ISO 9, | ≤ 60 | Impresoras de oficina, drones para aficionados |
| P10 | ISO 8, | ≤ 35 | Cajas de engranajes industriales generales |
| P12 | ISO 6, | ≤ 15 | Movimientos de relojes, robots quirúrgicos |
| P13 | ISO 5, | ≤ 10 | Óptica espacial, actuadores de satélite |
Engranajes de micromódulos (m ≤ 1): dientes diminutos, gran impacto
Los engranajes de micromódulos concentran más reducción en menos espacio, lo que permite que los movimientos del reloj y los codificadores en miniatura se mantengan delgados pero precisos.
Valores m típicos en movimientos de relojes de lujo y relojes inteligentes
Las ruedas centrales consumen m 0.3; las ruedas intermedias se reducen a m 0.2, mientras que los piñones del motor de los relojes inteligentes alcanzan m 0.08. Los dientes diminutos optimizan la relación de transmisión en las carcasas de polímero y reducen el consumo de energía.
Tratamiento térmico y acabado superficial para dientes de menos de 1 mm
El 16MnCr5 carburizado al vacío a 60 HRC, luego granallado, deja un acabado de 0.4 µm de Ra que resiste las picaduras en piñones de 0.7 mm que giran a 20 000 rpm dentro de actuadores de aluminio durante largos ciclos de trabajo de precisión.
Consejos de diseño para mantener la resistencia a microescala
Aplique un desplazamiento del perfil de aproximadamente +0.3 m, mantenga el radio del filete de raíz por encima de 0.2 m y verifique la tensión con FEA 3-D para evitar roturas en engranajes miniatura con un pequeño número de dientes.
| m (-) | Paso Ø del piñón de 12 dientes (mm) | Producto típico | Material de la cubierta |
|---|---|---|---|
| 0.08 | 0.96 | Motor paso a paso de reloj inteligente | Polímero |
| 0.20 | 2.40 | Rueda central de reloj de lujo | Latón |
| 0.30 | 3.60 | Microbomba médica | Aluminio: |
| 0.50 | 6.00 | Cardán para UAV en miniatura | Aluminio: |
| 0.80 | 9.60 | Codificador de alta precisión | Acero |
Diseño de engranajes de menos de 20 dientes sin socavación
Los piñones de menos de 20 dientes aparecen en juegos planetarios y escapes de relojes; al evitar el socavado, se conserva la resistencia y se suaviza el contacto evolvente.
Cambio de perfil para reforzar las raíces de los dientes delgados
Al desplazar un piñón de 12 dientes en +0.5 m se engrosan las raíces y se aumenta el factor de seguridad de flexión aproximadamente en un 25 % sin alterar significativamente la distancia entre centros ni la relación de transmisión.
Límites de parámetros para controlar el juego y el ruido
Intente lograr un juego entre 0.03 y 0.05 m, mantenga el error de avance por debajo de cinco micrones y utilice calzas selectivas para mantener las especificaciones cuando se instalen engranajes en miniatura en carcasas de polímero.
Comprobaciones de elementos finitos para piñones con un número reducido de dientes
Herramientas gratuitas como MITCalc comparan la tensión de la malla 3D con los resultados de Lewis; agregan un margen del 30 % porque los defectos son más grandes en tamaños de micromódulos en el desarrollo de engranajes de relojería.
Opciones de materiales y carcasas: ¿acero, polímero o aluminio?
La elección del material determina el peso, la corrosión y el ruido; compare los engranajes de acero con las carcasas livianas de polímero/aluminio antes de bloquear el diseño.
Opciones comunes de materiales para engranajes de precisión
Acero de cementación 16MnCr5 —la aleación ideal para piñones de micromódulos; una carcasa de 60 HRC y un núcleo resistente brindan una resistencia de contacto de >1 GPa sin fragilidad.
PEEK + 30 % fibra de vidrio —favorecido en microbombas médicas y engranajes de relojes inteligentes; funciona silenciosamente, se autolubrica y mantiene su forma hasta 240 °C mientras pesa la mitad que el aluminio.
7075-T6 Aluminio —popular para conjuntos de espuelas de cardán para drones; su resistencia al rendimiento de 505 MPa y su inercia de corte de baja densidad aún siguen siendo fáciles de mecanizar en CNC con precisión AGMA Q12.
Cuando el acero de aleación ofrece máxima precisión
El 16MnCr5 endurecido a 60 HRC ofrece una resistencia de contacto de >1 GPa; combínelo con ejes de cromo duro para ópticas satelitales durante ciclos de vida útil de misiones de quince años.
| Material | Densidad (g / cm³) | Fuerza de producción (MPa) | Expansión térmica (µm/m·K) | Comentarios |
|---|---|---|---|---|
| 7075-T6 Aluminio | 2.8 | 505 | 23 | Alta rigidez, fácil mecanizado CNC |
| PEEK + 30 % GF | 1.5 | 185 | 47 | Autolubricante, ideal para herramientas de batería. |
| Impresión PA 12 SLS | 1.0 | 48 | 100 | Sólo prototipado rápido |
| Ti-6Al-4V | 4.4 | 880 | 9 | Máxima rigidez, costosa |
Por qué las carcasas de polímero/aluminio reducen el peso
El cambio de una carcasa de acero por PEEK o aluminio mecanizado reduce la masa del conjunto de engranajes de 100 g a 42 g en robots quirúrgicos, lo que reduce enormemente la inercia y mejora la ergonomía.
Recubrimientos y endurecimiento que protegen los dientes de bajo módulo
El carbono tipo diamante reduce a la mitad la fricción en comparación con el TiN; elija DLC para engranajes UAV m 0.8, pero el TiN es suficiente para impresoras de oficina donde las tareas y los presupuestos son ajustados.
Fabricación de engranajes en miniatura: proceso vs. parámetro
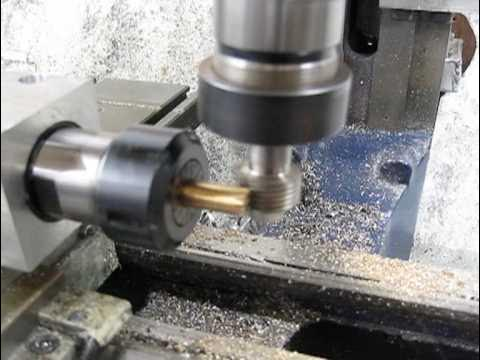
Diseñar, tallar, rectificar, probar y luego iterar: comprender la cadena de suministro evita sorpresas en los presupuestos. Por supuesto, también puede solicitar presupuestos personalizados de mecanizado de metal en línea. Puede obtener presupuestos precisos y profesionales de TUOFA CNC Machining.
Tallado CNC: Módulo mínimo y rango de tolerancia
Las microgranadoras suizas alcanzan m 0.2 con un error compuesto de ±6 µm; un piñón de 20 dientes gira en 90 s, lo que equilibra el coste y la precisión para los controles de drones de volumen medio actuales.
Electroerosión por hilo para perfiles complejos y de paso fino
La electroerosión por hilo corta engranajes de 0.1 m de acero endurecido sin rebabas; los ciclos de cinco minutos significan que es adecuada para engranajes de sensores complejos en bancos de pruebas aeroespaciales que requieren confiabilidad.
Moldeo por microinyección de piñones de polímero (m ≈ 0.3–0.5)
La contracción varía un 0.2 %; ejecute el flujo del molde, agregue desplazamientos de diámetro y controle la temperatura de la cavidad para mantener AGMA Q10 en piñones PBT para un enfoque preciso de la lente de la cámara.
Inspección y tolerancias: medición de errores de nivel µm
Los datos a nivel de micrones evitan sorpresas en la garantía; elija los probadores antes de que los envíos salgan de la fábrica.
Error de excentricidad, inclinación y perfil: cómo se calculan
Utilice bloques de doble flanco para el paso de trabajo, luego divida el descentramiento y el perfil con el software; un espolón de paso de 30 mm debe permanecer dentro de un error compuesto de 8 µm para un trabajo de precisión.
Bandas de precisión de CMM frente a probadores de engranajes dedicados
Las CMM de puente retienen ±2 µm de diámetro pero escanean lentamente; los analizadores dedicados alcanzan ±0.5 µm y grafican el error de avance más rápido, lo que justifica la inversión en grandes volúmenes de producción.
Límites aceptables para trabajos de precisión de alto ciclo
Para engranajes AGMA Q12, mantenga el error de paso total ≤ 15 µm y el descentramiento < 4 µm para sobrevivir diez millones de ciclos sin desgaste audible ni vibraciones.
Reglas de lubricación por módulo, carga y material
El aceite incorrecto limpia los dientes; elija el lubricante adecuado al tamaño y la función del micromódulo antes de seleccionar la grasa.
Elección de aceites de baja viscosidad para mallas de micromódulos
El fluido sintético ISO VG 15 fluye entre engranajes de acero de 0.5 m a -20 °C; grafica la viscosidad en función de la temperatura para garantizar que la película se mantenga >0.1 µm para mayor confiabilidad.
Lubricantes sólidos que se adaptan bien a los engranajes de polímero
Los engranajes de acetal rellenos de PTFE funcionan en seco dentro de las máquinas expendedoras; el lubricante disperso en resina detiene la migración de aceite y mantiene limpios los mostradores en las áreas públicas de servicio de alimentos.
Predicción del ciclo de vida utilizando Z, m y tensión de contacto
Reducir la tensión hertziana en un 10 % debido a la incertidumbre de la lubricación; los engranajes que cumplen con σ < 600 MPa a 10⁷ ciclos generalmente duran más que las carcasas de polímero en los obturadores de cámaras de alta velocidad en todo el mundo.
Lista de verificación de abastecimiento: especificación de parámetros en su solicitud de cotización
Cotizaciones rápidas y claras de RFQ; proporcione parámetros completos para que los proveedores corten engranajes miniatura correctamente la primera vez y de manera económica.
Datos obligatorios: Z, m, grado, material, tratamiento térmico
Ejemplo: “Engranaje, m 0.5, Z 14, 20° PA, AGMA Q12, 16MnCr5, cementado 60 HRC, recubrimiento DLC”. Añadir notas de inspección y embalaje evita desajustes durante plazos de proyecto ajustados.
Puntos de auditoría de proveedores: sala limpia, trazabilidad, pruebas
Verifique las áreas de ensamblaje ISO 7, los códigos de barras, los gráficos del horno y los certificados de prueba; una auditoría rápida en el sitio a menudo ahorra semanas de trabajo de causa raíz para unidades de vigilancia o satélite de misión crítica.
Conclusión
Los engranajes de precisión pueden ser pequeños, pero sus parámetros (Z, m, ángulos, ancho, grado) determinan el ruido, la vida útil y el costo. Domine su uso desde el principio, colabore con los maquinistas, elija los materiales con cuidado y su caja de engranajes de micromódulos prestará servicio de precisión con confianza.
Preguntas frecuentes sobre engranajes de precisión
¿Cuál es el módulo más pequeño que una fresadora CNC puede cortar de forma fiable?
La mayoría de las microgranadoras suizas alcanzan m 0.2 con ±6 µm TCE; al usar una herramienta más pequeña se corre el riesgo de romperla, por lo que es mejor cambiar a la electroerosión por hilo o a la LIGA si necesita engranajes de m 0.05 para escapes de relojes de alta gama hoy en día.
¿Cómo especifico el juego para engranajes de micromódulos?
Indique la holgura en milímetros, no en porcentaje. Una ventana de 0.03 a 0.05 m garantiza una malla sin obstrucciones; indique si la cifra corresponde a una prueba de un solo flanco o de dos flancos a temperatura ambiente.
¿Pueden los engranajes de polímero igualar la vida útil del acero?
Para bajo par, los piñones de PEEK reforzado con fibra de vidrio en carcasas de aluminio alcanzan las 5 horas. Por encima de 000 °C o 80 N·mm de par, cambie a acero cementado para evitar la fluencia en las pruebas de servicio continuo.
¿Siempre necesito un recubrimiento DLC?
Si la tensión de contacto supera los 800 MPa o el volumen de lubricante es limitado, la baja fricción del DLC reduce el desgaste en trabajos de precisión; de lo contrario, el endurecimiento superficial estándar y un buen aceite suelen ser suficientes para los equipos de oficina.
 ¿Qué es una brida? - De los tipos al mecanizado




