 Teléfono/WeChat:
 Correo electrónico:



 Inicio
Guía de herramientas de torno: Lo que necesita saber sobre las herramientas

 Publicado: 26 de junio de 2025

El herramental para torno es un tema amplio con múltiples perspectivas. Un sistema de herramental adecuado proporciona eficiencia en la producción, alto rendimiento, mejor calidad de acabado superficial, tiempos de preparación más cortos y rentabilidad. La elección del herramental depende de diversos factores, como el material a mecanizar, la operación de mecanizado, la dirección de avance, la forma a mecanizar y las capacidades de la máquina. Analicémoslo con más detalle.
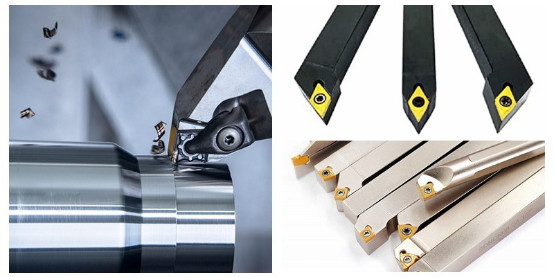
¿Qué son las herramientas para un torno?
El utillaje para un torno es una técnica de fabricación sustractiva en la que el material se retira gradualmente para obtener la forma deseada. Incluye diversas operaciones como corte, refrentado, torneado, taladrado, mandrinado y moleteado. El torno puede ser manual o CNC (control numérico por computadora). Un torno CNC requiere diseño en un software CAD y generación de trayectorias de herramientas en un software CAM (fabricación asistida por computadora). En ambos casos, la selección de herramientas es fundamental para lograr la eficiencia de la producción. Los tipos de herramientas de torno varían considerablemente. La selección de herramientas de corte para torno depende de diversos factores, como el material de la pieza, los avances y velocidades, la dirección de avance, las operaciones del torno, etc.
¿Cómo clasificar los tipos de herramientas de torno?
- Categoría 1:Herramientas de torno según el material: (por ejemplo, acero de alta velocidad (HSS), carburo, cerámica, CBN, PCD)
- Categoría 2:Herramientas de torno basadas en operaciones: (por ejemplo, herramientas de torneado, herramientas de refrentado, herramientas de mandrilado, herramientas de tronzado, herramientas de roscado, herramientas de ranurado, herramientas de moleteado, herramientas de taladrado, etc.)
- Categoría 3:Herramientas de torno según la dirección de avance (p. ej., herramientas para zurdos, herramientas para diestros, herramientas neutras)
- Categoría 4:Herramientas de torno basadas en la estructura: (por ejemplo, herramientas sólidas, herramientas soldadas, herramientas de inserción, herramientas modulares, etc.)
El siguiente enlace de video es útil como guía básica para las clasificaciones de herramientas de corte:
Beneficios de elegir las herramientas adecuadas
Una selección adecuada de herramientas puede ser útil para obtener los siguientes beneficios:
- Reducción de la generación de chatarra Debido a que se desperdician menos piezas
- Ahorro en costes laborales Debido a las necesidades menos frecuentes de ajuste en la configuración
- Alta precisión debido a menores errores dimensionales y tolerancias más estrictas.
- Menos desgaste de herramientas debido a una buena correspondencia entre las propiedades de la herramienta y la pieza de trabajo.
Tipo 1: Herramientas de torno según materiales y sus características
Las herramientas de corte de torno se fabrican con diferentes materiales. Cada material ofrece ventajas y limitaciones. La elección de las herramientas de corte de torno depende de factores como el material de la pieza, el coste de la herramienta, los requisitos de velocidad y las tolerancias. En algunos trabajos, la calidad prima sobre el coste, por lo que se pueden emplear herramientas costosas y viceversa. Por lo tanto, el proceso de corte con herramientas de torno se puede optimizar considerando la relación coste-calidad al seleccionar los materiales adecuados. La siguiente tabla compara los materiales comunes para herramientas de corte.
|
Material de la herramienta |
Dureza (HRC) |
Velocidad cortante |
Materiales de pieza de trabajo adecuados |
Limitaciones |
|
HSS |
62 |
< 60 m/min |
Acero dulce, uso general |
Baja resistencia al calor |
|
Carburo |
90 |
150 -400 m / min |
Aceros aleados, hierro fundido |
Frágil, costoso |
|
Cerámica |
93 |
500-1000 m / min |
Acero endurecido, Inconel |
Frágil ante los cortes de choque |
|
CBN |
98 |
300 - 800 m/min |
Acero para herramientas endurecido |
Caro, no apto para metales blandos. |
|
PCD |
100 |
1000 - 3000 m/min |
Aluminio, compuestos |
No se puede cortar acero, es frágil. |
Acero de alta velocidad (HSS)
Tradicionalmente, el acero de alta velocidad (HSS) ha sido el material más común para herramientas de torno debido a su bajo costo, facilidad de uso y facilidad de rectificado y remodelado. Sin embargo, debido a su baja resistencia al calor y a la pérdida de filo con el tiempo, podría no ser adecuado para aplicaciones de alta velocidad y alta precisión, como el mecanizado CNC.
Insertos de carburo
Las plaquitas de carburo son ideales para materiales de dureza moderada, como las aleaciones 4140. Alcanzan fácilmente una velocidad de corte de 200 m/m en aleaciones con una dureza de entre 30 y 35 HRC. Estas herramientas de corte ofrecen la flexibilidad de reemplazarlas cuando sea necesario. Su resistencia al calor es buena, pero su única desventaja es que las plaquitas de carburo son más caras que las de acero rápido (HSS). Además, son frágiles.
Opciones superduras: CBN, PCD, cerámica
La llegada de materiales avanzados como el Inconel, el titanio o las aleaciones Haste al mecanizado CNC impulsó la necesidad de emplear herramientas de corte avanzadas. El nitruro de boro cúbico (CBN), el diamante policristalino (PCD) y las herramientas cerámicas son algunos ejemplos. Si bien estos materiales duros son caros, ofrecen velocidades de corte excepcionales de entre 800 y 1000 m/min, incluso a altas temperaturas, a la vez que ofrecen un excelente acabado superficial y tolerancias ajustadas.
Herramientas de torno tipo 2 basadas en operaciones
Además de los materiales de las herramientas de corte, las operaciones de torneado también son un criterio importante al seleccionar la herramienta. Cada operación requiere un conjunto de características de diseño que optimizan la tarea. Los ángulos de ataque, el radio de punta, los avances, las velocidades y la forma de la herramienta se modifican para facilitar las diferentes operaciones de torneado. La siguiente tabla destaca las características clave de las herramientas de corte en diferentes operaciones de torneado:
|
Operación |
Características Principales |
Velocidad (m/min) |
Especificaciones de la herramienta |
|
Torneado |
Rompevirutas, cortes profundos |
80- 200 |
2 - 6 mm de profundidad, 0.3 - 0.6 mm/rev, inclinación negativa |
|
Frente a |
Radio de punta pequeño, avance fino |
120 - 250 |
Nariz de 0.4 a 0.8 mm, avance <0.2 mm/rev |
|
Hilos de cuerda |
Perfil en V, control de paso preciso |
30 - 120 |
Insertos de 60°, paso de resorte, avance sincronizado |
|
Ranurado / Tronzado |
Hoja fina, riesgo de deflexión |
60 - 120 |
1.5 - 3 mm de ancho, refrigerante debajo del inserto |
|
Formado |
Perfil personalizado, corte superficial |
40 - 100 |
Baja alimentación, evitar vibraciones, formas fijas |
Herramientas de torneado y desbaste
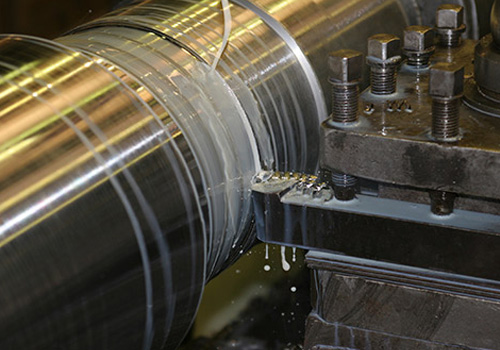
Las operaciones de torneado y desbaste requieren cortes más profundos de 2 a 6 mm para una eliminación más rápida del material. Las virutas suelen enredarse con la herramienta. Por ello, se suelen utilizar rompevirutas. Estos también ayudan a minimizar el calentamiento de las herramientas de torneado y la pieza de trabajo.
Herramientas de acabado y revestimiento
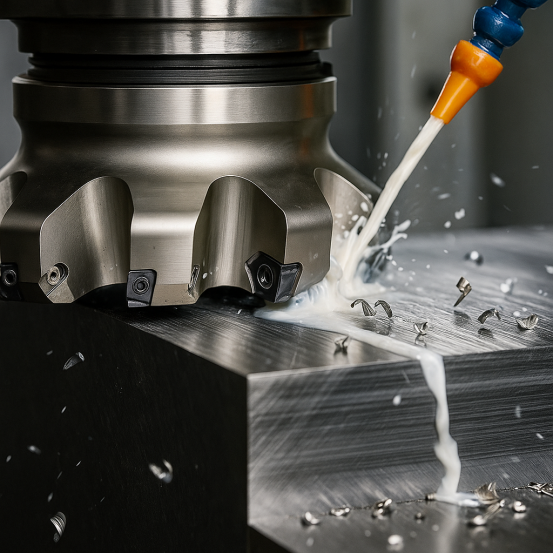
En las operaciones de acabado y refrentado, la prioridad es la calidad del acabado superficial y no la tasa de remoción de material (TRM). Por lo tanto, se suele utilizar un radio de punta amplio, de 0.4 a 0.8. Si bien la TRM sigue siendo lenta, reduce las rebabas en la superficie y proporciona un acabado superficial perfecto.
Soluciones de roscado
Para cantidades menores de piezas, basta con una herramienta de roscado de una sola punta. Sin embargo, para la producción en masa, son preferibles los insertos de perfil preformado.
Cuchillas para ranurar y tronzar
Las cuchillas de ranurado y tronzado suelen ser muy delgadas y propensas a deformarse. En este caso, las plaquitas de carburo resultan más eficaces que las herramientas metálicas. Se requiere un flujo abundante de refrigerante para disipar el calor de la herramienta y la zona de viruta.
Herramientas de conformado, radio y conicidad
Estas operaciones también pueden realizarse con herramientas de corte convencionales. Sin embargo, las herramientas rectificadas a medida con un perfil específico ayudan a reducir el tiempo y mejorar la precisión.
Elementos esenciales de los sistemas de sujeción y los puestos de herramientas
Los sistemas de sujeción para herramientas de corte varían según la máquina. La elección depende de los requisitos de tolerancia, la precisión dimensional y la calidad del acabado superficial. Las máquinas CNC modernas utilizan bloques de torreta de alta rigidez, mientras que los tornos más antiguos utilizan configuraciones de cambio rápido. Por lo tanto, el tiempo de inactividad y la necesidad de cambiar herramientas con frecuencia también se convierten en un factor.
Postes de cambio rápido vs. bloques de torreta
Como su nombre indica, los postes de cambio rápido son muy eficaces para ahorrar tiempo de configuración. Son comunes en tornos manuales. Por otro lado, los bloques de torreta son un estándar en las máquinas CNC modernas. Ofrecen mayor rigidez, menor vibración y mayor flexibilidad para el mecanizado multieje.
Portainsertos con abrazadera vs. con bloqueo de tornillo
Los portabrocas de abrazadera ofrecen mayor rigidez que los portabrocas de inserción con bloqueo de tornillo. Por lo tanto, los portabrocas de abrazadera pueden soportar un par de torsión mucho mayor, de 20 a 30 Nm. Si bien los portabrocas de inserción con bloqueo de tornillo solo soportan entre 6 y 10 Nm, estos últimos ofrecen un tiempo de configuración relativamente bajo.
Kits de herramientas de inicio
Los maquinistas deben mantener las siguientes herramientas con el torno como parte de los kits de herramientas de inicio:
- Kit de portaherramientas de cambio rápido-$100-$250
- Juego de herramientas de torneado indexables-$80-$150
- Juego de barra aburrida-$50-$120
Herramientas de torno tipo 3 basadas en la dirección de avance
Además de los materiales y las operaciones de mecanizado, la dirección de avance también es un criterio importante para seleccionarla. En esta categoría de parámetros de mecanizado, la forma de la herramienta cambia según los ángulos de corte del torno, la dirección del filo y la incorporación de características especiales como ranuras en V, chaflanes, etc.
Ángulos de inclinación, de alivio y de espacio libre
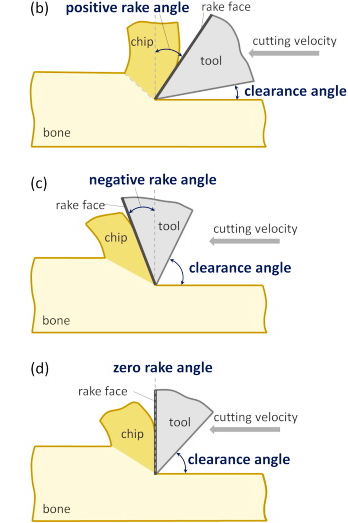
El ángulo de ataque puede ser positivo, negativo o neutro según la dirección de avance y las limitaciones de espacio (como se muestra en la imagen). Los ángulos de ataque positivos son los más comunes. Un ángulo de ataque negativo debilitaría el filo, pero podría ser deseable en ciertas circunstancias.
El ángulo de incidencia y el ángulo de alivio tienen mucho en común, y a veces ambos términos se usan indistintamente. El ángulo de alivio determina la distancia entre la superficie de la herramienta y la superficie de la pieza recién mecanizada. Esto evita el desgaste innecesario de la herramienta y daños en la superficie de la pieza.
Herramientas para diestros, zurdos y neutrales
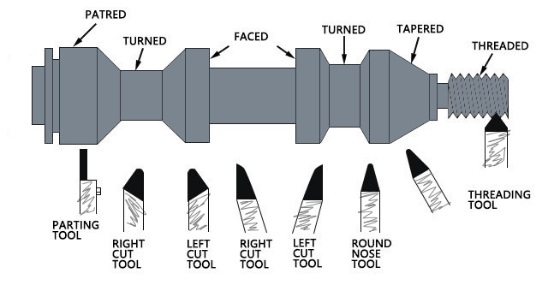
El tipo de herramienta más común en el mecanizado CNC es la herramienta de mano derecha. Corta hacia el mandril. Sin embargo, cuando el espacio en el lado derecho es limitado, se puede utilizar una herramienta de mano izquierda. Una herramienta neutra se utiliza cuando es necesario cambiar la dirección del husillo con frecuencia. No es ideal para torneado pesado, pero puede utilizarse eficazmente en operaciones de refrentado.
Perfiles de punta redonda y especiales
Para operaciones especiales se utilizan perfiles especiales, como herramientas de ranura en V, chaflán, rebaje y radio. Estas herramientas están rectificadas a medida y ayudan a reducir el tiempo total de mecanizado.
Herramientas de torno tipo 4 basadas en la estructura
Si bien el herramental de torno basado en la estructura es un factor menos importante para la caracterización del herramental, aun así, afecta el costo, la rigidez, el mantenimiento y el reemplazo de insertos. Por lo tanto, comprender este factor también es importante para los operarios. Analicémoslo brevemente:
Herramientas de un solo cuerpo
Las herramientas de un solo cuerpo son muy comunes en los tornos manuales. Ofrecen excelente rigidez, bajo costo y facilidad de reafilado para el afilado. Para materiales de bajo costo como el acero rápido (HSS) o el acero para herramientas, un solo cuerpo puede ser una buena opción. Sin embargo, para materiales costosos como el carburo o la cerámica, una herramienta fabricada completamente de un solo material podría no ser una opción viable.
Herramientas soldadas
Las herramientas soldadas pueden ser una mejor opción para reducir el costo de las herramientas. Por ejemplo, una punta de carburo soldada a un vástago de acero es más económica que una herramienta de carburo sólido. El único problema es que estas herramientas presentan una unión débil.
Herramientas sujetas
La herramienta con abrazadera es una opción estándar para las máquinas CNC. Las herramientas fabricadas con materiales avanzados como CBN o PCD pueden sujetarse a un portaherramientas reutilizable. Las plaquitas indexables son fáciles de reemplazar. Sin embargo, el costo inicial puede ser algo mayor, pero los costos operativos se reducen.
¿Cómo seleccionar las herramientas de torno adecuadas?
La selección del herramental de torno adecuado es crucial para lograr una buena eficiencia, mayor productividad, menor generación de chatarra, un acabado superficial superior y un mecanizado ininterrumpido. Esta selección depende de factores como las capacidades de la máquina, las operaciones de mecanizado, las propiedades de la pieza y la comparación entre costo y calidad.
Recubrimientos de herramientas para diversos materiales de mecanizado
La siguiente tabla ofrece una comparación de varios recubrimientos de herramientas:
|
Recubrimiento Gray Diamond Seal® |
Usar |
Beneficios |
|
Estaño |
Aceros dulces |
Baja fricción |
|
TiCN |
Hierro fundido, aceros aleados |
Resistente a la abrasión |
|
AlTiN |
Acero inoxidable, Inconel |
Resistente al calor y a la oxidación. |
|
AlCrN |
Aleaciones de titanio y níquel |
Bueno para corte en seco |
|
DLC |
Aluminio, plásticos |
Fricción ultrabaja |
|
PVD |
Cortes ligeros, materiales suaves. |
El borde afilado garantiza una baja acumulación |
- TiN y TiCN:
El nitruro de titanio (TIN) y el carbonitruro de titanio (TiCN) son ideales para mecanizar acero en general.
- AlTiN y AlCrN:
El AlTiN y el AlCrN son ideales para el mecanizado de aleaciones de alta temperatura, como el acero inoxidable y el Inconel. Presentan una alta resistencia al calor y a la oxidación. El AlCrN puede utilizarse sin refrigerante ni lubricante.
- DLC y PVD:
Los recubrimientos tipo diamante (DLC) son los más duros de todos. Son ideales para materiales extradúctiles como el aluminio y los plásticos. Su filo afilado permite cortar con menor fuerza. Por lo tanto, la pieza de trabajo se puede cortar sin deformarse ni dejar marcas.
Material y forma de la pieza de trabajo
La forma de las herramientas debe seleccionarse en función de las propiedades del material de la pieza. Por ejemplo, metales blandos como el aluminio o el latón requieren herramientas afiladas con ángulos de ataque bajos. Mientras que los aceros duros pueden requerir insertos de carburo o CBN para un mecanizado impecable. Las formas complejas, como conos o contornos, requieren herramientas de conformado o perfiles rectificados a medida.
Tipos ideales de operaciones de mecanizado
Los parámetros de mecanizado y la selección de herramientas requieren ajustes según las operaciones. Para torneado, se requieren ángulos de desprendimiento positivos y rompevirutas, ya que se prioriza la tasa de arranque de material (TRM). Para refrentado, se requieren radios de punta pequeños y filos afilados que prioricen el acabado superficial. Asimismo, el tronzado, roscado y mandrinado requieren sus propios ajustes para un mecanizado eficiente.
Conclusión
La elección perfecta de herramientas produce los mejores resultados de mecanizado. Permite reducir costes, aumentar la precisión y prolongar la vida útil de la máquina. La elección de herramientas se basa en diversos factores, como las capacidades de la máquina, el material de la pieza, los requisitos de calidad y la rentabilidad. Ofrecemos una amplia gama de servicios de mecanizado CNC a medida. No dude en solicitar un presupuesto o una consulta.
Preguntas Frecuentes
¿Qué radio de nariz proporciona el mejor acabado en aluminio?
Un radio de punta de 0.4 mm es adecuado para piezas pequeñas y de 0.8 mm para secciones grandes. Un radio de punta grande proporciona un mejor acabado superficial. Sin embargo, si el radio de punta es demasiado grande, puede causar vibraciones. Un maquinista especializado debería ajustarlo según el material.
¿Cómo elijo el rompevirutas adecuado para acero inoxidable 304?
El rompevirutas debe ser fuerte, con un ángulo de ataque negativo y un ancho estrecho.
¿Cuál es el mejor sistema portaherramientas para un torno CNC pequeño?
Para tornos CNC pequeños, un sistema modular de cambio rápido con portaplaquitas es una buena opción. Ofrece un equilibrio entre rigidez y un tiempo de preparación reducido.
 Piezas mecanizadas CNC renovables: guía completa para la precisión ecológica




