 Teléfono/WeChat:
 Correo electrónico:



 Inicio
Soluciones de mecanizado de Inconel: Consejos y herramientas para aleaciones resistentes

 Publicado: 21 de abril de 2025

El inconel se ha consolidado como una aleación excepcional gracias a sus extraordinarias propiedades en el campo de la ingeniería avanzada. Además, puede gestionar eficazmente los desafíos del mecanizado y se prevé un futuro prometedor en la fabricación. En este artículo se analizan en detalle otras excelentes características del inconel, su composición, sus aleaciones, sus ventajas y sus aplicaciones, para proporcionar información y estrategias que permitan abordar sus desafíos en el mecanizado.
¿Qué es Inconel?
El Inconel pertenece a una familia de superaleaciones de níquel-cromo de alto rendimiento. Estas superaleaciones son famosas por su resistencia a altas temperaturas, oxidación y corrosión, siendo ideales para aplicaciones en las industrias aeroespacial, nuclear y química.
Definición de Inconel: una superaleación de níquel-cromo
Inconel es una marca registrada de metales especiales desarrollados en 1962. Es parte de la segunda generación de aleaciones de Ni-Cr endurecidas por precipitación. Estas generalmente se denominan superaleaciones.
Composición del núcleo y características clave
El Inconel también se conoce como aleaciones tenaces por su estabilidad a altas temperaturas, su dureza y su capa protectora de óxido, que aumenta la resistencia a la corrosión y la oxidación. El porcentaje elemental de metales y sus características clave son:
|
Elementos |
Composición |
Características clave |
|
Níquel |
45 75% ~% |
Resistencia a altas temperaturas |
|
Chromium |
14 31% ~% |
Resistencia a la Corrosión: |
|
Molibdeno |
0 17% ~% |
Resistencia a la Corrosión: |
|
Cobalto |
0 22% ~% |
Resistencia a altas temperaturas |
|
Wolframio |
0 5% ~% |
Resistencia a la corrosión por picaduras |
|
Aluminio: |
0 2% ~% |
Solidez |
|
Titanium |
0 3% ~% |
Solidez |
|
Niobio |
0 5% ~% |
Solidez |
|
tantalio |
0 1% ~% |
Solidez |
Grados comunes de Inconel y su maquinabilidad
Algunos de los grados de Inconnel más utilizados son Inconel 600, Inconel 625 e Inconel 718.
Presenta buena resistencia a altas temperaturas, oxidación y corrosión. Es relativamente fácil de mecanizar, solo en condiciones de recocido.
Inconel 625:
La composición del Inconel 625 incluye hierro y cromo. Sus propiedades incluyen alta resistencia a la corrosión y a entornos hostiles. Su maquinabilidad es moderada, pero ofrece mejores resultados con herramientas y técnicas de corte. Su densidad es similar a la del acero.
Inconel 718:
Su maquinabilidad es deficiente debido a su alta resistencia, tenacidad y tendencia al endurecimiento por acritud. Requiere herramientas y métodos especializados para su mecanizado.
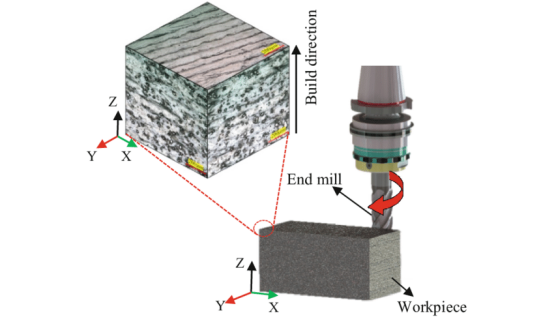
Proceso de fresado de acabado de Inconel 625
Inconel 600 frente a 625 frente a 718:
|
Caracteristicas |
Inconel 600 |
625 inconel |
Inconel 718 |
|
Composición |
Aleación Ni-Cr-Fe |
Aleación Ni-Cr-Mo |
Aleación de Ni-Cr-Fe-Ni |
|
Propiedades |
Buena resistencia a la corrosión en entornos oxidantes y reductores. |
Alta resistencia a la corrosión |
Buena resistencia a la corrosión |
|
Clasificación de maquinabilidad (AISI) |
12% |
17% |
12% |
|
Aplicaciones |
Intercambiadores de calor, equipos de procesamiento químico y aeroespacial |
Procesamiento químico, plantas nucleares, sectores de petróleo y gas y parte aeroespacial |
Piezas para motores de turbinas de gas, aplicaciones aeroespaciales y de alta presión. |
Mecanizado de Monel vs. Inconel: Diferencias clave
El monel es una aleación a base de cobre con un 30-40 % de Cu en su peso. El inconel, por su parte, es una aleación a base de cromo. El inconel tiene mayor resistencia y puede soportar cargas más elevadas que el monel. Es más dúctil, pero también más resistente a la corrosión.
|
Características |
Inconel |
Monel |
|
Dureza |
Difícil |
Dúctil |
|
Solidez |
Alto |
Bajo |
|
Propiedades |
Resistencia a altas temperaturas |
Resistencia a la corrosión |
|
maquinabilidad |
Difícil |
¡Fácil |
|
Requisitos de herramientas de corte |
Herramientas especializadas |
Herramientas estándar |
¿Por qué es tan difícil mecanizar el Inconel? Principales desafíos
El inconel posee alta tenacidad, resistencia y dureza. Además, tiende a endurecerse rápidamente, lo que dificulta su maquinabilidad. Requiere altas fuerzas de corte, genera calor y desgaste de la herramienta, además de herramientas y técnicas especializadas.
Tipos comunes de mecanizado de Inconel
El inconel se perfora y corta comúnmente. Perforar inconel requiere herramientas especializadas para perforar un orificio preciso debido a su alta resistencia. Cortar inconel puede ser menos complicado en estado recocido. Otros procesos de mecanizado para inconel incluyen torneado, mandrinado, fresado, rectificado y procesos especiales como el mecanizado por electroerosión y el mecanizado electroquímico para geometrías complejas y precisión.
-¿Qué hace que el Inconel sea difícil de mecanizar?
Existen algunos factores que, en general, reducen la maquinabilidad del inconel. Estos son:
Alto endurecimiento por trabajo y desgaste de herramientas
El inconel es susceptible al endurecimiento por acritud, lo que puede dificultar el mecanizado de piezas de inconel. Esto provoca un rápido desgaste de la herramienta y requiere herramientas de corte de alta calidad y parámetros de mecanizado óptimos.
Generación de calor y gestión térmica
El Inconel es un material resistente al calor y altamente resistente que dificulta el mecanizado. Esta resistencia al calor genera calor en la zona de corte y compromete la integridad de la superficie. Se requieren herramientas y métodos especializados para disipar el calor.
Defectos comunes en el mecanizado de Inconel
El Inconel se agrieta debido a diversas razones: altas temperaturas, corrosión bajo tensión en cloruro y agua caliente, procesos de soldadura y tratamientos térmicos. Esto también resulta en un acabado superficial deficiente debido a la resistencia térmica y la alta resistencia, lo que provoca endurecimiento por acritud, desgaste de la herramienta y, en última instancia, las altas fuerzas de corte que afectan la rugosidad superficial y producen rebabas.
3 consejos para un mecanizado eficiente de Inconel
Hay 3 consejos para mecanizar eficientemente el Inconel
Consejo n.° 1: Evite perforar agujeros profundos
La perforación por punteo incluye la eliminación de virutas y el corte de herramientas en agujeros profundos.
Estrategias alternativas para la evacuación de virutas
El mecanizado con Inconel produce virutas largas y fibrosas que pueden atascar los agujeros. Si no se retiran, esto puede provocar la rotura de la herramienta. El taladrado por punteo permite la extracción periódica y eficiente de la viruta.
Optimización de la trayectoria de la herramienta para corte continuo
La alta conductividad térmica permite un rápido calentamiento de la herramienta en el mecanizado de agujeros profundos. El taladrado por penetración permite el uso de refrigerante para optimizar la trayectoria y proporciona un intervalo para enfriar la herramienta.
Consejo n.° 2: Comience con material tratado con solución
El inconel tratado en solución mejora el mecanizado de tornillos de las piezas de inconel, homogeneiza la microestructura y minimiza el endurecimiento por trabajo.
Ventajas del Inconel recocido frente al envejecido
El recocido es ventajoso: restaura la ductilidad, previene el agrietamiento y facilita el procesamiento posterior al reducir la dureza. El envejecimiento o endurecimiento por precipitación consiste en la formación de precipitados finos dentro de la matriz de inconel. Aumenta la resistencia y la dureza del inconel después del recocido.
Cómo afecta el tratamiento térmico a la maquinabilidad
El tratamiento térmico altera las propiedades microestructurales y mecánicas del inconel, especialmente del inconel 718. Además, mejora la maquinabilidad mediante métodos como la homogeneización de la microestructura y la reducción de la dureza.
Consejo n.° 3: Implemente sistemas de refrigeración de alta presión
El refrigerante a alta presión mejora la vida útil de la herramienta, mejora la eliminación de viruta y reduce las temperaturas de corte, que son los desafíos comunes que ocurren durante el mecanizado de inconel 718 y 625.
Tipos de refrigerante para Inconel (emulsión vs. sintético)
Refrigerante de alta presión con un refrigerante a base de aceite mineral, como la lubricación por cantidad mínima (MQL) o el enfriamiento criogénico, para controlar la generación de calor y prolongar la vida útil de la herramienta. Estos refrigerantes son de emulsión, lo que aumenta la conductividad térmica, elimina las virutas y reduce la acumulación de calor en la zona de corte.
Posicionamiento de la boquilla para una máxima transferencia de calor
La boquilla, posicionada con un chorro de refrigerante de alta velocidad hacia la zona de corte de la cara de desprendimiento, proporciona buenos resultados de mecanizado. Actúa como una cuña hidráulica para levantar la viruta y minimiza las fuerzas de corte, la longitud de contacto y la temperatura en la zona de corte.
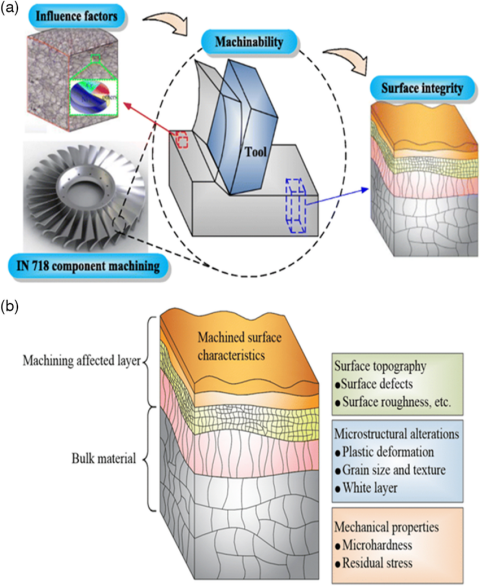
Mecanizado de Inconel 718
Herramientas esenciales para el mecanizado de Inconel: carburo, cerámica y más
Se utilizan herramientas de carburo y cerámica para el mecanizado eficaz de inconel. Las herramientas cerámicas mantienen la eficiencia de corte durante el mecanizado.
Comparación de materiales para herramientas de corte
Las herramientas de carburo y las herramientas de cerámica se utilizan comúnmente para el mecanizado según las aplicaciones.
Herramientas de carburo vs. herramientas de cerámica
Las herramientas de carburo se prefieren para el mecanizado general por sus resultados efectivos. Las herramientas cerámicas se utilizan para aplicaciones de alta velocidad. Otro tipo de herramientas son las recubiertas con materiales como TiAlN, que pueden soportar altas temperaturas. Las herramientas de carburo también presentan alta dureza y resistencia al desgaste, mientras que las herramientas cerámicas presentan alta dureza en caliente.
Los mejores recubrimientos de herramientas para Inconel
Las mejores herramientas de recubrimiento para Inconel son TiAlN y AlTiN. Estas son famosas por su resistencia al calor y la reducción de la fricción, crucial para el trabajo en frío de aleaciones resistentes al calor.
TiAlN vs. AlTiN: ¿Qué recubrimiento dura más?
El recubrimiento de AlTiN ofrece mayor durabilidad y aumenta la vida útil de la herramienta y el rendimiento en aplicaciones de alta temperatura. Además, ofrece alta resistencia a la oxidación y capacidad térmica. Por su parte, el TiAlN aumenta la dureza, la resistencia al desgaste, la calidad superficial y reduce el coeficiente de fricción.
Recomendación de parámetros de mecanizado
Los parámetros de mecanizado como la velocidad de corte, la velocidad de avance, la profundidad de corte y el refrigerante deben optimizarse para obtener los mejores resultados de mecanizado.
Para mecanizar Inconel, considere velocidades de corte más bajas para reducir la acumulación de calor, optimizar las velocidades de avance para un enganche constante de la herramienta y controlar la profundidad de corte para gestionar las cargas térmicas y mecánicas.
Parámetros de mecanizado de Inconel 718
Para un mecanizado eficaz de Inconel 718, utilice una velocidad de corte baja para minimizar la acumulación de calor en las zonas de corte. Optimice el avance para un agarre uniforme de la herramienta y controle la profundidad de corte para gestionar las cargas térmicas y mecánicas. Para Inconel 718, la velocidad de corte debe ser de 70-80 m/min, el avance de 0.08-0.125 mm/rev y la profundidad de corte de 0.5 mm con plaquitas de carburo multicapa.
Ajuste de parámetros para piezas de paredes delgadas
Al mecanizar Inconel 718 de pared delgada, considere velocidades de corte y avance bajas con la geometría y el material de herramienta adecuados para reducir la fuerza de corte, la temperatura y el desgaste de la herramienta. Además, mantiene la precisión y la integridad de la superficie.
Inconel 625 vs. 718: ¿Cómo ajustar los parámetros?
Es fundamental ajustar los parámetros de mecanizado para Inconel 625 y 718 debido al alto endurecimiento por trabajo y la baja conductividad térmica.
El inconel 625 debe mecanizarse a una velocidad de corte de 100 m/min y para el inconel 718 120 m/min, velocidad de avance para
|
Parámetros |
Inconel 625 |
Inconel 718 |
|
velocidad de corte |
100 m/min |
120 m/min |
|
velocidad de alimentación |
0.3 mm/vuelta |
0.15 mm/vuelta |
|
Profundidad del corte |
0.75 mm |
0.6 mm |
Procesos post-mecanizado: soldadura, pasivación y acabado
Los procesos de posmecanizado aumentan la calidad de la superficie, el rendimiento y la precisión dimensional considerando la capacidad de endurecimiento por trabajo del inconel.
¿Es fácil soldar el Inconel?
No, la soldadura de inconel puede ser difícil debido a su alto punto de fusión y su tendencia a agrietarse durante el procesamiento. Sin embargo, el uso del material y el método correctos puede facilitar la soldadura de inconel, especialmente la aleación 625.
¿Cuál es la técnica común de acabado de superficies?
Las técnicas comunes para el acabado superficial del inconel son los tratamientos mecánicos, los tratamientos químicos y los métodos electroquímicos.
- Acabado Mecánico:
Estos incluyen rectificado, bruñido para mejorar la precisión dimensional y la suavidad de la superficie, granallado para mejorar la resistencia a la fatiga, pulido y lapeado para crear una superficie lisa y bruñido para endurecer la superficie.
- Métodos electroquímicos:
Electropulido para eliminar material de la superficie para una superficie brillante, nitruración de plasma para crear una capa dura y resistente al desgaste mediante la introducción de nitrógeno en la superficie y método de descarga eléctrica para erosionar el material para obtener formas y características complejas y para mejorar la resistencia a la corrosión.
¿Cuándo y por qué es necesaria la pasivación?
La pasivación es un tratamiento químico que elimina el hierro de la superficie y mejora la resistencia a la corrosión, logrando una superficie brillante. El recubrimiento de conversión química también crea una capa protectora para mejorar la adhesión, la resistencia a la corrosión y el aislamiento eléctrico.
Ventajas del Inconel mecanizado para aplicaciones específicas de la industria
Las aleaciones de inconel mecanizadas tienen alta resistencia a la corrosión y alta resistencia a la temperatura para las industrias aeroespacial, de petróleo y gas y de procesamiento químico.
Componentes aeroespaciales
Las piezas aeroespaciales fabricadas con inconel, como los álabes de turbinas y la carcasa del motor, soportan altas temperaturas y tensiones. El inconel mejora las propiedades mecánicas, la resistencia a la tracción y la resistencia al desgaste de las piezas aeroespaciales.
Equipos de petróleo y gas
Las aleaciones de Inconel, como el Inconel 600, son altamente resistentes a la corrosión en condiciones adversas y aptas para la industria del petróleo y el gas. Los equipos de extracción de petróleo y gas, como tuberías, bombas, válvulas y entubados de pozos, fabricados con Inconel, pueden resistir entornos altamente corrosivos y condiciones adversas, como entornos con H₂S.
Cómo elegir el proveedor de servicios de mecanizado de Inconel adecuado
Hay varios factores a tener en cuenta para elegir el servicio de mecanizado de Inconel adecuado, como experiencia y conocimientos, experiencia técnica, garantía de calidad y experiencia específica de la industria para garantizar la confiabilidad y precisión de las piezas.
Evaluación de la experiencia en aleaciones a base de níquel
Busque un proveedor con una trayectoria comprobada de mecanizado exitoso de aleaciones a base de níquel, ya que requiere conocimientos y experiencia especializados. Priorice a proveedores con experiencia en sectores como el aeroespacial, la defensa o la medicina.
Certificaciones y estándares de garantía de calidad
Un sistema de gestión de calidad sólido y una capacidad completa de inspección son cruciales para una calidad constante que cumpla con los requisitos de las piezas. Las industrias se adhieren a estrictas directrices y estándares como ASME SB44 y ASME SB446 para la especificación de materiales, garantizando así la máxima precisión y exactitud. El servicio de mecanizado CNC de Tuofa es uno de los mejores proveedores de servicios en China. Para más información, visite: http://tuofa-cncmachining.com/
Conclusión:
Las superaleaciones de Inconel son reconocidas por su resistencia y dureza a altas temperaturas, pero presentan un mecanizado complejo debido a su alto endurecimiento por deformación y generación de calor. Su mecanizado requiere herramientas, métodos y parámetros especializados para obtener resultados efectivos. Para obtener mejores resultados, utilice herramientas de corte con recubrimiento de carburo e insertos cerámicos, bajas velocidades de corte y avance, y refrigerante a alta presión para reducir la generación de calor en la zona de corte.
Preguntas más frecuentes:
¿Se puede cortar Inconel con plasma?
Sí, se puede cortar con plasma. Requiere una cuidadosa consideración de los parámetros de corte y puede ser un desafío debido a la alta dureza y tenacidad de las aleaciones de Inconel.
¿Es el Inconel más difícil de mecanizar que el titanio?
Sí, el inconel es más difícil de mecanizar que el titanio. Presenta mayor dureza, resistencia, capacidad de endurecimiento por deformación y menor conductividad térmica que el titanio, lo que provoca un mayor desgaste de la herramienta y acumulación de calor en la zona de corte.
¿Qué causa que el Inconel se agriete durante el mecanizado?
El Inconel puede agrietarse durante el mecanizado debido a la alta fuerza de corte, la generación de calor y la tendencia al endurecimiento por trabajo, lo que resulta en una concentración de tensión a lo largo de los límites del grano o crea una fase frágil.
 Recubrimiento cerámico vs. recubrimiento en polvo: Diferencias y aplicaciones en piezas de precisión




