 Teléfono/WeChat:
 Correo electrónico:



 Inicio
¿Cómo mecanizar piezas de paredes delgadas? - Una guía de AZ

 Publicado: 17 de noviembre de 2023

En ciertos diseños, el espesor de las paredes de las piezas se mantiene al mínimo debido a factores como la reducción de peso, la optimización de espacios reducidos o la disipación de calor. Por ejemplo, en la industria aeroespacial, cuanto más ligera es la aeronave, mayor es su eficiencia de combustible. Sin embargo, mecanizar piezas de paredes delgadas es una tarea compleja. Solo las estrategias de mecanizado eficientes permiten obtener buenos resultados. Veamos cómo mecanizar piezas de paredes delgadas.
¿Cuáles son las 6 situaciones de mecanizado más difíciles?
El mecanizado es una técnica de conformado muy versátil. Si bien permite la fabricación con alta precisión, no siempre es fácil de realizar. Las formas complejas requieren un alto nivel de habilidad por parte del operario, una programación CAM robusta y una configuración de mecanizado avanzada. El siguiente vídeo de YouTube muestra el mecanizado de una pieza muy difícil. Observe con atención la suavidad con la que una máquina CNC la fabrica:
Aquí están las 6 situaciones de mecanizado más difíciles:
1. Piezas de paredes delgadas
El principal desafío en el fresado y mecanizado de paredes delgadas radica en la distorsión y la vibración provocadas por el escaso espesor de la pared. La deflexión de la herramienta, la acumulación de calor y las fuerzas de corte pueden dañar la pieza. Una estrategia de mecanizado eficiente permite producir con éxito piezas de paredes delgadas.
2. Bolsillos estrechos y profundos
Lograr una buena precisión en cavidades profundas y estrechas supone un gran reto. La evacuación de virutas y la acumulación de calor siguen siendo un obstáculo. Las herramientas especializadas, el mecanizado de alta velocidad y un flujo de refrigerante optimizado pueden ayudar a conseguir estas características.
3. Cavidades internas de largo alcance
Las cavidades internas de largo alcance requieren herramientas de mayor longitud. Sin embargo, estas herramientas son propensas a vibraciones y deflexiones. En esta situación, resulta eficaz utilizar una planificación eficiente de la trayectoria de la herramienta, pasadas escalonadas y portaherramientas con amortiguación.
4. Roscas internas profundas
La acumulación de virutas es el principal obstáculo para la producción de roscas internas profundas. Estas virutas acumuladas aceleran el desgaste de la herramienta. Las herramientas con mayor número de filos y otros mecanismos de evacuación de virutas facilitan la producción.
5. Aleaciones difíciles de mecanizar
Las aleaciones difíciles de mecanizar, como el titanio y el Inconel, presentan alta resistencia y baja conductividad. Por lo tanto, se requieren herramientas especializadas de carburo o cerámica, así como avances y velocidades precisos.
6. Mecanizado CNC multieje
Aunque las máquinas CNC multieje pueden producir formas muy complejas, presentan algunas limitaciones. La programación CAM avanzada, la calibración precisa y los operarios cualificados son imprescindibles para el mecanizado CNC multieje. TUOFA ofrece mecanizado de 5 ejes con un alto nivel de satisfacción del cliente. Contamos con un equipo de ingenieros altamente capacitados, capaces de realizar una programación CAM impecable. Nuestros operarios cualificados preparan las piezas y las herramientas con gran precisión.
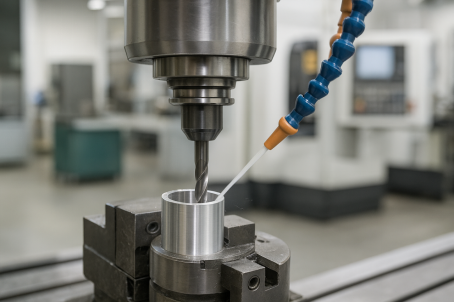
¿Qué se considera una pared delgada?
En el mecanizado CNC, las piezas de paredes delgadas son aquellas secciones en las que las fuerzas de corte pueden provocar deformaciones. Generalmente, se consideran piezas de paredes delgadas aquellas con un espesor inferior a 2 mm o con una relación altura/espesor de 10:1 o superior. Estos componentes requieren un proceso de mecanizado especial para su fabricación.
Definiciones por material y relaciones H:t / L:t
Los criterios H:t y L:t varían según el material. La tabla presenta una guía general para algunos materiales comunes:
|
Material |
Relación altura:temperatura |
Relación L:t |
Notas |
|
Aluminio: |
8 a 15: 1 |
hasta 30: 1 |
Fácil de cortar, pero propenso a la deformación por vibraciones y calor. |
|
Acero |
6 a 10: 1 |
hasta 20: 1 |
Requiere soporte rígido y trayectorias de herramienta precisas. |
|
Titanio / Inconel |
4 a 8: 1 |
hasta 15: 1 |
Fuerte pero difícil de cortar; alta fuerza de corte. |
Riesgos típicos de fallo
Desviación:
La deflexión provoca que las paredes se doblen o deformen bajo la carga de corte. Puede causar imprecisiones dimensionales y un mal ajuste de los componentes.
Marcas de vibración
El efecto de vibración daña el acabado superficial. Se produce debido a las vibraciones de la herramienta. A medida que las paredes se adelgazan, se vuelven flexibles. La carga de corte sobre la herramienta provoca que vibre contra paredes no rígidas.
Crecimiento por calor
Un espesor de pared delgado en las piezas mecanizadas por CNC no es suficiente para resistir la deformación causada por las cargas térmicas. Incluso una pequeña acumulación de calor puede provocar una falla.
Factores clave que afectan al mecanizado de paredes delgadas
Comprender los factores que afectan el mecanizado de paredes delgadas en tornos es clave para producir piezas impecables de forma consistente. Los operarios de máquinas CNC deben saber cómo mecanizar correctamente piezas de paredes delgadas. Conocer los factores que afectan la eficiencia operativa y la calidad del producto ayuda a diseñar una buena estrategia de mecanizado.
Material y geometría de la pared
El espesor mínimo de pared mecanizable varía según el tipo de material. Las relaciones altura/espesor (H:t) y altura/longitud (H:L) también influyen en dicho espesor. Por lo tanto, es fundamental utilizar el espesor de pared correcto para producir piezas CNC sin errores.
Rigidez de sujeción y longitud de apoyo
Un sistema de sujeción rígido evita vibraciones, deformaciones de la herramienta y ruidos. Con frecuencia, el mecanizado de paredes delgadas requiere dispositivos y soportes personalizados.
Rigidez y alcance de la herramienta
Las herramientas largas tienden a vibrar más. Por lo tanto, para el mecanizado de paredes delgadas se prefieren herramientas más cortas y rígidas.
1.Diseño para maquinabilidad Antes de cortar
Las piezas de paredes delgadas en tornos requieren un diseño perfecto. Este debe incorporar características acordes con las capacidades de la máquina. Incluso pequeñas características como filetes y nervaduras pueden aportar gran rigidez a las piezas de paredes delgadas. Aprendamos a mecanizar piezas de paredes delgadas con eficiencia de diseño.
Establecer paredes y suelos mínimos
El espesor de pared de las piezas mecanizadas por CNC debe estar dentro del rango mínimo especificado. Este espesor mínimo varía según el material. Debe considerarse la tolerancia para tratamientos superficiales como el anodizado, ya que este proceso aumenta el espesor de las paredes. Las tablas siguientes proporcionan directrices de diseño relativas al espesor de pared para materiales comunes.
Directrices sobre metales
|
Material |
Espesor mínimo de pared (mm) |
Relación altura:temperatura |
Comentarios |
|
Aluminio 6061 |
1.0-1.5 |
8-15: 1 |
Buena rigidez y maquinabilidad. |
|
Acero inoxidable 304 |
1.5-2.0 |
6-10: 1 |
Puede deformarse si no tiene soporte. |
|
Titanio Grado 5 |
1.0-1.2 |
4-8: 1 |
Requiere herramientas afiladas y baja velocidad de avance. |
|
Inconel 718 |
1.5-2.5 |
4-6: 1 |
Altas fuerzas de corte y acumulación de calor. |
Directrices sobre plásticos
|
Material |
Espesor mínimo de pared (mm) |
Comentarios |
|
ABS |
1.0-1.5 |
Evite tramos largos sin soporte. |
|
POM (Delrín) |
1.0-1.2 |
Estable y fácil de mecanizar. |
|
Nailon |
1.5-2.0 |
Vigile la deformación por calor. |
|
Acrílico |
2.0-3.0 |
Frágil; utilice un avance bajo y herramientas afiladas. |
Añadir algo de rigidez
costillas
La adición de incluso pequeñas nervaduras puede aportar una gran rigidez a las piezas mecanizadas por CNC. El riesgo de deformación, distorsión o flexión se reduce considerablemente.
Bolsas
Se añaden resaltes alrededor de los orificios de paredes delgadas para evitar imprecisiones dimensionales. A medida que los orificios se vuelven más rígidos, facilitan un ajuste correcto durante el montaje.
Filetes
Las esquinas agudas son muy difíciles de mecanizar. Dañan la herramienta y producen vibraciones durante el mecanizado. En cambio, si se añaden redondeos, el mecanizado se facilita y la tensión se distribuye sobre la zona del redondeo en lugar de concentrarse alrededor de las esquinas agudas.
Acceso a herramientas de planificación y radios de esquina
Como ya se ha comentado, las esquinas agudas son difíciles de mecanizar. Si el radio de la herramienta coincide con el radio del redondeo, el mecanizado resulta más sencillo. Por lo tanto, es preferible que el radio de la esquina sea mayor que el radio de la punta de la herramienta.
2. Elija las herramientas de corte adecuadas
La herramienta de corte es uno de los componentes más importantes del proceso de mecanizado. Por lo tanto, es necesario seleccionar las herramientas adecuadas. Como regla general, para el mecanizado de paredes delgadas, la herramienta de corte debe ser afilada y dura. Los parámetros de mecanizado deben permitir aplicar una fuerza baja y altas RPM.
Herramientas de baja fuerza
Las herramientas de corte diseñadas para aplicar poca fuerza son eficaces en el mecanizado de paredes delgadas. Estas herramientas tienen canales pulidos, filos afilados, radios de punta pequeños y ángulos de ataque elevados.
Material de herramientas y recubrimientos
La compatibilidad y el coste de los materiales de las herramientas son factores importantes en el mecanizado de paredes delgadas. Generalmente, cuanto más afilada y dura sea la herramienta, mayor será la eficiencia del mecanizado. Sin embargo, el coste de los materiales puede hacer que el mecanizado resulte inviable. A continuación, se ofrece una guía general sobre cómo mecanizar piezas de paredes delgadas con el material adecuado:
|
Material de la herramienta |
Adecuado para |
|
Carburo |
Aluminio, acero |
|
Cermet / Cerámica |
Inconel, titanio |
|
HSS |
Metales blandos, plásticos |
|
CBN (nitruro de boro cúbico) |
Aceros endurecidos |
|
PCD (diamante policristalino) |
Aluminio, compuestos |
|
carburo revestido |
Acero inoxidable, acero para herramientas |
3. Estrategias de mecanizado para paredes delgadas
El mecanizado de paredes delgadas requiere estrategias especializadas. A diferencia del mecanizado tradicional, el mecanizado CNC de piezas de paredes delgadas exige una mínima deflexión, un mínimo desgaste y bajas fuerzas de corte. A continuación, analizaremos algunas estrategias comunes de mecanizado para la producción de piezas de paredes delgadas.
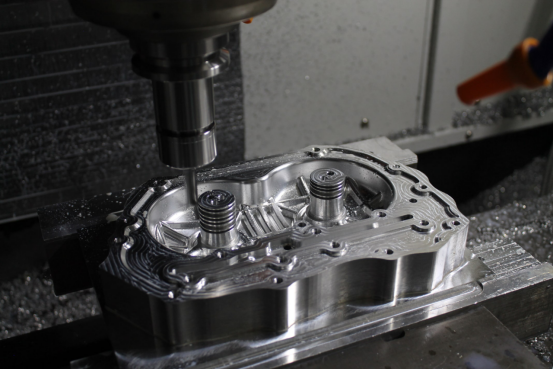
Para operaciones de molienda
Secuencia de mecanizado
Como regla general, conviene empezar mecanizando las secciones más gruesas y luego pasar a las más delgadas. Esta secuencia ayuda a mantener la rigidez al mecanizar las secciones delgadas.
1. Fresado en pendiente
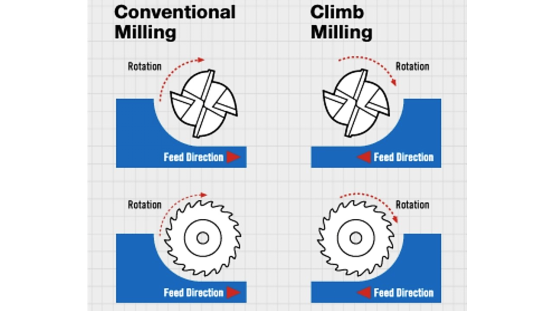
A diferencia del fresado tradicional, en el fresado en concordancia el sentido de giro de la herramienta y el avance coinciden. De esta forma, la herramienta penetra a la máxima profundidad de corte, pero elimina virutas finas. Las fuerzas de corte disminuyen y la acción de cizallamiento se vuelve más suave. Como resultado, se produce una menor deflexión y vibración durante el mecanizado. El fresado en concordancia se puede utilizar en procesos de mecanizado de 3 y 4 ejes.
2. Fresado trocoidal
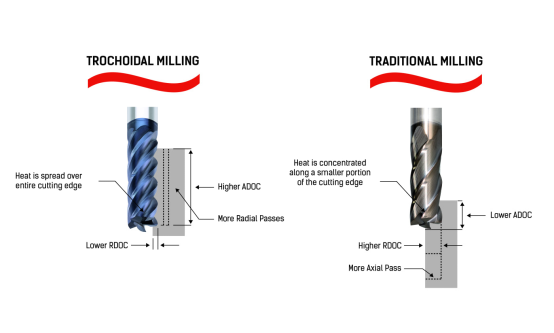
En el fresado trocoidal, se utilizan trayectorias circulares superpuestas para el corte. De esta manera, se reduce la superficie de contacto de la herramienta. Como resultado, disminuyen la fricción y la generación de calor. Al reducirse las fuerzas de corte, también disminuyen la deflexión y la vibración.
3. Mecanizado de alta velocidad (HSM)
En el mecanizado de alta velocidad (HSM), los avances y las velocidades son elevados, pero la fuerza de corte es baja. Esto se traduce en menor deflexión, menor fricción y menor desgaste de las herramientas.
Para operaciones de torneado
1. Desbaste y acabado simultáneos
Si las pasadas de desbaste y acabado se realizan simultáneamente, se produce una menor acumulación de presión y distorsión.
2. Velocidad de superficie constante (CSS)
Una velocidad superficial constante da como resultado una formación de viruta uniforme. La herramienta realizará una acción de tracción en lugar de una acción de desgarro.
Control del calor y las vibraciones
La acumulación de calor y las vibraciones excesivas perjudican gravemente la calidad de las piezas CNC de paredes delgadas. Es fundamental seleccionar cuidadosamente las opciones para evitar la acumulación de calor y las vibraciones. A continuación, explicaremos cómo mecanizar piezas de paredes delgadas en estas condiciones.
Opciones de refrigerante
La elección del refrigerante varía según la situación. Por ejemplo, en el fresado de paredes delgadas de aluminio o acero, se utiliza refrigerante por inundación. En cambio, para el titanio o el Inconel, se emplea refrigerante a presión. Otro ejemplo es el fresado de alta velocidad (HSM), donde un exceso de refrigerante puede provocar salpicaduras. Por ello, se utiliza lubricación de cantidad mínima (MQL) o niebla de aire y aceite.
Ayudas de amortiguación
Las vibraciones son muy perjudiciales para el acabado superficial y la precisión dimensional en el fresado de paredes delgadas. El uso de almohadillas viscosas y dispositivos de sujeción rellenos puede amortiguar las vibraciones.
Evacuación de virutas
La acumulación de virutas en el fresado de paredes delgadas puede provocar un desgaste involuntario de las zonas de mecanizado. También genera un aumento del calor. El sistema de evacuación de virutas debe ser robusto. Una buena geometría de las ranuras y un chorro de aire facilitan la evacuación de las virutas. Si se opta por el fresado trocoidal en lugar del fresado tradicional, las virutas se evacuan de forma natural.
5. Torneado y fresado-torneado de secciones delgadas.
Manguitos y tubos delgados aburridos
El taladrado de tubos de acero inoxidable de pared delgada requiere un control preciso. La pieza es propensa a la flexión. Para mantener una presión baja, es mejor usar herramientas afiladas con ángulo de ataque positivo. La pieza debe estar firmemente apoyada. Es preferible realizar varios cortes ligeros que unos pocos cortes profundos.
Ranurado y tronzado
El ranurado y el tronzado de piezas de paredes delgadas es un paso crítico. Para un mecanizado exitoso en este escenario, utilice herramientas estrechas y afiladas con ángulo de ataque positivo. Mantener una velocidad de superficie constante (VSC) es una buena estrategia, ya que garantiza la uniformidad de la viruta. El flujo de refrigerante también debe ser óptimo según las condiciones.
Caso práctico: Chasis de aviónica UAV 7075-T6
Analicemos un caso práctico de mecanizado de una pieza de paredes delgadas de alta precisión: el chasis de aviónica del UAV 7075-T6. Las piezas aeroespaciales exigen un alto nivel de precisión; incluso una mínima desviación del diseño provoca el rechazo de la pieza. Veamos la solución de mecanizado para productos tan exigentes.
Especificaciones del producto
El chasis de aviónica del UAV está fabricado con chapa de aluminio 7075-T6. Sus dimensiones son 220 × 160 × 28 mm y su espesor de pared es de tan solo 1.2 mm. Los volúmenes de producción varían desde lotes de 50 a 100 unidades hasta series de aproximadamente 20 000 unidades.
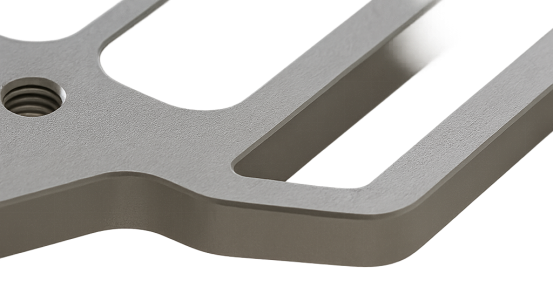
Requisito de mecanizado
Los requisitos de mecanizado del chasis de aviónica son exigentes. Las tolerancias son muy ajustadas. Mantener la planitud con un espesor de pared de tan solo 1.2 mm en el mecanizado CNC es todo un reto. Los orificios deben ser perfectos para garantizar un ajuste correcto. Elementos de diseño como nervaduras y redondeos también presentan dificultades con un espesor de pared tan reducido. Si la fuerza de corte es excesiva o si la sujeción de la herramienta no es lo suficientemente rígida, se puede dañar fácilmente la pieza.
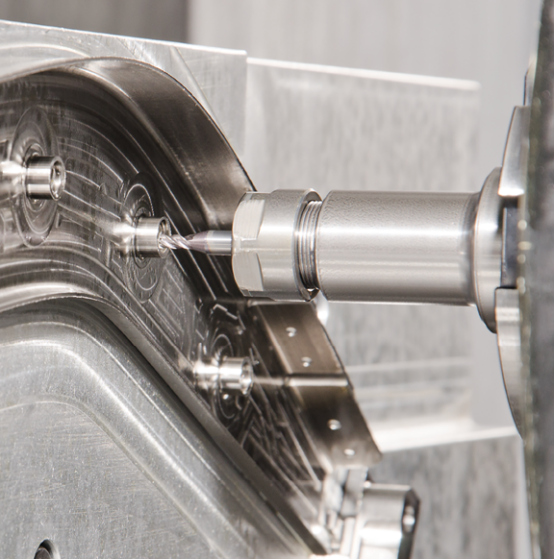
Solución de mecanizado de piezas de pared delgada
La clave principal para producir piezas de paredes delgadas de alta calidad reside en adoptar una estrategia de mecanizado eficiente. Es fundamental estudiar a fondo las condiciones de mecanizado. A continuación, se enumeran algunas soluciones de mecanizado para la producción de piezas de paredes delgadas:
- Subida de fresado
- Fresado trocoidal
- HSM
- INICIO
- Herramientas especializadas
- Sujeción especializada
- Portaherramientas especializado
- Incorporación de potenciadores de rigidez en el diseño
TUOFA ofrece soluciones especializadas de mecanizado CNC para piezas de paredes delgadas. Nuestro equipo de ingeniería especializado optimiza el proceso de mecanizado según las condiciones. Contamos con instalaciones de mecanizado CNC de última generación, equipadas con herramientas avanzadas para producir piezas de paredes delgadas de alta calidad.
Conclusión
El mecanizado de piezas de paredes delgadas es una tarea compleja. Requiere estrategias de mecanizado especializadas, herramientas especializadas, controles especializados y un buen diseño. Es fundamental evitar la deflexión y la vibración. El más mínimo error en el fresado de paredes delgadas puede inutilizar la pieza. Mantener la exactitud y la precisión dimensionales es crucial para garantizar un ajuste perfecto.
Preguntas frecuentes sobre el mecanizado de paredes delgadas
¿Qué relación altura/espesor es realista para el aluminio?
Una relación H:t de 8 a 15:1 se considera realista para el aluminio. Esta relación varía según la calidad del aluminio.
¿Cuál es el grosor mínimo que pueden tener las paredes de acero inoxidable antes de que el ruido sea dominante?
Los espesores superiores a 2 mm deberían ser seguros.
¿Es seguro el uso de fijaciones al vacío para piezas pequeñas?
Depende de la superficie sobre la que se aplica el vacío. Una mayor superficie produce mayor succión.
¿Qué trayectoria de herramienta funciona mejor para aletas altas y flexibles?
El fresado en sentido contrario a las agujas del reloj debería ser una buena opción. Minimiza la deflexión y la vibración.
 Fresado lateral: Todo sobre el proceso de fresado y la elección de materiales




