 Teléfono/WeChat:
 Correo electrónico:



 Inicio
Cómo perforar metal: 15 formas

 Publicado: 07 de agosto de 2024

Cómo perforar metal: 15 formas. Introducción: Cada trabajo de ensamblaje necesita sujetadores, penetraciones y orificios pasantes para un propósito particular y todo esto es posible mediante taladros en el mismo ensamblaje con un tamaño particular. Pero para completar el trabajo de perforación, debe seleccionar, procesar y terminar la herramienta y la broca adecuadas para completar el trabajo, de lo contrario, la perforación defectuosa es el producto final de su trabajo, lo que puede generar el rechazo en el control de calidad final del trabajo. Este artículo describe una guía completa para el mismo proceso.
Cómo perforar metal
Necesita taladradora, broca, agente refrigerante, herramientas, abrazaderas y pieza de trabajo para realizar el orificio del tamaño requerido sin ningún proceso térmico o de martilleo. La máquina CNC también ofrece la misma capacidad para perforar la pieza de trabajo sin necesidad de taladrar manualmente, la precisión de la máquina CNC también es mucho más que el proceso manual. Porque en la broca CNC funciona con un sistema de control numérico especial y un sistema de motor de sujeción mecanizado que puede mover la broca en una posición lineal y angular cercana al valor de tolerancia. También depende de la deformación plástica del material, que además se relaciona con aspectos de la perforación en acero endurecido.
¿Qué broca para metal?
Es una práctica común que las brocas de metal de cobalto sean muy adecuadas para materiales metálicos que tengan alrededor del cinco al seis por ciento de Co en el material de acero endurecido, lo que las hace más duras que el material de acero normal para que pueda penetrar el material en el momento adecuado. La disipación de calor también es menor de esta manera porque consume menos deformación plástica y energía térmica, por lo que el proceso se vuelve suave y estable al perforar el material. Se necesita otro requisito importante de alta dureza del material de la broca sin ninguna propiedad quebradiza, y las brocas de Co-metal son las mejores para perforar acero.
15 consejos para perforar metal
Taladrar metal parece ser un proceso simple de simplemente hacer un agujero en el cuerpo, pero debido a la dureza del material, la generación de calor, la selección de la broca, la velocidad de corte y el avance, es complicado para personas no profesionales que no tienen experiencia en taladrar metal. Por lo tanto, algunos factores de preparación de la superficie de perforación de metal, lubricación, selección de la broca de metal y operación de limpieza posterior son los consejos necesarios para que el maquinista realice un taladro de metal de manera ineficiente; estos consejos se describen en secuencia:
Haga clic aquí, olvidándose de la consultoría de servicios de perforación de metales.
Limpieza del banco de perforación
La limpieza de la estación de trabajo siempre es importante para cualquier tipo de trabajo porque siempre que el trabajo se realiza sobre la cama, hay muchos factores que rigen el acabado de la superficie, la alineación del trabajo y el centro de perforación del agujero en el metal. Otro factor que hace necesario hacerlo es el mecanismo de balanceo de las naves metálicas en la superficie del lecho de perforación, porque estas virutas metálicas pueden hacer rodar el trabajo en la superficie del lecho y crear un peligro para la seguridad durante el proceso de perforación.
¿Las brocas para metal son para acero?
Las brocas para perforar metal están disponibles con una variedad de materiales porque muchos materiales tienen la capacidad de cortar el material metálico, es decir, brocas de cobre, brocas de óxido negro y brocas de acero de alta resistencia con adición de tungsteno/diamante. Pero el material óptimo para esto es la broca de cobalto porque puede perforar metal sin generar calor, desplazarse por la superficie, deformación plástica indebida y autodaño de la broca en la mitad del orificio. El óxido negro y el acero de alta resistencia también pueden funcionar bien para materiales más blandos, pero en el caso de materiales de alto rendimiento se detienen en el orificio de perforación.
Use equipo de seguridad
La seguridad es lo primero en el caso de cualquier proceso industrial y de fabricación debido a su importancia para la vida humana, por lo que el proceso de perforación del metal también tiene algunas propiedades particulares que lo hacen resistir los parámetros de riesgo laboral. Esos parámetros son:
- Lentes de seguridad
- Configuración del botón de parada de emergencia
- Guantes de seguridad
- Ropa de seguridad
- Botiquín de primeros auxilios
- Escudo de viruta metálica
Estos elementos de seguridad pueden garantizar la seguridad del maquinista para realizar tareas sin temor a sufrir lesiones; su importancia se vuelve muy prominente en caso de variedad de trabajos porque cada trabajo tiene su propio riesgo de seguridad.
Sujete firmemente las piezas metálicas
La sujeción es el aspecto importante de cualquier proceso de mecanizado también porque en esta secuencia hay muchos parámetros que pueden afectar la calidad del producto, como:
- Tolerancia de la pieza de trabajo
- Ondulación en el trabajo
- Referencia de corte o perforación incorrecta
- Problema en la planitud de la superficie.
Si la sujeción del trabajo de perforación de metal no está a la altura de la marca, entonces la desviación del mismo con respecto al parámetro de diseño es obvia debido a la falta de disponibilidad de la superficie de referencia del trabajo. En las modernas máquinas CNC o taladradoras de metal, vienen herramientas especiales para sujetar trabajos de diferentes perfiles con su bancada con abrazaderas tipo C.
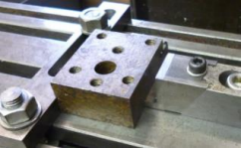
La Figura No.1 muestra la sujeción del trabajo durante la perforación.
Comience con un agujero piloto
Estos orificios son necesarios para el proceso de perforación porque la perforación en metal puede desviarse en la superficie debido a la falta de disponibilidad de un orificio de referencia en su superficie y nivel de referencia. Ahora, si hay orificios piloto en la superficie, entonces el orificio ya disponible puede hacer su trabajo haciendo la guía del mejor taladro para perforar acero con un movimiento suave y lineal dentro de la tolerancia. Estos agujeros también necesitan algunos tipos de gráficos y tablas para su funcionamiento porque una dimensión no puede abordar todos los trabajos con diferentes tamaños, materiales y perfiles.
¿Qué tamaño debe tener el agujero piloto?
Este orificio puede guiar brocas para perforar metal cuando tiene un tamaño óptimo entre el sesenta y el setenta por ciento de su dimensión básica del tamaño del orificio final. Porque un orificio claro puede dificultar el logro de las tolerancias y un orificio demasiado apretado puede dañar la broca inicial en acero endurecido al desviarla hacia la izquierda o hacia la derecha alrededor del eje central del orificio de perforación. Por lo tanto es necesario realizar este agujero a partir de guías ya establecidas o normas o códigos industriales publicados.
Tabla de tamaños de orificios piloto
El tamaño del orificio piloto debe ser óptimo para cada tamaño de broca porque para cada tamaño existe un diámetro óptimo para el cual la broca puede colocarse con un espacio libre particular para evitar desviarse en la superficie, deformación plástica excesiva, generación de calor y daños a la herramienta. La Tabla No.1 muestra la tabla de tamaños de orificios piloto adecuados para el metal de perforación.
|
Espesor del material de la hoja (mm) |
Diámetro del orificio piloto (mm) |
|
0.57 a 2.50 |
2.9 |
|
2.51 a 6 |
3.5 |
|
3.51 a 10 |
4.2 |
|
4.76 a 10 |
4.8 |
|
5 a 10 |
6.3 |
Tabla No.1 Diámetro del orificio piloto para el trabajo.
¿Al perforar metal debo utilizar aceite?
La generación de calor es un fenómeno obvio durante las operaciones de corte, rectificado y perforación de metales y es muy necesario evitar la energía térmica durante este proceso debido al daño al metal y a la superficie de la broca. Por lo tanto, para reducir este efecto de calentamiento existe una solución simple y es la aplicación de aceite/fluido de corte durante la operación de perforación, lo que toma energía térmica y la drena. Estos aceites no son orgánicos porque deben tener propiedades de eliminación de calor, baja viscosidad, comportamiento estable frente al metal y efecto no dañino en el banco de perforación.
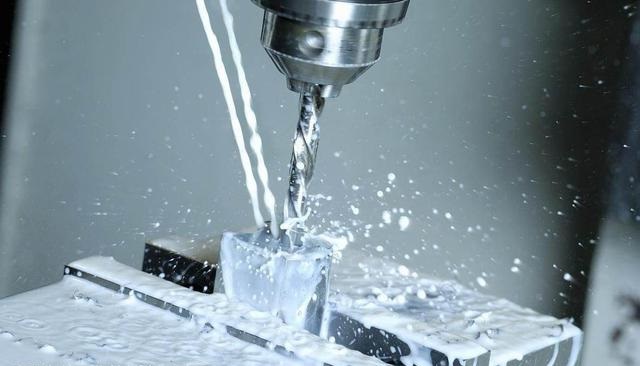
La Figura No.2 muestra el uso de fluido de corte durante la perforación.
Ir lento y constante
La velocidad de corte y el avance siempre tienen relación con la calidad del trabajo de corte o perforación porque la tasa de deformación plástica es particular del fenómeno de endurecimiento de la superficie en los metales y los mismos tienen relación entre sí. Otro factor que lo hace más relevante es que la broca se desplaza sobre la superficie del trabajo para contrarrestar el orificio porque la velocidad de perforación rápida puede hacer que la broca se desvíe o la haga en una dirección no lineal. Una velocidad demasiado lenta también puede provocar una generación excesiva de calor en la pieza de trabajo, por lo que este proceso no exige una calidad y un acabado del trabajo adecuados.
Haga una pausa periódica para enfriar la broca
La generación de calor de corte y perforación no tiene control mediante la aplicación de aceite de corte porque el aceite puede extraer calor de la superficie de trabajo hasta cierto punto, especialmente si se trata de placas gruesas con alta resistencia. Por lo tanto, otra opción para contrarrestar este efecto es el uso de una pausa durante la operación de perforación porque la pausa puede permitir que la pieza de trabajo alcance la temperatura ambiente sin ninguna fuerza de convección. Otra ventaja de la pausa es que al hacerlo puedes comprobar el estado y la calidad de la perforación en el trabajo.
Perforación a través de metal grueso: perforación picoteada
La perforación de metales gruesos no es una tarea fácil debido a la generación de calor, la desviación de la broca, el material más duro y la posibilidad de desviación lineal. Por lo tanto, es necesario que en el proceso se preste especial atención a la perforación de metales gruesos porque si el trabajo presenta defectos, es obvio que habrá una gran pérdida financiera porque el metal grueso tiene mayor volumen, peso y dimensiones en comparación con el metal delgado. La perforación por penetración contrarresta este efecto mediante la introducción de una velocidad intermitente y sin pasos durante el proceso, ya que esto puede verificar el trabajo del agujero y realizar una operación de perforación sin problemas.
Evita vibraciones
Las vibraciones pueden introducir desalineación en el trabajo o la pieza de trabajo debido al movimiento en dirección lineal o axial durante el proceso de perforación y pueden causar problemas de rectitud durante el proceso de ensamblaje. Por lo tanto, el control de la vibración es muy importante para salvar el trabajo después del proceso de perforación; de lo contrario, el trabajo puede tener un defecto en la alineación del centro del orificio incluso si se perfora un orificio en metal. Los métodos sencillos para controlar la vibración son la sujeción adecuada del trabajo, la presencia del orificio piloto, el acabado de la superficie del trabajo y la eliminación de virutas del borde del orificio. Por lo tanto, la cama debe tener estas propiedades para contrarrestar los efectos de centrado, eliminación de bordes y desalineación producidos por las vibraciones.
Marque el agujero
El marcado es algo importante en todos los campos de la fabricación y el mecanizado porque le indica al operador y a la máquina dónde están presentes el trabajo y el agujero en el dibujo. También es otro método para contraverificar el proceso de perforación CNC porque le indica que la marca manual y la operación CNC están en una pinta para taladrar acero. Otra ventaja es que puede calibrar las otras referencias presentes en la superficie de trabajo sin hacer nuevas referencias, de modo que la contraverificación de cada operación de mecanizado esté presente y la posibilidad de error sea mucho menor después del proceso. 12.Utilice un tope de profundidad:
El metal perforado necesita una profundidad de orificio particular, lo que proviene del requisito de los dibujos y tablas disponibles en las guías porque el orificio pasante no es un requisito de tiempo en el trabajo. Por lo tanto, la parada de profundidad es la herramienta útil para resolver este problema. Tiene un tope para indicar que la profundidad final está aquí para detener el proceso y realizar la siguiente operación de mecanizado CNC en el trabajo, porque si la profundidad supera el requisito, será difícil lograr el estado original del material porque el material una vez. ido no puede volver.
La Figura No.3 muestra el tope de profundidad en la broca.
Mantener la nitidez de las brocas
Taladrar acero endurecido es una tarea difícil, por eso es necesario tener la broca en buena posición, ya que puede crear problemas en una posición defectuosa y puede causar un agujero atascado con la presencia de una broca defectuosa en él. Es por eso que debe ser parte del SOP o del procedimiento de perforación que el filo de la broca esté a la altura de la marca o no, y debe haber otro proceso de mecanizado junto al banco de perforación para contrarrestar la superficie de la broca desafilada después del trabajo de perforación del metal.
hacer sándwich
La madera es un buen material para proporcionar un trabajo de perforación tipo sándwich porque puede sujetar el trabajo mediante un proceso de sándwich y proporcionar una amortiguación al trabajo para absorber la fuerza desigual en su superficie. Y cuando la broca entra en contacto con el trabajo, el primer material es el espesor de la madera, que puede guiar el diámetro inicial del orificio y la ubicación en un material más blando con facilidad y de manera adecuada para guiarlo más hacia la superficie metálica. Este sándwich puede proteger la superficie de la pieza de trabajo de partículas extrañas e intrusiones metálicas al permitir el cambio de material de madera siempre que sea necesario para una nueva operación de perforación.
hacer abolladura
En lugar de hacer orificios guía en la superficie de trabajo, puede hacer una impresión en forma de abolladura para guiar la mordida en la pieza de trabajo de modo que la operación de perforación sea posible sin defectos errantes. Es la solución más económica y sencilla para trabajos que no pueden tener un orificio piloto debido a alguna limitación o cualquier otro motivo debido al perfil distinto.
¿Cómo perforar metal con un taladro manual?
La opción de taladro manual es viable en caso de acceso limitado a la pieza de trabajo porque muchos trabajos no pueden pasar al banco de perforación para operación CNC y perforación con prensa. Por lo tanto, en este caso es necesario utilizar un taladro manual con una broca portátil, herramientas de marcado, cinta métrica y herramienta de desbarbado en la secuencia de limpieza del sustrato, marcado de la alineación del orificio y perforación del tamaño del dibujo.
Pros y contras del metal perforador
El trabajo puede tener otras opciones para hacer ole en la superficie, se puede hacer corte térmico, martillo o tornillo autorroscante pero la decisión tiene relación con las ventajas y desventajas del metal de perforación que están presentes en la Tabla.No.2.
|
Ventajas |
Desventajas |
|
Método preciso para perforar. |
Necesita costo de capital al inicio. |
|
Manera eficiente de hacer tolerancias dimensionales. |
Se necesita capacitación del operador. |
|
Método rentable |
Hacer ruido durante el funcionamiento |
|
Es la naturaleza versátil de la técnica. |
No se puede operar en todos los perfiles |
|
Es más seguro operar |
Las virutas pueden penetrar en el área circundante. |
¿Por qué elegir los servicios de perforación de metal personalizados de China Tuofa?
Taladrar metal es un trabajo normal para una o dos perforaciones simples de una placa de metal de rutina, pero cuando se trata de piezas personalizadas o de la participación del dibujo en un trabajo metálico, entonces se necesita certificación, capacitación y calibración adecuada de la máquina para la tolerancia de dimensiones y la calidad del trabajo. Es por eso que si necesita servicios personalizados de perforación para metal, Tuofa China puede ayudarlo y brindarle una cotización dentro de las 24 horas posteriores a la decisión sobre sus requisitos de dibujo de ingeniería. Tuofa china tiene experiencia en perforación CNC, certificaciones ISO 9001 y alta tecnología. máquinas para controlar la calidad de perforación y operación durante este proceso.
Para obtener más información, haga clic aquí para ponerse en contacto con Tuofa, China.
Preguntas frecuentes sobre el taladro de metal
¿Cómo perforar acero grueso?
El metal grueso no es una tarea fácil para perforar metal debido a su espesor y gran volumen para contrarrestar la broca, pero existen ciertas técnicas para realizar este proceso sin problemas.
los cuales son: Hacer parada durante el mecanizado, Uso de Broca Escalonada, Enfriar trabajo o pieza de trabajo y Usar capas sándwich para trabajo.
¿Cómo perforar un agujero en metal sin taladro?
Puede haber trabajos que tengan limitaciones para ir a la plataforma de perforación, por lo tanto, es difícil mover el trabajo, pero puede perforarlo utilizando un taladro de corte térmico, clavo, punzón, martillo y tornillo autorroscante.
¿Avance y velocidades de perforación CNC?
La velocidad es para que la herramienta corte y el avance es la distancia que se mueve por trabajo, para un diámetro de menos de 1/8 de pulgada, un avance de 0.001 a 0.003 pulgadas por revolución y para un avance de hasta 1 pulgada de 0.015 pulgadas por revolución es suficiente. Mientras que una velocidad de 80 SFM para aceros al carbono es suficiente para taladros HSS.
¿Plantillas para perforar agujeros en tuberías?
El marco de tubo rectangular mantiene la tubería en orientación para que quede orientada hacia la broca de perforación y luego la fijación de la posición mediante pernos es el mecanismo de sujeción final para que el proceso de perforación pueda avanzar en la tubería.
 Cómo cortar tuberías de cobre | 10 formas de cortar




