 Teléfono/WeChat:
 Correo electrónico:



 Inicio
Fresado frontal vs. fresado de extremos para materiales específicos: ¿Qué herramienta funciona mejor?

 Publicado: 13 de marzo de 2024

En la vida diaria vemos distintas formas complejas. Las piezas incluyen álabes de turbinas, piezas de motores, herramientas quirúrgicas, etc. Todas estas herramientas se fabrican utilizando herramientas o máquinas de corte específicas. Se realizan múltiples operaciones para obtener dimensiones precisas de las piezas. Aunque se utilizan muchas máquinas o herramientas en las industrias manufactureras, este artículo solo explorará las dos herramientas, es decir, el fresado frontal y el fresado de extremos, y la diferencia entre ellas en términos de principios de funcionamiento, aplicaciones, etc.
¿Qué es la molienda?
El fresado es un proceso de corte que se utiliza para fabricar piezas complejas y personalizadas con gran eficiencia y tolerancias ajustadas. En este proceso, utilizamos múltiples cortadores rotatorios para eliminar el material. El fresado es una herramienta versátil para muchos materiales, incluidos plásticos y compuestos, y se utiliza en muchas industrias, como la aeroespacial y la médica.
Otros tipos de procesos de fresado
Este artículo se centra principalmente en dos tipos de procesos de fresado , es decir, el fresado frontal y el fresado de extremo, pero existen otros tipos de procesos de fresado:
- Fresado periférico
- Fresado de ranuras
- Fresado por inmersión
- Fresado de extremos de carcasa
Fresado frontal vs. fresado de extremos de carcasa
Fresado frontal
- El fresado frontal utiliza herramientas de corte de gran diámetro y se utiliza para superficies planas.
- Ideal para grandes superficies
Fresado de extremos de carcasa
- Utiliza una herramienta más pequeña pero versátil.
- Ideal para pequeñas producciones de formas complejas.
Fresado periférico vs. fresado frontal
El fresado periférico consiste en cortar a lo largo de los bordes de la pieza de trabajo, lo que facilita la realización de ranuras y contornos. El fresado frontal se utiliza principalmente para superficies planas.
¿Por qué es importante elegir la herramienta adecuada para diferentes materiales?
Es importante elegir la herramienta adecuada para los materiales respectivos, ya que una selección incorrecta de herramientas puede provocar la pérdida de la integridad de los materiales y el desgaste de las herramientas, lo que, en última instancia, provocará pérdidas económicas.
Impacto del tipo de material en las opciones de fresado
La naturaleza del material de la pieza de trabajo afecta la selección de herramientas de corte.
- Si el material de la pieza de trabajo es blando, como el aluminio, utilice herramientas afiladas y velocidades de corte rápidas.
- Si el material es duro, como el Ti y sus aleaciones, utilice herramientas robustas y velocidades de corte más lentas.
Consideraciones clave a la hora de elegir herramientas de fresado
Siempre es recomendable tener en cuenta factores importantes para evitar la pérdida de integridad de los materiales y el desgaste de la herramienta. Antes de elegir una herramienta de fresado, debe tener en cuenta los siguientes factores:
- Dureza material
- Geometría de las piezas
- Acabado superficial deseado
- Velocidad de mecanizado
¿Qué es el fresado frontal?
Esta sección presenta información valiosa sobre el fresado frontal.
Descripción general del proceso de fresado frontal
En el proceso de fresado frontal, se utiliza una herramienta compuesta por varios dientes para producir los productos deseados. El diámetro de la herramienta es grande. La combinación de dientes y un diámetro grande proporciona altas tasas de eliminación de material, produciendo superficies grandes y planas.
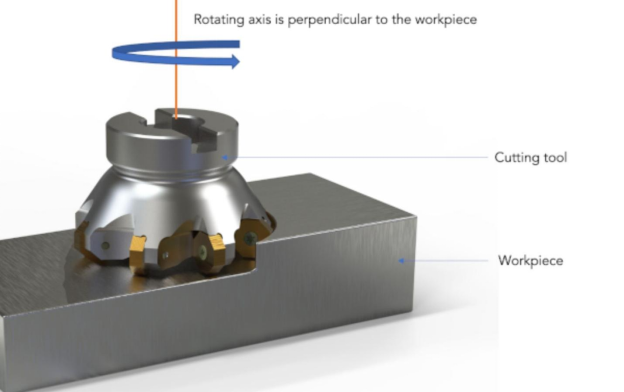
Cómo funciona el fresado frontal para diferentes materiales
Como mencionamos anteriormente, el tipo de materiales determina cómo funcionará una operación de fresado específica. Modificamos parámetros como la velocidad de corte, los tipos de herramientas de corte, etc., para diferentes materiales en el fresado frontal.
Fresado frontal para materiales blandos
Cuando se trabaja con materiales blandos, se deben utilizar herramientas de corte con bordes afilados y velocidades de corte más rápidas. Estos parámetros garantizan un mejor acabado de la superficie y, por lo tanto, la durabilidad del componente.
Fresado frontal para materiales duros
Para materiales duros, puede utilizar herramientas robustas y velocidades de corte más lentas para evitar problemas de desgaste en las herramientas de corte.
¿Qué es el fresado final?
Esta sección del artículo proporciona información sobre el proceso de fresado final.
Descripción general del proceso de fresado de extremos
El fresado de extremos consiste en cortar una pieza de trabajo mediante una fresa giratoria que se mueve en paralelo a la pieza de trabajo. La fresa contiene filos de corte en ambos extremos y lados. Es un proceso versátil que permite realizar operaciones tanto de desbaste como de acabado. Podemos realizar ranuras, cavidades, geometrías complejas, etc. mediante el proceso de fresado de extremos.
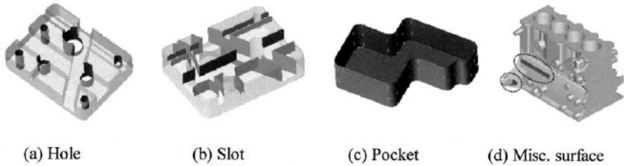
Cómo funciona el fresado de extremos para diferentes materiales
Simplemente cambiamos los parámetros según los materiales a medida que cambiamos en el proceso de fresado frontal.
Fresado de extremos para materiales blandos
Para materiales blandos como el aluminio, utilice alta velocidad de corte y bordes afilados.
Fresado de extremos para materiales duros
Para materiales duros como el titanio, utilice herramientas robustas y velocidades de corte más lentas.
¿Cuál es la diferencia entre fresado frontal y fresado de extremos?
En esta sección analizaremos algunas diferencias principales entre el fresado frontal y el fresado final.
Acción de corte y geometría de la herramienta
Fresado frontal
El gran diámetro de la fresa contiene varios dientes. La fresa se mueve en la dirección del movimiento de la pieza de trabajo.
Fresado final
Pequeña herramienta de corte con bordes cortantes en ambos extremos y lados.
Calidad del acabado superficial para diferentes materiales
Un buen acabado superficial garantiza la durabilidad de un producto. Si un producto es rugoso, la fricción durante la aplicación será alta, lo que en última instancia reduce la eficiencia de ese producto.
Produce productos con acabado de superficie de alta calidad, mientras que el fresado puede producir acabados detallados y precisos.
Acabado superficial en el fresado frontal
Dado que la tasa de eliminación de material es mayor en el fresado frontal, el acabado de la superficie es mejor en el fresado de superficies.
Acabado superficial en fresado de extremos
La tasa de eliminación de material es menor en comparación con el fresado frontal, por lo que el acabado de la superficie es relativamente inferior al del fresado frontal.
Compromiso y eficiencia de las herramientas
La siguiente tabla presenta un resumen del compromiso de la herramienta y la eficiencia de los procesos de fresado frontal y fresado de extremos.
|
Elemento |
Fresado frontal |
Fresado final |
|
Dirección de corte |
Perpendicular a la superficie |
Paralelo a la superficie |
|
Eliminación de material |
Elimina material de la superficie grande. |
Se utiliza para ranurar y contornear. |
|
Diseño de herramientas |
Gran diámetro con múltiples insertos. |
Diámetro pequeño y filos cortantes |
|
Acabado de la superficie |
El fresado frontal produce un acabado de superficie más suave y plano. |
A veces, las herramientas dejan marcas de mecanizado en la pieza de trabajo. |
|
Eficiencia |
Eficiente para grandes superficies |
Especializado en cortes profundos y trabajos detallados. |
Esta tabla muestra una breve descripción general de los aspectos relacionados con el acabado de la superficie.
Fresado frontal vs. fresado de extremos para diferentes materiales
En este mundo, muchos materiales sirven para múltiples propósitos en aplicaciones de la vida real. Algunos de los materiales más utilizados son el aluminio y sus aleaciones, el acero y sus aleaciones, el titanio y sus aleaciones, etc. Presentaremos información breve relacionada con cómo se realizan las operaciones de fresado de extremos y caras utilizadas para estos materiales. Como mencionamos anteriormente, utilizamos uno de los procesos según la naturaleza del material. Por lo tanto, es importante elegir el método de corte con prudencia para obtener los mejores resultados.
Rendimiento del fresado frontal frente al fresado de extremos en aleaciones de aluminio
Las aleaciones de aluminio más comunes son 6061 y 7075 y se pueden mecanizar fácilmente mediante procesos de fresado frontal y de extremo. Para trabajos detallados en piezas pequeñas de aleaciones de aluminio, se prefiere el proceso de fresado de extremo. Esto significa que, en última instancia, la selección depende de la tasa de eliminación de material y la eficiencia de corte, etc.
Eficiencia de corte y tasa de eliminación de material
Para una mayor tasa de material (MRR), puede elegir el proceso de fresado frontal. Como resultado, obtendrá un acabado de superficie rugoso. Si el acabado de la superficie es una preocupación, debe elegir el proceso de fresado de extremos. Aunque es un proceso más lento, es más eficiente.
Comparación de acabados superficiales
En el caso de las aleaciones de aluminio, el fresado de extremos proporciona un acabado superficial más liso debido al contacto del filo de corte; la herramienta de corte entra en contacto con la pieza de trabajo de forma gradual, con un diámetro de herramienta menor. A menudo se emplea el principio de fresado ascendente. Por eso lo utilizamos para hacer ranuras, agujeros, etc.
En el caso del fresado frontal, la herramienta de corte entra en contacto con la pieza de trabajo instantáneamente, por lo que proporciona un acabado superficial rugoso.
Desgaste de la herramienta en el fresado frontal frente al fresado de extremos para aluminio
El aluminio 7075 provoca un mayor desgaste de la herramienta en el fresado de extremos debido a su dureza, por lo que no preferimos el fresado de extremos para materiales más duros. Mientras que el fresado frontal puede reducir el desgaste mediante velocidades de avance y profundidades de corte optimizadas.
Fresado frontal vs. fresado de extremos para acero y acero inoxidable
El acero inoxidable es un material más duro, por eso necesitamos herramientas robustas para mecanizarlo. Preferimos que utilice el proceso de fresado frontal. A continuación, en esta sección, encontrará más información.
Fresado frontal vs. fresado de extremos en aleaciones de acero
Las aleaciones de acero inoxidable AISI 1045 y 4140 se utilizan en aplicaciones comunes como accesorios de cocina, etc. En primer lugar, para desbastar superficies, puede utilizar fresado frontal para trabajos y cortes detallados, siendo preferible el fresado de extremos.
Comparación de fuerza de corte
El acero 4140 genera mayores fuerzas de corte y calor, lo que hace que el fresado frontal sea más adecuado para desbastar áreas grandes, mientras que el fresado de extremos es mejor para cortes detallados e intrincados.
Calidad de la superficie en el fresado frontal frente al fresado de extremos
Usted sabe que el fresado de extremos es un método de corte especializado para trabajos detallados y cortes intrincados en las piezas de trabajo. Es por eso que preferimos el fresado de extremos en aleaciones de acero como AISI 1045 y 4140 para un acabado de superficie superior, especialmente para características detalladas, mientras que el fresado frontal generalmente da como resultado un acabado más rugoso debido a la gran área de corte.
Fresado de materiales duros: aleaciones de titanio
El titanio es el material más potente en cuanto a todas sus propiedades. Sus excelentes propiedades, como la máxima resistencia a la tracción, buena dureza y excelente resistencia a la corrosión y a la oxidación incluso a altas temperaturas, lo hacen adecuado para aplicaciones en la industria aeroespacial.
Fresado frontal vs. fresado de extremos en aleaciones de titanio
Las aleaciones de titanio, como la aleación Ti-6Al-4V, son muy duras y difíciles de mecanizar. En condiciones difíciles, el fresado frontal funcionará, mientras que para cortes intrincados en la superficie, puede utilizar el fresado de extremos.
Velocidad de corte y selección de herramientas
Las velocidades de corte más lentas y los diámetros más grandes evitarán problemas de desgaste de la herramienta en el caso del fresado frontal.
Para realizar cortes precisos en piezas pequeñas, se recomienda utilizar fresado de extremos.
Eficiencia del fresado frontal frente al fresado de extremos en titanio
El fresado frontal es una herramienta eficiente si la pieza de trabajo de Ti es más grande en términos de área de superficie, mientras que el fresado de extremos muestra su eficiencia en piezas pequeñas.
Tasa de eliminación de material (MRR) en el fresado de titanio
El fresado frontal generalmente tiene un MRR más alto para superficies de titanio grandes, mientras que el fresado de extremos es más eficiente para el corte de precisión de características pequeñas y detalladas, ofreciendo un MRR más bajo pero mejor precisión.
Cuándo utilizar fresado frontal o fresado de extremos para determinadas aplicaciones
Esta sección es importante para seleccionar un método de corte según las aplicaciones.
Fresado frontal para superficies planas y de gran tamaño
Si el área objetivo donde se debe eliminar el material es más grande, se necesitará una alta tasa de eliminación de material. En este caso, elija el proceso de fresado frontal.
Fresado de extremos para obtener detalles y bordes
El proceso de fresado de extremos, aunque es un proceso más lento en términos de velocidad de corte y tasa de eliminación de material, es eficiente para proporcionar características y bordes detallados en las superficies. Puede usarlo para acero inoxidable y aleaciones de titanio, etc., sin ningún problema.
Cuándo combinar el fresado frontal y el fresado de extremos
Existen muchas aplicaciones, como las cavidades de moldes, en las que se utilizan el fresado frontal y el fresado de extremos en combinación. El fresado frontal genera superficies rugosas y el fresado de extremos proporciona cortes más profundos e intrincados.
Optimización de los procesos de fresado según el tipo de material y la aplicación
Si optimiza los procesos de fresado según los respectivos tipos de materiales y aplicaciones, mejorará la eficiencia del proceso y la durabilidad del producto.
Cómo elegir la mejor herramienta en función de las propiedades del material
Si el material es más duro, elija herramientas robustas y velocidades de corte más lentas. Para materiales más blandos como el aluminio, elija herramientas afiladas y velocidades rápidas.
Ajuste de los parámetros de fresado para obtener resultados óptimos
Utilice una velocidad de corte, una velocidad de avance y una herramienta óptimas para obtener un mejor acabado de la superficie y aumentar la durabilidad del producto.
Consideraciones sobre la velocidad de corte y la velocidad de avance
Velocidades de corte rápidas para materiales más blandos y velocidades más lentas para materiales más duros para evitar problemas de desgaste de la herramienta.
Profundidad de corte y selección de herramientas
Los cortes más profundos son para desbastar la superficie y los cortes más superficiales son para terminar, si es necesario.
Conclusión
En este artículo se resume que tanto las operaciones de fresado frontal como de fresado de extremos son importantes en las industrias manufactureras. La selección entre estos procesos se basa en muchos factores, como la tasa de eliminación de material, el nivel de acabado de la superficie, los cortes intrincados, etc. Estos procesos se utilizan para hacer ranuras, cavidades, piezas estructurales, etc. Estos procesos se pueden utilizar en combinación según los requisitos.
Preguntas Frecuentes (FAQ)
¿Es posible combinar el fresado frontal y el fresado de extremos para un único proyecto?
Sí, podemos utilizarlos combinados para un único proyecto. El ejemplo real son las cavidades de moldes en las que primero utilizamos el fresado frontal para desbastar la superficie y, a continuación, utilizamos el fresado de extremos para el acabado.
¿Mayor desgaste en una fresa al realizar refrentado?
Sí, por eso es necesaria una selección óptima de herramientas. Cuando se utilizan fresas para materiales más duros, se producen problemas de desgaste.
 Remachado vs. soldadura: unir piezas de chapa metálica




