 Teléfono/WeChat:
 Correo electrónico:



 Inicio
Agujeros avellanados en ingeniería: aplicaciones y técnicas

 Publicado: 13 de marzo de 2024

Los agujeros avellanados son parte integral de la construcción para crear agujeros perfectos. Son importantes para aplicaciones que requieren precisión. Tienen diversas aplicaciones en comparación con otros agujeros de ingeniería y se consideran los más utilizados en términos de funcionalidad. Este artículo explicará las características de los agujeros avellanados, sus aplicaciones y toda la información importante a fondo.
¿Qué son los agujeros avellanados?
Es un orificio cónico que se utiliza para que la cabeza de un tornillo, perno o elemento de fijación quede a ras de la superficie o ligeramente por debajo de ella. Crea un acabado liso y profesional al ocultar las cabezas de los tornillos.
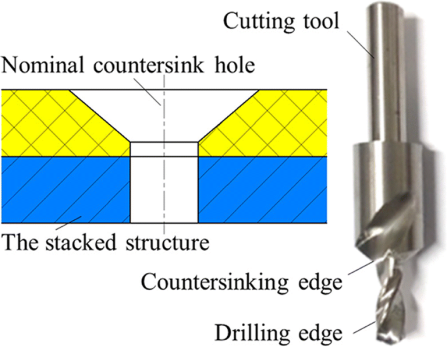
Importancia de los agujeros avellanados en la ingeniería
Los agujeros avellanados proporcionan un acabado limpio y mantienen la cabeza del sujetador fuera del camino. Evitan enganches o lesiones, mejoran la resistencia de las uniones y aseguran los sujetadores.
Aplicaciones comunes de los agujeros avellanados
Los agujeros avellanados CNC se utilizan en diversas aplicaciones como fabricación, electrónica, aeroespacial, automotriz y muebles, etc.
- Simplifican el montaje y permiten insertar y apretar fijaciones sin necesidad de herramientas excesivas.
- En piezas aeroespaciales, reduce la resistencia aerodinámica y proporciona una superficie lisa y nivelada.
- La apariencia de los muebles mejora gracias a los sujetadores ocultos y a que el material no se parte.
- En electrónica, crea una superficie lisa para las carcasas de los dispositivos y tiene un riesgo mínimo de que los tornillos sobresalgan.
- Los paneles de los vehículos y las partes críticas de los automóviles tienen una superficie lisa.
- En la fabricación y el mecanizado se pueden crear piezas con alta precisión y acabado al ras para diferentes aplicaciones.
- En carpintería, garantiza que los tornillos de cabeza plana queden a ras de la pieza de trabajo.
Agujeros avellanados vs. escariados: hundidos vs. escalonados
Los agujeros avellanados CNC son cónicos y cónicos para sujetadores de cabeza al ras. Los avellanados son cilíndricos y de fondo plano para sujetadores de cabeza elevada.
Diferencias clave entre agujeros avellanados y escariados
Las principales diferencias entre avellanados y agujeros escariados son las siguientes:
|
Caracteristicas |
avellanar |
Counterbore (Escariado) |
|
Forma |
Cónico y ahusado |
Cilíndrico, de fondo plano |
|
Propósito |
Los sujetadores con cabeza plana pueden quedar al ras o debajo de la superficie. |
El sujetador con cabeza elevada puede quedar al ras o ligeramente debajo de la superficie. |
|
Tipos de sujetadores |
Planos, tornillos, remaches |
Tornillos de cabeza hueca, pernos de cabeza hexagonal |
|
Angles |
82 °, 90 ° y 100 ° |
0° |
|
Aplicaciones |
Trabajos en madera, chapa y necesarios para aplicaciones aerodinámicas y estéticas. |
Automoción, arquitectura y uniones roscadas más resistentes |
Cuándo usar agujeros avellanados o escariados
Los avellanadores se utilizan para un acabado liso y al ras con fijaciones cónicas. Por ejemplo, los tornillos de cabeza plana. Los avellanadores se utilizan para rebajes de fondo plano. Admiten cabezas cilíndricas grandes de fijaciones, como tornillos de cabeza hueca. Garantizan un ajuste seguro y al ras.
Diferencias entre diagramas y ejemplos
Los avellanados son comunes en la carpintería y la chapa metálica. Los avellanados se encuentran comúnmente en aplicaciones automotrices y arquitectónicas.
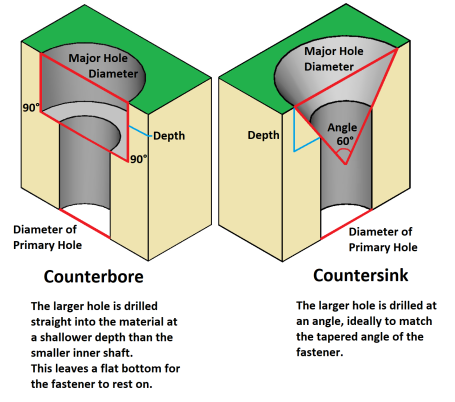
Avellanado vs. Agujero de chaflán: Agujero más grande vs. Agujero más pequeño
Tanto el avellanado como el chaflán permiten crear bordes angulares. Sin embargo, el avellanado está especialmente diseñado para ranuras cónicas en las cabezas de los sujetadores. El chaflán se utiliza para biselar bordes o desbarbar. Estos pueden ser más grandes o más pequeños según los requisitos.
Forma y propósito: en qué se diferencian los agujeros avellanados y los biselados
A continuación se analizan las diferencias clave entre los agujeros avellanados y chaflanados en cuanto a propósito, forma y aplicaciones:
|
Elemento |
Chaflán |
Countersink (Avellanado) |
|
Propósito |
Para biselar bordes, desbarbar y mejorar el montaje. |
Para huecos para cabezas de sujetadores |
|
Forma |
Pendientes planas y en ángulo |
Agujeros cónicos |
|
Ángulo |
hasta 130 ° |
82 °, 90 °, 100 °, 120 ° |
|
Aplicación |
Mecanizado, desbarbado, carpintería, |
Piezas aeroespaciales, automotrices y electrónicas |
Aplicaciones de avellanado vs. chaflán
Los agujeros biselados facilitan el montaje y se suelen usar en los bordes de los agujeros. Los avellanados permiten que los sujetadores queden a ras o por debajo de la superficie.
Chaflanes
- Fabricación: los chaflanes se utilizan comúnmente en diferentes industrias y en la fabricación para mejorar la calidad de las piezas y facilitar el montaje.
- Aeroespacial: estos agujeros se utilizan en estructuras de fuselajes, piezas de motores y trenes de aterrizaje.
Countersink (Avellanado)
- Carpintería: Estos se utilizan para formar huecos para que las cabezas de los tornillos queden al ras de la superficie de la madera.
- Aeroespacial: se utilizan para crear superficies lisas de estructuras que son esenciales para la aerodinámica y la resistencia.
- Sujetadores: estos son esenciales para utilizar tornillos de cabeza plana que deben quedar al ras de la superficie.
Otros tipos de agujeros en ingeniería
También existen otros tipos de agujeros que son importantes para las estructuras en ingeniería.
- Agujeros cónicos
Estos son más anchos en un extremo y crean una forma cónica. Los agujeros cónicos se utilizan para proporcionar un mejor agarre a los tornillos en diferentes industrias, como la carpintería o el mecanizado.
- Agujeros ciegos
Se refiere a agujeros que se fresan, escarian o perforan hasta una profundidad específica y no pasan completamente a través de los materiales.
- A traves de los hoyos
Estos agujeros atraviesan completamente la pieza de trabajo. También se denominan agujeros pasantes.
- Agujeros puntuales
Estos orificios son poco profundos, planos y cilíndricos. Los orificios de cara plana son más grandes que los orificios concéntricos. Estos proporcionan una superficie de montaje plana para conectar piezas como arandelas.
- Orificios ranurados: ajuste ajustable
Estos son agujeros alargados que se utilizan en aplicaciones que requieren flexibilidad de alineación o movimiento. Por ejemplo, en conexiones de corte o conexiones atornilladas.
- Agujeros roscados: para tornillos y pernos
También se denominan agujeros roscados. Se trata de un agujero circular con rosca interna que se utiliza para fijar elementos roscados, como tornillos o pernos. Se fabrican mediante el proceso de roscado.
Cómo perforar un agujero avellanado
Perforar agujeros avellanados no es difícil si se conocen los tipos de agujeros y se utiliza la herramienta adecuada. A continuación, se presenta una guía paso a paso para realizar agujeros avellanados:
Proceso paso a paso para perforar agujeros avellanados
- Agujero piloto
Antes de realizar el avellanado CNC, se perfora un orificio piloto con el diámetro del eje del tornillo para seleccionar la broca adecuada. A continuación, se sujeta la pieza de trabajo para asegurarla y se perfora el orificio perpendicular a la superficie metálica.
- Selección del ángulo de avellanado
Asegúrese de que el ángulo de avellanado sea correcto. Se recomienda un ángulo de 90° para tornillos métricos y de 82° para tornillos estándar. Un ángulo de avellanado incorrecto anula el propósito del orificio.
- Selección de brocas
La elección correcta de la broca depende del diámetro de la misma. Este es importante para asegurar el ajuste del tornillo en el diseño del agujero avellanado.
- Inserción de la broca en el portabrocas
El portabrocas es una parte del taladro que fija la broca en su lugar. Evita que gire y proporciona un collarín firme y una mordaza de tres vías a las piezas. Asegúrese de que el portabrocas no esté demasiado apretado, ya que podría ser difícil soltarlo después de taladrar.
- Ajuste del taladro al taladro derecho
Al perforar metal con avellanador, la profundidad y el tipo de broca son importantes para que la cabeza del tornillo quede a ras del metal. El mejor ajuste se obtiene a 4 mm. Un ajuste correcto evita un espacio excesivo de avellanado en la parte superior de la cabeza del tornillo.
- Perforar el agujero
Se introduce el taladro para avellanar la broca en el orificio piloto y se baja hasta la profundidad deseada. Es importante conocer la profundidad exacta para ajustar la cabeza del tornillo y la broca.
- Inspección del agujero
Una vez completado el proceso, inspeccione minuciosamente el orificio con un perno o tornillo y asegúrese de que quede al ras dentro de la pieza de trabajo.
Herramientas que necesita para avellanar
Las herramientas principales para avellanar son la broca avellanadora y el taladro. Otras herramientas importantes también se explican a continuación.
- Bit de avellanado
Es una herramienta cónica que crea una superficie cónica en la parte superior del orificio para que quede a ras de la cabeza del tornillo. Los tipos más comunes de brocas son las de avellanado estriado, las de avellanado de orificios cruzados y las de avellanado simple o múltiple.
- Perforar
Un taladro es una herramienta eléctrica que sujeta y gira la broca avellanadora. Puede ser manual o eléctrica.
- Tornillos
El tipo de tornillo, como el de cabeza avellanada o de cabeza plana, determinará el ángulo de avellanado.
- Herramientas de medición
Calibre de profundidad para medir la profundidad correcta o cinta métrica para marcar la ubicación y el tamaño del orificio.
- abrazaderas
Para asegurar el metal durante el proceso de perforación.
- Punzón central
Para marcar el punto de partida
- Borde recto
Para alinear correctamente el diseño del orificio avellanado.
¿Cuáles son los ángulos y tamaños de avellanado normales?
Los tamaños de avellanado normalmente se identifican por la dimensión de la cabeza de los sujetadores para ajustarse al ras o en los huecos.
Ángulos de avellanado estándar
A continuación se explican todos los ángulos de avellanado estándar.
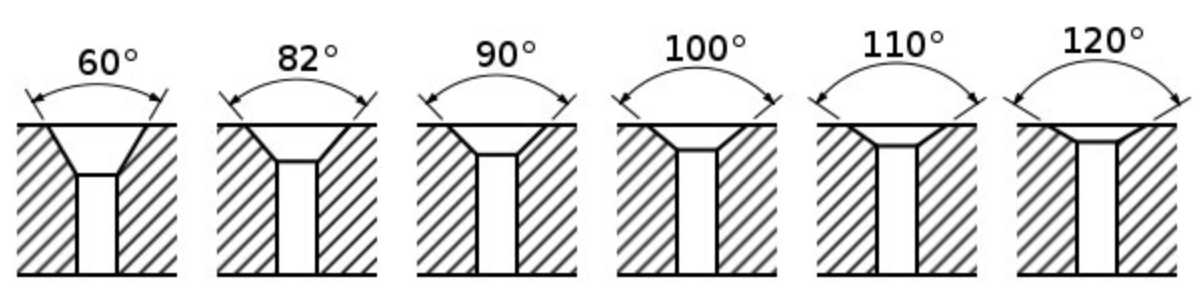
Avellanador de 60° para desbarbar
Los avellanadores de 60° pueden agrandar y biselar los agujeros ya perforados
82° y 90° para tornillos y remaches
Los de 82° se utilizan comúnmente para tornillos avellanados según la norma de rosca unificada (imperial). Los de 90° también se utilizan para tornillos y remaches según la norma ISO (métrica).
120° para remaches de chapa metálica
120° se utiliza para avellanar remaches de chapa metálica y 100° también se utiliza comúnmente para aplicaciones aeroespaciales y para la fijación de materiales blandos.
Tablas de tamaños de orificios para avellanadores
La tabla de medidas del ángulo de avellanado de 90° se explica como un ejemplo con el tamaño de la rosca y el diámetro del avellanado.
|
Hilo |
Diámetro del avellanado (mm) |
Ángulo de avellanado (°) |
|
M6 |
13.71 |
90 |
|
M8 |
18.25 |
90 |
|
M10 |
22.73 |
90 |
|
M12 |
27.21 |
90 |
Dimensiones para ángulos de avellanado comunes
Hay algunos ángulos de avellanado de uso común, como 82° para sujetadores imperiales, 90° para sujetadores métricos, 100° para aplicaciones aeronáuticas y 120° para remaches de chapa metálica.
|
Perno de cabeza plana estándar |
Mayor (en) |
Menor (en) |
|
10-32 |
0.411 |
0.199 |
|
1 / 4-20 |
0.531 |
0.255 |
|
1 / 4-28 |
0.531 |
0.255 |
|
5 / 16-18 |
0.656 |
0.318 |
La dimensión del ángulo de un mecanizado de avellanado se puede calcular con dos opciones
- Mida como conos, seleccione la ubicación e incluya el ángulo del cono
- Mida dos líneas: una en la superficie del cono, como sección transversal, hacia arriba del ángulo, y la otra en la parte superior o lateral del orificio. Seleccione el ángulo.
Cómo calcular el tamaño adecuado para su aplicación
La elección correcta del tamaño se puede calcular con estos factores
- Tamaño del sujetador:
Para seleccionar el tamaño del sujetador, determine el tipo de cabeza (plana u ovalada) para determinar el ángulo y la profundidad del avellanado. Considere el sistema imperial o métrico del sujetador y luego seleccione el material para determinar el tamaño del orificio y el tipo de rosca.
- Ángulo de avellanado:
Considere un ángulo de 82°, 90°, 100° o 110°, 120° para aplicaciones específicas y asegúrese de que el ángulo coincida con la conicidad de la cabeza de los sujetadores para un ajuste adecuado.
- Tipo de material:
Para materiales delgados, utilice un ángulo de avellanado amplio y, para materiales más duros, utilice un diámetro de avellanado más grande y un avellanado más profundo.
- Profundidad del agujero:
La profundidad del avellanado no debe superar el 60 % del espesor del material para evitar grietas. Considere la altura de la cabeza del sujetador, la arandela y la cabeza del rebaje para determinar la profundidad y asegurar que la cabeza quede por debajo de la superficie.
Materiales para brocas avellanadas
Los materiales comúnmente utilizados para brocas avellanadas son acero de alta velocidad (HSS), carburo o cobalto, según el material de la pieza de trabajo y la aplicación.
Acero de alta velocidad (HSS)
El acero de alta velocidad (HSS) es famoso por sus agujeros de uso general. Ofrece un equilibrio perfecto entre resistencia al desgaste, dureza y precio.
Brocas avellanadas de cobalto
El cobalto integrado con brocas HSS (HSS-Co o HSS-E) se utiliza para materiales más duros como hierro fundido y acero inoxidable. Ofrece resistencia a altas temperaturas y tenacidad.
Brocas avellanadas de carburo
Las brocas de carburo son muy duraderas y resistentes. Son ideales para materiales abrasivos o duros, y se utilizan para metal.
Brocas avellanadas con revestimiento de diamante para materiales duros
Las brocas con recubrimiento de diamante permiten avellanar con gran precisión en estructuras rígidas y duras. Se utilizan en obras de construcción y en renovaciones.
Cómo elegir la herramienta avellanadora adecuada
La selección correcta de herramientas avellanadoras depende del material, la profundidad, el diseño de la flauta, el tipo de cabeza del tornillo para que coincida con el diámetro del avellanado y el tamaño de la cabeza del tornillo para un ajuste al ras.
Fresas avellanadas estriadas
Considere el diseño de flauta, como flauta simple, multiflauta o sin flauta, para seleccionar la fresa avellanadora adecuada. La flauta simple se utiliza para aplicaciones generales y para desbarbado. Las multiflautas (2,3,4,6, XNUMX, XNUMX y XNUMX) son las más adecuadas para una óptima eliminación de viruta y se pueden usar para materiales duros, metales y para un proceso de corte rápido. La flauta sin flauta se utiliza para limpiar el filo y desbarbar.
Fresas avellanadas de orificios transversales
Se utilizan para crear orificios transversales, como en ciertos tipos de sujetadores. Facilitan la eliminación de virutas, evitan atascos durante el proceso, desbarban y biselan bordes.
Herramientas avellanadoras de carburo sólido
Las herramientas de carburo sólido ofrecen una larga vida útil para el corte de materiales abrasivos o duros, como acero o madera dura resistente. Aumentan la durabilidad y la vida útil del material.
Cómo seleccionar la mejor herramienta para el tipo de material
Para madera, seleccione una broca avellanadora de 82° o 90°, para plástico, seleccione una sola flauta o una flauta cero para crear agujeros y para metal elija brocas HSS o de cobalto y para metales más duros como acero o titanio elija brocas de carburo.
Consideraciones de diseño de agujeros avellanados
Hay algunos factores a tener en cuenta al diseñar el mecanizado de avellanado.
- Tipo y ángulo de cabeza de tornillo:
El ángulo del avellanado debe coincidir con el cono de la cabeza del tornillo. Los ángulos comunes son 82° para tornillos de cabeza plana y 90° para aplicaciones generales.
- Diámetro y tamaño del orificio:
El diámetro del avellanado debe coincidir con el de la cabeza del tornillo. Como regla general, se recomienda que el diámetro sea 1.5 veces el diámetro máximo de la cabeza del tornillo. El tamaño del orificio principal debe ser igual o ligeramente mayor que el diámetro de la cabeza.
Otros factores como la profundidad del avellanado deben asentarse completamente en la cabeza del tornillo, evitar avellanados demasiado profundos ya que podrían debilitar la integridad estructural y el espacio libre del componente para permitir que el orificio avellanado tenga suficiente espacio para evitar que se colapse con el entorno.
Problemas comunes al perforar agujeros avellanados
A continuación se analizan algunos problemas muy comunes que ocurren durante la perforación de agujeros avellanados:
- Ángulo desigual
El ángulo y el diámetro deben coincidir con las especificaciones de los tornillos de fijación para que encajen perfectamente en el orificio.
- Perforación excesiva
Perforar demasiado puede debilitar el metal y provocar que la cabeza del tornillo se salga. Perforar superficialmente puede provocar que la cabeza del tornillo no quede al ras de la superficie.
- Formación de astillas o rebabas
La eliminación ineficiente de viruta puede provocar un acabado deficiente de la superficie y dañar la pieza de trabajo y la broca.
Avellanar agujeros en diferentes materiales
Los avellanados en diferentes materiales son como:
Avellanado en metales
Los metales comunes son acero, acero inoxidable y aluminio utilizados para el mecanizado de avellanado.
Acero
Para acero, el diámetro de la broca avellanadora debe ser mayor que el del perno y se debe utilizar una fresa transversal para desbarbar el metal. Para puntas angulares, utilice una broca plana.
Aluminio:
Comience con un orificio piloto y use una broca de chaflán o una broca avellanada para crear un hueco cónico para la cabeza del tornillo y obtener el ángulo y la profundidad correctos para un ajuste al ras.
Acero Inoxidable
Las brocas de carburo se utilizan para aceros más duros para lograr durabilidad y longevidad en la pieza de trabajo. Utilice una velocidad lenta y una presión constante para evitar el sobrecalentamiento. Aplique lubricación para materiales duros.
Avellanado en plásticos y compuestos
El plástico y los compuestos se utilizan comúnmente para avellanar, pero es importante seleccionar la broca, la velocidad de corte, el fluido de corte y la profundidad adecuados para evitar daños y grietas, especialmente en estos materiales.
Avellanado en madera
El avellanado en madera es una práctica muy común. Se utiliza para asegurar que los tornillos de cabeza plana queden a ras de la superficie.
Aplicaciones de ingeniería de agujeros avellanados
Los agujeros avellanados CNC se utilizan con mucha frecuencia en ingeniería e industrias debido a su variedad de características.
Agujeros avellanados en las industrias aeroespacial y automotriz
Estos son cruciales en la industria aeroespacial y automotriz para crear superficies niveladas, mejorar la estética y, lo más importante, mejoran la integridad estructural al distribuir la tensión y reducir la resistencia aerodinámica.
Agujeros avellanados con fines estéticos y funcionales
Estos orificios cónicos crean una superficie ligeramente rebajada para el alojamiento de los tornillos. Además, mejoran la estética y la funcionalidad al evitar cabezas salientes y posibles riesgos.
Distribución de carga y refuerzo con agujeros avellanados
Estos orificios se utilizan para mejorar la resistencia del material distribuyendo la carga y la tensión de la cabeza del tornillo sobre áreas más amplias. También reducen la concentración de tensiones y el riesgo de daños en materiales frágiles como la cerámica y los plásticos.
Conclusión:
El avellanado es un proceso de mecanizado. Crea agujeros cónicos sobre el agujero pretaladrado para que la cabeza de los tornillos quede a ras o por debajo de la superficie. Se utiliza con frecuencia en aplicaciones aeroespaciales y automotrices para mejorar la integridad estructural y la distribución de la carga.
Preguntas Frecuentes
¿Cuál es el espesor mínimo para avellanar un agujero?
El espesor mínimo para el avellanado depende de la profundidad del avellanado. Sin embargo, se aplica una regla general para asegurar que el espesor sea mayor que la profundidad.
¿Puedo avellanar con una broca normal?
No, no se recomienda, ya que es menos eficiente y puede dañar la pieza de trabajo.
¿Cómo interpreto correctamente un símbolo de avellanado en un dibujo?
El símbolo indica que se requiere un orificio y el avellanado permite que los sujetadores se asienten ligeramente debajo de la superficie.
¿Se pueden utilizar los agujeros avellanados con fines decorativos?
Sí, se utiliza muy comúnmente con fines decorativos en carpintería, muebles y ebanistería para tener un aspecto limpio y profesional.
 Mecanizado en seco: fabricación de piezas sin refrigerante




