 Teléfono/WeChat:
 Correo electrónico:



 Inicio
Diseño de herramientas para mecanizado simultáneo de múltiples piezas mediante torno CNC

 Publicado: 17 de noviembre de 2023

A través del análisis del plan de proceso, se diseña un dispositivo especial para combinar con el torno CNC, y el torno CNC se utiliza para reemplazar el proceso de fresado CNC original, lo que no solo mejora la eficiencia del procesamiento, sino que también estabiliza la calidad del procesamiento.
Orden de la Universidad Torneado CNC
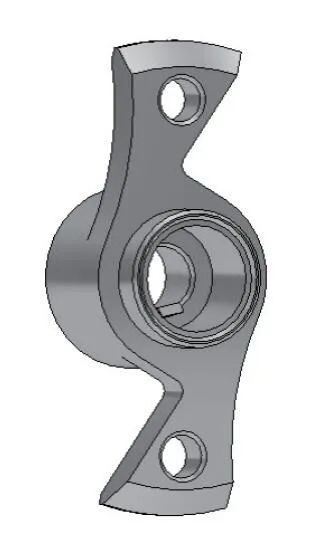
En el marco de un programa de cooperación entre universidades y empresas, Tuofa CNC Machining , como empresa en prácticas en universidades chinas, recibió pedidos de un lote de piezas (véase la Figura 1) que requerían mecanizado CNC. Se requería el mecanizado de dos superficies curvas en las dos alas de la pieza. Estas dos superficies curvas giran 180° con respecto al eje de la pieza y son idénticas. La tolerancia del arco R80mm es de 0.057 mm. El material de la pieza es acero 45, templado y revenido, y la producción mensual es de 3,000 piezas.
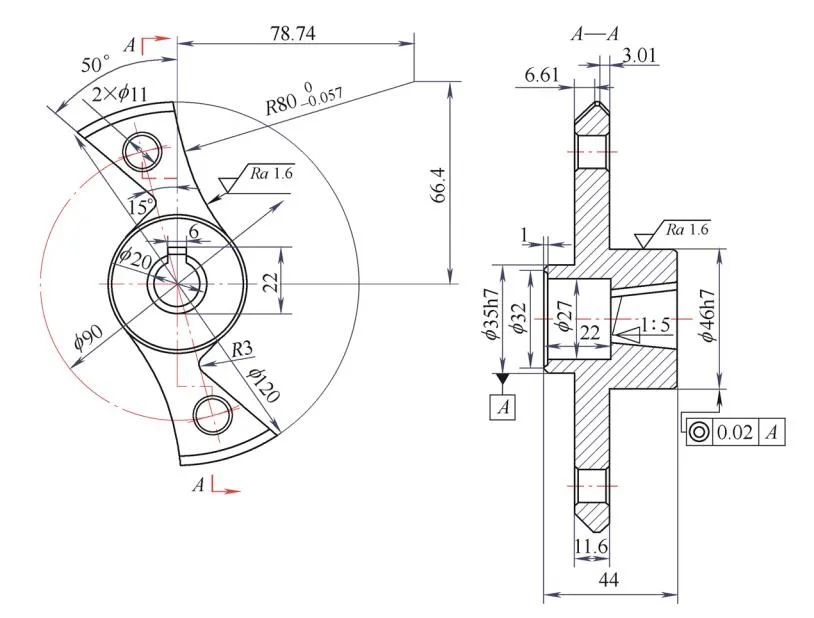
Figura 1 Partes
Ruta del proceso original: torneado desbastante y fino de cada círculo exterior, chaflán escalonado, orificio interior y cono interior → taladrar dos orificios pasantes de φ11 mm con una terraja → mecanizado por hilo de la chaveta interior → mecanizado por hilo del arco de R3 mm y dos ángulos rectos de la superficie → fresadora CNC para procesar el arco de R80 mm.
El arco de R80 mm se procesa en la fresadora CNC y las herramientas simples diseñadas originalmente utilizan un mandril cónico con una conicidad de 1:5 y un pasador de diamante para el posicionamiento. La pieza de trabajo sólo se puede procesar individualmente. Aunque la precisión del procesamiento puede cumplir con los requisitos de diseño, la eficiencia del procesamiento es baja, el costo de procesamiento es alto y las ventajas de alta eficiencia de la fresadora CNC no se pueden aprovechar por completo.
Después de procesar un lote de piezas, Tuofa CNC Machining decidió rediseñar el plan de procesamiento y buscar la viabilidad de procesar arcos de R80 mm en tornos CNC, reemplazando el fresado por torneado, mejorando la eficiencia de producción, reduciendo los costos de producción y maximizando la expansión de la máquina herramienta. ámbito de uso.
Tecnología de procesamiento de piezas de trabajo y diseño de accesorios especiales.
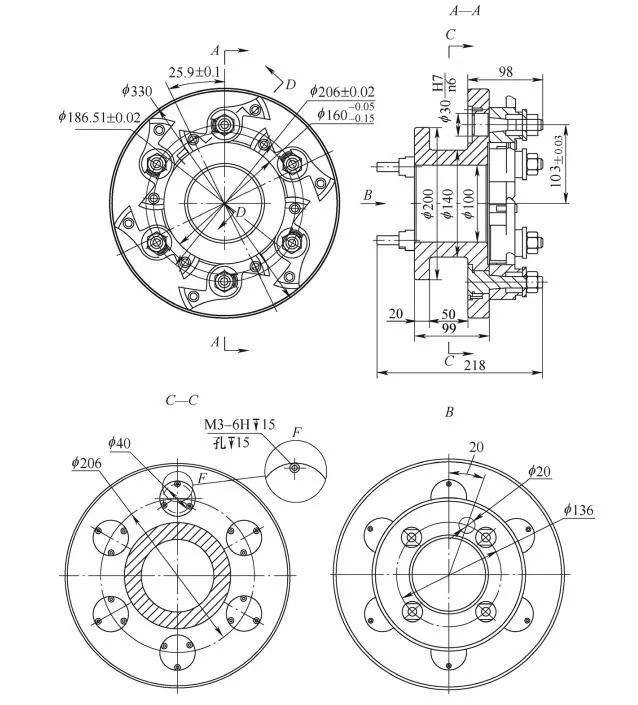
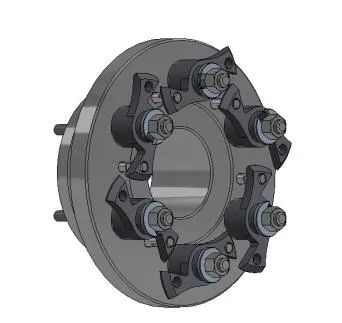
De acuerdo a las características estructurales de las piezas se realizó nuevamente el análisis del proceso. El arco R80 mm es un arco regular, siempre que se pueda encontrar el centro del círculo y coincida con el centro de rotación del torno, el torno puede procesarlo. En comparación con el fresado, la eficiencia de producción mejorará enormemente, por lo que nuestro equipo de ingeniería diseñó un dispositivo que se puede utilizar en un torno CNC económico y puede sujetar varias piezas al mismo tiempo, como se muestra en la Figura 2.
Figura 2 Accesorio
Tecnología de procesamiento de la pieza de trabajo después de aplicar nuevas herramientas.
1) Gire de forma aproximada y fina cada chaflán circular exterior, orificio interior y orificio cónico interior en el torno CNC.
2) En la máquina perforadora, utilice la matriz de perforación para posicionar y perforar dos orificios pasantes φ11H8 en el plano (la precisión del mecanizado de los orificios debe mejorarse adecuadamente para el posicionamiento).
3) El chavetero de la superficie interior del cono se procesa mediante corte de alambre. Primero, antes de cortar la parte cónica interior, intente cortar una parte del punzón de la misma altura y registre el valor actual ZSD\ZID\Z0; en segundo lugar, mida el ángulo real y el tamaño real de la pieza de prueba y calcule el valor de corrección; finalmente, corte la parte cónica. Las dimensiones medidas y los valores de ángulo obtenidos son relativamente precisos y cumplen con los requisitos de diseño.
4) Proceso de corte de alambre CNC Arco R3 mm y dos superficies en ángulo recto.
5) Utilice el nuevo dispositivo especial en el torno CNC y use el orificio cónico interior 1:5 como referencia de posicionamiento (debido a que la referencia de posicionamiento se ha convertido, se debe garantizar la coaxialidad entre el orificio cónico y la referencia de diseño en el procesamiento del proceso anterior), procese la superficie de arco R80mm. En este punto, el mecanizado de la superficie de arco R80mm se ha transformado en realidad en el torneado de un orificio φ160mm.
La estructura y principio de funcionamiento del dispositivo.
El dispositivo incluye principalmente un cuerpo de sujeción, un mandril cónico, un pasador de diamante y un elemento de presión [1]. Después de la instalación, deje que la superficie del arco R80 mm de la pieza de trabajo se distribuya en el círculo con el centro de rotación del husillo del torno como centro y el radio de 80 mm, como se muestra en la Figura 3 y la Figura 4.
1—Mandril cónico 2—Pieza de trabajo 3—Arandela 4—Tuerca 5—Pasador rombo
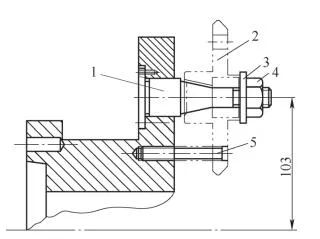
Figura 3 Sujeción de la pieza de trabajo
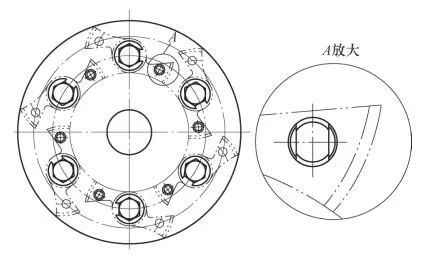
Figura 4 Disposición de sujeción de la pieza de trabajo
En la circunferencia del cuerpo de la abrazadera con un diámetro de 160 mm, instale tantos mandriles de posicionamiento y pasadores de diamante como sea posible de acuerdo con el tamaño de la pieza de trabajo, y esfuércese por garantizar que las piezas de trabajo no interfieran entre sí y aprovechen al máximo el espacio. Cualquiera de los orificios φ11H8 perforados en la pieza de trabajo se utiliza para el posicionamiento antirrotación, de modo que se puedan procesar varias piezas de trabajo al mismo tiempo.
Análisis de posicionamiento de la pieza de trabajo en el dispositivo.
La pieza de trabajo se instala en el cuerpo de sujeción, el mandril cónico limita los 5 grados de libertad de la pieza de trabajo y el pasador en forma de diamante limita 1 libertad de rotación, lo que equivale a posicionar con dos pasadores en un lado. Los seis grados de libertad de la pieza de trabajo están completamente restringidos, lo que pertenece al posicionamiento completo, y el posicionamiento es seguro y confiable [1, 2], como se muestra en la Figura 5.
Figura 5 Posicionamiento de la pieza de trabajo
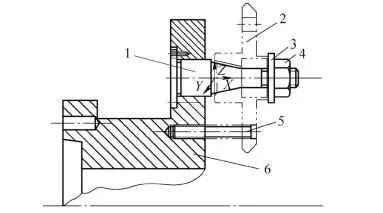
1—Mandril cónico 2—Pieza de trabajo 3—Arandela 4—Tuerca 5—Pasador rombo 6—Cuerpo de abrazadera
Componentes principales del accesorio
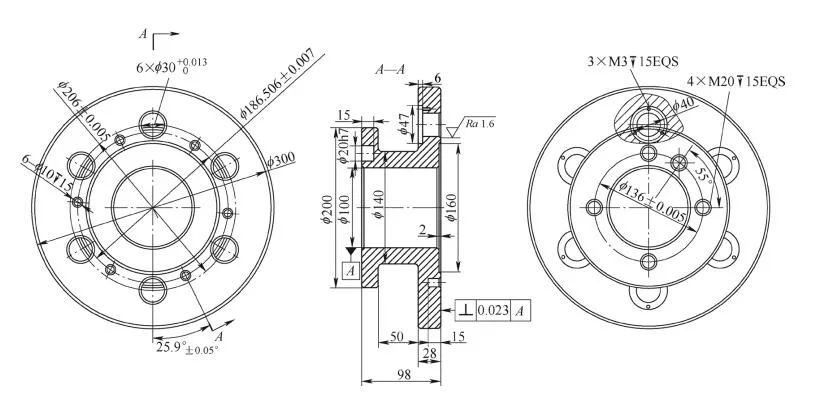
1) Cuerpo de la abrazadera Como se muestra en la Figura 6, el tamaño de la brida que conecta el cuerpo de la abrazadera a la máquina herramienta debe prepararse de acuerdo con el tamaño del extremo del husillo de la máquina herramienta. El tamaño de la circunferencia de los 6 orificios para instalar el mandril de posicionamiento y la posición de los orificios para instalar los 6 pasadores de diamante deben determinarse después de un cálculo preciso de acuerdo con el tamaño del radio y los requisitos de posición del arco de mecanizado.
Figura 6 Cuerpo de la abrazadera
2) Mandril cónico como se muestra en la Figura 7.
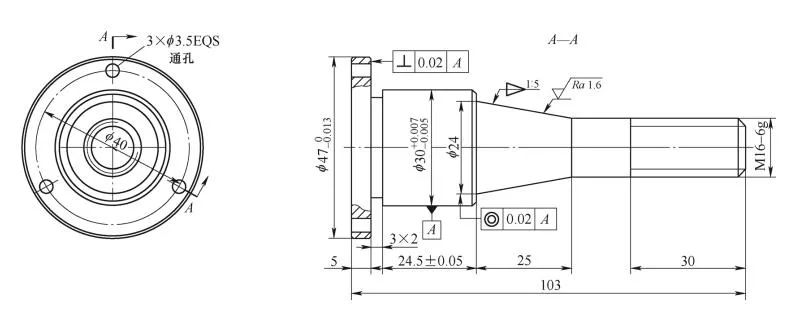
Figura 7 Mandril cónico
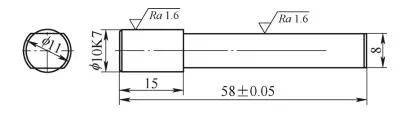
3) Pasador en forma de diamante Como se muestra en la Figura 8, el pasador en forma de diamante coincide con el orificio de posicionamiento de la pieza de trabajo con un pequeño espacio, lo que no solo garantiza una instalación conveniente, sino que también limita la rotación de la pieza de trabajo tan pequeña como posible. El conjunto del pasador de diamante y el cuerpo de la abrazadera adopta el ajuste de interferencia de φ10H7/n6 para garantizar que el pasador de diamante esté firmemente fijado al cuerpo de la abrazadera. Cabe señalar que cuando se instala el pasador de diamante en el cuerpo de sujeción, la superficie estrecha del pasador de diamante debe ser perpendicular a la línea que conecta el centro del pasador de diamante y el centro del orificio cónico de la pieza de trabajo.
Figura 8 Pasador de diamante
Cómo usar la plantilla
Instale el dispositivo en el husillo de la máquina herramienta y verifique la corrección de su instalación con un indicador de cuadrante.
Después de completar los procedimientos pertinentes, la pieza de trabajo se instala en el cuerpo de sujeción y se presiona con una tuerca, y luego se puede girar la superficie del arco R80 mm [3, 4]. El proceso es: ① tornear en bruto la pieza de trabajo con un orificio de φ160 mm, dejando un margen de acabado de 1 mm. ②Pieza de trabajo de torneado fino con orificio de φ160 mm según los requisitos de tolerancia.
Una vez completado el procesamiento, retire la pieza de trabajo, gírela 180° y vuelva a instalarla, y luego se podrá procesar la superficie del arco R80 mm en el otro lado de la pieza de trabajo.
Debido a la instalación simultánea de múltiples piezas de procesamiento a la vez, se reduce la carrera inactiva de la herramienta, se aumenta el tiempo de corte efectivo y se mejora significativamente la eficiencia del procesamiento. Las herramientas de acero de alta velocidad se utilizan para el procesamiento en fresadoras CNC y las herramientas de carburo se utilizan en tornos CNC. Dado que los parámetros de corte de las herramientas de carburo son mucho más altos que los de las herramientas de acero de alta velocidad, el uso de este accesorio no solo mejora la eficiencia del corte, sino que también mejora la eficiencia del corte. El coste de la herramienta también se reduce y el beneficio económico integral mejora significativamente.
Proceso de innovación de mecanizado CNC de Tuofa para hacer frente a los cambios de los tiempos
En el diseño de piezas mecánicas, la superficie del arco se utiliza a menudo, y la tecnología de procesamiento de la superficie del arco es variada, y se deben adoptar diferentes tecnologías de procesamiento de acuerdo con la curvatura del arco, el material y los requisitos técnicos. Debido a que diferentes técnicas de procesamiento inevitablemente producirán diferentes efectos de procesamiento, los técnicos deben demostrar completamente varios esquemas de proceso al compilar las técnicas de procesamiento.
El proceso tradicional es sin duda viable, pero con el avance de la ciencia y la tecnología, han surgido numerosos equipos y materiales nuevos. Los diseñadores de procesos deben mantenerse al día, desarrollar el mecanizado CNC para superar los procesos tradicionales, adoptar soluciones óptimas y maximizar los beneficios económicos. Mediante la práctica de este trabajo, se demuestra que es totalmente posible utilizar tornos CNC económicos y equipos de procesamiento adecuados para realizar el fresado en lugar del torneado y el procesamiento simultáneo de múltiples piezas.
El dispositivo tiene una estructura simple, una fabricación conveniente, tiene cierta universalidad y cierta importancia de referencia para el procesamiento de elementos de arco en piezas especiales.
 Competencia CNC de clase mundial, ¡el rey joven del torneado y fresado CNC de China!




