 Teléfono/WeChat:
 Correo electrónico:



 Inicio
Ciclo de roscado CNC G76: Guía de programación

 Publicado: 9 de septiembre de 2023

Mantener la consistencia en la calidad de las roscas que requieren múltiples pasadas suele ser difícil. Incluso en máquinas CNC, las diferencias en la programación de cada pasada pueden afectar negativamente la calidad y la uniformidad. El ciclo de roscado G76 ofrece esta solución. Es más sencillo de programar y, posteriormente, se ejecuta automáticamente hasta finalizar la rosca. Profundicemos en este tema.
¿Qué es el ciclo de enhebrado G76?
G76 es un ciclo de roscado de múltiples pasadas utilizado en tornos CNC. Al igual que otros códigos G, G76 es programable. Según la sintaxis, se pueden definir parámetros como el paso de rosca, la profundidad, la longitud de corte, las tolerancias y la estrategia de avance. Dado que el ciclo de roscado G76 divide la operación en varias pasadas, se reduce la fuerza de corte sobre la plaquita de roscado. La calidad de las roscas producidas también es superior. Fanuc, Haas, Siemens y Mitsubishi utilizan sintaxis y configuraciones de parámetros diferentes.
¿Cuándo se debe utilizar un ciclo de subprocesamiento G76?
El ciclo de roscado G76 suele ser la opción preferida en situaciones donde una sola pasada dificulta la producción de roscas. En lugar de programar manualmente cada pasada, los parámetros se configuran en el ciclo G76. El código G76 calcula y ajusta automáticamente las pasadas subsiguientes. Además de simplificar la programación, el ciclo de roscado G76 garantiza la repetibilidad. Este ciclo es especialmente útil para roscas profundas, de gran diámetro, de paso fino, materiales difíciles de mecanizar y perfiles de rosca especiales.
¿Cómo configurar los parámetros del ciclo de enhebrado G76?
Configurar los parámetros de roscado es sencillo con el código G76. Solo se requieren unos pocos valores, como el paso, el diámetro, la profundidad de corte inicial, el ángulo de la herramienta, etc. La mayoría de los valores se obtienen de los planos de ingeniería. Algunos se calculan mediante fórmulas estándar.
Formatos comunes de ciclos de subprocesos G76
Generalmente, el código G76 se presenta en dos formatos: de dos líneas o de una línea. Las máquinas más modernas utilizan un formato de dos líneas, donde el primer bloque indica los parámetros del ciclo de roscado G76 y el segundo muestra la geometría de la rosca y las condiciones de corte. A continuación se muestra un ejemplo de esta sintaxis:
G76 P(m)(r)(a) Q(min) R(fin);
G76 X(final) Z(end) R(taper) P(height) Q(first) F(pitch)
El formato de una sola línea no es universal. Se utilizaba en máquinas antiguas. Por lo tanto, la elección depende del controlador. Los ingenieros deben comprender todos los parámetros del ciclo del hilo G76 a partir de esta tabla:
|
Parámetro |
Definición |
|---|---|
|
P(m)(r)(a) |
Parámetro combinado de 6 dígitos: Pasadoras de corte de acabado: Longitud de salida de la rosca: Ángulo de forma de la rosca |
|
Q(mín) |
Profundidad mínima de corte (μm) |
|
R(fin) |
Margen de acabado (radio) |
|
X(final) |
Diámetro final de la rosca en el punto final |
|
Z(fin) |
Coordenada Z del extremo del hilo |
|
R (cónico) |
Desplazamiento cónico radial; R=0 para rosca cilíndrica |
|
P(altura) |
Altura total del hilo (μm, medida del radio) |
|
Q(primero) |
Profundidad del primer corte basto (μm) |
|
F(tono) |
Paso de rosca |
Parámetros de los planos
Un plano de ingeniería define los valores de la geometría y las dimensiones de la rosca. Sin embargo, esta información debe estar en un lenguaje legible por CNC. Por lo tanto, el diámetro mayor, el paso, la longitud de la rosca, la dirección de la rosca, la forma de la rosca y la clase de tolerancia se extraen directamente de los planos. Estos valores se introducen posteriormente en el código G76 según su sintaxis.
Calcular los parámetros X y P
Calcular la altura del hilo
Tomemos como ejemplo un perfil de rosca M20 x 1.5. En este caso, si se adopta la norma ISO, la altura de la rosca se calcularía de la siguiente manera:
h = 0.61343P
For M20 x 1.5:
h = 1.5 x 0.61343
h= 0.92
En el formato de código G76, "P920" en el segundo bloque representaría una altura de rosca de 0.92 mm.
Sin embargo, este cálculo varía de un programa a otro. Por lo tanto, conviene consultar el manual de control proporcionado por el fabricante.
Calcular el diámetro X final
Para calcular el diámetro menor, se utiliza la siguiente fórmula:
X=Dminor = Dmajor−2h
Si volvemos a considerar el ejemplo de las roscas M20 x 1.5, el diámetro X sería:
X=D minor = 20 - (2 x 0.92) = 18.16mm
Seleccione los parámetros de corte G76
- Profundidad del primer corte: Q en el segundo bloque G76
Los números que aparecen después de la Q en el segundo bloque G76 representan la primera profundidad de corte. Por ejemplo, Q200 significa 0.2 mm.
- Profundidad de corte mínima: Q en el primer bloque G76
Este valor Q es diferente al anterior. Se encuentra en el primer bloque. Aquí, Q100 significaría 0.1 mm y así sucesivamente.
- Tolerancia de acabado: R en el primer bloque G76
El margen de acabado significa que se deja una pequeña cantidad de material para el acabado. Por ejemplo, R0.05 significa que se dejan 0.05 mm radialmente.
- Cantidad de chaflán: los dos dígitos centrales de P
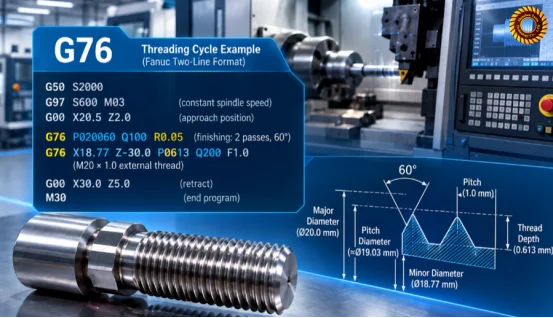
Determina la extracción y el desenganche de la herramienta. Si se utiliza el código G como en nuestro ejemplo anterior, en la secuencia “P020060”, “00” indica chaflán cero.
- Ángulo de la herramienta: Los dos últimos dígitos del pasador del primer bloque G76
Igual que arriba, en la secuencia “P020060”, “60” indica un ángulo de herramienta de 60 grados.
¿Cómo funciona el ciclo de enhebrado G76?
El ciclo de enhebrado G76 realiza muchas tareas automáticamente en la secuencia de múltiples pasadas. Solo es necesario definir algunos parámetros en el código G76. Luego, calcula los demás por sí mismo. Veamos algunas de estas características.
Corte de roscas de múltiples pasadas
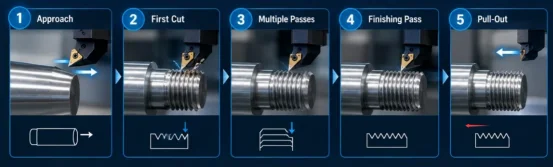
La principal característica del ciclo de roscado G76 es su estrategia de corte multipaso. Mientras se introducen los valores de los parámetros de corte, el programa divide automáticamente la carga de trabajo. Después de que el técnico introduzca los siguientes parámetros G76:
G76 P(m)(r)(a) Q(min) R(fin);
G76 X(final) Z(end) R(taper) P(height) Q(first) F(pitch)
El torno CNC determinará automáticamente cuántas pasadas son necesarias y qué profundidad debe tener cada una.
Método de avance de rosca
El método de avance de la rosca se define en el código G76. Este determina cómo la plaquita de la herramienta entra en la pieza de trabajo. G76 admite 3 estrategias de avance, entre las que se incluyen:
- Alimentación de flanco modificada
- Alimentación radial
- Flanco alterno
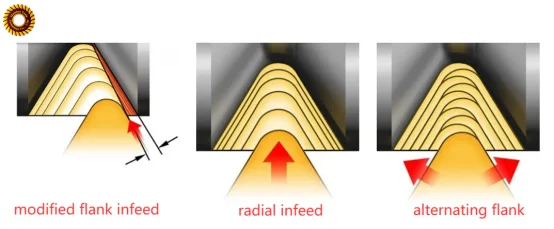
La alimentación lateral modificada es la estrategia predeterminada para el ciclo de rosca G76.
Pases finales
Como se mencionó en la sección anterior, el margen de acabado se puede especificar en el código G76. Dejar una pequeña cantidad de material para el acabado ayuda a alcanzar la clase de tolerancia correcta en las pasadas de acabado. Esto garantiza un ajuste adecuado de las piezas de acoplamiento en el ensamblaje.
Por ejemplo:
G76 P020060 Q100 R0.05
G76 X18.77 Z-30.0 P0613 Q200 F1.0
En este ejemplo, el “02” de P020060 significa 2 pasadas de acabado. Y R0.05 significa margen de acabado.
Extracción de hilo
La herramienta debe salir de la ranura de la rosca sin dañar la rosca al final del corte. El ciclo de roscado del torno G76 define la salida de la rosca dentro del parámetro P. Lea este ejemplo:
G76 P(m)(r)(a)→P021060
En este ejemplo, r es igual a 10, lo que significa longitud de salida. Cuando la herramienta alcanza el extremo de la rosca en el eje Z (a lo largo de la pieza), realiza una retracción cónica sincronizada con el husillo, definida por r en P. Tras la retracción, los ejes X (que controlan el diámetro de la pieza) y Z regresan rápidamente a la posición inicial para preparar el siguiente corte.
Programación G76: Hilos externos frente a hilos internos
El ciclo de roscado G76 presenta diferentes enfoques de programación para roscas internas y externas. Dado que el movimiento de la herramienta es diferente, se requieren valores de programación distintos. El cálculo del diámetro final en el eje X, el método de avance y la extracción difieren según se trate de roscas internas o externas.
Diámetro X final para roscas externas e internas
Existen claras diferencias entre el cálculo para roscas internas y externas. En el caso de roscas internas, el diámetro final en X es mayor que el diámetro del orificio. Por el contrario, en el caso de roscas externas, el diámetro final en X es menor que el diámetro del eje. En ambos casos, el valor final depende de la altura y el paso de la rosca.
Dirección de entrada
En el caso de roscas internas, la herramienta corta dentro del orificio y se desplaza progresivamente hacia afuera, penetrando en las paredes. Para roscas externas, la herramienta corta en las paredes exteriores y se desplaza progresivamente hacia adentro, en dirección al eje central.
Diferencias de extracción
En el caso de roscas externas, la extracción es bastante sencilla. Hay espacio suficiente para que la herramienta se separe de la pieza. Sin embargo, los orificios internos tienen un espacio reducido. Por lo tanto, debe haber suficiente holgura para que la herramienta se mueva sin interferir con la pared roscada. Esto significa que el valor de r no puede ser demasiado grande al mecanizar roscas internas debido al espacio limitado dentro del orificio; de lo contrario, se producirá una colisión.
Cómo afectan los ajustes del G76 a la calidad de los hilos
Los ajustes del ciclo de roscado G76 tienen un impacto significativo en la calidad de la rosca. El control CNC solo sigue las instrucciones de programación. Si los valores programados están optimizados, se puede esperar una buena calidad de rosca. Por el contrario, si los valores programados son incorrectos, pueden surgir problemas de calidad en el perfil de la rosca.
Profundidad de primer corte (Q en la segunda línea G76)
La profundidad de corte inicial debe optimizarse. Si es excesiva, las fuerzas de corte excesivas pueden provocar marcas de vibración, que aparecerán como patrones continuos a lo largo del perfil de la rosca. Las fuerzas excesivas también pueden causar la deformación de la herramienta o de la pieza de trabajo, especialmente en roscas profundas. Por lo tanto, una profundidad de corte inicial demasiado grande puede provocar una formación de rosca incorrecta y dimensiones inestables.
Profundidad mínima de corte (Q en la primera línea G76)
También es importante optimizar la profundidad mínima de corte. Si es demasiado grande, se generarán fuerzas de corte excesivas y los problemas asociados. Si es demasiado pequeña, no se producirá viruta, sino que simplemente se rozará la superficie. Además de la pérdida de tiempo, esto provocará marcas ásperas o manchas en la rosca.
Ángulo de la herramienta (los dos últimos dígitos de P en la primera línea G76)
El ángulo de la herramienta debe coincidir con su geometría. Si se eligen ángulos incorrectos, las roscas resultantes no coincidirán con las de los componentes correspondientes.
Por ejemplo:
G76 P(m)(r)(60)
En este ejemplo, programado a=60, los ingenieros deberían usar un inserto de rosca en V de 60° y no uno de 55°. De lo contrario, el perfil de la rosca será incorrecto.
Cantidad de retiro (los dos dígitos centrales de P en la primera línea G76)
Este aspecto es especialmente importante para las roscas internas. La extracción debe ser suave. Si la extracción es brusca, el perfil roscado quedará incompleto al final. Si la extracción es demasiado lenta, se puede formar una rebaba en el extremo de la rosca.
G76 vs G92 vs G32: ¿Qué método de roscado debería utilizar?
Además de G76, G92 y G32 también son códigos G para programar ciclos de enhebrado. Mientras que G76 es automático y de múltiples pasadas, G92 requiere programación manual para cada pasada. G32 se usa con mayor frecuencia para enhebrados personalizados que necesitan programación sincronizada para cada paso. Las tablas a continuación comparan G76 con G92 y G32.
G76 vs. G92
|
Elemento |
G76 |
G92 |
|---|---|---|
|
Método |
Ciclo de múltiples pasadas |
Ciclo de enhebrado simple |
|
Los pases |
Calculado automáticamente |
programado manualmente |
|
Programación |
Shorter |
Más |
|
Profundidad de corte |
Automático |
Controlado por pasada |
|
Acabado |
incorporado al ciclo |
Programado por separado |
|
Flexibilidad |
Más Bajo |
Más alto |
|
Beneficio |
Rápido y repetible |
Control más sencillo y directo |
G76 vs. G32
|
Elemento |
G76 |
G32 |
|---|---|---|
|
Método |
Ciclo de múltiples pasadas |
Enhebrado sincronizado |
|
Los pases |
Automático |
Manual |
|
Programación |
Short |
long |
|
Ruta de herramienta |
Automático |
Controlado por programador |
|
Flexibilidad |
Más Bajo |
Más alto |
|
Beneficio |
rápido y repetible |
Control preciso |
Ventajas del ciclo de enhebrado G76
Las ventajas del ciclo de roscado G76 son numerosas. Se utiliza habitualmente en el mecanizado CNC de roscas a medida por su facilidad de programación y su repetibilidad en calidad. En ciclos de roscado multipaso, todo el proceso de pasadas intermedias es automático.
Programación simplificada
El ciclo de roscado G76 es comparativamente más sencillo que otros códigos G para operaciones de roscado de múltiples pasadas. Solo es necesario definir algunos parámetros, como la profundidad de rosca, la profundidad del primer corte, la profundidad mínima de corte, el margen de acabado, el paso y el diámetro final. El algoritmo calcula automáticamente los parámetros para las pasadas intermedias.
Calidad constante de los hilos
Dado que la programación es sencilla y se define solo la primera vez, las posibilidades de error humano son mínimas. Para cada pieza idéntica, se utiliza el mismo código G programado con G76. Esto genera perfiles de rosca idénticos en cada ocasión. Esta consistencia garantiza un ajuste perfecto de las piezas.
Apto para varios tipos de rosca.
El ciclo de roscado CNC G76 admite roscas cilíndricas y cónicas. También puede mecanizar roscas trapezoidales y cuadradas regulares.
Limitaciones del ciclo de enhebrado G76
No apto para roscas complejas.
El ciclo de roscado G76 está altamente automatizado, por lo que la trayectoria de la herramienta se genera automáticamente. El técnico no puede ajustar manualmente algunos valores. Por lo tanto, G76 no es adecuado para mecanizar roscas complejas, como las de paso variable o perfiles asimétricos. G32 es más apropiado para mecanizar roscas complejas o irregulares.
No apto para hilos muy cortos.
Las roscas cortas suelen ofrecer un espacio limitado para el movimiento de la herramienta. Este espacio restringido dificulta la transición entre la parte roscada y la no roscada, pudiendo resultar insuficiente para extraer la herramienta. En estos casos, se pueden utilizar otros códigos G, como el G92.
Es difícil mecanizar roscas sin espacio de salida.
El mecanizado de perfiles roscados sin espacio libre es complejo con el ciclo de roscado G76. Este ciclo requiere espacio libre para la desconexión de la herramienta. Por ejemplo, si se necesita una rosca adyacente al hombro, la extracción sería brusca. En ese caso, la rosca quedaría incompleta o la herramienta chocaría.
¿Cuáles son las características clave de los hilos que se deben inspeccionar al usar G76?
Las roscas de buena calidad siempre encajarán a la perfección. Las de mala calidad causarán problemas de ajuste. Por lo tanto, es importante una inspección de calidad rigurosa de las roscas. Los ingenieros deben comprobar la calidad de las roscas desde:
- Perfil de la rosca: Compruebe si el perfil de la rosca está completo o distorsionado.
- Paso de rosca: Compruebe la precisión del paso, evitando desviaciones causadas por errores de sincronización del husillo.
- Diámetro mayor/menor: Asegúrese de que los diámetros mayor y menor sean correctos para garantizar un montaje adecuado.
- Acabado de la superficie: La inspección visual puede revelar el estado real de la superficie. Busque marcas de vibración, manchas, acumulación en los bordes y rebabas.
- Desgaste de la rosca: El desgaste de la rosca se puede comprobar visualmente. Verifique si las roscas están completas o no. Busque rebabas y transiciones inadecuadas entre las partes roscadas y las no roscadas.
Conclusión
G76 es un ciclo de roscado de múltiples pasadas que se utiliza para crear roscas que no pueden completarse en una sola pasada. Requiere la introducción de algunos parámetros de roscado. El controlador gestiona automáticamente la producción de roscas en los ciclos subsiguientes. Cabe recordar que G32, en lugar de G76, es más adecuado para crear roscas complejas. Los ingenieros deben seleccionar G76 correctamente según la longitud, el perfil y los requisitos de tolerancia de la rosca.
Preguntas Frecuentes
¿Qué es el ciclo G76 en una máquina FANUC?
En una máquina FANUC, se trata de un ciclo de roscado de múltiples pasadas capaz de producir roscas internas y externas.
¿Cómo utilizar el ciclo de subprocesos G76?
Es necesario programar un código G. Hay que establecer los puntos de referencia. Hay que definir los parámetros. El resto depende de la máquina CNC.
¿Cómo programo G76 en un torno Haas?
Consulta la sintaxis del código G en el manual del torno Haas. Calcula los parámetros iniciales. Introduce esos datos en la programación del código G.
 ¿Por qué se produce el desgaste por fricción y cómo lo mitiga el mecanizado de precisión?




