 Teléfono/WeChat:
 Correo electrónico:



 Inicio
Directrices de perforación CNC para mejorar la calidad de los agujeros

 Publicado: 21 de abril de 2025

En diversos sectores, como el aeroespacial, el médico, el de maquinaria y equipos, y el de la construcción, los orificios son esenciales para el ensamblaje y la integridad estructural. Por lo tanto, estos orificios son cruciales para un ensamblaje exitoso y un correcto funcionamiento. Para perforar estos orificios con alta precisión, se suele utilizar el taladrado CNC. Este artículo ofrece información sobre cómo mejorar la calidad de los orificios mediante el taladrado CNC.
¿Cuándo se necesita el taladrado CNC?
Asimismo, otras operaciones CNC, como el taladrado CNC, son operaciones de fabricación ampliamente utilizadas en casi todos los sectores, incluidos el automotriz, el aeroespacial, el médico y el de la construcción. El taladrado CNC es un proceso esencial para el ensamblaje y la integridad estructural. Durante la fabricación, el taladrado CNC se utiliza para:
Crear agujeros
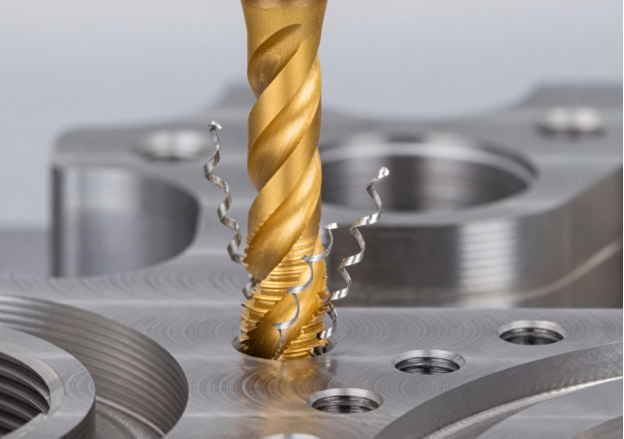
Para unir dos componentes en una pieza, se pueden utilizar diferentes procesos, como la soldadura. Otro método consiste en usar tuercas y tornillos después de perforar los agujeros. En la mayoría de las piezas metálicas, donde la fiabilidad de la unión es fundamental, se utiliza el proceso de taladrado CNC.
Requisito de alta precisión
En la fabricación, la precisión es un factor crucial para el correcto funcionamiento de las piezas. Al unir dos componentes, la precisión cobra mayor importancia, ya que cualquier fallo, como un acabado superficial deficiente, reduce la vida útil y, en última instancia, provoca la avería. En aplicaciones costosas, la precisión en estos orificios es fundamental, por lo que, para cumplir con las normas de seguridad, la mayoría de las industrias manufactureras recurren a operaciones de perforación CNC de alta precisión.
Cómo elegir los métodos de perforación CNC
Existen diversos métodos de perforación CNC que resultan eficientes para diferentes tipos de aplicaciones. Analicemos cada método individualmente para comprender en qué situaciones se puede utilizar.
Perforación estándar
Se trata de una operación de taladrado CNC común y básica, en la que la broca helicoidal se coloca perpendicularmente a la pieza para crear agujeros redondos. En condiciones de mecanizado estables, este proceso se utiliza para profundidades de agujero de bajas a moderadas. Es una operación de taladrado CNC versátil para diversos materiales y se emplea cuando se requiere alta precisión y exactitud a precios competitivos.
Perforación picoteada
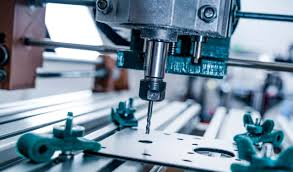
El avance por picoteo consiste en un incremento gradual de la broca en la pieza de trabajo para crear agujeros profundos y precisos. La herramienta de perforación retrocede ligeramente para eliminar las virutas y permitir que el refrigerante llegue a la zona de corte. Es el mejor método de perforación CNC cuando la reducción del calor durante el corte es fundamental, especialmente para materiales con baja conductividad térmica, como las aleaciones de níquel.
Perforación con pistola
Este método de perforación CNC se denomina perforación de cañón porque se desarrolló originalmente para crear orificios rectos en cañones de armas de fuego. Este método permite crear orificios con una alta relación profundidad-diámetro, como 10:1, e incluso alcanza con frecuencia 100:1. Se utiliza en la industria automotriz para cigüeñales y árboles de levas, y para cuerpos de válvulas en el sector del petróleo y el gas. Este método destaca especialmente cuando se requieren orificios extremadamente profundos con un acabado superficial superior.
Centro de perforación
Cuando se requiere crear orificios cónicos en el centro de las piezas, se utiliza el método de perforación central. Este método emplea brocas de centrado para crear un pequeño orificio cónico. Este proceso es eficiente para realizar orificios en ubicaciones precisas en piezas duras y redondas.
Tipos de taladros CNC para taladrar
Taladros CNC según los materiales y el tipo de orificios requeridos. Los diferentes tipos de herramientas incluyen helicoidales, centradas, escalonadas, indexables, sólidas y de cañón.
Brocas helicoidales
Estas brocas se pueden identificar por sus estrías helicoidales, que ayudan a evacuar las virutas de los agujeros y a cortar de forma eficiente.
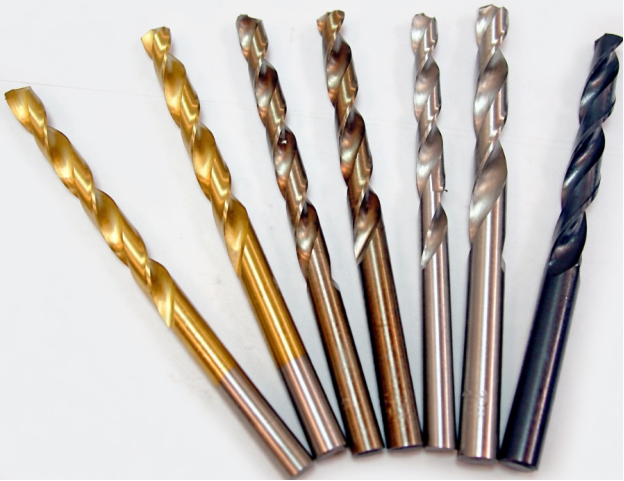
- Tipos de taladros CNC más utilizados
- Se utiliza para una amplia variedad de materiales, incluidos metales, plásticos y materiales compuestos.
- Fabricado en acero de alta velocidad, acero al carburo y recubierto con capas de TiN.
- Ideal para perforaciones de uso general donde se requiere rentabilidad.
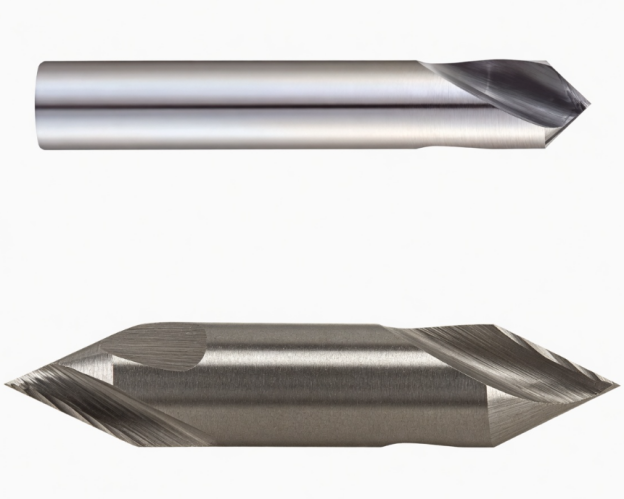
Taladros centrales
Estas brocas son esenciales para trabajos de alta precisión y tolerancias exigentes. Gracias a su robusta construcción, resisten muy bien la rotura durante el proceso de perforación. Se utilizan para crear superficies de asiento biseladas. Estas herramientas cortas y rígidas permiten realizar orificios de inicio precisos. Son ideales para metales y plásticos.
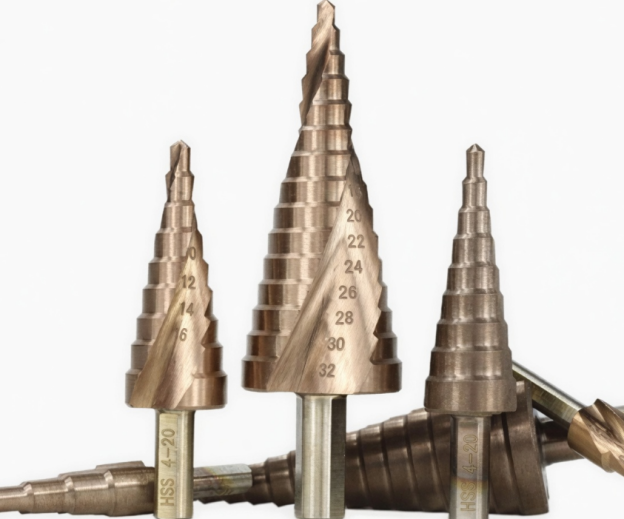
Taladro
Estas brocas tienen diámetros escalonados que permiten crear múltiples agujeros de distintos diámetros con una sola broca. Son aptas tanto para metales como para materiales no metálicos.
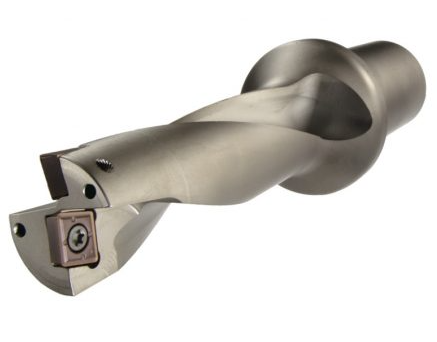
Taladros indexables
Estas son brocas avanzadas, utilizadas cuando se requiere producción a alta velocidad y en grandes volúmenes. En estas brocas, los insertos se pueden reemplazar sin desechar la broca completa, lo que reduce el tiempo de inactividad y los costos de herramientas. Estas brocas se utilizan para metales ferrosos y no ferrosos , incluidas aleaciones de alta temperatura.
Brocas de carburo sólido
Para la fabricación de estas brocas solo se utiliza carburo de tungsteno. Sus aplicaciones incluyen:
- Agujeros de precisión en componentes aeroespaciales
- Bloques de motor y piezas de transmisión
- Implantes médicos y herramientas quirúrgicas
- Componentes hidráulicos y neumáticos
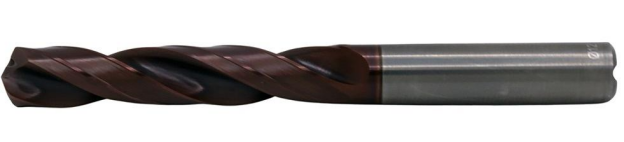
Estas brocas ofrecen una precisión dimensional excepcional y son adecuadas para materiales duros y abrasivos.
Taladros
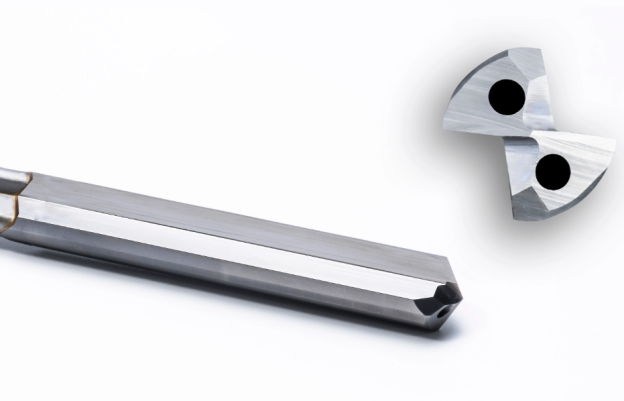
Las brocas de cañón permiten realizar agujeros profundos, rectos y precisos. Incorporan un sistema interno de refrigeración y guías para mayor precisión. Están fabricadas con acero con punta de carburo y acero de alta velocidad. Se utilizan tanto para metales como para materiales no metálicos.
Cómo configurar los parámetros de perforación CNC
Durante cualquier operación de mecanizado CNC, es importante configurar parámetros como la velocidad de corte, la velocidad del husillo, la velocidad de avance y la profundidad de corte antes de mecanizar la pieza con alta precisión.
Velocidad cortante
La velocidad a la que operan las herramientas de corte para eliminar el material se denomina velocidad de corte. Ajuste una velocidad de corte alta para materiales fáciles de mecanizar, como el aluminio, y para materiales difíciles de mecanizar, como las aleaciones de níquel, ajuste velocidades de corte bajas.
Eje de velocidad
Se trata de la velocidad de rotación de la herramienta de corte o de la pieza de trabajo. Una velocidad alta del husillo es adecuada para materiales fáciles de mecanizar, mientras que una velocidad baja lo es para materiales difíciles de mecanizar.
Tasa de alimentación
Es la distancia que recorre una broca al avanzar en la pieza de trabajo. Si la velocidad de avance es alta, la herramienta sufrirá mayor carga. Con una velocidad de avance menor, el corte es más suave y la vida útil de la herramienta aumenta. Por lo tanto, se recomienda una velocidad de avance baja.
Profundidad del corte
Se trata de la penetración axial de la broca en la pieza de trabajo durante el taladrado. Los materiales fáciles de mecanizar permiten una mayor penetración en una sola operación. La siguiente tabla presenta estos parámetros para diferentes materiales:
|
Material |
Velocidad de corte (m / min) |
Velocidad del husillo (RPM para broca de 10 mm) |
Velocidad de avance (mm/rev) |
|---|---|---|---|
|
Acero dulce |
25 - 35 |
800 - 1100 |
0.10 - 0.25 |
|
Acero Inoxidable (304/316) |
12 - 20 |
400 - 700 |
0.08 - 0.18 |
|
Aleaciones de aluminio |
80 - 150 |
2500 - 4800 |
0.15 - 0.35 |
|
Hierro fundido |
20 - 30 |
600 - 1000 |
0.10 - 0.22 |
|
Latón |
60 - 120 |
2000 - 4000 |
0.10 - 0.30 |
Programación con código G y mecanizado CNC
El código G es un lenguaje geométrico que se utiliza para dar instrucciones a las máquinas CNC mediante la configuración de parámetros, como G00, que se utiliza para el posicionamiento rápido de la broca en la ubicación deseada.
Selección de ciclos preprogramados
Para realizar tareas de mecanizado, como taladrar, mandrinar, etc., de forma automática y secuencial, se utilizan estos comandos programados. Estos ciclos controlan el corte, el tiempo de permanencia, los movimientos de la herramienta, etc. Por ejemplo, para un taladrado simple se utiliza el código G81.
Posicionamiento y coordenadas de los agujeros
En primer lugar, se selecciona un sistema de coordenadas, especificando los ejes X e Y. A continuación, se definen las ubicaciones de los orificios a perforar. Por ejemplo, se utiliza G90 para el posicionamiento fijo.
Establecer la pieza de trabajo a cero
Este paso establece un punto de referencia a partir del cual se miden todas las dimensiones. Este paso también se denomina compensación de trabajo. G54 - G59 son sistemas de coordenadas de trabajo estándar.
Coloque la herramienta en el agujero.
Este paso permite que las herramientas se acerquen a la pieza de trabajo sin causar colisiones ni daños a otros materiales. El código G00 se encarga del posicionamiento rápido de las herramientas.
Errores comunes en el taladrado CNC
Cualquier operación de mecanizado requiere un procesamiento muy cuidadoso e impecable para lograr los resultados deseados, como la precisión dimensional. Al igual que en otras operaciones de mecanizado CNC , los operarios suelen cometer estos errores comunes.
Rotura de herramienta
Debido a una velocidad de avance inadecuada, una evacuación deficiente de las virutas, una velocidad de corte excesiva, una selección incorrecta de la herramienta y una alineación y excentricidad incorrectas, se produce la rotura de la herramienta. Este es un error muy costoso, ya que, además de la herramienta, la pieza de trabajo también resulta dañada.
Parámetros de corte incorrectos
El mecanizado CNC es una herramienta de mecanizado automatizada basada en programación, en la que, una vez configurados los parámetros, las herramientas operan en consecuencia. Por lo tanto, si algún parámetro se introduce incorrectamente, por ejemplo, una velocidad de corte lenta para un material difícil de mecanizar, se producirá la rotura de la herramienta y una precisión dimensional y superficial deficiente.
Ejercicio de marcha
Este error se produce por la ausencia de perforación central, una geometría incorrecta de la herramienta, un avance o velocidad excesivos, o por la falta de un punto de inicio adecuado. Debido a estos problemas, la broca comienza a desviarse de la posición prevista antes de penetrar la pieza de trabajo. Esto da como resultado agujeros sobredimensionados o desalineados.
Cómo inspeccionar la calidad de los agujeros
Para que las piezas se utilicen en aplicaciones durante periodos prolongados, la calidad de sus componentes debe ser excelente e impecable. Se inspeccionan diferentes parámetros, como dimensiones, posición, precisión y bordes.
Precisión dimensional
Generalmente, para verificar la precisión dimensional se utilizan calibres de tapón y calibres de orificio. Una máquina de medición por coordenadas (MMC) se utiliza principalmente para inspeccionar la precisión dimensional de los orificios en aplicaciones críticas.
Precisión posicional
El medidor de altura y la placa de superficie se utilizan habitualmente para la inspección de la precisión posicional. Para lograr una alta precisión posicional, se utiliza una máquina de medición por coordenadas (MMC) para la inspección a nivel micrométrico. Esta máquina puede medir geometrías 3D completas.
Calidad de la superficie
Para aplicaciones generales, se utiliza la inspección visual y un comparador de rugosidad superficial para evaluar la calidad de la superficie. El perfilómetro de superficie es una herramienta de contacto que se utiliza para inspeccionar la calidad de la superficie a nivel micrométrico.
Condición de borde
El estado de los bordes se refiere al estado físico de la entrada y la salida de los orificios. Se puede inspeccionar mediante microscopía óptica, proyector de perfiles, medidor de rugosidad superficial, endoscopio y microscopio electrónico de barrido.
¿Cuáles son las ventajas de la perforación CNC?
El taladrado CNC es un proceso automatizado que se utiliza en aplicaciones de alta criticidad, como las industrias aeroespacial, médica y automotriz, entre otras. Las siguientes ventajas hacen que el taladrado CNC sea más útil:
Alta precisión y exactitud
Dado que el taladrado CNC es un proceso automatizado, ofrece alta precisión y exactitud. Gracias a la mínima intervención humana, las herramientas operan continuamente en la dirección de avance, lo que garantiza una alta precisión dimensional.
Excelente repetibilidad
Dado que las herramientas funcionan automáticamente, resulta más fácil obtener precisión dimensional de forma repetida, ya que mantienen la misma velocidad de corte, velocidad del husillo, velocidad de avance y profundidad. Al no haber cambios en ningún parámetro, se logra fácilmente una excelente repetibilidad.
Alta eficiencia y productividad
Las operaciones de perforación CNC proporcionan alta eficiencia y productividad debido a:
- Alta precisión y exactitud
- Capacidad multieje
- Reducción del tiempo de preparación y cambio.
- Automatización y reducción de la intervención humana
- Capacidad para realizar múltiples operaciones como roscado, perforación, etc.
Mejor calidad del agujero
Las máquinas perforadoras CNC pueden lograr fácilmente tolerancias ajustadas de ±0.05 mm a ±0.10 mm , lo que significa que se pueden producir agujeros de alta calidad de forma repetida.
Consideraciones de diseño para agujeros perforados
En ocasiones, perforar agujeros innecesarios dificulta el mecanizado y reduce la integridad del material. Por lo tanto, es necesario considerar los siguientes factores para los agujeros perforados:
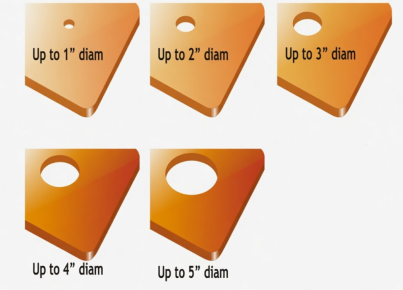
Tamaño y espaciado de los orificios
El tamaño de los orificios debe ser óptimo y acorde con el diseño y el tipo de fijación. Por ejemplo, si el orificio es demasiado grande o se crean muchos orificios a poca distancia entre sí, el material se debilitará y fallará bajo carga. Además, resulta difícil cumplir con tolerancias estrictas cuando el espaciado es demasiado pequeño.
Relación profundidad-diámetro
Es importante tener en cuenta esta relación porque, a medida que aumenta la profundidad con respecto al diámetro, la herramienta de perforación se vuelve más propensa a doblarse, lo que genera vibraciones y resulta en una menor precisión dimensional. En segundo lugar, en agujeros profundos, la evacuación de virutas se dificulta.
Propiedades materiales
La maquinabilidad y otras propiedades mecánicas varían según el material. Por lo tanto, los agujeros deben perforarse de acuerdo con las propiedades del material. Por ejemplo, en el caso de materiales difíciles de mecanizar, como las aleaciones de tungsteno, será bastante difícil crear agujeros de gran profundidad.
Secuencia de perforación
Para mantener la precisión dimensional, la rigidez de la pieza de trabajo, una buena vida útil de la herramienta, una fácil evacuación de virutas y un mecanizado óptimo, es fundamental una secuencia de perforación correcta. Por ejemplo, el proceso debe comenzar con la perforación central y finalizar con el desbarbado.
Conclusión
El taladrado CNC es una importante operación de mecanizado sustractivo ampliamente utilizada en industrias clave como la automotriz, la aeroespacial y la médica. Para mantener la automatización del mecanizado, se utilizan códigos G. Existen diferentes operaciones de taladrado, como el taladrado intermitente, el taladrado centrado, etc. Estas operaciones varían según los requisitos y las herramientas utilizadas, como brocas helicoidales, etc. También se emplean diversas herramientas, como una máquina de medición por coordenadas (CMM), un perfilómetro de superficie y un microscopio óptico. Esperamos que esta guía completa de taladrado de Tuofa le ayude a resolver sus dudas. Como fabricante experimentado de piezas CNC, Tuofa cuenta con habilidades de fabricación profesionales. No dude en contactarnos para su proyecto de taladrado.
Preguntas Frecuentes
¿Cómo se hacen agujeros para tornillos ocultos?
Para taladrar agujeros ocultos con gran precisión y eficiencia, se utiliza una broca escalonada, ya sea con guía o en ángulo.
¿Cómo se perfora un orificio guía?
Utilizaré una broca helicoidal y el método de perforación por puntos para perforar un orificio guía.
¿Qué es la perforación de agujeros profundos?
Esta operación de perforación se utiliza para perforar agujeros con una alta relación profundidad-diámetro, como 10:1. La perforación con cañón es una operación de perforación de agujeros profundos de uso común.
 Fabricación de herramientas: materiales, técnicas y proveedores




