 Teléfono/WeChat:
 Correo electrónico:



 Inicio
Roscado de fondo: Guía completa para el roscado de agujeros ciegos en máquinas CNC

 Publicado: 4 de julio de 2024

Los agujeros ciegos son parte integral de muchos diseños. Con frecuencia, se presentan limitaciones como restricciones de espacio. En algunas aplicaciones de alto rendimiento, como implantes médicos o soportes aeroespaciales, se requiere una fuerza de sujeción elevada. Un macho de roscar de fondo resuelve este problema creando roscas muy cerca de la base. De esta manera, se puede esperar un acoplamiento de rosca máximo. Aquí encontrará una guía completa para el roscado de agujeros ciegos en mecanizado CNC.
¿Qué es un grifo de fondo?
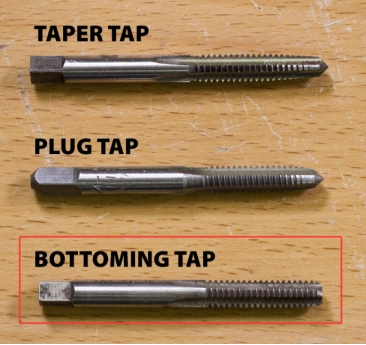
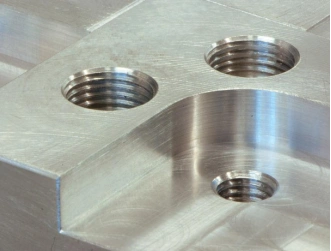
El macho de roscar de fondo es una herramienta utilizada en el mecanizado para mejorar el perfil de la rosca en agujeros ciegos. Comparativamente, estos machos tienen muy pocas roscas de chaflán. Este cono corto de solo 1 o 2 roscas permite que la parte roscada se extienda muy cerca de la base, lo que proporciona un acoplamiento de rosca máximo.
Elija los grifos de fondo adecuados
- Aluminio: Los machos de roscar de acero rápido (HSS) pulidos o de carburo, sin recubrimiento o con recubrimientos de baja fricción, ayudan a evitar que el aluminio se adhiera al filo de corte.
- Acero carbono: El acero rápido (HSS) suele ser suficiente. El nitruro de titanio (TiN) reduce la fricción y mejora la resistencia al desgaste.
- Acero inoxidable: El HSS-Co proporciona una mayor dureza en caliente. El TiCN ofrece una mayor resistencia al desgaste bajo cargas de corte intensas.
- Aleaciones de titanio/níquel: Los machos de roscar de HSS-Co o de carburo con recubrimientos de TiAlN/AlTiN son más adecuados para altas temperaturas de corte.
¿Por qué es importante el chaflán corto?
A diferencia de un macho de roscar cónico o de macho de roscar plano, el chaflán del macho de roscar de fondo es corto. Esto permite que el filo de corte se deslice hacia la base. Es especialmente importante en áreas con espacio limitado donde no se desea aumentar el grosor para obtener espacio libre en el fondo. Algunos ejemplos son componentes de automoción, moldes, piezas aeroespaciales y colectores hidráulicos. El roscado completo proporciona un acoplamiento máximo y una mayor resistencia de sujeción.
Tipos de grifos de fondo
Si bien conserva su función principal de roscar agujeros ciegos cerca de la base, existen ciertas variaciones en su diseño. Estos diferentes tipos de machos de roscar de fondo se adaptan a distintas condiciones de fabricación. En este contexto, las variables incluyen la profundidad del agujero, el tipo de material, el perfil de la rosca y la facilidad de uso.
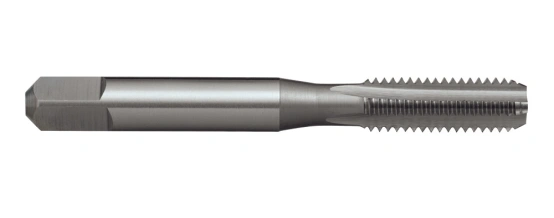
Grifo de fondo de flauta recta
El macho de roscar de fondo de ranura recta es el tipo más común. Presenta una ranura recta a lo largo de toda su longitud. Generalmente, se utiliza para agujeros ciegos cortos. La evacuación de virutas puede ser un problema en agujeros más profundos. Este macho de roscar es apto tanto para roscado manual como mecánico.
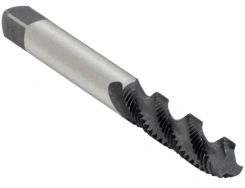
Grifo de fondo de flauta espiral
El macho de roscar de fondo con ranuras helicoidales ofrece una mejor evacuación de las virutas. De esta forma, las virutas se desplazan continuamente hacia arriba y fuera del orificio durante el roscado. Es ideal para materiales dúctiles donde las virutas largas pueden resultar problemáticas. Además, permite roscar a mayor profundidad con menor riesgo de acumulación de virutas o rotura del macho. La calidad de la rosca también es superior con este tipo de macho.
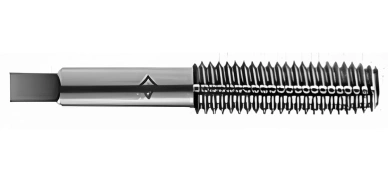
Grifo de fondo de formación
El roscado por conformado de fondo se basa en la deformación plástica en lugar del corte para la formación de la rosca. Al no haber corte, se evitan los problemas relacionados con las virutas. Las roscas formadas son más resistentes, ya que se obtienen mediante trabajo en frío. Sin embargo, se requiere un control preciso del proceso para un roscado eficiente. Puede ser necesaria una lubricación abundante. El roscado por conformado de fondo suele limitarse a materiales blandos como el aluminio, el latón o el acero dulce.
Grifo de fondo parcial
El diseño de un macho de roscar semifondo ofrece un equilibrio entre un macho de roscar macho y un macho de roscar de fondo. Presenta un chaflán ligeramente más largo. A diferencia de otros tipos, el macho de roscar semifondo puede no requerir un roscado previo con un macho de roscar macho. Sin embargo, este tipo es adecuado para trabajos de mecanizado ligero o reparación.
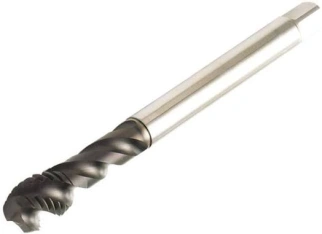
¿Para qué se utiliza un macho de roscar de fondo?
Los machos de roscar de fondo se utilizan con frecuencia en áreas de importancia crítica. Por ello, los orificios en componentes que requieren alta durabilidad se roscan con machos de roscar de fondo. Es por esta razón que industrias de alta tecnología como la aeroespacial, la automotriz o la médica prefieren utilizar machos de roscar de fondo.
Cortar roscas cerca del fondo de agujeros ciegos
La función principal de un macho de roscar de fondo es cortar roscas cerca del fondo de agujeros ciegos. Esto resulta ventajoso, sobre todo en espacios reducidos. Se puede roscar toda la longitud del agujero ciego sin aumentar el espesor del material.
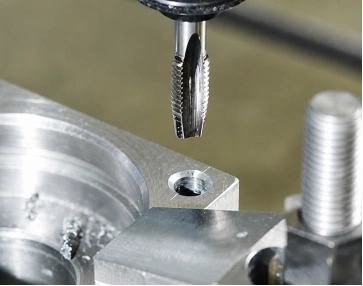
Completar roscas después de un macho de roscar
Tras roscar con un macho de ensacado, una pequeña parte del orificio puede quedar sin roscar. Un macho de fondo extiende la parte roscada después de roscar con un macho de ensacado. Este método de dos pasos reduce las fuerzas de corte y minimiza el riesgo de dañar la pieza o el macho.
Extensión de roscas parciales en agujeros existentes
Los machos de roscar de fondo suelen mejorar la calidad de la rosca. Al utilizarlos, se pueden cubrir las roturas en la rosca. Esto maximiza el acoplamiento de la rosca para los sujetadores y mejora su resistencia.
¿Cómo utilizar un macho de roscar de fondo para mecanizar agujeros?
El uso de un macho de roscar de fondo requiere algunas consideraciones. Seguir los pasos correctos para el roscado es fundamental para obtener resultados precisos. El incumplimiento de algunas precauciones clave puede inutilizar el orificio roscado.
Paso 1: Taladre el orificio de rosca del tamaño correcto.
Utilice brocas del diámetro exterior correcto que corresponda al macho de roscar de fondo. Haga el orificio ligeramente más profundo que la longitud del sujetador para alojar el chaflán del macho de roscar de fondo. Elimine las rebabas de la abertura del orificio antes de roscar.
Paso 2: Deje suficiente espacio libre en la parte inferior.
Debe haber espacio adicional para alojar el empaquetamiento de las virutas y el chaflán del macho de roscar. Esto evita una tensión excesiva en la herramienta.
Paso 3: Comience a enroscar antes de usar un macho de roscar de fondo.
La rosca inicial debe realizarse con un macho cónico o macho de roscar macho. Posteriormente, se debe utilizar un macho de roscar de fondo para el acabado. Las roscas preexistentes guían la cinta de roscar de fondo a través del orificio, facilitando así la entrada y la alineación.
Paso 4: Mantenga el grifo alineado y recto.
El macho de roscar inferior debe estar perpendicular a la pieza desde el principio. Los machos de roscar desalineados pueden generar cargas laterales indeseadas. La presión sobre el macho de roscar inferior debe aplicarse de manera uniforme. Esto crea un perfil de rosca uniforme. Invierta periódicamente el sentido de giro del macho de roscar inferior para evacuar las virutas.
Paso 5: Deténgase antes de que el grifo toque el fondo del agujero.
Anota la profundidad de perforación del macho de roscar y detén el roscado antes de que toque el fondo. De lo contrario, se ejercerá una presión excesiva sobre el macho, lo que puede provocar que se astille el filo o se dañe la rosca.
Aplicaciones de los machos de roscar de fondo
Los diseñadores y maquinistas experimentados prefieren los machos de roscar de fondo para crear roscas de alta calidad. Estos no solo mejoran la capacidad de sujeción de los sujetadores, sino que también optimizan el peso. Esto es especialmente importante en áreas donde el espacio es limitado.
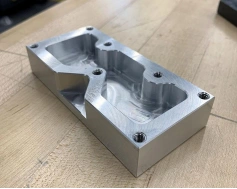
Carcasas y cajas de aluminio
Las carcasas y cubiertas de aluminio suelen requerir un diseño compacto debido a las limitaciones de espacio. Además, estos conjuntos deben ser ligeros. En estos casos, los orificios ciegos disponen de un espacio limitado. Por ello, la rosca de fondo aprovecha al máximo dicho espacio. Entre sus aplicaciones más comunes se incluyen tapas, disipadores de calor, soportes para placas de circuito impreso y soportes para sensores.
Bloques de montaje de precisión
Los bloques de montaje suelen someterse a montajes y desmontajes frecuentes. Esto significa que deben ser duraderos en cuanto a la fuerza de sujeción de los elementos de fijación. Si bien los machos de roscar de fondo proporcionan un agarre máximo con los elementos de fijación, también contribuyen a lograr esta durabilidad.
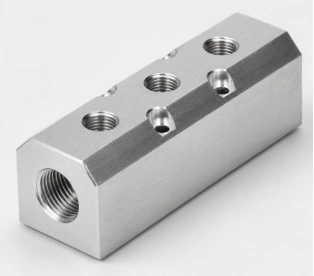
Colectores hidráulicos y neumáticos
Los colectores hidráulicos y neumáticos tienen numerosos orificios ciegos para conexiones roscadas. Componentes como válvulas, racores, tapones y sensores suelen necesitar estos orificios como puntos de conexión. Estos componentes tienen una profundidad de orificio limitada. Por lo tanto, la toma de fondo aprovecha este espacio limitado de manera eficiente, logrando un sellado fiable.
Piezas CNC personalizadas con orificios roscados ciegos
Muchas piezas personalizadas, como soportes aeroespaciales, componentes de dispositivos médicos, efectores finales robóticos, etc., presentan orificios ciegos. A menudo, esto conlleva limitaciones de espacio y peso. Los machos de roscar de fondo facilitan una fabricación eficiente, ya que crean espacio para elementos de fijación estructurales, tornillos de ajuste y elementos de montaje ocultos.
Desafíos del uso de machos de roscar de fondo en el mecanizado CNC
Dado que los machos de roscar de fondo son bastante diferentes de otras herramientas de roscado, presentan desafíos únicos. Sin embargo, siempre hay soluciones. Si se manejan correctamente, se obtendrán beneficios en términos de calidad de rosca, aprovechamiento del espacio y alto rendimiento.
Alto par de corte
El par de corte elevado es un problema frecuente. Los agujeros ciegos profundos son los más vulnerables. Dado que los machos de roscar de fondo tienen un chaflán corto, se produce un acoplamiento inmediato de todas las roscas. Si la velocidad de roscado es demasiado alta, la lubricación es insuficiente o la profundidad de perforación es baja, se puede esperar una fuerza de corte elevada. En este caso, puede resultar útil utilizar un macho de roscar de fondo recubierto con una velocidad de avance optimizada.
Inicio de hilo difícil
Algunos operarios intentan iniciar roscas con una herramienta de roscado de fondo. Sin embargo, este tipo de herramienta no está diseñada para iniciar roscas. Para ello, se puede utilizar un macho cónico o un macho de roscar macho de cabeza plana. Si se utiliza una herramienta de roscado de fondo, puede producirse una desalineación o la rotura del macho.
Relleno de chips en agujeros ciegos
En un orificio ciego profundo, si no se toman las medidas adecuadas, puede producirse acumulación de virutas. El espacio para que escapen las virutas es limitado, por lo que tienden a adherirse debajo o alrededor del macho de roscar. Esto provoca un aumento del par de torsión o daños en el perfil de la rosca. Este problema se observa principalmente en materiales dúctiles que generan virutas largas y fibrosas. Para solucionarlo, utilice una fresa de ranura helicoidal, deje suficiente espacio libre en el fondo y vierta fluido de corte durante el roscado.
Maquinabilidad de los materiales
El roscado de materiales de baja maquinabilidad siempre supone un reto. Si bien las virutas de los materiales dúctiles tienden a generar problemas, los materiales duros aumentan el par de torsión. Por lo tanto, se requiere una estrategia de roscado optimizada. En consecuencia, es fundamental comprender a fondo aspectos como el alto par de corte, la optimización del diseño y el control del proceso.
Buenas prácticas para el uso de machos de roscar de fondo en el mecanizado CNC
Como se mencionó anteriormente, el roscado presenta ciertos desafíos. Si se optimiza el proceso, estos desafíos se pueden superar fácilmente. Esto se traducirá en una mejor calidad de rosca, un mínimo desperdicio y una alta eficiencia.
Utilice el tamaño de broca correcto para roscar.
El diámetro del orificio perforado debe ser óptimo. Si el orificio es demasiado estrecho, se generarán tensiones excesivas entre la herramienta de roscado y la pieza de trabajo. Si es demasiado holgado, la formación de la rosca será incorrecta. La mejor opción es utilizar una tabla de orificios estándar como guía.
Profundidad del orificio de control
Idealmente, la profundidad del orificio debe ser ligeramente mayor que la longitud de la rosca. Esto permite un espacio libre en la base. Mantener este espacio libre suele ser ventajoso, ya que ayuda a solucionar problemas como la acumulación de virutas, el contacto de la herramienta con la base y un par de corte excesivo.
Utilice picoteos
El roscado intermitente es una estrategia eficaz. En lugar de un roscado continuo, se basa en el roscado seguido de la retracción del mismo. De esta forma, las virutas largas se rompen y se evacuan. Además, permite que el fluido de corte llegue a los bordes.
Macho de roscar de fondo frente a otros machos de roscar
Los machos de roscar de fondo suelen confundirse con otros tipos de rosca. Para un uso correcto, es importante distinguir entre las diferentes herramientas de roscado. A continuación, se presentan algunas tablas donde se destacan las características clave de cada herramienta y se comparan con el macho de roscar de fondo.
Grifo de fondo vs. grifo de tapón
|
Elemento |
Grifo de fondo |
grifo de enchufe |
|---|---|---|
|
Chaflán |
1 -2 roscas biseladas |
Roscas biseladas de 3 a 5 mm. |
|
Profundidad del hilo |
Casi hasta el fondo del agujero |
hilos incompletos en la parte inferior |
|
Inicio del hilo |
Requiere roscas precortadas. |
Se pueden iniciar hilos |
|
Aplicaciones |
Acabado de roscas ciegas |
Roscado de uso general y roscado intermedio |
Macho de roscar de fondo frente a macho de roscar cónico
|
Elemento |
Grifo de fondo |
Grifo cónico |
|---|---|---|
|
Chaflán |
1 - 2 roscas biseladas |
8 - 10 roscas biseladas |
|
Capacidad para iniciar hilos |
Pobre |
Excelente |
|
Fuerza de corte |
Más alto |
Más Bajo |
|
Aplicaciones |
Roscado final en agujeros ciegos |
Roscado inicial en agujeros nuevos |
Macho de fondo vs. Macho de ranura espiral
|
Elemento |
Grifo de fondo |
Grifo de flauta espiral |
|---|---|---|
|
Diseño |
Chaflán corto |
estrías helicoidales |
|
Eliminación de virutas |
Evacuación limitada de virutas |
Eliminación eficiente de virutas |
|
Agujeros ciegos |
Maximiza la profundidad de la rosca |
Reduce el empaquetado de patatas fritas |
|
Aplicaciones |
Acabado de roscas ciegas |
extracción de materiales dúctiles |
Macho de fondo vs. Macho de punta espiral
|
Elemento |
Grifo de fondo |
Grifo de punta en espiral |
|---|---|---|
|
Flujo de chips |
Las fichas permanecen en el agujero. |
Empuja las fichas hacia adelante antes del grifo. |
|
Tipo de agujero |
agujeros ciegos |
a traves de los hoyos |
|
Profundidad del hilo |
fondo del agujero |
Profundidad de rosca estándar |
|
Aplicaciones |
Roscado de agujeros ciegos profundos |
Golpeteo de alta velocidad |
Macho de roscar de fondo vs. fresa para roscar
|
Elemento |
Grifo de fondo |
Molino de hilos |
|---|---|---|
|
Método de enhebrado |
Corta la rosca en una sola operación de roscado. |
Genera hilos mediante interpolación CNC. |
|
Flexibilidad |
Un macho de roscar por cada tamaño de rosca. |
Una herramienta para múltiples diámetros |
|
Fallo de herramienta |
propenso a romperse si se sobrecarga |
Menor riesgo de rotura |
|
Aplicación |
Roscado estándar de alto volumen |
Mecanizado de precisión |
Grifo de fondo vs. Grifo de forma
|
Elemento |
Grifo de fondo |
Toque de formulario |
|---|---|---|
|
Formación de hilos |
Al cortar |
Por deformación del material |
|
Producción de chips |
Chips producidos |
Funcionamiento sin chips |
|
Compatibilidad de materiales |
Para la mayoría de los metales |
Limitado a materiales dúctiles |
|
Aplicaciones |
Roscado de uso general. |
Producción de alto volumen que requiere hilos resistentes. |
Consejos de diseño para el acabado de los orificios de roscado
Los orificios de roscado con un diseño óptimo rara vez presentan obstáculos significativos. Facilitan la fabricación y contribuyen a mejorar la productividad y la eficiencia. A continuación, se presentan algunos consejos de diseño.
Deje suficiente espacio libre en la parte inferior.
Un diseño de pieza eficiente garantiza una holgura inferior suficiente. Esto proporciona espacio suficiente para las virutas y el movimiento de la herramienta de roscado de fondo. Si la herramienta de roscado de fondo no puede moverse libremente, podría producirse una falla en la herramienta.
Evite los agujeros excesivamente profundos.
Los agujeros muy profundos dificultan la evacuación de virutas. Las herramientas de roscado largas están sometidas a cargas desiguales que provocan deformación o rotura. Si la profundidad del agujero es óptima, se consigue una mayor eficiencia de mecanizado, se reduce el desgaste de la herramienta y se acortan los tiempos de ciclo de la máquina CNC.
Longitud de acoplamiento de rosca adecuada
La longitud de la rosca debe ser suficiente para soportar las cargas. Las roscas excesivamente largas no ofrecen ninguna ventaja significativa. Por el contrario, resultan costosas tanto económica como productivamente. Se sugiere una longitud de rosca óptima para el acero equivalente a 1 vez el diámetro del sujetador. Para metales más blandos, esta longitud debe ser de 1.5 a 2 veces el diámetro.
Caso práctico de Tuofa: Roscado de orificios ciegos en colectores hidráulicos
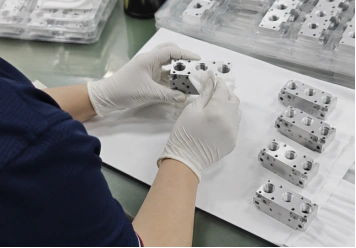
Nuestro cliente necesitaba un bloque colector hidráulico a medida para un sistema de control hidráulico compacto. La pieza se mecanizó en aluminio 6061-T6 y requería múltiples puertos roscados para válvulas, racores y conexiones de presión.
El diseño del colector hidráulico incluía:
- Tamaño general: aproximadamente 120 x 80 × 50 mm
- Material: Aluminio 6061-T6
- Múltiple G1/4 y M8 agujeros enroscados
- Varios orificios roscados ciegos con profundidad limitada
- Canales internos perforados transversalmente para el flujo hidráulico.
- Superficies de sellado planas que requieren un montaje sin fugas
Desafío de mecanizado
El cliente requería una profundidad de rosca útil de 8 mm en varios orificios ciegos para una instalación segura de la válvula y los racores. Sin embargo, la profundidad de los orificios disponibles era limitada debido a que los canales internos de aceite se ubicaban justo detrás de las secciones roscadas.
Resultado final de
Mediante la aplicación del proceso de roscado de fondo, Tuofa logró el acoplamiento de rosca requerido sin modificar las dimensiones originales del colector. A continuación se detallan los resultados obtenidos:
- Mayor profundidad de rosca utilizable 5 mm a 8 mm, cumpliendo con los requisitos de fijación del cliente.
- Se mantuvo el diseño compacto original del colector sin aumentar el grosor del bloque.
- Se logró una calidad de rosca uniforme en múltiples agujeros ciegos con inspección del calibre de rosca.
- Se redujo el riesgo de rotura del macho de roscar optimizando la profundidad del orificio.
Conclusión
El macho de roscar de fondo es una herramienta para roscar agujeros ciegos. Crea una rosca muy cerca de la base del agujero, lo que permite aprovechar al máximo su profundidad. Resulta útil en situaciones donde el peso o el espacio son limitaciones. La calidad de las roscas que produce es superior a la de otros métodos de roscado. Si bien el uso de machos de roscar de fondo presenta algunos desafíos, si el proceso se optimiza, se pueden obtener buenos resultados sin mayores dificultades.
Preguntas Frecuentes
¿Un macho de roscar de fondo solo se utiliza para agujeros ciegos?
En la práctica, solo se utilizan para agujeros ciegos. Pero, en teoría, también pueden utilizarse para agujeros pasantes.
¿Puedes empezar con un grifo de fondo?
El macho de roscar de fondo no está diseñado para iniciar un roscado. De hecho, se utiliza para el acabado.
¿Qué materiales presentan dificultades para el roscado de fondo?
Los materiales duros generan pares de corte excesivos. Los metales blandos producen virutas largas y fibrosas. Ambas situaciones son difíciles.
 Tipos de calibres para inspección CNC: Cómo comprobar con precisión las piezas mecanizadas




