 Teléfono/WeChat:
 Correo electrónico:



 Inicio
Pernos de alta resistencia versus pernos comunes, el proceso de fabricación más estricto

 Publicado: 17 de noviembre de 2023

Hoy en día, la gente puede disfrutar de la comodidad que ofrecen los productos industriales en todas partes y los pernos se han convertido en una parte común de la vida diaria. Estamos acostumbrados a ver pernos de diferentes tamaños y longitudes, y no sentimos ninguna novedad en ellos. Siento que todos los pernos son iguales y simplemente juegan el papel de fijar y conectar.
Este no es el caso. Aunque todos son tornillos, también existen "fuerzas convencionales" y "fuerzas especiales". Las "fuerzas convencionales" son los pernos ordinarios más comunes en nuestra vida diaria, ya sean electrodomésticos, vehículos o incluso una pequeña radio, puedes verlo; y las "fuerzas especiales" son diferentes de los tornillos ordinarios. Los pernos de alta resistencia se encuentran más comúnmente en la conexión de algunos proyectos de estructuras de acero, puentes, rieles y equipos de alta y ultra alta presión.
La diferencia entre pernos de alta resistencia y pernos ordinarios
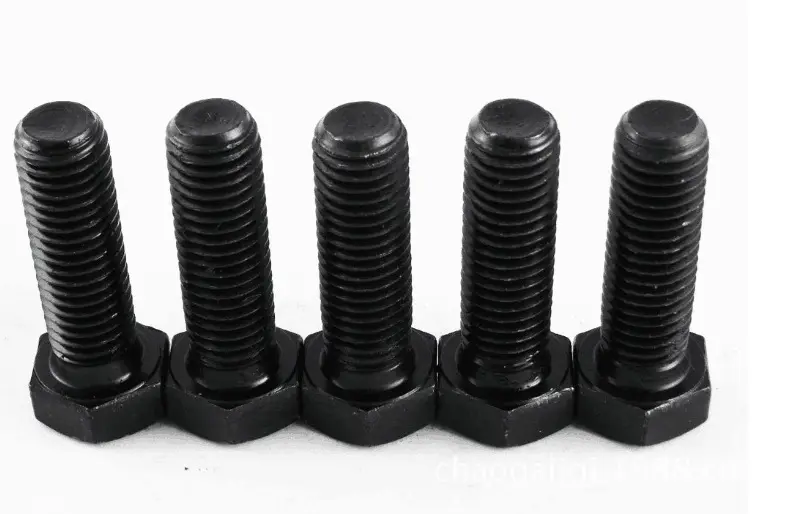
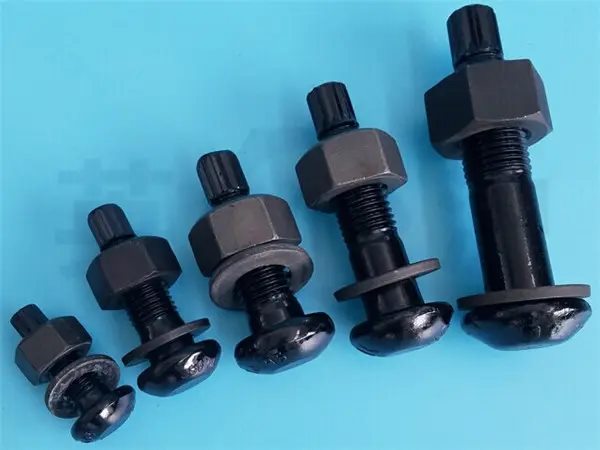
Los pernos de alta resistencia se dividen en pernos de alta resistencia al corte por torsión y pernos hexagonales grandes de alta resistencia. Los pernos hexagonales grandes de alta resistencia pertenecen al nivel de alta resistencia de los tornillos ordinarios, mientras que los pernos de alta resistencia de tipo cortante torsional son tipos mejorados de pernos hexagonales grandes de alta resistencia. Ambos tienen similitudes con los tornillos comunes. La diferencia obvia es que los pernos de alta resistencia pueden soportar una carga mayor que los pernos ordinarios de la misma especificación.
1. En términos de materias primas, los pernos de alta resistencia están hechos de materiales de alta resistencia. El tornillo, la tuerca y la arandela de los pernos de alta resistencia están hechos de acero de alta resistencia. En China, como el acero No. 45, el acero al boro 40 y el acero al manganeso-titanio-boro 20. Una vez elaborados, se tratan térmicamente para mejorar su resistencia. Los pernos comunes suelen estar hechos de acero Q235.
2. Los pernos de alta resistencia se utilizan ampliamente. En términos de niveles de fuerza, comúnmente se usan dos niveles de fuerza de 8.8 y 10.9, de los cuales 10.9 es la mayoría. Los pernos comunes tienen grados de resistencia más bajos, generalmente 4.4, 4.8, 5.6 y 8.8.
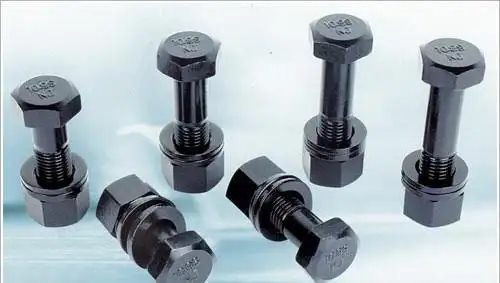
3. Desde la perspectiva de las características de la fuerza: los pernos de alta resistencia aplican pretensión y transmiten fuerzas externas por fricción. Las conexiones de pernos comunes dependen de la resistencia al corte de la varilla del perno y del soporte de presión de la pared del orificio para transmitir la fuerza de corte. Cuando se aprieta la tuerca, la precarga es muy pequeña y su influencia puede ignorarse. Además de la alta resistencia del material, el perno de alta resistencia también ejerce una gran fuerza de extrusión entre los componentes conectados, lo que provoca una gran fricción perpendicular a la dirección del tornillo, y la precarga, el coeficiente antideslizante y el tipo de acero. Todos afectan directamente la capacidad de carga de los pernos de alta resistencia. Según las características de la fuerza, se divide en tipo de presión y tipo de fricción. Los métodos de cálculo de los dos son diferentes. El tamaño mínimo de los pernos de alta resistencia es M12, y comúnmente se usa M16 ~ M30. El rendimiento de los pernos sobredimensionados es inestable, por lo que se deben utilizar con precaución en el diseño.
4. Desde el punto de vista del uso: la conexión de pernos de los componentes principales de la estructura del edificio generalmente está conectada mediante pernos de alta resistencia. Los pernos comunes se pueden reutilizar, pero los pernos de alta resistencia no se pueden reutilizar. Generalmente se utilizan pernos de alta resistencia para conexiones permanentes.
La conexión por perno de alta resistencia tiene las ventajas de una construcción simple, buen rendimiento mecánico, resistencia a la fatiga y no se afloja bajo carga dinámica, y es un método de conexión prometedor. Sin embargo, debido al importante papel que desempeñan los pernos de alta resistencia, se deben realizar las inspecciones pertinentes al utilizarlos.
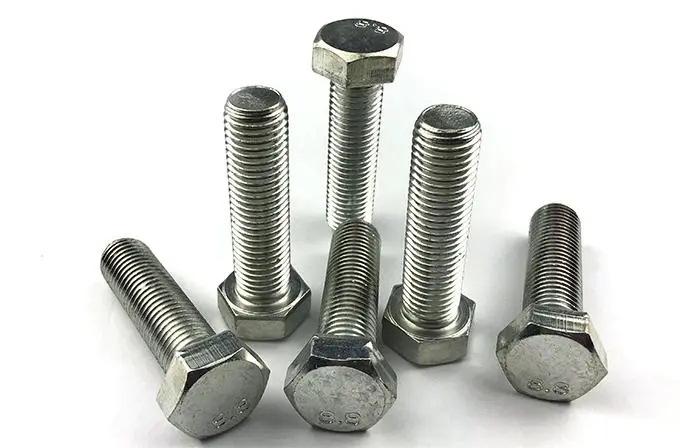
La diferencia entre el tipo de fricción de perno de alta resistencia y la conexión de tipo presión
La conexión de perno de alta resistencia consiste en sujetar las placas de la placa de conexión mediante una gran presión previa de apriete en la varilla del perno, que es suficiente para generar una gran fuerza de fricción, mejorando así la integridad y rigidez de la conexión. Según los diferentes requisitos de fuerza, se puede dividir en conexión de fricción de perno de alta resistencia y conexión de soporte de presión de perno de alta resistencia. La diferencia esencial entre los dos es que el estado límite es diferente. Ambos son muy diferentes. En el diseño de corte, la conexión de fricción del perno de alta resistencia es el estado límite donde la fuerza de corte externa alcanza la fuerza de fricción máxima posible proporcionada por la fuerza de apriete del perno entre las superficies de contacto de las placas, es decir, para asegurar que las conexiones interna y La fuerza cortante externa de la conexión no excede la fricción máxima. No habrá deformación relativa por deslizamiento de las placas (siempre se mantiene el espacio original entre el tornillo y la pared del orificio) y las placas conectadas se tensan en su conjunto según la elasticidad. En el diseño de corte, la fuerza de corte externa permitida excede la fuerza de fricción máxima en la conexión de perno de alta resistencia que soporta presión.
En este momento, se produce la deformación por deslizamiento relativa entre las placas conectadas hasta que la varilla del perno hace contacto con la pared del orificio. Después de eso, la conexión depende de la varilla del perno. El corte del eje, la presión de la pared del orificio y la fricción entre las superficies de contacto de las placas transmiten conjuntamente la fuerza, y finalmente se toma como estado límite el corte del eje o la falla de la presión de la pared del orificio. del corte de conexión. En resumen, los pernos de alta resistencia de tipo fricción y los pernos de alta resistencia de tipo presión son en realidad el mismo tipo de pernos, pero ya sea que el diseño considere el deslizamiento o no. Los pernos de alta resistencia de tipo fricción no deben deslizarse y los pernos no soportan fuerzas de corte. Una vez que resbalan, el diseño considera que han alcanzado un estado destructivo, que es relativamente maduro en tecnología; Los pernos de alta resistencia que soportan presión pueden deslizarse, y los pernos también soportan fuerza de corte, y la falla final es equivalente a la de los pernos ordinarios. Daños en los pernos (corte de pernos o aplastamiento de la placa de acero).
1. Diseño de acero
En la fabricación de sujetadores, la selección correcta de los materiales de los sujetadores es una parte importante, porque el rendimiento de los sujetadores está estrechamente relacionado con sus materiales. Si el material no se selecciona adecuada o correctamente, es posible que el rendimiento no cumpla con los requisitos, la vida útil se acortará e incluso se producirán accidentes o dificultades de procesamiento y el costo de fabricación será alto. Por tanto, la selección de los materiales de fijación es un vínculo muy importante. El acero de estampación en frío es un acero para sujetadores altamente intercambiable producido mediante un proceso de conformado de estampación en frío. Debido a que se forma mediante el procesamiento de plástico metálico a temperatura ambiente, la deformación de cada pieza es grande y la velocidad de deformación también es alta.
Por lo tanto, los requisitos de rendimiento para las materias primas de acero para estampación en frío son muy estrictos. Sobre la base de la práctica de producción a largo plazo y la investigación del uso de los usuarios, combinados con GB/T6478-2001 "Condiciones técnicas del acero para estampación en frío y extrusión en frío", GB/T699-1999 "Acero estructural al carbono de alta calidad" y el objetivo JISG3507- 1991 "Partida en frío Las características de los alambrones de acero al carbono para uso en acero, tomando como ejemplo los requisitos de material de los pernos y tornillos de grado 8.8 y grado 9.8, la determinación de varios elementos químicos. Si el contenido de C es demasiado alto, el conformado en frío El rendimiento se reducirá; si es demasiado bajo, las propiedades mecánicas de las piezas no se pueden cumplir, por lo que se establece entre 0.25% y 0.55%. El Mn puede mejorar la permeabilidad del acero, pero agregar demasiado fortalecerá la estructura de la matriz y afecta el rendimiento del conformado en frío; tiende a promover el crecimiento de granos de austenita durante el enfriamiento y revenido de las piezas, por lo que debe aumentarse adecuadamente según los estándares internacionales: 0.45% - 0.80%.
El Si puede fortalecer la ferrita y reducir el rendimiento del conformado en frío, y la reducción del alargamiento del material se establece en Si menor o igual a 0.30%. SP es un elemento de impureza. Su existencia provocará segregación a lo largo del límite de grano, provocará fragilización del límite de grano y dañará las propiedades mecánicas del acero. Se debe reducir al máximo. B. El valor máximo del contenido de boro es 0.005%, porque aunque el boro puede mejorar significativamente la permeabilidad del acero, también aumentará la fragilidad del acero. Un contenido excesivo de boro es muy desfavorable para piezas de trabajo como pernos, tornillos y espárragos que requieren buenas propiedades mecánicas integrales.
2. Recocido esferoidizante
Cuando los tornillos de cabeza avellanada y los pernos de cabeza hueca hexagonal se producen mediante un proceso de estampado en frío, la estructura original del acero afectará directamente la capacidad de conformado durante el proceso de estampado en frío. Durante el proceso de estampación en frío, la deformación plástica del área local puede alcanzar entre el 60% y el 80%, por lo que el acero debe tener buena plasticidad. Cuando la composición química del acero es constante, la estructura metalográfica es el factor clave que determina la plasticidad. En general, se cree que la perlita gruesa en escamas no favorece el estampación en frío, mientras que la perlita fina y esférica puede mejorar significativamente la capacidad de deformación plástica del acero. Para acero con contenido medio de carbono y acero de aleación con contenido medio de carbono con una gran cantidad de pernos de alta resistencia, el recocido esferoidizado (ablandamiento) se realiza antes del tratamiento en frío para obtener perlita esferoidizada uniforme y fina para satisfacer mejor las necesidades de producción reales.
Para el recocido suavizado de alambrón de acero de medio carbono, la temperatura de calentamiento se elige principalmente para mantener el calor por encima y por debajo del punto crítico del acero, y la temperatura de calentamiento no debe ser demasiado alta, de lo contrario, se precipitarán tres cementitas a lo largo de la fibra. límite, lo que resulta en agrietamiento en frío, mientras que para el alambrón de acero de aleación de carbono medio adopta un recocido isotérmico esferoidal. Después de calentar a AC1+ (20-30%), el horno se enfría a un nivel ligeramente inferior a Ar1, y la temperatura es de aproximadamente 700 grados Celsius durante un período de tiempo, y luego el horno se enfría a aproximadamente 500 grados Celsius y luego se calienta con aire. enfriado. La estructura metalográfica del acero cambia de gruesa a fina, de escamas a esférica, y la tasa de agrietamiento del tratamiento en frío se reducirá considerablemente. La temperatura de recocido y ablandamiento del acero 35\45\ML35\SWRCH35K generalmente oscila entre 715 y 735 grados Celsius; mientras que la temperatura de calentamiento del recocido esferoidal del acero SCM435\40Cr\SCR435 generalmente oscila entre 740 y 770 grados Celsius, y la temperatura isotérmica es de 680 a 700 grados Celsius.
3. Desgranado y eliminación de fósforo
El proceso de eliminación de la placa de óxido de hierro del alambrón de acero estampado en frío es el decapado y la desfosforización. Existen dos métodos de desfosforización mecánica y decapado químico. Reemplazar el proceso de decapado químico de alambrones por la eliminación mecánica de fósforo no solo mejora la productividad, sino que también reduce la contaminación ambiental. Este proceso de eliminación de fósforo incluye el método de flexión (comúnmente se utiliza una rueda redonda con ranuras triangulares para doblar el alambrón repetidamente), nueve métodos de pulverización, etc. El efecto de eliminación de fósforo es bueno, pero el hierro y el fósforo residuales no se pueden eliminar (las incrustaciones de óxido La tasa de eliminación es del 97%), especialmente cuando la adhesión de las incrustaciones es fuerte, por lo tanto, la desfosforización mecánica se ve afectada por el espesor, la estructura y el estado de tensión de las incrustaciones, y se utiliza para alambrones de acero al carbono para sujetadores de baja resistencia (menos de o igual a 6.8 grados).
Los pernos de alta resistencia (mayor o igual al grado 8.8) utilizan alambrón para eliminar todas las incrustaciones de hierro después de la desfosforización mecánica y luego se someten a un proceso de decapado químico para desfosforizarse de forma compuesta. Para el alambrón de acero con bajo contenido de carbono, la lámina de hierro dejada por la desfosforización mecánica es fácil de causar un desgaste desigual del tiro del grano. Cuando el orificio de extracción de grano se adhiere a la chapa de hierro debido a la fricción del alambrón contra la temperatura externa, aparecen marcas de grano longitudinales en la superficie del alambrón. Más del 95% son causados por rayones en la superficie del alambre de acero durante el proceso de trefilado. Por lo tanto, el método mecánico de eliminación de fósforo no es adecuado para el estirado a alta velocidad.
4. Tirando
El proceso de trefilado tiene dos propósitos, uno es cambiar el tamaño de la materia prima; el otro es obtener las propiedades mecánicas básicas del sujetador mediante refuerzo por deformación. Para el acero de medio carbono y el acero de aleación de medio carbono, existe otro propósito, es decir, fabricar alambrón. La cementita en escamas obtenida después del enfriamiento controlado se agrieta tanto como sea posible durante el proceso de trefilado para prepararlo para el posterior recocido de esferoidización (ablandamiento). para obtener cementita granular. Sin embargo, algunos fabricantes reducen arbitrariamente el proceso de dibujo para reducir costos. Pasa, una tasa de reducción de área demasiado grande aumenta la tendencia al endurecimiento por trabajo del alambrón, lo que afecta directamente el rendimiento del rumbo en frío del alambrón. Si la distribución de la tasa de reducción del área de cada pasada no es apropiada, también se producirán grietas por torsión en el alambrón durante el proceso de trefilado. Este tipo de grietas distribuidas a lo largo de la dirección longitudinal del alambre de acero y con un cierto período de tiempo quedarán expuestas durante el proceso de estampación en frío del alambre de acero. Además, si la lubricación no es buena durante el proceso de trefilado, también puede provocar grietas transversales regulares en el alambrón trefilado en frío.
La dirección tangente del alambrón y la matriz de trefilado no es concéntrica con la boca de la matriz de trefilado, lo que provocará que el desgaste del paso unilateral de la matriz de trefilado se intensifique, haga que el orificio interior quede redondo y provoque que el haciendo que la deformación del alambre de acero en la dirección circunferencial sea desigual. La redondez del alambre de acero está fuera de tolerancia y la tensión de la sección transversal del alambre de acero no es uniforme durante el proceso de estampación en frío, lo que afecta la tasa calificada de estampación en frío. En el proceso de trefilado del alambrón, una tasa de reducción de área demasiado grande deteriorará la calidad de la superficie del alambre de acero, mientras que una tasa de reducción de área demasiado baja no favorece la trituración de la cementita en escamas y es difícil obtener la mayor cantidad posible de cementita granular. . Es decir, la tasa de esferoidización de la cementita es baja, lo que es extremadamente desfavorable para el rendimiento del rodamiento en frío del alambre de acero. Para las barras y alambrones de acero producidos mediante trefilado, la tasa de reducción de la superficie parcial se controla directamente dentro del rango de 10%-15%.
5. Forja en frío
Por lo general, se utiliza procesamiento de plástico en frío para formar la cabeza del perno. En comparación con el proceso de corte, la fibra metálica (alambre metálico) es continua a lo largo de la forma del producto sin cortarse en el medio, mejorando así la resistencia del producto y especialmente sus excelentes propiedades mecánicas. El proceso de conformado de cabezales en frío incluye corte y conformado, cabezales en frío de una sola estación con un solo clic, cabezales en frío de doble clic y cabezales en frío automáticos de múltiples estaciones. Una máquina automática de estampación en frío realiza procesos de múltiples estaciones como estampado, recalcado, extrusión y reducción de diámetro en varios troqueles de conformado. Las características de procesamiento de la pieza en bruto original utilizada por la máquina automática de estampación en frío de una o varias estaciones están determinadas por el tamaño del material de la barra con una longitud de 5 a 6 metros o el tamaño del alambrón con un peso de 1900. -2000KG, es decir, las características de la tecnología de procesamiento. La estampación en frío no es una pieza en bruto precortada de una sola pieza, sino una pieza en bruto que la propia máquina automática de estampación en frío corta y recalca (cuando es necesario) a partir de la barra y el alambrón. Antes de extruir la cavidad, se debe dar forma a la pieza en bruto. Se puede obtener un espacio en blanco que cumpla con los requisitos del proceso mediante el moldeo. Antes de recalcar, reducir y extruir, no es necesario darle forma a la pieza en bruto. Una vez cortado el material en bruto, se envía a la estación de recalcado y conformación.
Esta estación puede mejorar la calidad de la pieza en bruto, puede reducir la fuerza de conformado de la siguiente estación en un 15-17%, puede prolongar la vida útil del molde y puede utilizar múltiples reducciones en la fabricación de pernos. La precisión que se puede lograr con el estampado en frío también está relacionada con la elección del método de conformado y el proceso utilizado. Además, también depende de las características estructurales del equipo utilizado, las características del proceso y su estado, la precisión de la herramienta, la vida útil y el grado de desgaste. Para acero de alta aleación utilizado en estampación en frío y extrusión, la rugosidad de la superficie de trabajo del molde de carburo cementado no debe ser mayor que Ra=0.2um. Cuando la rugosidad de la superficie de trabajo de este tipo de molde alcanza Ra=0.025-0.050um, tiene la vida útil más alta.
6. Procesamiento de hilos
Las roscas de los pernos generalmente se procesan en frío, de modo que la rosca en bruto dentro de un cierto rango de diámetro se frota (lamina) a través de la placa de alambre (matriz), y la rosca se forma mediante la presión de la placa de alambre (matriz de laminación). La línea plástica de la parte roscada se puede obtener sin cortarla, se aumenta la resistencia, la precisión es alta y, por lo tanto, el producto con calidad uniforme se usa ampliamente. Para hacer el diámetro exterior de la rosca del producto final, el diámetro en bruto de la rosca requerido es diferente, porque está limitado por factores como la precisión de la rosca, ya sea que el material esté recubierto o no. El roscado por rodadura (frotamiento) se refiere a un método de procesamiento que utiliza deformación plástica para formar dientes de hilo. Utiliza un troquel rodante (tabla rodante) con el mismo paso y forma de diente que el hilo a procesar. Mientras se extruye la pieza en bruto de tornillo cilíndrico, la pieza en bruto de tornillo se gira y, finalmente, la forma del diente en el molde de laminación se transfiere a la pieza en bruto de tornillo, se forma la rosca.
El punto común del procesamiento de hilo de laminación (frotación) es que no es necesario que el número de revoluciones de laminación sea demasiado. Si son demasiados, la eficiencia será baja y la superficie de los dientes del hilo será propensa a separarse o pandearse aleatoriamente. Por el contrario, si el número de revoluciones es demasiado pequeño, es probable que el diámetro de la rosca no sea redondo y la presión en la etapa inicial de laminación sea anormalmente alta, lo que acorta la vida útil de la matriz. Defectos comunes de los hilos laminados: grietas superficiales o rayones en la parte roscada; pandeo caótico; parte roscada deforme. Si estos defectos ocurren en grandes cantidades, serán descubiertos durante la etapa de procesamiento. Si el número de ocurrencias es pequeño, estos defectos circularán a los usuarios sin que el proceso de producción los note, causando problemas. Por lo tanto, se deben resumir las cuestiones clave de las condiciones de procesamiento y estos factores clave deben controlarse en el proceso de producción.
7. Tratamiento
Los elementos de fijación de alta resistencia deben templarse y revenirse según los requisitos técnicos. El propósito del tratamiento térmico y el templado es mejorar las propiedades mecánicas integrales de los sujetadores para cumplir con la resistencia a la tracción y el índice de rendimiento especificados del producto. El proceso de tratamiento térmico tiene una influencia crucial en los elementos de fijación de alta resistencia, especialmente en su calidad intrínseca. Por lo tanto, para producir sujetadores de alta calidad y alta resistencia, se necesitan equipos y tecnología de tratamiento térmico avanzados. Debido al gran volumen de producción y el bajo precio de los pernos de alta resistencia, y la parte roscada es una estructura relativamente fina y relativamente precisa, se requiere que el equipo de tratamiento térmico tenga una gran capacidad de producción, un alto grado de automatización y una buena calidad del tratamiento térmico.
Desde la década de 1990, la línea de producción de tratamiento térmico continuo con atmósfera protectora ha sido dominante, y el tipo de fondo vibratorio y el horno de cinta de malla son especialmente adecuados para el tratamiento térmico y el templado de sujetadores pequeños y medianos. Además del buen rendimiento de sellado del horno, la línea de enfriamiento y revenido también cuenta con un control informático avanzado de la atmósfera, la temperatura y los parámetros del proceso, y funciones de visualización y alarma de fallo del equipo. Los sujetadores de alta resistencia se controlan automáticamente desde la alimentación, la limpieza, el calentamiento, el enfriamiento, la limpieza, el templado y la coloración hasta fuera de línea, lo que garantiza efectivamente la calidad del tratamiento térmico. La descarburación de la rosca hará que el sujetador se dispare primero cuando no se cumpla la fuerza de resistencia requerida por las propiedades mecánicas, lo que invalidará el sujetador roscado y acortará su vida útil.
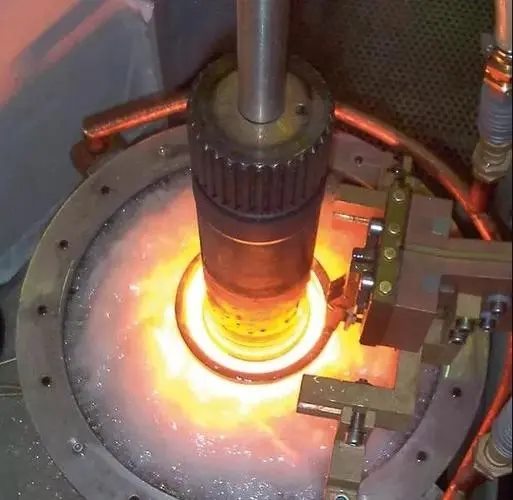
Debido a la descarburación de la materia prima, si el recocido no es el adecuado, se profundizará la capa de descarburación de la materia prima. Durante el tratamiento térmico de enfriamiento y revenido, generalmente se introduce algo de gas oxidante desde fuera del horno. El óxido de la barra de alambre de acero o el residuo en la superficie del alambre de acero en bobina después del estirado en frío también se descompondrá después de calentarse en el horno, y la reacción generará algunos gases oxidantes. Por ejemplo, el óxido en la superficie del alambre de acero está compuesto de carbonato e hidróxido de hierro, que se descompondrán en CO2 y H2O después del calentamiento, agravando así la descarburación. Los estudios han demostrado que el grado de descarburación del acero de aleación de carbono medio es más grave que el del acero al carbono, y la temperatura de descarburación más rápida está entre 700 y 800 grados Celsius. Dado que la unión en la superficie del alambre de acero descompone y sintetiza dióxido de carbono y agua muy rápidamente bajo ciertas condiciones, si el gas del horno del horno de cinta de malla continua no se controla adecuadamente, también provocará que se produzca la descarburación del tornillo. de tolerancia.
Cuando los pernos de alta resistencia se forman mediante cabezal en frío, la capa descarburada de materias primas y el recocido no solo todavía existe, sino que también se extruye hasta la parte superior de la rosca. Para la superficie del sujetador que necesita ser templado, no se puede obtener la dureza requerida y sus propiedades mecánicas (especialmente resistencia y resistencia al desgaste) disminuyeron. Además, la superficie del alambre de acero se descarbura, la capa superficial y la estructura interna son diferentes y tienen diferentes coeficientes de expansión, y pueden ocurrir grietas superficiales durante el enfriamiento. Por esta razón, es necesario proteger la parte superior del hilo de la descarburación durante el enfriamiento y el calentamiento, y cubrir moderadamente con carbono los sujetadores cuyas materias primas han sido descarburadas, y ajustar las ventajas de la atmósfera protectora en el horno de cinta de malla a las Piezas originales recubiertas de carbono. El contenido de carbono es básicamente igual, por lo que los sujetadores descarburados volverán lentamente al contenido de carbono original. El potencial de carbono debería fijarse entre 0.42% y 0.48%. , para no engrosar los granos y afectar las propiedades mecánicas. Los problemas de calidad que pueden ocurrir durante el proceso de templado y enfriamiento de los sujetadores incluyen principalmente: dureza insuficiente en el estado templado; dureza desigual en el estado templado; deformación por enfriamiento fuera de tolerancia; apagar el agrietamiento. Estos problemas que ocurren en el sitio a menudo están relacionados con las materias primas, el calentamiento por enfriamiento y el enfriamiento por enfriamiento. Formular correctamente el proceso de tratamiento térmico y estandarizar el proceso de operación de producción a menudo puede evitar tales accidentes de calidad.
8. Inspección
En resumen, los factores del proceso que afectan la calidad de los sujetadores de alta resistencia incluyen el diseño del acero, el recocido esferoidal, el pelado y la desfosforización, el trefilado, el mecanizado en frío, el procesamiento de roscas, el tratamiento térmico, etc., y a veces es la superposición de varios factores.
Flujo del proceso
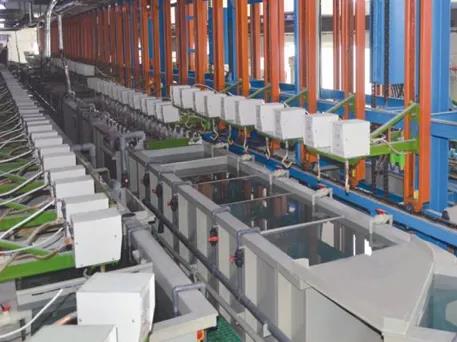
El flujo del proceso de revestimiento de níquel-fósforo para pernos de alta resistencia consta de tres partes:
La primera parte es el proceso de pretratamiento, que incluye la inspección de precisión y apariencia de los pernos de alta resistencia antes del enchapado, desengrasado manual, desengrasado por remojo, decapado, electroactivación y niquelado instantáneo;
La segunda parte del proceso de niquelado no electrolítico;
La tercera parte es el proceso de posprocesamiento, que incluye procesos como el tratamiento térmico con disipación de hidrógeno, el pulido y la inspección del producto terminado. como sigue:
Inspección de la composición química del perno → precisión del revestimiento previo del perno, inspección de la apariencia → desengrasado manual → inspección de la apariencia → desengrasado por remojo → lavado con agua caliente → lavado con agua fría → decapado → lavado con agua fría → electroactivación → lavado con agua fría → revestimiento flash de níquel → agua fría Lavado → eliminación Lavado con agua ionizada → niquelado electrolítico → lavado con agua desionizada → lavado con agua fría → accionamiento de hidrógeno → pulido → inspección del producto terminado.
Procesos clave
El proceso de pretratamiento es un proceso clave para determinar la calidad del revestimiento de níquel-fósforo de pernos de alta resistencia. El objetivo de este proceso es eliminar la capa de pasivación de la superficie del perno y evitar la regeneración de la película de pasivación. El estado de ejecución de este proceso determina directamente la calidad de la combinación del sustrato y el recubrimiento. La mayoría de los accidentes de calidad en la producción son causados por un mal pretratamiento de los pernos. Antes del revestimiento, se deben eliminar con cuidado las manchas de aceite, el óxido y las incrustaciones adheridas a la superficie del perno; la diferencia con la galvanoplastia es que debe inspeccionarse con más cuidado y no se permite en absoluto el revestimiento de pernos sucios.
① Inspección de pernos: la inspección visual de la calidad de la superficie de los pernos requiere que se eliminen las rebabas que queden durante el procesamiento y que se redondeen los bordes y esquinas afilados.
② Desengrase manual; asegúrese de que la superficie del sustrato esté libre de manchas de aceite.
③Remojar para eliminar el aceite; Hierva los pernos en agua alcalina para eliminar el aceite de la superficie.
④Decapado: Para evitar que la solución desengrasante alcalina contamine el tanque de niquelado instantáneo, se realiza un tratamiento de electroactivación con solución de decapado antes del niquelado instantáneo.
⑤Activación eléctrica: utilice una solución ácida para el tratamiento de activación eléctrica.
⑥ Niquelado instantáneo: se debe utilizar niquelado instantáneo para acero de baja aleación para aumentar la fuerza de unión entre el revestimiento y el sustrato.
Proceso después de
El tratamiento posterior al revestimiento de níquel-fósforo incluye dos procesos principales: accionamiento por hidrógeno y pulido.
①Eliminación de hidrógeno: según las normas pertinentes, la temperatura de eliminación de hidrógeno después del revestimiento es de 200 ± 10 °C y el tiempo de tratamiento es de 2 h. 200 °C es beneficioso para eliminar la fragilidad por hidrógeno, relajar la tensión interna, mejorar la fuerza de unión entre el recubrimiento y el sustrato y mejorar la resistencia a la corrosión del recubrimiento.
②Pulido: Los pernos pulidos tienen una apariencia brillante, pero para mejorar mejor la calidad del recubrimiento, suavizar los pequeños rastros y obtener una superficie brillante similar a un espejo, el recubrimiento debe pulirse con una máquina pulidora.
Estándar de proceso
Materiales y equipamiento principal.
1. Los pernos, tuercas y arandelas deben ir acompañados de certificados de calidad y cumplir con los requisitos de diseño y las normas nacionales.
2. Los pernos de alta resistencia deben almacenarse en categorías según las especificaciones y deben protegerse de la lluvia y la humedad. No lo utilice si los pernos y las tuercas no coinciden o las roscas están dañadas. Si los pernos, tuercas y arandelas están corroídos, la fuerza axial de fijación debe verificarse mediante muestreo y solo pueden usarse después de cumplir con los requisitos.
Los pernos, etc. no se mancharán con barro ni aceite y se mantendrán limpios y secos. Debe usarse en el mismo lote según el número de lote y no debe mezclarse ni usarse.
3. Herramientas principales: llave dinamométrica eléctrica y controlador, llave dinamométrica manual, llave manual, cepillo de alambre, bolsa de herramientas, etc.
Condiciones de operación
1. Tratamiento de la superficie de fricción: la superficie de fricción se trata mediante chorro de arena, rectificado con muela, etc., y el coeficiente de fricción debe cumplir con los requisitos de diseño (un requisito es 0.45 o más para el acero Q235 y 0.55 o más para el acero al manganeso 16). . Se permite que la madera en la superficie de fricción tenga incrustaciones de óxido residual, y la superficie de fricción tratada puede formar una superficie de óxido rojo antes de instalar los pernos (generalmente almacenados al aire libre durante aproximadamente 10 días), y la superficie de fricción arenada se puede instalar sin óxido. Cuando se utiliza una muela para esmerilar, el rango de esmerilado no debe ser inferior a 4 veces el diámetro del perno, la dirección de esmerilado debe ser perpendicular a la dirección de la fuerza y la superficie de fricción después del esmerilado no debe tener irregularidades obvias. Se debe evitar que la superficie de fricción se contamine con aceite o pintura, etc., si se contamina, se debe limpiar a fondo.
2. Verifique el tamaño del orificio del perno y se deben eliminar las rebabas en el borde del orificio.
3. Los pernos, tuercas y arandelas del mismo número de lote y especificación deben empaquetarse en cajas para su uso.
4. Se deben calibrar la llave eléctrica y la llave manual.
Requisito de habilidades
Contenido temático y ámbito de aplicación
Este requisito técnico especifica los requisitos técnicos para los conectores de pares de pernos de alta resistencia de estructura de acero en el proceso de fabricación, instalación e inspección de maquinaria y equipos móviles. Los contenidos no estipulados en este requisito técnico se implementarán de acuerdo con las normas nacionales pertinentes.
Este requisito técnico se aplica a estructuras de acero de maquinaria móvil que requieren conexiones atornilladas de alta resistencia. Este requisito técnico se aplica al control de calidad y los métodos de construcción en la planta de fabricación y la instalación en el sitio.
Tratamiento de la superficie de las juntas
1. Las conexiones de pernos de alta resistencia de tipo fricción requieren que las superficies de unión en las juntas estén en estrecho contacto y tengan suficientes coeficientes de fricción. Cuando los planos de diseño no especifiquen los requisitos de tratamiento para la superficie de la junta, el tratamiento se realizará de acuerdo con las siguientes normas: Se realizará un tratamiento con chorro de arena o granallado en la superficie de la junta de pernos de alta resistencia para eliminar impurezas como manchas de óxido y aceite en la superficie y cumple con el estándar Sa2.5, rugosidad de 50 ~ 75 μm, el coeficiente de fricción no debe ser inferior a 0.40. Cuando existan normas sobre los planos, se seguirán las normas sobre los planos.
2. Se deben tomar medidas de protección para la superficie de fricción de las uniones de pernos de alta resistencia tratadas para evitar la contaminación con suciedad y aceite. Está estrictamente prohibido dejar marcas en la superficie de fricción de la conexión atornillada de alta resistencia. Al almacenar en fábrica, o durante el transporte y almacenamiento en el lugar de instalación, se deben tomar precauciones especiales para evitar la contaminación de la superficie de conexión. La unidad de instalación debe prestar especial atención a proteger la limpieza de la placa de conexión del perno de alta resistencia y la superficie de conexión del cuerpo madre, y las características de la superficie de fricción. No está permitido utilizar una amoladora para pulir la superficie de conexión de la placa de conexión y la superficie de conexión del cuerpo madre.
Inspección del coeficiente antideslizante de la superficie de fricción de pernos de alta resistencia
La inspección del coeficiente antideslizante se basará en el lote de fabricación de la estructura de acero, y cada 2000 t de un solo proyecto se considerará un lote de fabricación, y los inferiores a 2000 t se considerarán un lote. Es necesario inspeccionar cada proceso de tratamiento de superficies. Tres juegos de piezas de prueba por lote. Si la conexión se difunde a empresas externas, cada empresa correspondiente deberá realizar una inspección del coeficiente antideslizante.
1. La pieza de prueba utilizada para la prueba del coeficiente antideslizante debe ser procesada por la fábrica o la empresa de difusión. La pieza de prueba y el miembro de la estructura de acero representado deben ser del mismo material, producidos en el mismo lote, adoptar el mismo proceso de tratamiento de superficie de fricción y tener el mismo estado de superficie. Y utilice el mismo lote de pares de conexiones de pernos de alta resistencia del mismo nivel de rendimiento y guárdelos en las mismas condiciones ambientales. La prueba del coeficiente antideslizante se lleva a cabo de acuerdo con el método de prueba GB50205 "Código para la aceptación de la calidad de la construcción de ingeniería de estructuras de acero".
2. El valor mínimo de la inspección del coeficiente antideslizante deberá ser igual o superior al valor especificado de diseño. Cuando no se cumple el valor especificado anteriormente, se debe tratar nuevamente la superficie de fricción del componente. Después del tratamiento, se vuelve a inspeccionar la superficie de fricción del componente.
Conexión e instalación de pernos de alta resistencia tipo fricción para estructuras de acero.
1. Preparativos antes de la instalación
2. Seleccione pernos, tuercas y arandelas calificados. El período de garantía del coeficiente de par de acoplamiento es de seis meses a partir de la fecha de entrega.
3. Los pernos, tuercas y arandelas no están calificados si existen las siguientes condiciones y su uso está prohibido.
a. Se desconoce la fuente (fabricante);
b. Aquellos cuyas propiedades mecánicas se desconocen;
C. Se desconoce el coeficiente de par k;
d. Grietas, cicatrices, rebabas, dobleces, óxido, desgaste de roscas, manchas de aceite, húmedas o defectuosas;
mi. Aquellos sin informe de prueba de desempeño;
F. Mezclado con otros lotes de tornillos;
gramo. Pernos que no son lo suficientemente largos, es decir, la cabeza del perno no expone la cara del extremo de la tuerca después de apretar. Generalmente, la longitud que sobresale de la cara extrema de la tuerca es preferiblemente de 2 a 3 hilos.
h. El coeficiente de par del par de conexión supera el período de garantía.
Preste especial atención a la impermeabilización durante el transporte y almacenamiento.
4. Antes de construir pernos de alta resistencia con cabezas hexagonales grandes, se debe volver a inspeccionar el coeficiente de torsión del par de conexiones de pernos de alta resistencia de acuerdo con el lote de fábrica, y se deben volver a inspeccionar 8 juegos de cada lote. Menor o igual a 0.010. El método de reinspección del coeficiente de torsión se lleva a cabo de acuerdo con las disposiciones del "Código para la aceptación de la calidad de la construcción de ingeniería de estructuras de acero" GB50205. La instalación de pernos de alta resistencia debe realizarse en un corto período de tiempo después de la prueba.
Consideraciones de calidad
(1) Se deben limpiar el óxido que flota en la superficie, las manchas de aceite, las rebabas en las paredes de los orificios de los pernos y los tumores de soldadura.
(2) Una vez tratada la superficie de fricción de contacto, debe cumplir con los requisitos de coeficiente antirrayas especificados. Los pernos de alta resistencia utilizados deben tener tuercas y arandelas coincidentes, y deben usarse como un juego cuando se usan y no deben intercambiarse.
(3) No se permite que la superficie de fricción de los componentes tratados se manche con aceite, barro y otros artículos diversos durante la instalación.
(4) La superficie de fricción de los componentes debe mantenerse seca durante la instalación y no debe utilizarse bajo la lluvia.
(5) Verifique y corrija estrictamente la deformación de las placas de acero conectadas antes de la instalación.
(6) Está prohibido martillar los pernos durante la instalación para evitar dañar las roscas de los pernos.
(7) La llave eléctrica que se prueba periódicamente durante el uso garantiza la precisión del par y funciona en la secuencia de apriete correcta.
Principales medidas técnicas de seguridad
(1) El tamaño de la llave de la llave ajustable debe ser consistente con el tamaño de la tuerca, y no se debe usar una llave pequeña para agregar un manguito. Se debe utilizar una llave fija para operaciones a gran altitud. Si se utiliza una llave ajustable, se debe sujetar con una cuerda y las personas deben abrocharse los cinturones de seguridad.
(2) Al ensamblar los pernos de conexión de componentes de acero, está estrictamente prohibido insertar la superficie de conexión o tocar los orificios de los tornillos con la mano. Al tomar y colocar la placa de hierro, los dedos deben colocarse a ambos lados de la placa de hierro.
|
¡Pruebe Tuofa ahora! Equipo de soporte técnico de Tuofa: las cotizaciones de personas reales son más precisas que las de software. |
Obtener una cuota gratis |
Uso de pernos de alta resistencia.
Los pernos de ultra alta resistencia pueden reducir el peso y aumentar el espacio de instalación al reducir su tamaño bajo la misma fuerza de sujeción, de modo que se pueda optimizar la función y el volumen de las piezas conectadas, de modo que se pueda lograr la reducción general del peso y la optimización del rendimiento del equipo. logrado. Existe una demanda urgente de pernos de ultra alta resistencia y larga duración para sujetadores utilizados en la fabricación de importantes equipos nacionales, como automóviles, trenes de alta velocidad, aviación, aeroespacial, defensa nacional y energía eólica.
1. Pernos para automóviles
En la fabricación de automóviles, los pernos se pueden aplicar a casi todos los subsistemas, como: motor, sistema de suspensión de ruedas, sistema de chasis, airbag, sistema de frenos antibloqueo automático, etc. El motor es el núcleo del automóvil y sus condiciones de servicio son muy duros, especialmente los pernos de la culata, los pernos de la tapa del cojinete principal del cigüeñal, los pernos de la polea del cigüeñal, los pernos de la biela y los pernos del volante del motor son los cinco sujetadores más críticos. Para la estabilidad del rendimiento y la seguridad del coche.
Hay muchos tipos de pernos para automóviles, que se dividen principalmente en cuatro categorías, que incluyen sujetadores estándar, sujetadores no estándar, componentes mecánicos estándar y componentes mecánicos no estándar, entre los cuales los sujetadores no estándar tienen los requisitos de calidad más altos. Entre los sujetadores no estándar, como los pernos de biela de motores de automóviles, pernos de volante, pernos de ruedas, pernos de suspensión, etc., debido a su alta calidad y buena estabilidad, mi país aún no puede cumplir con los requisitos de localización y la mayoría de ellos dependen de importaciones. (Haga clic aquí para obtener más información sobre los usos de los sujetadores para automóviles)
2. Pernos de energía eólica
Los pernos son una parte importante e indispensable de la generación de energía eólica. Según datos relevantes, un conjunto de equipos de energía eólica necesita miles de sujetadores. En la figura siguiente, podemos ver que se utilizan algunos sujetadores principales, incluida la energía eólica. Los pernos de la torre y los componentes de los pernos de anclaje en la torre de la máquina, los pernos del motor principal en la góndola, los casquillos roscados integrados en las palas y los pernos prisioneros de las palas. , etc., y una pala de energía eólica necesita alrededor de 100 manguitos de tornillo incrustados para conectarse firmemente con el motor principal. Los componentes especiales del sistema de fijación "manguito de tornillo integrado" para palas de energía eólica son los componentes de precisión centrales clave para el progreso de la tecnología de fabricación de palas de energía eólica a gran escala.
imagen
Los sujetadores de alta resistencia utilizados en la energía eólica tienen un servicio de campo prolongado, entornos hostiles y condiciones de mantenimiento deficientes, por lo que se requiere la estabilidad de la turbina eólica. En condiciones normales de trabajo continuo, los elementos de fijación para energía eólica deben tener una vida útil superior a 15 años. La mayoría de los pernos de alta resistencia para energía eólica son de grado 10.9 y algunos son de grado 8.8. Los pernos de alta resistencia de grado 10.9 tienen un valor de dureza de 32-39 HRC, resistencia a la tracción Rm≥1040MPa, alargamiento después de la fractura A≥9%, reducción del área Z≥48% y resistencia al impacto a baja temperatura (-45°C) KV2. ≥27J.
Las turbinas eólicas utilizan pernos de alta resistencia como piezas de conexión del motor principal, palas, torres y cajas de cambios y, junto con el motor principal, cumplen diversos requisitos para el rendimiento básico y las funciones básicas de los componentes. Existen principalmente las siguientes variedades.
a. Pernos de torre: los pernos utilizados en la base de la torre de la turbina eólica, utilizados principalmente son GB/T 1228~1231, DIN 6914~6916 y DAST y otros pernos auxiliares de conexión de estructura de acero de cabeza hexagonal grande.
b. Pernos de toda la máquina: los pernos utilizados en las turbinas eólicas, utilizados principalmente son GB/T 5782, GB/T 5783, GB/T 70.1, GB/T 6170, GB/T 97 y otros pernos de cabeza hexagonal y pernos hexagonales internos. Tuercas hexagonales y arandelas.
C. Pernos de pala: los pernos que conectan las palas de la turbina eólica, principalmente algunos pernos prisioneros no estándar de nuevo diseño y productos de tuercas redondas en forma de T.
3. Pernos aeroespaciales
Hay muchos tipos de pernos utilizados en estructuras aeroespaciales, como remaches macizos, pasadores roscados, pernos, tuercas y sujetadores unilaterales y, por supuesto, otros sujetadores comunes, como chavetas, cierres de liberación rápida, arandelas, etc. (Haga clic aquí para obtener más información sobre los usos de los sujetadores aeroespaciales)
Campos de aplicación y usos de sujetadores aeroespaciales.
4. Pernos de hierro de alta velocidad
Los sujetadores son las "juntas" del tren de alta velocidad, y cualquier parte de un tren de alta velocidad que se mueve rápidamente puede causar enormes pérdidas. Los trenes de alta velocidad y los rieles están constantemente en contacto, lo que genera vibraciones muy fuertes. La fuerza de algunos sujetadores ordinarios no puede adaptarse a la vibración de los rieles de alta velocidad, por lo que los rieles de alta velocidad requieren sujetadores de alta resistencia. Se calcula que en cada vagón de alta velocidad se utilizan una media de 1,210 elementos de fijación. Estos incluyen 155 pernos, 121 tuercas, 900 remaches y otros 34 elementos de sujeción. Para garantizar la conexión del marco del ramal de potencia del riel de alta velocidad, es decir, las EMU, se utilizan principalmente pernos de acero inoxidable y tuercas autoblocantes de acero inoxidable para sujetar los enlaces, y se utilizan más de 10,000 juegos por kilómetro.
| Comencemos un nuevo proyecto hoy |
| Solicitar cotización técnica |
Resumir
La industria de los pernos en los países en desarrollo es generalmente de nivel bajo y los pernos de alta calidad dependen de las importaciones. Sin embargo, Shenzhen Tuofa, China, ha logrado continuamente avances en sujetadores de alta gama, lo que promoverá los pernos de China en el mundo y promoverá el desarrollo integral de los fabricantes de pernos. Participar en la cooperación y la competencia internacionales es de gran importancia.
Como fabricante líder de tornillos, Tuofa CNC Machining se esfuerza por garantizar que cada uno de nuestros clientes reciba un servicio satisfactorio y soluciones integrales. Nuestros servicios de prototipado rápido y producción de bajo volumen incluyen piezas ópticas complejas y de precisión, piezas para la industria automotriz, dispositivos médicos y componentes aeroespaciales. Sin importar la complejidad de su proyecto, haremos todo lo posible para satisfacer sus necesidades.
 Perno de alta resistencia: clasificación y proceso | Guía




