 Teléfono/WeChat:
 Correo electrónico:



 Inicio
10 tipos de operaciones de torneado: Conociendo las operaciones en tornos

 Publicado: 17 de noviembre de 2023

Las operaciones de torneado desempeñan un papel crucial en la fabricación de componentes mecánicos de alta precisión para diversas industrias de mecanizado CNC. Se utilizan varias operaciones de torneado para transformar la materia prima en las formas deseadas, como casquillos, engranajes y más. Conocer estas operaciones de torno es esencial para decidir qué proceso producirá los resultados deseados. Por eso, en esta guía, exploraremos 10 tipos de operaciones en un torno, desde torneado recto hasta operaciones de refrentado. Acompáñanos y descubre más sobre estas operaciones de torneado CNC en profundidad.
¿Qué es una operación de torneado?
El torneado es un proceso de fabricación muy conocido que permite obtener componentes con un acabado superficial excepcional mediante el uso de un torno y una herramienta de corte de un solo filo. Los tornos son máquinas rotativas que hacen girar la pieza de trabajo sobre su eje mientras una herramienta de corte elimina material. El torneado puede realizarse de forma manual o con asistencia CNC para una mayor precisión y repetibilidad. Se utiliza en industrias donde la precisión, la resistencia y la repetibilidad son fundamentales para los componentes, como en la industria aeroespacial, la automotriz y la de maquinaria industrial.
¿Cuál es la diferencia entre las operaciones de fresado y torneado?
Para seleccionar el proceso de mecanizado adecuado entre fresado y torneado , es fundamental comprender las diferencias entre ambos. Debes considerar la geometría del producto, el costo y las necesidades de producción. Básicamente, ambos procesos difieren en el proceso de producción:
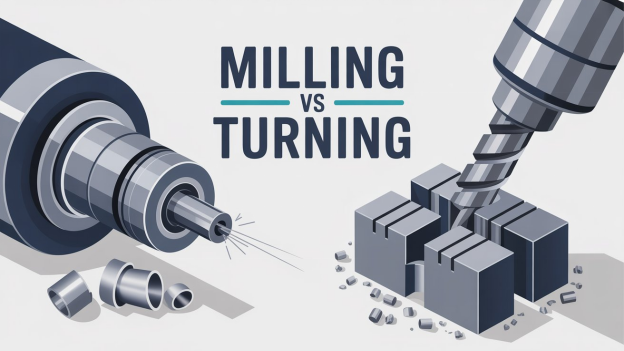
En el torneado, la pieza se sujeta a un torno que gira, y una herramienta de corte que se mueve linealmente elimina material para lograr la forma deseada. En el fresado, la pieza permanece fija o se mueve linealmente, mientras una herramienta de corte multipunto giratoria (fresa) realiza el mecanizado.
Hemos recopilado información sobre torneado frente a fresado para que le resulte más fácil comprender las diferencias fundamentales entre ambos procesos y pueda seleccionar el que mejor se adapte a sus necesidades:
|
Factor |
Torneado |
Fresado |
|
Principio básico |
La pieza de trabajo gira mientras una herramienta de corte fija de un solo punto elimina material. |
Una herramienta de corte multipunto giratoria elimina material de una pieza de trabajo estacionaria o que se mueve lentamente. |
|
Formas típicas producidas |
Cilíndrico, cónico o redondo. |
Partes prismáticas o planas. |
|
Tipo de máquina |
Torno o centro de torneado CNC. |
Fresadora CNC (vertical, horizontal o de 5 ejes). |
|
Herramental: |
Herramientas o insertos de un solo punto. |
Herramientas de corte multipunto como fresas de extremo, fresas frontales y brocas. |
|
Movimiento de la pieza de trabajo |
Gira a lo largo del eje del husillo de la máquina. |
Permanece estacionario o se mueve ligeramente mientras la fresa se desplaza a lo largo de múltiples ejes. |
|
Precisión y tolerancias |
Excelente concentricidad y redondez (±0.001–0.002 en valores típicos). |
Precisión de alta dimensión en múltiples planos. |
|
Acabado de la superficie |
Acabado espiral suave |
Acabado con patrón escalonado |
|
Forma de stock adecuada |
Barra o varilla. |
Placa, bloque o barra fundida. |
|
Desgaste y costo de las herramientas |
Menor coste de las herramientas; desgaste predecible de los insertos. |
Mayor coste de las herramientas; el desgaste se distribuye entre las ranuras, pero se requieren cambios de herramientas más frecuentes. |
|
Volumen de producción |
Ideal para tiradas de volumen medio a alto con piezas repetibles. |
Adecuado para volúmenes bajos a medios o componentes complejos con múltiples funciones. |
|
Potencial de automatización |
Alto |
Moderado a alto |
|
Capacidad multieje |
2 ejes estándar; 3 ejes o eje Y con herramientas motorizadas. |
Configuraciones de 3, 4 y 5 ejes comunes para formas avanzadas. |
|
Gama de materiales |
Ideal para metales y plásticos redondos. |
Compatible con metales, plásticos y compuestos en forma de bloque o placa. |
|
Eficiencia del tiempo de ciclo |
Más rápido para piezas rotatorias simples. |
Más lento para piezas simples; destaca en superficies complejas y mecanizado multifacético. |
|
Aplicaciones principales |
Ejes , rodillos, poleas y piezas roscadas. |
Soportes, moldes, bloques de motor y carcasas. |
¿Cómo funciona el torneado?
Durante el torneado, la pieza se sujeta a un torno y se hace girar a una velocidad específica, desplazándose linealmente a lo largo de uno o más ejes para eliminar material. La herramienta sigue el contorno exterior hasta alcanzar el diámetro y la geometría deseados. El torneado CNC (control numérico computarizado) se realiza automáticamente mediante instrucciones preprogramadas para garantizar precisión y repetibilidad. En cambio, el torneado manual requiere un operario experto que controle las velocidades de rotación y corte según la forma y la geometría deseadas.
1. Torneado recto
El torneado recto es uno de los procesos fundamentales de torneado, en el que se fabrican componentes típicamente largos, delgados y cilíndricos. En el torneado recto, la herramienta de corte se desplaza longitudinalmente a la pieza a mecanizar para reducir su diámetro hasta obtener un diámetro constante.
Piezas típicas de torneado recto
El torneado recto se utiliza específicamente para la fabricación de componentes cilíndricos, como ejes, pasadores, varillas, manguitos, soportes, ejes y husillos, mediante torneado.
Características principales
El torneado cilíndrico utiliza un proceso de torneado longitudinal en el que una herramienta de corte de un solo filo se coloca a 90 ° del centro de la pieza. El trozo de torno giratorio avanza hasta obtener el espesor deseado. En este paso, la velocidad, la profundidad de corte y la velocidad de avance se ajustan según el diámetro deseado.
Ventajas de giro recto
- El torneado exterior permite obtener piezas con un acabado superficial liso, requiriendo un mecanizado secundario mínimo o nulo.
- Es conocida por producir componentes con tolerancias ajustadas y alta precisión.
- Una de sus ventajas más destacables es que puede procesar componentes fabricados con diversos materiales, ya sean metales o compuestos.
- Combinada con el mecanizado CNC, permite fabricar componentes de alta precisión a gran escala.
- Se considera ideal para formas redondas largas y simples.
2. Torneado de pasos
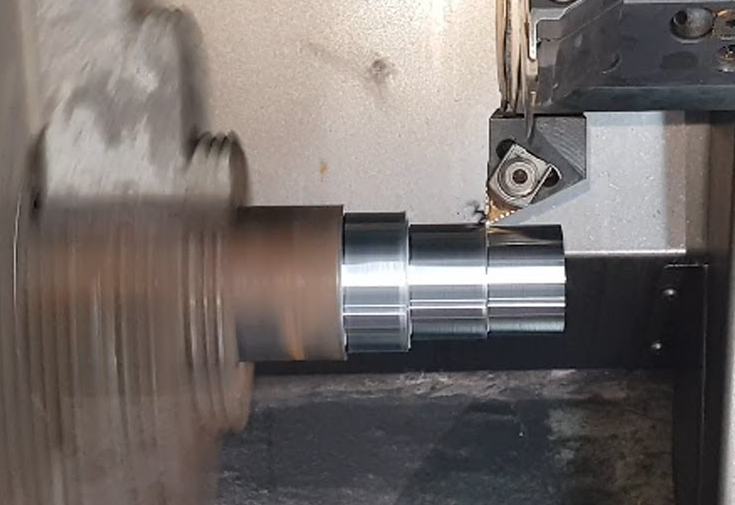
El torneado escalonado, también conocido como torneado de hombros, se utiliza para fabricar ejes con hombros afilados, ideales para el montaje de rodamientos y engranajes. Estas piezas solo encajan en diámetros exactos, por lo que cada escalón debe tener las dimensiones perfectas.
Piezas típicas de torneado escalonado
- Separador: Se suele utilizar en ensamblajes para mantener separaciones exactas entre las piezas.
- Arandela: Se utiliza en la distribución de cargas, asientos de cojinetes y accesorios de precisión.
Características principales del giro de hombros
En el torneado escalonado, se utiliza una herramienta de corte o tronzado recta para eliminar material y obtener un diámetro menor. Esto produce ejes con múltiples diámetros precisos. Las transiciones escalonadas perpendiculares entre diámetros garantizan el posicionamiento exacto de las piezas que se acoplan.
Ventajas de las operaciones de giro de escalones
- El torneado escalonado se considera adecuado para la producción de componentes largos debido a su eficiencia cuando se combina con CNC.
- El torneado de hombros permite producir ejes de diámetro complejos y de alta precisión, adecuados para diversos equipos como motores, máquinas y cajas de cambios.
- El torneado escalonado es más rápido y económico que el rectificado para prototipos o series cortas.
3. Torneado cónico
El torneado cónico se utiliza normalmente para producir componentes cilíndricos con estructura cónica y diámetros variables. Requiere una herramienta y una configuración específicas en comparación con otras operaciones de torneado y puede realizarse de diversas maneras:
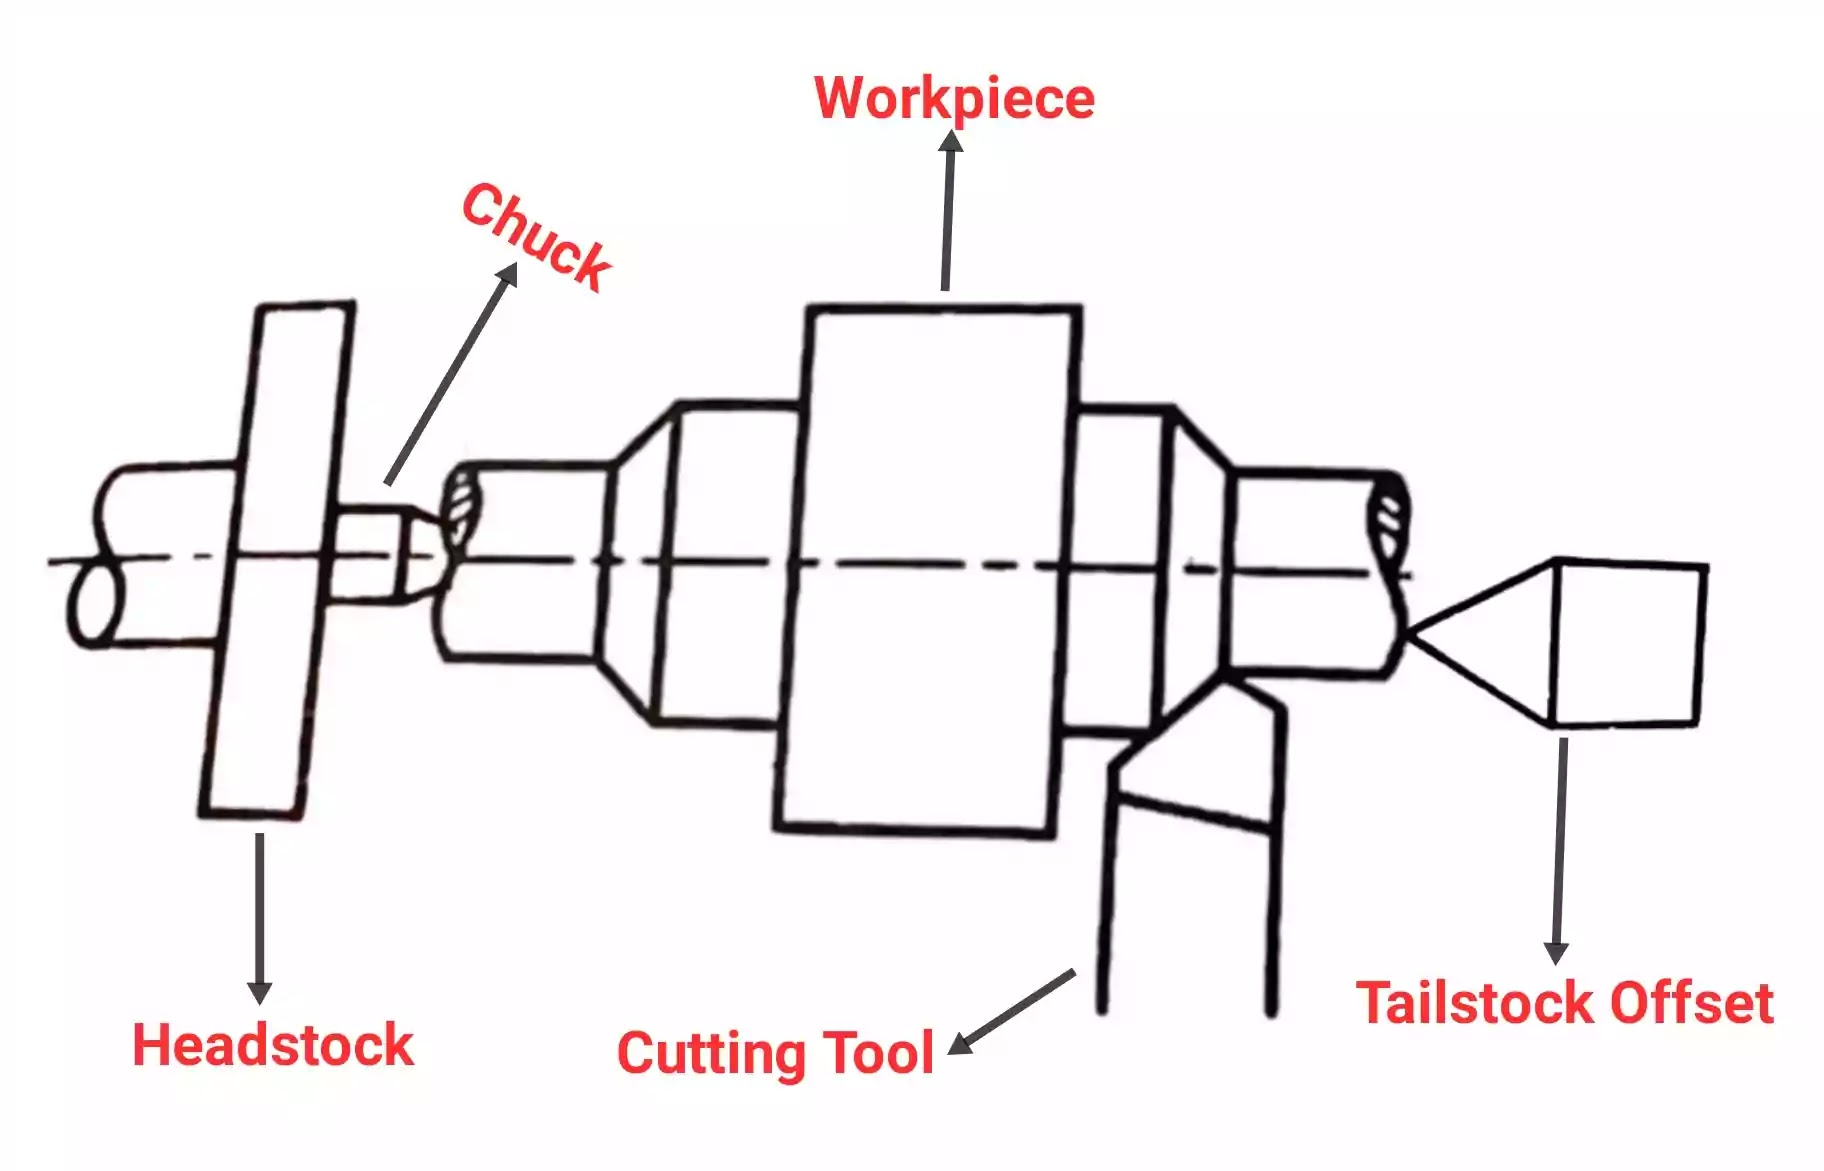
Desplazamiento del contrapunto: En este método, el contrapunto se desplaza lateralmente para formar un eje inclinado. Es un método sencillo pero menos preciso, utilizado principalmente en tornos manuales para producir conos largos.
Método de apoyo compuesto: En este método, el portaherramientas gira con un ángulo de conicidad específico; de esta forma, la herramienta de corte sigue un ángulo de corte determinado. Es adecuado para conos pequeños, como los de las juntas de encaje.
Torneado cónico CNC: Funciona mediante un método de interpolación programada.
Aplicaciones típicas en ejes
El torneado cónico se aplica en la construcción de herramientas como soportes, ejes de conexión y piezas de moldes en las industrias de fabricación de equipos aeroespaciales, automotrices y energéticos.
Características principales
- Produce un cambio gradual de diámetro a lo largo de la longitud de una pieza cilíndrica, formando una superficie cónica.
- La herramienta de corte se mueve en un ángulo específico con respecto al eje de rotación.
- Puede realizarse desplazando el contrapunto, utilizando una corredera compuesta o empleando un accesorio cónico.
Ventajas del torneado cónico
Garantiza la precisión dimensional y mejora el rendimiento a largo plazo de las piezas ensambladas. Además, el método de compensación del contrapunto es sencillo y adecuado para trabajos rápidos y no críticos. Otra ventaja destacable del torneado cónico CNC es la producción de piezas con alta precisión y consistencia, ideal para industrias que requieren tolerancias estrictas.
Torneado escalonado vs. torneado cónico
Dado que tanto el torneado escalonado como el torneado cónico implican cortar la herramienta a lo largo de su diámetro para obtener componentes de diámetros variables, a veces se confunden. A continuación, se presenta una tabla concisa que destaca la principal diferencia entre ambos:
|
Aspecto |
Paso de torneado |
Torneado cónico |
|
Geometría |
Produce secciones cilíndricas escalonadas con hombros distintivos. |
Forma superficies cónicas con un cambio gradual de diámetro. |
|
Movimiento de herramientas |
La herramienta se mueve paralelamente al eje de la pieza de trabajo. |
La herramienta se mueve en ángulo con respecto al eje de la pieza de trabajo. |
|
Complejidad de la operación |
Proceso de corte lineal simple. |
Requiere una configuración y un control angular precisos. |
|
Programación CNC |
Comandos lineales básicos. |
Implica interpolación angular. |
|
Aplicaciones |
Ejes, espaciadores y componentes escalonados. |
Conos Morse, asientos de válvulas y accesorios cónicos. |
4. Giro de perfil (forma)
El torneado de perfiles utiliza una herramienta especializada llamada «herramienta de conformado», que elimina material de la pieza hasta obtener el contorno o perfil deseado. El torneado de perfiles se puede realizar en diámetros internos, frontales y externos de la pieza. Por ello, se divide en tres tipos.
Tipos de torneado de perfiles
- Torneado de perfil interno: Se utiliza para formar una forma compleja dentro del orificio.
- Ajuste de la forma externa: En esta forma, las partes externas de los componentes se moldean eliminando el material sobrante.
- Torneado de perfil frontal: La cara del componente se mecaniza para lograr la geometría deseada.
Piezas de torneado de perfil típico
Mediante el torneado cónico, los fabricantes pueden producir ejes con contornos complejos, así como bridas y collares. Numerosos fabricantes también prefieren el torneado de perfiles para desarrollar accesorios y componentes mecánicos personalizados de alta precisión.
5. Operaciones de cara al público
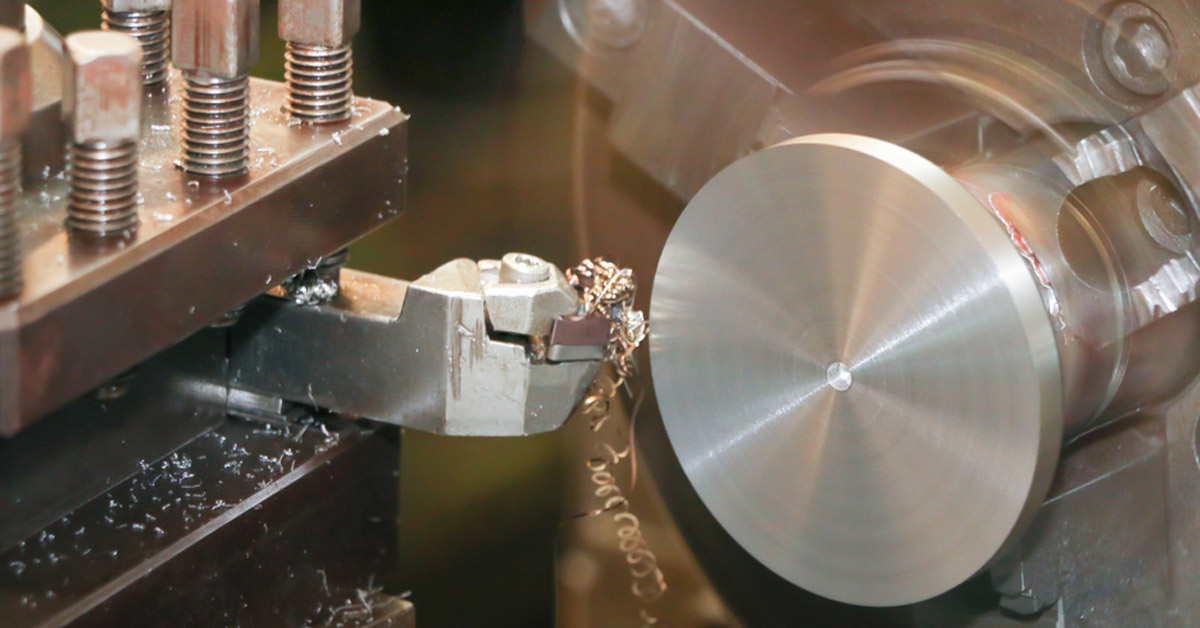
El torneado frontal o mecanizado de caras se utiliza para mecanizar la superficie final de una pieza y crear una cara plana y lisa. Esta operación se emplea principalmente para bridas y componentes que requieren superficies finales precisas.
Características principales de la orientación
En este proceso, la herramienta de corte se mueve perpendicularmente al eje de la pieza. Este proceso es conocido por obtener un acabado superficial preciso y un diámetro controlado.
Piezas típicas para torneado frontal
El torneado frontal se emplea para producir piezas cilíndricas que requieren acabados superficiales precisos. Estos componentes incluyen manguitos, discos, ejes y, especialmente, colmillos.
¿Cuáles son las ventajas del torneado frontal?
Estos procesos son bien conocidos por ofrecer alta precisión, mejor calidad de superficie y una eficiente eliminación de material para el acabado de la cara frontal.
6. Despedida y Ranurado
El tronzado y el ranurado son operaciones de torneado especializadas en las que se corta una parte considerable de la pieza de trabajo, separándola del resto del material.
Características principales del proceso de tronzado y ranurado
Las principales características de ambos procesos son sus herramientas especializadas que realizan las operaciones requeridas. Por ejemplo, en el tronzado, se crean ranuras estrechas en la pieza de trabajo hasta su centro. En el ranurado, en cambio, se graban pequeñas ranuras en los diámetros internos o externos de componentes como anillos de retención y asientos de juntas tóricas.
Tipos de separación
|
Tipo de separación |
Rango de diámetro |
Solución recomendada |
Beneficios |
|
Separación poco profunda |
≤ 12 mm (0.47 pulgadas) |
inserciones de 3 bordes |
Se utiliza para la separación económica en la producción en masa. |
|
Raya media |
≤ 40 mm (1.57 pulgadas) |
Soportes con abrazadera de tornillo o de resorte con insertos de 2 bordes |
Proporciona una buena configuración para cortes de profundidad media. |
|
Separación profunda |
≤ 112 mm (4.41 pulgadas) |
Hoja con abrazadera de resorte estable e inserto de un solo filo |
Garantiza la estabilidad de la plaquita bajo altas fuerzas de corte. |
Aplicaciones del tronzado y ranurado
Estas operaciones de torneado se aplican a ejes, pasadores, collares y anillos. Este proceso permite la creación precisa de ranuras, una separación eficiente de las piezas y minimiza el desperdicio de material.
7. Roscado y roscado
Hilos de cuerda
El roscado se caracteriza principalmente por crear ranuras helicoidales de alta precisión en componentes cilíndricos. Estas ranuras pueden ser internas o externas. Se utiliza para fabricar roscas para tornillos y elementos de fijación. El roscado garantiza un ajuste preciso y una sujeción fiable en ensamblajes mecánicos.
Características del roscado
En un torneado de roscado típico, se crean agujeros roscados en la pieza de trabajo para permitir el acoplamiento con tornillos, pernos u otros componentes roscados.
Beneficios del enhebrado
Algunas ventajas del roscado son:
- Produce ranuras helicoidales precisas y resistentes para una fijación fiable.
- Permite conexiones mecánicas seguras en los ensamblajes.
- Apto para roscas internas o externas en una variedad de componentes.
Tapping
El proceso de roscado utiliza un macho de roscar, una herramienta rígida con forma de tornillo y ranuras rectas o helicoidales que proporcionan filos de corte para formar roscas. Para garantizar conexiones roscadas seguras, resistentes y funcionales, la precisión es fundamental, ya que los componentes roscados deben soportar las fuerzas de cizallamiento de los elementos de fijación.
¿Por qué elegir el tapping?
Los ingenieros y fabricantes adoptan el roscado debido a:
Ofrece conexiones roscadas fiables
Crea hilos limpios y precisos.
El roscado es adecuado tanto para operaciones manuales como automatizadas.
Piezas típicas para roscado y machuelado
Roscado: Pernos, tornillos, tuercas, ejes roscados, elementos de fijación, espárragos
Roscado: Bloques de máquinas, bridas, alojamientos, componentes que requieren agujeros roscados para tornillos o pernos.
8. Mandrinado (Torneado interno)
El mecanizado o ajuste interno se realiza para hacer que el orificio ya formado sea más preciso y grande para superficies de sofocación.
¿Cómo y cuándo taladrar piezas?
En este proceso, se introduce una barra de mandrinar en un orificio previamente formado y, en un principio, se elimina gran parte del material para alcanzar el diámetro deseado. A continuación, la barra de mandrinar se introduce en el componente giratorio para darle un acabado liso final. Este procedimiento se realiza cuando la broca estándar no es capaz de proporcionar la precisión requerida.
Beneficios de las piezas de perforación
El taladrado garantiza que la precisión, la longitud y el ancho del agujero se ajusten a los requisitos.
En comparación con otros procesos como la perforación, ofrece un mejor control sobre la precisión de los agujeros y los resultados.
Aplicación de la perforación
Los agujeros producidos mediante perforación y fundición se terminan con alta calidad mediante mandrinado.
9. Perforación y escariado en el torno
El taladrado y el escariado son operaciones de torno que crean agujeros y proporcionan el acabado necesario a un agujero preformado. El taladrado forma el agujero inicial mediante una broca, mientras que el escariado lo agranda y alisa para lograr un diámetro y un acabado superficial precisos.
¿Cuándo utilizar el taladrado y el escariado?
Cuando se requiere un orificio preciso para el montaje o la fijación.
Para agrandar un agujero existente mejorando al mismo tiempo la precisión dimensional.
Para crear agujeros que requieren tolerancias ajustadas y acabados lisos.
Beneficios del uso de la perforación y el escariado
Estos procesos producen diámetros de orificio precisos y uniformes, y mejoran el acabado superficial en el interior del orificio. El uso de estos métodos reduce la necesidad de un acabado secundario.
10. Operaciones de moleteado
El moleteado es un proceso de acabado que se aplica para crear diversos patrones en la superficie de componentes cilíndricos o incluso en superficies planas. En este proceso, la rueda de herramientas se presiona sobre una pieza giratoria para desplazar material y crear el patrón deseado. Existen tres tipos comunes de patrones de moleteado.
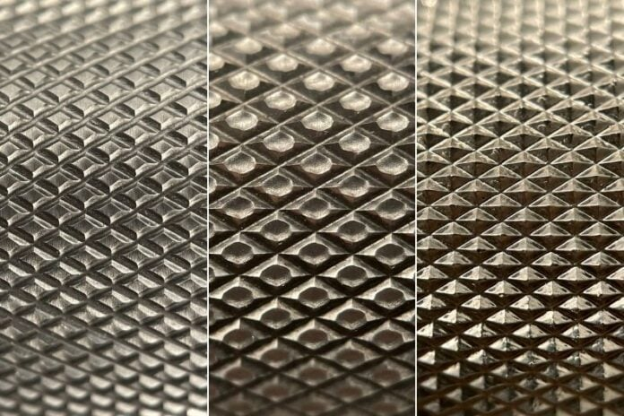
Tipos de patrones de moleteado comunes
Diamante
El moleteado diamantado consiste en líneas diagonales cruzadas que forman un patrón entrecruzado. Ofrece un agarre más firme en los mangos, creando fricción entre las manos y la superficie.
Pelo liso.
El moleteado recto presenta líneas paralelas a lo largo del eje. Se considera ideal para aplicaciones de ajuste a presión.
Espiral
Crea un patrón helicoidal alrededor de la superficie, combinando estética y agarre funcional.
Dónde agregar patrones moleteados
Los patrones moleteados se suelen añadir a mangos, pomos, ejes y componentes accionados manualmente donde se requiere un mayor agarre o fricción.
¿Busca un servicio de torneado a medida?
Soluciones de torneado a medida
En TUOFA CNC Machining, ofrecemos servicios de torneado CNC a medida. Trabajamos con sus diseños existentes para fabricar componentes de precisión. Garantizamos resultados de alta calidad tanto para prototipos como para producción en serie.
Cómo elegir los materiales de torneado
La elección del material de torneado adecuado suele depender de los requisitos mecánicos, la maquinabilidad y las aplicaciones finales. Según nuestros expertos:
Metales como el acero inoxidable, el aluminio y el latón son comunes por su resistencia y facilidad de mecanizado. Asimismo, se pueden elegir materiales plásticos para piezas ligeras o resistentes a la corrosión.
En TOUFA, le ofrecemos asesoramiento profesional durante todo su proyecto de torneado personalizado. Además, si determinamos que su diseño no es viable para el mecanizado, le brindaremos sugerencias prácticas para optimizar la fabricación y la funcionalidad. Contáctenos hoy mismo para comenzar con su solución de torneado CNC personalizada.
Conclusión
En resumen, el torneado es un proceso esencial para la producción de componentes de alta precisión. Permite trabajar con una gran variedad de materiales, como metales, cerámica y plásticos. Comprender los tipos de torneado ayuda a fabricar componentes que cumplen con las especificaciones. Las técnicas avanzadas, como el torneado CNC, han mejorado aún más la precisión, la repetibilidad y la productividad.
 Herramientas de maquinista en el mecanizado: La lista imprescindible para principiantes




