 Teléfono/WeChat:
 Correo electrónico:



 Inicio
Mecanizado CNC de 5 ejes a nivel micrométrico para componentes de robots humanoides

 Publicado: 9 de enero de 2025

Un estudio de caso representativo que muestra cómo Tuofa CNC Machining fabrica componentes de transmisión de alta precisión para robots humanoides en acero inoxidable 17-4PH . Destaca el mecanizado CNC de 5 ejes para tolerancias estrictas (±0.005–0.01 mm).
A simple vista
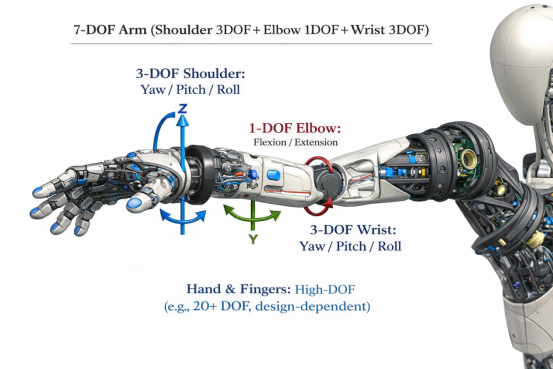
Tuofa CNC Machining fabricó un componente de transmisión de alta precisión para la articulación de rotación de la muñeca/mano de un robot humanoide. El componente robótico se mecanizó en acero inoxidable 17-4PH y requirió un control dimensional a nivel micrométrico antes del ensamblaje. El cliente proporcionó más de una docena de diseños de piezas; seleccionamos los 1 o 2 más complejos como prueba inicial de capacidad y completamos la revisión del diseño, el mecanizado de prueba, la verificación y la validación del cliente en aproximadamente dos semanas.
- Material robótico: Acero inoxidable 17-4 PH.
- Objetivo de tolerancia (premontaje): +/-0.005 a 0.01 mm en características críticas.
- Núcleo del proceso: mecanizado CNC de 5 ejes.
- Resultado: se logró una capacidad de ~0.01 mm en dimensiones críticas; el cliente confirmó la idoneidad funcional.
- Aplicaciones: se utiliza en la articulación robótica, que permite un movimiento de 360°.
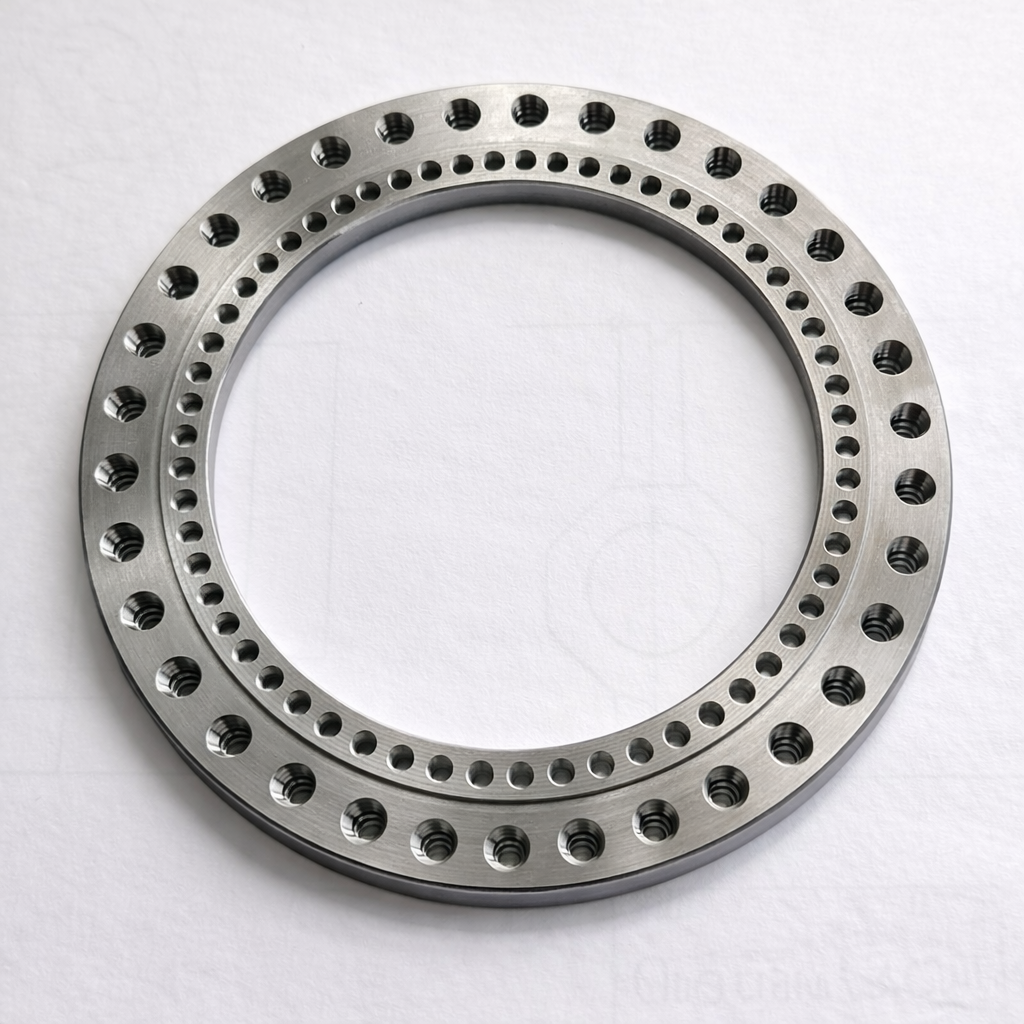
(Solo para referencia)
Aviso de confidencialidad: Durante 20 años, Tuofa CNC Machining ha valorado su reputación y jamás divulgará información sobre productos o diseños de sus clientes. Los valores numéricos y los detalles que se muestran en este caso práctico se basan en estándares de la industria y no provienen de información real de los clientes. Este caso práctico tiene como objetivo ilustrar nuestra experiencia y capacidades en mecanizado, así como los detalles de los servicios que ofrecemos.
Antecedentes del proyecto
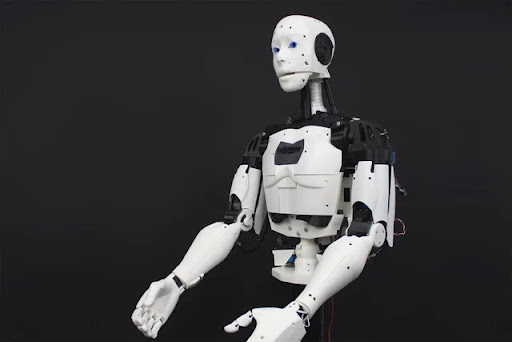
Los robots humanoides imponen requisitos inusualmente estrictos a las piezas de transmisión de las articulaciones, ya que los errores de precisión se acumulan a lo largo de la cadena cinemática. Una pequeña desviación en una articulación de muñeca puede generar un error notable en el posicionamiento del efector final, una carga desigual en los rodamientos, un mayor juego o un desgaste acelerado de los componentes acoplados. Por esta razón, los diseños de articulaciones robóticas suelen especificar límites estrictos de concentricidad, excentricidad, planitud y ajuste de los rodamientos, a menudo a escala micrométrica.
Para definir el nivel de tolerancia, la norma ISO 286 define los grados de Tolerancia Internacional (IT) para las tolerancias de tamaño. Las bandas de micras, como 5-10 micrómetros, son comparables a los grados IT más estrictos para tamaños comunes de ejes y orificios. La siguiente tabla muestra valores ilustrativos calculados a partir de la fórmula de la unidad de tolerancia ISO 286-1 para diámetros nominales seleccionados (los valores se muestran como banda de tolerancia total en micrómetros).
|
Diámetro nominal D (mm) |
Banda IT5 (µm) |
Banda IT6 (µm) |
Banda IT7 (µm) |
Uso típico |
|
10 |
7 |
10 |
16 |
Ajustes de precisión para ejes/orificios |
|
30 |
10 |
14 |
23 |
Ajustes de precisión para ejes/orificios |
|
50 |
12 |
17 |
27 |
Ajustes de precisión para ejes/orificios |
Nota: La banda mostrada representa el ancho de tolerancia total para la calidad IT en el rango de tamaño seleccionado. La tolerancia equivalente es aproximadamente la mitad de la banda.
Componente y funcional
La aplicación consiste en un eje de rotación de 360 grados de la mano en un robot humanoide. A nivel de sistema, la rotación de la muñeca se realiza comúnmente mediante la interacción de:
- Eje mecánico: proporciona el eje de rotación y soporta cargas de torsión y flexión.
- Cojinetes: soportan la rotación con fricción controlada y mantienen el posicionamiento radial/axial.
- Componentes de transmisión: transfieren par entre el actuador y el eje de la mano giratoria (por ejemplo, interfaces de engranajes, acoplamientos o reductores).
Desafíos técnicos
Las limitaciones del proyecto combinaron tolerancias estrictas, un comportamiento complejo del material y requisitos de referencia de múltiples características. Los principales desafíos técnicos incluyeron:
- Banda de tolerancia a nivel de micrones: dimensiones críticas requeridas con un control de +/-0.005 a 0.01 mm antes del ensamblaje.
- Coherencia entre características: control de concentricidad y descentramiento entre múltiples diámetros a lo largo del eje.
- Mecanizado 17-4 PH y estabilidad: controlando el desgaste de la herramienta, el aporte de calor y la posible distorsión.
- Integridad de la superficie: bordes sin rebabas y acabado superficial estable en las interfaces de cojinetes y sellados.
- Complejidad de verificación: la incertidumbre de la medición se convierte en una fracción material de la tolerancia entre 5 y 10 micrones.
Proceso de manufactura
Ejecutamos un flujo de trabajo estructurado desde la revisión del diseño hasta la validación.
1) Planificación de procesos
El cliente proporcionó más de una docena de opciones de diseño. Seleccionamos una o dos de las más complejas como objetivo inicial para minimizar los riesgos del programa desde el principio. La revisión de ingeniería identificó las características críticas para la calidad (CTQ) y estableció una estrategia de referencia para minimizar los errores de acumulación.
- Características CTQ identificadas: diámetro(s) del asiento del cojinete, planitud del hombro de acoplamiento, descentramiento del eje, posición de la característica roscada y perpendicularidad de la interfaz.
- Estrategia de referencia: referencia primaria sobre una referencia cilíndrica estable; referencia secundaria sobre una cara axial; referencia terciaria sobre una característica plana/con chaveta.
- Ruta de mecanizado: desbaste -> estabilización de tensiones -> semiacabado -> mecanizado de acabado -> desbarbado -> inspección final.
2) Estrategia de mecanizado de 5 ejes
Para mantener una precisión micrométrica, mecanizamos la mayor cantidad posible de elementos críticos en una sola operación con una máquina CNC de 5 ejes . Esto reduce el error de reajuste y mantiene todos los elementos alineados con los mismos puntos de referencia.
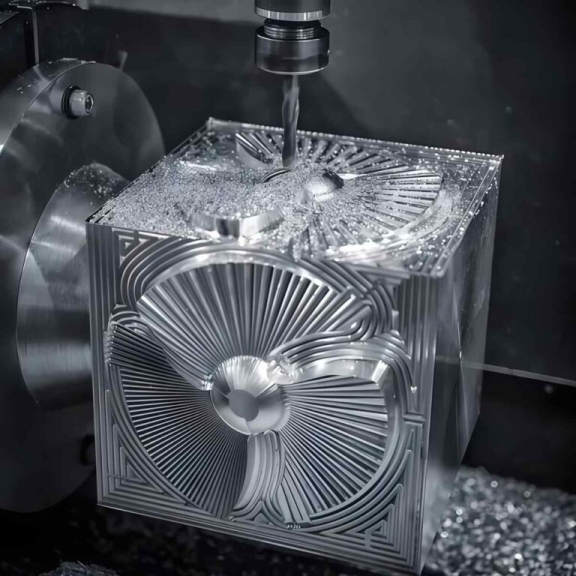
- Herramientas: herramientas de carburo de primera calidad con desgaste controlado; pasadas de acabado dimensionadas para minimizar la desviación.
- Control térmico: estrategia de refrigerante administrada y temperatura estable del taller para reducir la deriva térmica.
- Programación: Simulación CAM para evitar colisiones y garantizar el acoplamiento continuo de la herramienta siempre que sea posible.
3) Acabado de superficies
Tras el semiacabado para dejar una tolerancia de mecanizado controlada, se ejecutaron pasadas finales con parámetros conservadores y una trayectoria de herramienta uniforme para mejorar la integridad superficial. El desbarbado se realizó mediante un método controlado para evitar el alabeo o la alteración dimensional de los bordes CTQ.
- Dimensionamiento final: herramientas de acabado específicas para asientos de cojinetes y diámetros de acoplamiento.
- Estado del borde: requisito de ausencia de rebabas en interfaces funcionales; criterios de inspección visual y táctil.
- Característica de la rosca: mecanizado de orificios de rosca y verificación mediante calibres.
4) Metrología y Aceptación
La estrategia de medición se diseñó considerando la incertidumbre de medición en relación con la tolerancia. Las verificaciones durante el proceso controlaron la desviación antes del acabado final, y la aceptación final se basó en un informe de inspección completo.
Resultados y comentarios de los clientes
En aproximadamente dos semanas (confirmación del diseño -> prueba -> verificación -> validación del cliente), logramos una capacidad dimensional de premontaje de aproximadamente 0.01 mm en dimensiones críticas, conforme a la banda de requisitos establecida por el cliente. El cliente confirmó que la pieza cumplía con los requisitos funcionales de su montaje.
- Capacidad lograda: aproximadamente 0.01 mm en dimensiones clave de premontaje.
- Impacto del programa: el éxito temprano en el diseño más difícil redujo el riesgo posterior para las variantes de diseño restantes.
Conclusión
Para proteger la propiedad intelectual de nuestros clientes, este caso práctico utiliza ejemplos representativos basados en estándares, en lugar de datos de diseño específicos de cada cliente. Lo que demuestra es la principal fortaleza de Tuofa CNC Machining: la producción de piezas de transmisión robótica de alta precisión con CNC de 5 ejes, cumpliendo con los más altos estándares. Brindamos soporte a nuestros clientes con un flujo de trabajo centrado en la ingeniería, desde la revisión de la viabilidad de fabricación y el mecanizado de prueba hasta los prototipos verificados y la producción en lotes pequeños , sin comprometer la confidencialidad.
 ¿Cómo fabricar soportes solares personalizados en Tuofa?




