 Teléfono/WeChat:
 Correo electrónico:



 Inicio
Innovación del método de mecanizado para piezas planas de ranura profunda

 Publicado: 17 de noviembre de 2023

El método de operación se refiere específicamente al mecanizado por torneado de la válvula principal de una pieza plana con ranura profunda. Tuofa CNC Machining diseñó una herramienta de ranurado especial para el mecanizado de ranuras profundas en superficies planas. Gracias a la innovación en el diseño de la estructura y la forma de la herramienta, así como a la organización racional del proceso, se ha completado el mecanizado de las piezas planas con ranura profunda.
Técnica anterior: El método de mecanizado se aplica al campo del mecanizado por torneado por lotes y a la fabricación de piezas planas y ranuradas profundas.
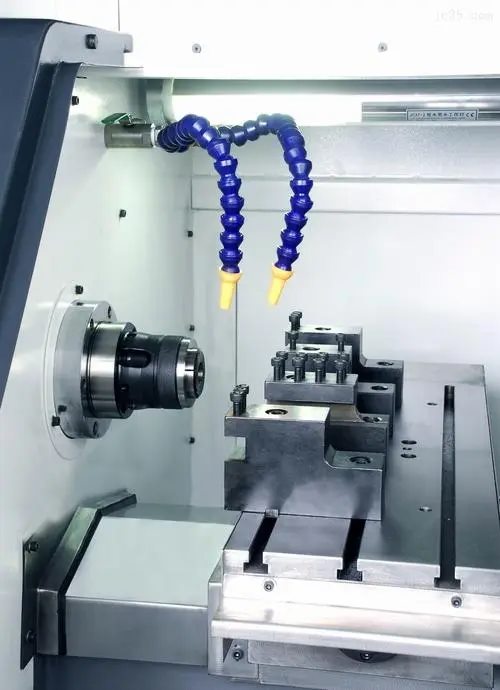
1. Estructura de piezas y requisitos técnicos.
La estructura de la pieza se muestra en la Figura 1-7. El material de la pieza es 2Cr13, que debe templarse y revenirse después del torneado desbaste. La dureza es 269~292HB. La tolerancia del tamaño del orificio interior de la pieza es φ42 mm. ° El valor de rugosidad de la superficie del cono es Ra = 0.4 μm, y el valor de rugosidad de la superficie del cono de 120° del círculo exterior es Ra = 0.4 μm. Los requisitos técnicos estipulan que la dureza del tratamiento térmico local de la superficie del cono es de 48~52 HRC y coincide con las piezas relevantes.
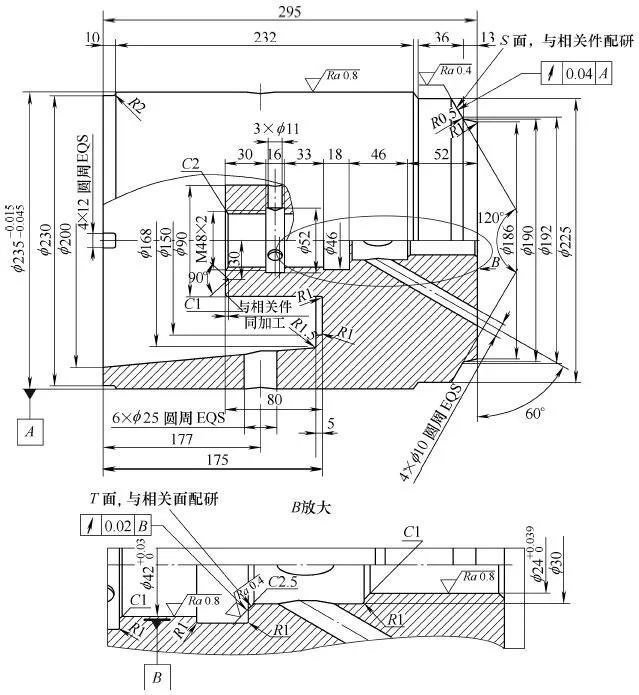
Figura 1-7 Válvula principal de una pieza
2. Análisis de tecnología de procesamiento
El mecanizado de esta pieza presenta las siguientes dificultades técnicas:
(1) La cara del extremo de la ranura plana tiene 175 mm de profundidad desde la cara del extremo izquierdo de la pieza y 80 mm desde la cara del extremo con un tamaño de φ90 mm. El espacio en la ranura profunda es pequeño, la cantidad de corte es grande y la eliminación de viruta es difícil.
(2) El rendimiento de corte del acero inoxidable es deficiente, principalmente en: ① Alta plasticidad, lo que agrava el endurecimiento por trabajo durante el procesamiento y aumenta la resistencia al corte. ②La alta temperatura de corte hace que la herramienta sea fácil de usar. ③Es fácil pegar el cuchillo y generar filo acumulado. ④ Las virutas no son fáciles de rizar ni romper.
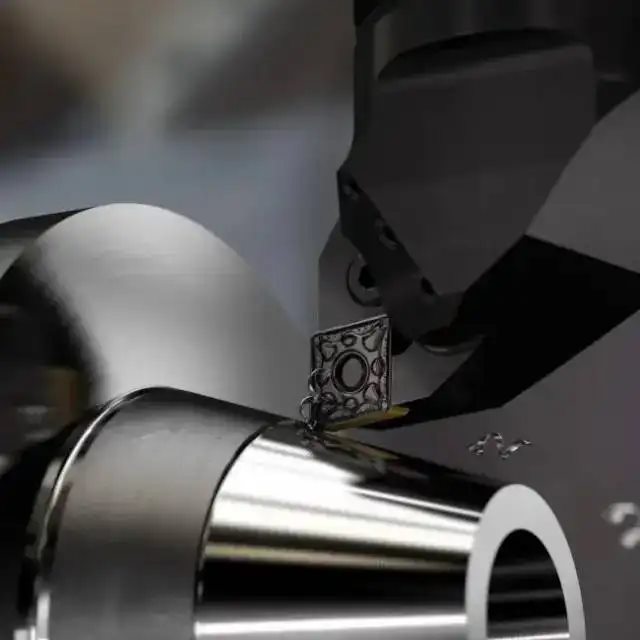
3. Medidas técnicas
En vista de las dificultades de procesamiento mencionadas anteriormente, se han tomado las siguientes medidas técnicas:
(1) Diseñar y fabricar una herramienta de ranurado especial para el mecanizado de ranuras profundas planas mediante torneado. Al tornear una ranura plana mediante CNC, una de las puntas de la herramienta de ranurado equivale a un orificio de torneado. Para evitar la interferencia entre la herramienta de torneado CNC y la superficie curva de la pieza de trabajo, la parte posterior de la punta de la herramienta se hace en forma de arco de acuerdo con el diámetro del arco de la ranura plana, y se garantiza un cierto ángulo posterior. La otra punta de la herramienta de ranurado plano equivale a tornear el círculo exterior. Al tornear la ranura profunda plana, la punta de la herramienta es muy larga, la rigidez es baja y es fácil que cause vibraciones. También se hace en una superficie curva, y se garantiza que tenga un cierto ángulo posterior.
La cuchilla ranuradora se compone de tres partes de soldadura: la parte de sujeción, el cuerpo del cortador de superficie de arco y el cabezal de corte de carburo:
①La pieza de sujeción está hecha de acero 45.
②El cuerpo del cortador de superficie de doble arco está hecho de tubo de acero 30CrMnSi con un diámetro exterior de φ140 mm y un orificio interior de φ128 mm procesado en tiras mediante fresado horizontal. Para aumentar la resistencia del cuerpo del cortador, la dureza de enfriamiento del tratamiento térmico es de 38~42HRC.
③El cabezal cortador de carburo cementado adopta YG8N, YW1, YW2 y el tipo de hoja es C304.
Parámetros geométricos de la cuchilla ranuradora y características de corte:
①Las virutas en forma de banda tienen un fuerte rendimiento de perforación cuando ven la costura. El método de ranurado mejora las condiciones de eliminación de viruta, prolonga la vida útil de la herramienta 3 veces y aumenta 1 vez la eficiencia de producción.
②El gran ángulo de inclinación se combina con un biselado negativo y la punta de la herramienta adopta una esquina redondeada de R1 mm, lo que reduce la fuerza de corte, fortalece el filo y aumenta la vida útil de la herramienta. La estructura de la herramienta ranuradora se muestra en la Figura 1-8.
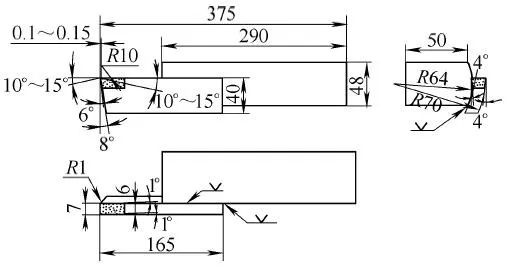
Figura 1-8 Cuchilla ranuradora especial
(2) Diseñar y fabricar un portaherramientas con orificio interior de sujeción redondo para resolver los problemas de procesamiento de torneado de rosca interior M48 × 2, orificio interior de φ42 mm y φ30 mm y herramienta vacía con orificio interior. La estructura se muestra en la Figura 1-9.
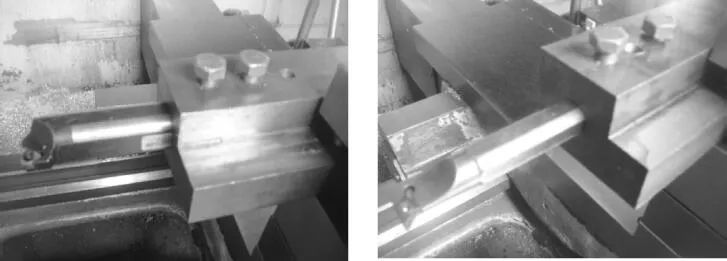
Figura 1-9 Portaherramientas con orificio interior de sujeción circular
(3) Diseñar y fabricar el portaherramientas con orificio interior de la mesa de herramientas, que resuelve el problema de procesamiento cónico del diámetro del extremo grande de φ200 mm y el diámetro del extremo pequeño de φ168 mm. La estructura se muestra en la Figura 1-10.
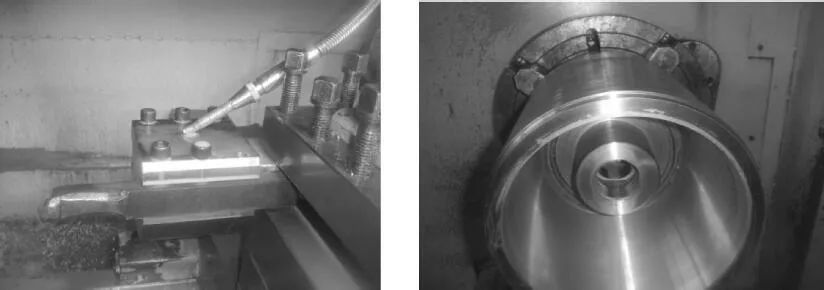
Figura 1-10 Portaherramientas con orificio interior de la mesa de cuchillas
4. Plan de proceso de torneado CNC
El plan de proceso adoptado para el mecanizado CNC es:
①Torneado en desbaste, el diámetro exterior del torneado en desbaste es φ239 mm, la longitud de control es 298 mm, el diámetro del orificio interior es φ143 mm y la profundidad es 90 mm.
② Temple y revenido, 280~320HBW.
③ Torneado semiacabado, orificio interior φ42 mm, φ24 mm, superficie T con un margen Ra = 0.4 μm 0.4 ~ 0.5 mm, círculo exterior φ235 mm, superficie Ra = 0.4 μm S con un margen 0.6 ~ 0.7 mm, el diámetro de la biela es φ200 mm, y la conicidad del diámetro del extremo pequeño es φ168 mm, y el volumen de acabado CNC es de 2 ~ 3 mm.
④ Torneado CNC, controle el cono del diámetro del extremo grande φ200 mm y el diámetro del extremo pequeño φ168 mm.
⑤ Dibuja una línea.
⑥Fresado vertical, distribución circular 4×12.
⑦ Los alicates, 6 × φ25 mm están distribuidos uniformemente alrededor de la circunferencia, 3 × φ11 mm, 4 × φ10 mm están distribuidos uniformemente alrededor de la circunferencia.
⑧Enfriamiento de la superficie, dureza 45~48HRC (en el orificio interior con tolerancia, la superficie cónica T de Ra=0.4μm, la superficie cónica S del círculo exterior Ra=0.4μm).
⑨ Rectificado externo, φ235 mm en la imagen.
⑩ Rectificado interno, φ42 imagen mm, φ24 imagen mm, para garantizar la tolerancia de posición.
⑪ El mandril de acción simple de torneado CNC está alineado para garantizar la tolerancia de posición de la pieza de trabajo. La superficie cónica T del orificio interior Ra = 0.4 μm se mecaniza (herramienta de soldadura de orificio interior YT726) y la herramienta de nitruro de boro cúbico se utiliza para girar el círculo exterior Ra = 0.4 μm. Superficie cónica S y utilice pasta abrasiva de diamante para pulir Ra = 0.4 μm.
 El mejor proceso para piezas de cilindros de aluminio de paredes delgadas y alta precisión




