 Teléfono/WeChat:
 Correo electrónico:



 Inicio
El mejor proceso para piezas de cilindros de aluminio de paredes delgadas y alta precisión

 Publicado: 17 de noviembre de 2023

El método de operación se refiere específicamente a un método de mecanizado por control numérico de piezas de cilindros de aluminio, especialmente un método de procesamiento de piezas de cilindros de aluminio de paredes delgadas de precisión.
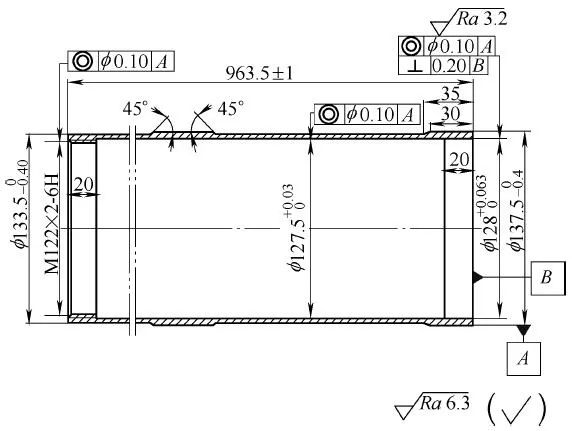
Figura 1-11 Piezas del cilindro de aluminio de paredes delgadas
En los servicios de mecanizado CNC a medida , el esquema de tecnología CNC para piezas de cilindros de aluminio es el siguiente: Actualmente, para el procesamiento de piezas de cilindros de aluminio de paredes delgadas de precisión, se suelen utilizar tornos convencionales o máquinas herramienta CNC. Para la sujeción radial, se emplean fijaciones generales y especiales. Bajo la acción combinada de la fuerza y el calor de corte, estas piezas se deforman fácilmente y no cumplen con los requisitos de precisión dimensional y de forma.
Este método de operación proporciona un método de procesamiento para piezas de cilindros de aluminio, que resuelve el problema de la deformación durante el procesamiento de piezas de cilindros de aluminio de paredes delgadas de precisión.
Obturación o formación de piezas en bruto de tubos de aluminio.
Las piezas del tubo de aluminio se procesan con material tubular. Si la estructura de las piezas no es adecuada para el procesamiento con materiales de tuberías, para evitar el desperdicio de material, se pueden utilizar piezas en bruto de fundición para piezas que no necesitan soportar una sobrecarga elevada y no tienen requisitos especiales en cuanto a propiedades mecánicas integrales; si las piezas necesitan soportar una cierta sobrecarga alta, existen requisitos correspondientes para propiedades mecánicas integrales, bajo la premisa de ahorrar costos, se puede considerar la forja con matriz para formar la pieza en bruto, pero los requisitos técnicos de producción en bruto correspondientes deben presentarse de acuerdo con los requisitos de diseño del producto.
El diámetro exterior de las piezas del tubo de aluminio desbaste y la longitud total de la pieza de trabajo.
Primero, coloque el tubo de aluminio de especificación estándar de las piezas del tubo de aluminio en el accesorio de expansión de longitud completa, use las tapas dobles delanteras y traseras y desbaste el diámetro exterior y la longitud total de la pieza de trabajo en el torno. Se utiliza un torno horizontal para el mecanizado en desbaste. Dado que la materia prima es un material tubular de paredes delgadas, se puede utilizar un accesorio de expansión de longitud completa para colocarlo en la pieza de trabajo, como se muestra en la Figura 1-12. La loseta de expansión está hecha de acero para resortes de alta resistencia 65Mn y la dureza después del tratamiento térmico puede alcanzar 50~55HRC.
Hay un espacio de 0.2~0.3 mm en el orificio interior de la pieza del cilindro. La hoja seleccionada para el desbaste es una hoja indexable TCMT160404-PR y el arco de la punta de la herramienta es R0.4 mm. El margen de mecanizado para el mecanizado en desbaste es de 3 a 4 mm en la dirección del diámetro y de 3 a 4 mm en la cara del extremo. Los parámetros de corte son: velocidad de corte vc=180~250m/min, cantidad de avance f=0.2~0.3mm/r, corte posterior ap=1.5~2mm.
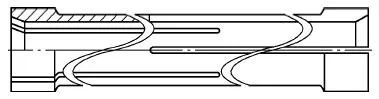
Figura 1-12 Diagrama esquemático del diámetro exterior y la fijación de losetas de expansión en toda su longitud de piezas cilíndricas de aluminio desbastadas
Torneado en bruto del orificio interior de las piezas del cilindro de aluminio
Coloque el accesorio de herramientas del accesorio del orificio interior de las piezas del barril de aluminio de torneado fino y rugoso en el accesorio del orificio interior de las piezas del barril de aluminio de torneado fino y rugoso, y use el accesorio del orificio interior de las piezas del barril de aluminio de torneado fino y rugoso en el Torno para sujetar el barril de aluminio giratorio en bruto. La forma en que se fija el orificio interior de la pieza, el orificio interior de la pieza del cilindro de aluminio, está rugosa. El dispositivo de orificio interior para piezas cilíndricas de aluminio de torneado desbaste y fino incluye brida 1, manguito de posicionamiento 2, cuerpo de sujeción 3, tornillo 4, pasador de tracción 5, núcleo deslizante 6, bloque de posicionamiento 7, manguito cónico 8 y zapata de sujeción 9, placa de brida 1. .
El manguito de posicionamiento 2 y el cuerpo de sujeción 3 están fijados y conectados secuencialmente como un todo, el núcleo deslizante 6 está ubicado en el orificio central del manguito de posicionamiento 2, el extremo frontal del manguito de posicionamiento 2 está conectado roscadamente con el bloque de posicionamiento 7 , y el orificio interior del extremo frontal del cuerpo de sujeción 3 se fija con un manguito cónico 8. La zapata de sujeción 9 está dispuesta en el manguito cónico y su extremo trasero está conectado fijamente con el núcleo deslizante 6 a través del pasador de tracción 5. El pasador de tracción puede moverse hacia adelante y hacia atrás en el orificio límite del manguito de posicionamiento, y la superficie cónica exterior de la zapata de sujeción 9 está conectada al manguito cónico 8 para que coincida con el cono interior (consulte la Figura 1-13).
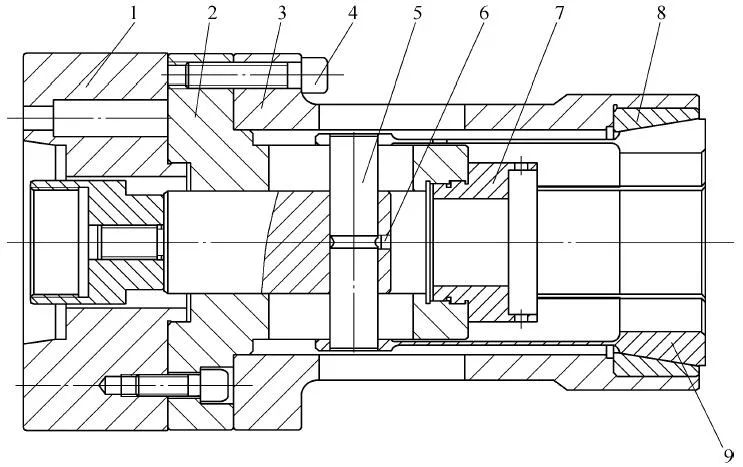
Figura 1-13 Diagrama esquemático del dispositivo de orificio interior para sujetar piezas de cilindros de aluminio de torneado fino y rugoso
1—Brida 2—Manguito de localización 3—Cuerpo de sujeción 4—Tornillo 5—Pasador de tracción 6—Núcleo deslizante 7—Bloque de localización 8—Manguito cónico 9—Zapato de sujeción
El proceso de orificio interior para el torneado de piezas de tubos de aluminio utiliza un torno horizontal. Dado que la pieza de trabajo es un material de tubo de paredes delgadas, la sujeción normal provocará la deformación de la pieza de trabajo, el tamaño está fuera de tolerancia y no se puede garantizar la coaxialidad, por lo que se utiliza un tubo de aluminio torneado en bruto. La fijación del orificio interior de la pieza, como se muestra en la Figura 1-14, se utiliza en la máquina herramienta para sujetar la fijación del orificio interior de las piezas de tubo de aluminio de torneado desbaste y fino, y la abrazadera del orificio interior de las piezas de tubo de aluminio de torneado desbaste. se procesa de una manera específica.
La abrazadera del orificio interior de las piezas del tubo de aluminio del torneado en desbaste está hecha de acero al carbono para herramientas T8A de alta calidad, y la dureza después del enfriamiento puede alcanzar 55 HRC. El espesor de la pared de la abrazadera del orificio interior de las piezas del tubo de aluminio alcanza los 18 mm, lo que puede garantizar sus requisitos de resistencia. La fijación del orificio interior de las piezas de tubos de aluminio de torneado en desbaste se procesa repetidamente mediante torneado en desbaste, enfriamiento, torneado de acabado, rectificado y otros procesos. Puede garantizar la precisión después de repetidas operaciones de sujeción y desmontaje, y cumplir con los requisitos de producción y procesamiento. La estructura de implementación específica se muestra en la Figura 1-15.
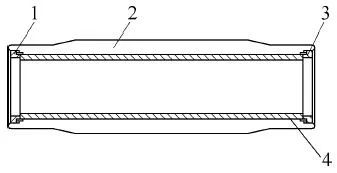
Figura 1-14 Diagrama esquemático de la estructura de fijación del orificio interior de piezas de tubo de aluminio desbaste
1—Cubierta del extremo izquierdo del cilindro de desbaste 2—Cuerpo de la abrazadera del orificio interior de desbaste 3—Cubierta del extremo derecho del cilindro de desbaste 4—Pieza de trabajo
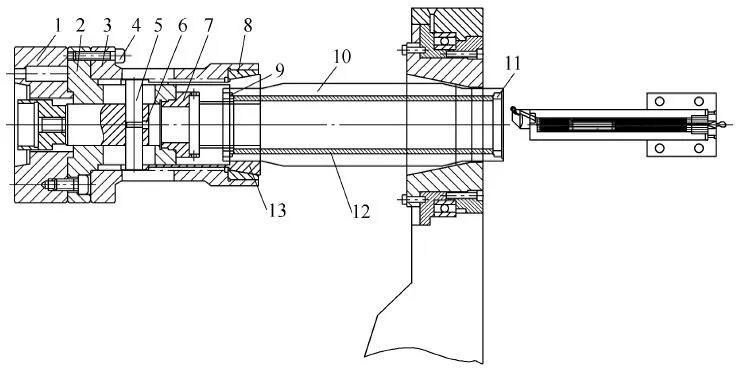
Figura 1-15 Diagrama esquemático de la estructura de implementación específica del torneado aproximado y fino del orificio interior de piezas de cilindros de aluminio.
1—Brida 2—Manguito de ubicación 3—Cuerpo de sujeción 4—Tornillo 5—Pasador de tracción 6—Núcleo deslizante 7—Bloque de ubicación 8—Manguito cónico 9—Cubierta del extremo izquierdo 10—Cuerpo de la abrazadera 11—Cubierta del extremo derecho 12—Pieza de trabajo 13—Abrazadera vatio
La zapata de sujeción tiene una estructura de superficie cónica exterior, que coincide con la superficie cónica interior del manguito cónico, y en el cuerpo de sujeción está instalado un tapón para evitar que se salga el pasador de tracción. El extremo frontal de la zapata de sujeción está distribuido uniformemente con una pluralidad de espacios a lo largo de la circunferencia, lo que es conveniente para la deformación elástica de la zapata de sujeción para sujetar la pieza de trabajo. El cilindro de aceite del husillo de la máquina herramienta impulsa el núcleo deslizante para que se deslice dentro del manguito de posicionamiento, y el cilindro de aceite del husillo impulsa el núcleo deslizante para tirar del pasador de tracción junto con la superficie inclinada de la zapata de sujeción para deslizarse mutuamente con la superficie inclinada de el manguito cónico en el cuerpo del dispositivo y la pieza de trabajo se sujeta radialmente.
La pieza de trabajo se coloca en la abrazadera del orificio interior de la pieza del cilindro de aluminio desbaste y, después de que las tapas de los extremos presionan axialmente los dos extremos, el conjunto se coloca en el orificio interior de la abrazadera del orificio interior del aluminio desbaste. pieza del cilindro y sujeta. El margen de mecanizado en este proceso es de 2 a 3 mm en la dirección del diámetro y la cara del extremo del orificio interior es de 1 a 2 mm. Los parámetros de corte son: velocidad de corte vc=180~250m/min, cantidad de avance f=0.2~0.3mm/r, cantidad de corte posterior ap=1.5~2mm.
Tratamiento de estabilidad
El tratamiento de estabilización generalmente es ciclo de frío y calor o envejecimiento por choque de frío y calor. El proceso y los parámetros del tratamiento de estabilidad son generalmente los siguientes: en primer lugar, enfriar, la temperatura es -100 °C y mantener durante 2 h; se enfría con aire y se vuelve a temperatura ambiente, y luego se mantiene durante más de 3 h, y luego se envejece con calor, la temperatura es de 185 ~ 195 ° C y la conservación del calor es de 2 ~ 3 h; Una vez que el horno se enfría a 80 °C, se puede enfriar con aire. Los tiempos de ciclo, las posiciones del proceso y los parámetros de procesamiento del tratamiento de estabilidad deben determinarse de acuerdo con la estructura y los requisitos técnicos de las piezas.
Proceso de acabado de forma
Usando la abrazadera elástica de la bolsa de aire para girar con precisión piezas de tubos de aluminio (ver Figura 1-16), la pieza de trabajo se monta en la mesa de posicionamiento del cuerpo de sujeción y la superficie de posicionamiento del anillo de retención de posicionamiento para realizar el posicionamiento de la pieza de trabajo. Al inflar la bolsa de aire 4 colocada en el cuerpo de sujeción, se aprieta la pieza de trabajo y luego se termina la forma de la pieza cilíndrica de aluminio.
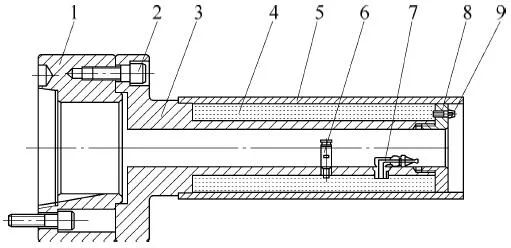
Figura 1-16 Diagrama esquemático de la estructura del accesorio elástico del airbag para las piezas de tubo de aluminio torneadas con precisión
1—Brida 2—Tornillo 3—Cuerpo de sujeción 4—Airbag 5—Pieza de trabajo 6—Válvula de seguridad 7—Válvula de liberación rápida 8—Anillo de tope de ubicación 9—Unión de tubería rápida
Tras el tratamiento de estabilidad se procede al proceso de acabado. Dado que este proceso es un proceso de acabado, el tamaño del producto terminado es el tamaño del producto terminado y la referencia es fija. Se debe utilizar equipo con alta precisión, estado estable y suficiente refrigeración para completar el procesamiento. El diseño del dispositivo debe considerar mejorar los requisitos de precisión dimensional del posicionamiento. Durante el proceso de mecanizado, se debe garantizar la consistencia del mecanizado de las dimensiones de posicionamiento de referencia de las piezas para garantizar que las piezas y las piezas de posicionamiento del accesorio logren el mejor ajuste durante el acabado. Por lo tanto, la abrazadera elástica del airbag para piezas de cilindros de aluminio torneadas con precisión está especialmente diseñada.
Para resolver el problema de sujeción y deformación de una gran cantidad de piezas de trabajo de paredes delgadas de metales no ferrosos de alta precisión, este método de operación proporciona una abrazadera elástica con bolsa de aire para el acabado de piezas de cilindros de aluminio. La estructura de implementación específica se muestra en la Figura 1-17.
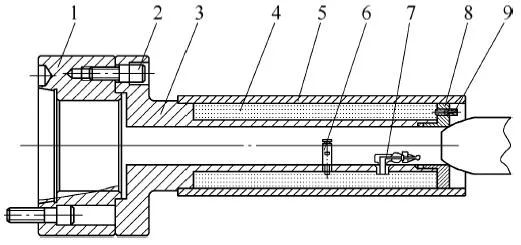
Figura 1-17 Diagrama esquemático de la estructura de implementación específica del diámetro exterior y la longitud total de las piezas del cilindro de aluminio terminadas.
1—Placa de brida 2—Tornillo 3—Cuerpo de sujeción 4—Airbag 5—Pieza de trabajo 6—Válvula de seguridad 7—Válvula de liberación rápida 8—Anillo de retención de ubicación 9—Junta de tubería de cambio rápido
El cuerpo de abrazadera 3 se fija en la brida de la máquina herramienta 1 mediante tornillos 2, la bolsa de aire 4 está revestida en el cuerpo de abrazadera 3, las juntas de los tubos de conexión de la bolsa de aire 4 se colocan en los orificios de posicionamiento correspondientes del cuerpo de abrazadera, y el anillo tope de posicionamiento 8 está instalado en el cuerpo de la abrazadera. En concreto, el airbag tiene una posición limitada. La válvula de seguridad 6 y la válvula de liberación rápida 7 están instaladas en los orificios de posicionamiento correspondientes en el cuerpo de sujeción 3 y conectadas con la junta de tubería correspondiente del airbag. La junta de tubería de cambio rápido 9 con una válvula unidireccional pasa a través de los orificios de posicionamiento del anillo deflector de posicionamiento 8 y se conecta con las juntas de tubería de la bolsa de aire 4, verifique cada junta y realice una prueba de estanqueidad.
Cuando el airbag no está inflado, la pieza de trabajo 5 se instala en la mesa de posicionamiento del cuerpo de sujeción 3 y la superficie de posicionamiento del anillo de tope de posicionamiento 8 para realizar el posicionamiento de la pieza de trabajo de paredes delgadas. 4. Infle, ajuste la presión de aire de la bolsa de aire 4 a través de la válvula de seguridad. Cuando la presión de inflado es mayor que la presión establecida de la válvula de seguridad, la válvula de seguridad comienza a funcionar y la bolsa de aire se infla. Bajo la acción de la fuerza elástica de la bolsa de aire, la pieza de trabajo se aprieta para lograr. La pieza de trabajo 5 se sujeta para comenzar el procesamiento. Detecte la pieza de trabajo 5, ajuste la presión de la bolsa de aire, tire de la manija de la válvula de liberación rápida 7 después de procesar la pieza de trabajo y desinfle la bolsa de aire 4. Una vez que se cumplan los requisitos de diseño, retire la pieza de trabajo 5 y el procesamiento es terminado.
La bolsa de aire inflable en sí es elástica y la fuerza de apriete de la bolsa de aire actúa uniformemente sobre las piezas del tubo de aluminio de paredes delgadas. La válvula de seguridad puede ajustar el tamaño de la fuerza elástica del airbag, y el tamaño de la fuerza tensora del airbag se puede ajustar de acuerdo con el espesor de la pared y la resistencia de las piezas del tubo de aluminio de paredes delgadas. El dispositivo de fijación es conveniente para cargar y descargar piezas de trabajo y puede garantizar los requisitos de precisión del procesamiento de piezas cilíndricas de aluminio de paredes delgadas de precisión. El margen de mecanizado es de 0.5~1 mm en la dirección del diámetro, y el margen de mecanizado para la cara del extremo del diámetro exterior es de 0.2~0.5 mm. Los parámetros de corte son: velocidad de corte vc=300~380m/min, cantidad de avance f=0.05~0.1mm/r, cantidad de corte posterior ap=0.05~0.15mm.
|
¡Pruebe Tuofa ahora! Equipo de soporte técnico de Tuofa: las cotizaciones de personas reales son más precisas que las de software. |
Obtener una cuota gratis |
Terminando el proceso del agujero interior
La pieza de trabajo se carga en el dispositivo del orificio interior de las piezas del cilindro de aluminio de acabado mediante el posicionamiento del círculo exterior de referencia y el prensado axial de la rosca, y luego se sujeta mediante la zapata de sujeción 9 (consulte la Figura 1-13) del dispositivo del orificio interior del desbaste. y piezas cilíndricas de aluminio de torneado fino. Apriete un extremo de la plantilla del orificio interior para las partes del cilindro de aluminio del torneado fino, y el otro extremo usa la férula 3 del marco central integral (ver Figura 1-18) para hacer tope con el cuerpo 2 de la plantilla del orificio interior del Coloque las piezas del cilindro de aluminio de torneado fino (consulte la Figura 1-19) en el cono exterior para completar la sujeción. La herramienta de reducción de vibraciones está diseñada para procesar el orificio interior de la pieza del cilindro de aluminio, y el margen de mecanizado es de 0.5 a 1 mm en la dirección del diámetro. Los parámetros de corte son: velocidad de corte vc=300~380m/min, velocidad de avance f=0.05~0.1 mm/r, cantidad de cuchilla de retroalimentación ap=0.05~0.15 mm.
Dado que este proceso es un proceso de acabado, se deben utilizar máquinas herramienta CNC o equipos de centro de torneado con alta precisión, estado estable y suficiente refrigeración para completar el acabado. Antes de que cada turno comience a procesar piezas, es necesario precalentar el equipo, dejarlo inactivo durante más de 0.5 horas y luego comenzar a procesar después de alcanzar el mejor estado estable del equipo. De acuerdo con los requisitos de precisión del procesamiento de piezas, se debe verificar el descentramiento radial y el juego axial del eje principal del equipo antes del procesamiento para cumplir con los requisitos de procesamiento.
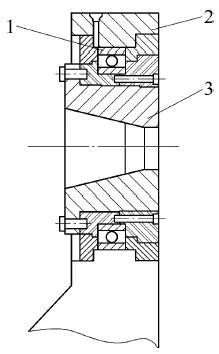
Figura 1-18 Diagrama esquemático de la estructura del marco central integral que soporta el accesorio del orificio interior del torneado desbaste y fino piezas de aluminio
1-Rodamiento 2-Base 3-Anillo
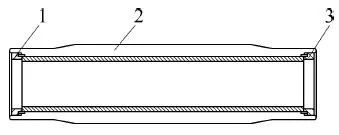
Figura 1-19 Diagrama esquemático de la estructura de fijación del orificio interior de piezas simples de aluminio torneado fino
1-Cubierta del extremo izquierdo 2-Cuerpo principal 3-Cubierta del extremo derecho
Requisitos de tolerancia de garantía de diseño de herramientas
Diseñe herramientas especiales para la fijación del orificio interior de piezas de tubos de aluminio con torneado de precisión para garantizar la calidad del procesamiento. El diseño de las herramientas debe considerar un posicionamiento confiable, y el método de sujeción debe evitar la deformación por fuerza de las piezas y adoptar el método de posicionamiento del círculo exterior de referencia y compresión de rosca axial. La parte de posicionamiento del accesorio y el círculo exterior de referencia de la pieza se ajustan con holgura, y el tamaño de la holgura debe cumplir con los requisitos de tolerancia de posición.
Durante el proceso de mecanizado, la sujeción de la pieza de trabajo debe garantizar que el posicionamiento de la pieza de trabajo y el dispositivo, la planitud y el paralelismo de la superficie de presión estén en buenas condiciones, y cada superficie debe limpiarse para garantizar que no queden virutas atrapadas. El posicionamiento de cada componente del dispositivo debe garantizar la tolerancia geométrica de la pieza de trabajo. El estado de presión se ajusta adecuadamente de acuerdo con el tamaño de la fuerza de corte, y la sujeción de la pieza de trabajo no puede ser demasiado apretada para evitar la deformación de la fuerza de sujeción después del procesamiento.
Importancia de los accesorios
La zapata de sujeción 13 (ver Figura 1-15) del dispositivo de orificio interior para piezas de barril de aluminio en desbaste y acabado sujeta un extremo del dispositivo de orificio interior para el acabado de piezas de cilindro de aluminio, y el otro extremo utiliza un tipo integral que soporta el orificio interior. accesorio para piezas de barril de aluminio en bruto y acabado. La férula del marco central 3 (ver Figura 1-18) se apoya contra la superficie cónica del cuerpo del accesorio del orificio interior 2 (ver Figura 1-19) de la parte del cilindro de aluminio torneada con precisión para completar el La sujeción y la herramienta de amortiguación de vibraciones se utilizan para ajustar el aluminio de paredes delgadas de precisión. Las piezas del cilindro se procesan para terminar el orificio interior.
Como se muestra en las Figuras 1 a 18, el bastidor estable integral incluye un cojinete 1, una base 2 y un casquillo 3. El casquillo está conectado de forma giratoria con el orificio interior de la base a través del cojinete, y el orificio interior del casquillo tiene un superficie cónica interior, que coincide con la superficie cónica del cuerpo principal del dispositivo de orificio interior 2 (consulte la Figura 1-19) de la pieza del cilindro de aluminio de giro de precisión.
La Figura 1-20 es un diagrama esquemático de la estructura de implementación específica del diámetro exterior y la longitud total de la pieza del cilindro de aluminio desbastado.
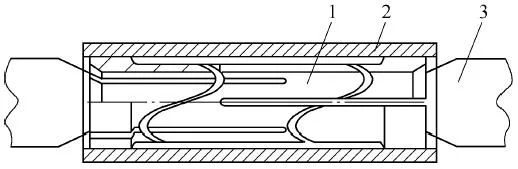
Figura 1-20 Diagrama esquemático de la estructura de implementación específica del diámetro exterior y la longitud total de la pieza del cilindro de aluminio desbastado
1—Accesorio de expansión para losetas de longitud completa 2—Pieza de trabajo 3—Parte superior giratoria
Como se muestra en la Figura 1-21, la herramienta de amortiguación de vibraciones incluye un cabezal de máquina 1, un cuerpo de herramienta 2, una bola 3, un deflector 4, un resorte de disco 5, un asiento de herramienta abierto 6 y un tornillo de ajuste 7.
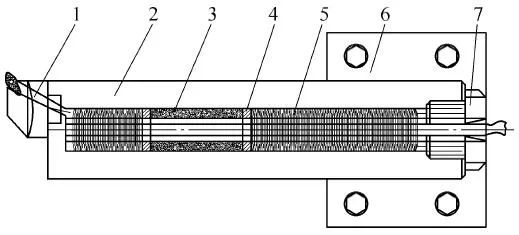
Figura 1-21 Diagrama esquemático de la estructura del dispositivo herramienta de reducción de vibraciones
1—cabezal de la máquina 2 una cuchilla específica 3 una bola 4 una placa deflectora 5 un resorte de disco 6—asiento de cuchilla abierto 7—tornillo de ajuste
Uso razonable de herramientas.
El cuerpo de la cuchilla 2 en la herramienta amortiguadora de vibraciones está hecho de acero de alta velocidad W18Cr4V, con una dureza de enfriamiento de 58~62HRC. El cuerpo del cuchillo adopta un tubo hueco. La estructura del tubo hueco tiene buena resistencia a la deformación por torsión y flexión durante el proceso de corte, y el espesor de la pared es de 20 mm. La herramienta se rectifica después del enfriamiento en la circunferencia exterior de la herramienta y la tolerancia se controla dentro de 0.03 mm; el orificio interior se escaria antes del templado y la tolerancia dimensional se controla dentro de 0.05 mm.
El orificio interior de la herramienta está equipado con la capacidad de eliminar vibraciones y resistir la deformación. El resorte de disco 5 y la bola 3 que elimina vibraciones de varias frecuencias están separados por un deflector 4; el tornillo de ajuste 7 está instalado en un extremo del cuerpo del cortador para ajustar la longitud y la fuerza elástica del resorte del disco para adaptarse a diferentes materiales y cortes. pieza de trabajo del tamaño de la fuerza. El cuerpo de la herramienta está integralmente fijado en el portaherramientas abierto 6 para su fijación en la mesa de herramientas de la máquina herramienta CNC. El cabezal de la máquina 1 coincide estrechamente con el otro extremo del cuerpo del cortador a través de la ranura dentada en forma de V y se presiona con tornillos para fijarlo firmemente. Se instala un tubo de enfriamiento en el cuerpo de la herramienta y el fluido de corte a alta presión se vierte en la punta de la herramienta de corte a través del orificio de enfriamiento para enfriar la herramienta y la pieza de trabajo, y los resortes del disco y las bolas están escalonados.
Para el acabado, generalmente se utiliza el arco de punta de herramienta R0.2 mm. Las herramientas de mecanizado para piezas clave deben estar dispuestas de manera razonable, se debe adoptar un corte escalonado con múltiples herramientas y se deben separar el desbaste y el acabado. Es decir, la herramienta utilizada en la última pasada debe usarse por separado de las herramientas utilizadas en los pasos anteriores para garantizar la calidad del mecanizado final.
El margen de mecanizado es de 0.5~1 mm en la dirección del diámetro, la cara del extremo del orificio interior es de 0.2~0.5 mm, el número de mesas de corte es: velocidad de corte vc=300~380 m/min, velocidad de avance f=0.05~0.1 mm /r
| Comencemos un nuevo proyecto hoy |
| Solicitar cotización técnica |
Inspección de finalización
La detección de dimensiones generales debe utilizar herramientas de medición generales tanto como sea posible. Para determinar la precisión y las dimensiones clave se pueden utilizar herramientas de medición especiales, como instrumentos de medición de tres coordenadas, instrumentos de medición neumáticos o comparadores.
Para la detección de tolerancia geométrica con requisitos de alta precisión, con el fin de reflejar objetivamente el estado real del procesamiento de piezas, se permite la medición en la máquina, es decir, las herramientas y piezas de sujeción utilizadas para el procesamiento se utilizan en el equipo de procesamiento original para su aceptación. .
Efectos beneficiosos: en el proyecto de mecanizado CNC, este método de operación garantiza la precisión del mecanizado de las piezas de tubos de aluminio de paredes delgadas de precisión. En diferentes etapas de procesamiento, mediante el uso de varios accesorios, se realiza el posicionamiento y sujeción de las piezas de tubo de aluminio de paredes delgadas de precisión, lo que resuelve el problema. El problema de la deformación de piezas cilíndricas de aluminio de paredes delgadas de precisión bajo la acción de la fuerza de sujeción en la producción de productos. Puede procesar cilindros de aluminio con un espesor de pared de 3~6 mm, la tolerancia dimensional está dentro de 0.05 mm y las tolerancias de forma y posición también se pueden garantizar dentro de 0.05 mm.
Tuofa CNC Machining considera que este método de operación es idóneo para el mecanizado de diversos cilindros de aluminio de paredes delgadas y alta precisión. Ofrece una gran precisión de posicionamiento, un funcionamiento sencillo y una carga y descarga de piezas cómodas. La fuerza de sujeción se distribuye uniformemente sobre la pieza y puede ajustarse según las necesidades. Es adecuado para el posicionamiento y la sujeción de diversos cilindros de aluminio de paredes delgadas, con un amplio rango de procesamiento y una gran aplicabilidad.
 Mecanizado CNC de 5 ejes a nivel micrométrico para componentes de robots humanoides




