 Tel/WeChat:
 Email:



 Startseite
Was ist ISO 286? Verständnis von Bohrungs- und Wellentoleranzen

 Veröffentlicht: 21. März 2025

Weltweit werden zahlreiche zylindrische Passteile gefertigt. Ein wirklich universeller Ansatz wäre, dass zwei standardisierte Bauteile exakt zusammenpassen. Der Herstellungsort sollte dabei keine Rolle spielen. Wenn sich alle Hersteller auf ein einheitliches Regelwerk für Maßtoleranzen einigen, kann dies erreicht werden. ISO 286 ist ein Beispiel dafür. Es wird mittlerweile von der überwiegenden Mehrheit der Hersteller weltweit angewendet und regelt Grenzmaße, Passungen und Toleranzen. Lassen Sie uns dieses Thema genauer betrachten.
Was bedeutet ISO 286?
Die Internationale Organisation für Normung (ISO) hat die Norm ISO 286 zur Definition von Toleranzen, Passungen und Passungen entwickelt. Diese Norm ist weltweit anerkannt und definiert Abweichungsgrenzen. Das ISO-System für Toleranzen und Passungen gilt speziell für Wellen und Bohrungen. Die Einhaltung der ISO 286 gewährleistet, dass die Bauteilabmessungen lieferantenunabhängig sind. Das bedeutet, dass das Bauteil unabhängig vom Produktionsort präzise passt. Somit sichert die ISO 286 eine vorhersehbare Passung bei der Montage.
Entwicklung der ISO 286
Vor der Entwicklung von ISO 286 existierten verschiedene nationale Normen. Die Briten verwendeten BS, die Deutschen DIN usw. Mit zunehmendem internationalen Handel wuchs der Bedarf an einer einheitlichen Toleranznorm. Die ISO vereinheitlichte die verschiedenen nationalen Normen in einem einheitlichen ISO-Toleranzsystem. Diese harmonisierten Toleranzregeln sorgten für mehr Klarheit bei Konstrukteuren und Auftraggebern weltweit.
Struktur der ISO 286
- ISO 286-1
Vereinfacht ausgedrückt ist ISO 286-1 der theoretische Teil der Norm ISO 286. Sie liefert die theoretische und mathematische Grundlage für die Einrichtung des ISO-Systems für Toleranzen und Passungen. Sie beschreibt, wie IT-Klassen bestimmt und Passungen definiert werden. Außerdem enthält sie Formeln zur Berechnung von Toleranzen. ISO 286 definiert grundlegende Abweichungen und deren Kennzeichnungen.
- ISO 286-2
Im Gegensatz zu ISO 286-1 stellt ISO 286-2 den praktischen Teil der ISO-286-Norm dar. Sie enthält Datentabellen und numerische Grenzwerte. Anstatt jedes Mal neue Berechnungen durchzuführen, können Konstrukteure die tabellierten Daten zur Bestimmung von Grenzwerten, Toleranzen und Passungen heranziehen.
Schlüsselelemente des ISO 286-Systems
ISO 286 beschreibt ein strukturiertes Verfahren zur Berechnung von Grenzmaßen, Passungen und Toleranzen. Dabei werden lineare Maße verwendet, die anschließend anhand von Grundabweichungen und IT-Klassen berechnet werden. Die Einhaltung der Norm ISO 286 gewährleistet, dass Bauteile innerhalb der zulässigen Toleranzgrenzen funktionsfähig bleiben.
Lineare Abmessungen
Die Norm ISO 286 verwendet Nennmaße in Millimetern. Das ISO-System für Grenzmaße und Passungen wird dann auf diese Nennmaße angewendet. Angenommen, der Durchmesser einer Welle wird in Millimetern mit 50 mm angegeben. Alle Berechnungen beziehen sich dann auf diesen Durchmesser von 50 mm.
Grundabweichung
Die grundlegenden Abweichungen in ISO 286 werden mit Buchstaben gekennzeichnet. Großbuchstaben stehen für Bohrungen, Kleinbuchstaben für Wellen. Der Buchstabe „H“ bedeutet, dass die untere Abweichungsgrenze für Bohrungen null beträgt. Entsprechend bedeutet der Buchstabe „h“, dass die obere Abweichungsgrenze für Wellen null beträgt. Andere Buchstaben kennzeichnen Abweichungen nach oben oder unten. Die folgende Tabelle zeigt die Bezeichnungen einiger Elemente.
|
Symbol |
Teil |
Zonenposition |
Typische Passform |
|---|---|---|---|
|
H |
Loch |
untere Abweichung = 0 |
Lochbasissystem |
|
h |
Welle |
obere Abweichung = 0 |
Schacht-Basis-System |
|
g |
Welle |
Unter dem Nennwert |
Angebote |
|
f |
Welle |
Weiter unterhalb des Nennwerts |
Größerer Spielraum |
|
k |
Welle |
Etwas über dem Nennwert |
Übergang |
|
m |
Welle |
Mehr als nominal |
Enge Übergangsphase |
|
p |
Welle |
Über dem Nominalwert |
Interferenz |
|
JS |
Loch/Welle |
Symmetrisch um den Nennwert |
Zentrierte Präzisionspassung |
IT-Noten
IT-Klassen sind die Abkürzung für „Internationale Toleranzklassen“. Sie werden durch eine Zahl von 01 bis 18 eingeleitet. Je kleiner die Zahl, desto enger die Toleranz. Die folgende Tabelle zeigt die Anwendungsbereiche der einzelnen IT-Klassen.
|
IT-Grad |
Präzisionsniveau |
Toleranzbereich |
Anwendungen |
|---|---|---|---|
|
IT01-IT4 |
Ultrapräzise |
Extrem geringe Abweichung |
Messgeräte und Präzisionsinstrumente |
|
IT5-IT6 |
Sehr hohe Präzision |
Sehr enge Toleranz |
Lagersitze, Hochgeschwindigkeitswellen |
|
IT7-IT8 |
Hohe bis mittlere Präzision |
Enge Toleranz |
CNC-gefräste Teile und Zahnradpassungen |
|
IT9 bis IT11 |
Mittlere Präzision |
Mäßige Toleranz |
Standard-Mechanikkomponenten |
|
IT12 -IT14 |
Geringe Präzision |
Große Toleranz |
Gefertigte und geschweißte Teile |
|
IT15-IT18 |
Sehr geringe Präzision |
Sehr große Toleranz |
Grobe Bearbeitung |
ISO 286 Toleranztabelle
Die untenstehende Toleranztabelle nach ISO 286 zeigt die Standardtoleranzbreiten für IT1 bis IT18 entsprechend der Nenngröße. IT1–IT11 sind in Mikrometern (µm) angegeben, IT12–IT18 in Millimetern (mm).
Beispiel: Für ein Merkmal mit Ø 40 mm und der Toleranzklasse IT7 verwenden Sie die Zeile > 30 bis 50 mm und die Spalte IT7. Die Toleranzbreite beträgt 25 µm (0.025 mm). Bei der Toleranzklasse H7 liegt die untere Grenze aufgrund der grundlegenden Abweichung H bei der Nenngröße, sodass Ø 40 H7 40.000–40.025 mm entspricht.
|
Nenngröße (mm) |
IT1 (µm) |
IT2 (µm) |
IT3 (µm) |
IT4 (µm) |
IT5 (µm) |
IT6 (µm) |
IT7 (µm) |
IT8 (µm) |
IT9 (µm) |
IT10 (µm) |
IT11 (µm) |
IT12 (mm) |
IT13 (mm) |
IT14 (mm) |
IT15 (mm) |
IT16 (mm) |
IT17 (mm) |
IT18 (mm) |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
|
>0 bis 3 |
0.8 |
1.2 |
2 |
3 |
4 |
6 |
10 |
14 |
25 |
40 |
60 |
0.10 |
0.14 |
0.25 |
0.40 |
0.60 |
1.00 |
1.40 |
|
>3 bis 6 |
1 |
1.5 |
2.5 |
4 |
5 |
8 |
12 |
18 |
30 |
48 |
75 |
0.12 |
0.18 |
0.30 |
0.48 |
0.75 |
1.20 |
1.80 |
|
>6 bis 10 |
1 |
1.5 |
2.5 |
4 |
6 |
9 |
15 |
22 |
36 |
58 |
90 |
0.15 |
0.22 |
0.36 |
0.58 |
0.90 |
1.50 |
2.20 |
|
>10 bis 18 |
1.2 |
2 |
3 |
5 |
8 |
11 |
18 |
27 |
43 |
70 |
110 |
0.18 |
0.27 |
0.43 |
0.70 |
1.10 |
1.80 |
2.70 |
|
>18 bis 30 |
1.5 |
2.5 |
4 |
6 |
9 |
13 |
21 |
33 |
52 |
84 |
130 |
0.21 |
0.33 |
0.52 |
0.84 |
1.30 |
2.10 |
3.30 |
|
>30 bis 50 |
1.5 |
2.5 |
4 |
7 |
11 |
16 |
25 |
39 |
62 |
100 |
160 |
0.25 |
0.39 |
0.62 |
1.00 |
1.60 |
2.50 |
3.90 |
|
>50 bis 80 |
2 |
3 |
5 |
8 |
13 |
19 |
30 |
46 |
74 |
120 |
190 |
0.30 |
0.46 |
0.74 |
1.20 |
1.90 |
3.00 |
4.60 |
|
>80 bis 120 |
2.5 |
4 |
6 |
10 |
15 |
22 |
35 |
54 |
87 |
140 |
220 |
0.35 |
0.54 |
0.87 |
1.40 |
2.20 |
3.50 |
5.40 |
|
>120 bis 180 |
3.5 |
5 |
8 |
12 |
18 |
25 |
40 |
63 |
100 |
160 |
250 |
0.40 |
0.63 |
1.00 |
1.60 |
2.50 |
4.00 |
6.30 |
|
>180 bis 250 |
4.5 |
7 |
10 |
14 |
20 |
29 |
46 |
72 |
115 |
185 |
290 |
0.46 |
0.72 |
1.15 |
1.85 |
2.90 |
4.60 |
7.20 |
|
>250 bis 315 |
6 |
8 |
12 |
16 |
23 |
32 |
52 |
81 |
130 |
210 |
320 |
0.52 |
0.81 |
1.30 |
2.10 |
3.20 |
5.20 |
8.10 |
|
>315 bis 400 |
7 |
9 |
13 |
18 |
25 |
36 |
57 |
89 |
140 |
230 |
360 |
0.57 |
0.89 |
1.40 |
2.30 |
3.60 |
5.70 |
8.90 |
|
>400 bis 500 |
8 |
10 |
15 |
20 |
27 |
40 |
63 |
97 |
155 |
250 |
400 |
0.63 |
0.97 |
1.55 |
2.50 |
4.00 |
6.30 |
9.70 |
Grenzwerte und Passformsystem
Das ISO-System für Passungen und Toleranzen gibt an, wie zwei zusammenpassende Teile montiert werden. Handelt es sich um eine Spielpassung oder eine Presspassung? Wie groß wäre die Presspassung?
Bohrungs- und Wellentoleranz
Beispielsweise bedeutet H7/h6, dass die untere Abweichungsgrenze für die Bohrung und die obere Abweichungsgrenze für die Welle null beträgt. Die Zahlen 7 und 6 dienen zur Berechnung der Toleranzgrenzen.
Passungsarten gemäß ISO 286
ISO 286 definiert drei grundlegende Passungsarten:
- Spielpassung: Zwischen Bohrung und Welle besteht stets ein Spielraum. Dessen Volumen hängt von den Nennmaßen und den IT-Güteklassen ab.
- Presspassung: Der Durchmesser der Bohrung ist kleiner als der Wellendurchmesser. Zur Erzielung einer Presspassung können thermische Verfahren erforderlich sein.
- Übergangspassung: Sie liegt zwischen Presspassung und Spielpassung.
Toleranz
Toleranz bezeichnet die zulässige Abweichung von den Sollmaßen. Sie wird durch IT-Normen geregelt. Enge Toleranzen ermöglichen sehr präzise Maße, erhöhen aber die Bearbeitungskosten. Größere Toleranzen hingegen steigern die Produktivität und senken die Bearbeitungskosten.
ISO 286 im Vergleich zu anderen Toleranznormen
Da internationaler Handel heutzutage üblich ist, kann eine Gleichwertigkeit von Normen erforderlich sein. In diesem Zusammenhang wird ISO 286 mitunter mit anderen Normen für Abmessungen und Geometrie verglichen. Jede Norm erfüllt ihren eigenen Zweck. Die Einhaltung einer bestimmten Norm beruht auf einer gegenseitigen Vereinbarung zwischen Käufer und Verkäufer. Die Tabelle bietet einen Überblick über einige gängige Normen:
|
System |
Standard |
Hauptfokus |
Steuerelemente |
|---|---|---|---|
|
ISO-Grenzwerte und Passformen |
ISO 286 |
Grenzen und Passungen |
Bohrungs- und Wellentoleranzen, IT-Klassen |
|
GD&T |
ASME Y14.5 und ISO 1101 |
Geometrische Bemaßung |
Form, Ausrichtung, Lage und Auslauf |
|
Allgemeine Toleranzen |
ISO 2768 |
Standardtoleranzen |
Nicht spezifizierte lineare und Winkelabmessungen |
|
ASME |
ASME B4.1 |
Passformklassifizierung |
Lauf-, Lage- und Kraftpassungen |
|
DIN |
DIN 7154 |
Grenzen und Passformen |
Lineare Größentoleranzen |
|
JIS |
JIS B 0401 |
Grenzen und Passungen |
Lineare Größentoleranzen |
Unterschiede zwischen ISO 286 und GD&T
Während sich ISO 286 primär auf Passungen bei der Montage konzentriert, regelt GD&T sowohl Maße als auch Lage . GD&T erfordert die Definition von Größe, Form, Ausrichtung, Lage und Rundlauf. Darüber hinaus berücksichtigt GD&T Ebenheit, Konzentrizität, Rechtwinkligkeit und Position. Es unterliegt den Normen ASME Y14.5 und ISO 1101.
ISO 286 vs. ISO 2768
ISO 286 bezieht sich speziell auf Bohrungen und Wellen. ISO 2768 hingegen ist eine allgemeine Toleranznorm. Sie klassifiziert Toleranzen in grobe Klassen wie fein, mittel und grob. Sie wird üblicherweise für unkritische Maße verwendet.
ISO 286 vs ASME
Während ISO 286 ein internationaler Standard ist, ist ASME auf die nordamerikanische Industrie beschränkt. So wie ISO 286 Abweichungen und die IT-Klasse mit Buchstaben und Zahlen wie z. B. h6 angibt, definiert ASME B4.1 Passungsklassen. Gängige Klassen sind RC, LC und FN. ISO 286 schreibt die Angabe von Längenmaßen in Millimetern vor. ASME hingegen erlaubt sowohl imperiale als auch metrische Einheiten.
ISO 286 vs DIN
Vor der Einführung von ISO 286 verwendete Deutschland DIN 7154. Mittlerweile ist diese jedoch nahezu vollständig mit ISO 286 harmonisiert und weist eine sehr ähnliche Struktur auf.
ISO 286 vs JIS
Auch Japan hat seinen Standard für Maßtoleranzen an ISO 286 angepasst. JIS B 0401 ist ISO 286 sehr ähnlich.
Wie verwendet man ISO 286?
Zur Umsetzung der Norm ISO 286 kann ein sequenzieller Arbeitsablauf verwendet werden. Jeder Schritt hat seinen festen Platz. Beginnend mit der Bestimmung der Grundgröße, gefolgt von der Auswahl der Passform, schließt der Arbeitsablauf mit der Sicherstellung der genauen Maßangabe ab. Im Folgenden finden Sie eine kurze Erläuterung dieses Arbeitsablaufs.
Grundgröße bestimmen
Der erste Schritt besteht darin, ein Basismaß zu bestimmen. Alle Abweichungen und Toleranzen werden auf dieses Basismaß bezogen berechnet. Wenn beispielsweise 40 mm als Nenndurchmesser der Welle festgelegt werden, erfolgen alle Berechnungen auf Basis dieser 40 mm.
Passform auswählen
Wie bereits erwähnt, spezifiziert ISO 286 drei Passformtypen:
- Spielpassung
- Übergangspassform
- Presspassung
Die Auswahl des passenden Passformtyps hilft beim Übergang zum nächsten Schritt.
Wählen Sie Loch- oder Wellenbasis
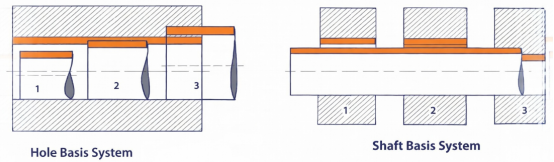
Es besteht die Wahl zwischen Bohrungs- und Wellenbasis. Bei der Bohrungsbasis ist die Toleranz der Bohrung als H festgelegt. Die Wellentoleranz ist variabel. Umgekehrt verhält es sich bei der Wellenbasis. Die folgende Tabelle zeigt die bevorzugten Passungen gemäß ISO 286:
|
Fit Typ |
Lochbasis-Beispiel |
Beispiel für eine Welle-Basis |
Typische Anwendung |
|---|---|---|---|
|
Angebote |
H7/g6 |
G7/h6 |
Gleit- oder Drehteile |
|
Lichtfreigabe |
H7 / h6 |
H7 / h6 |
Präzise Gleitpassung |
|
Übergang |
H7 / k6 |
K7/h6 |
Precise Positioning |
|
Enge Übergangsphase |
H7/m6 |
M7/h6 |
Präzise Montage |
|
Interferenz |
H7/p6 |
P7 / h6 |
Presspassungsbaugruppen |
|
Starke Störungen |
H7/s6 |
S7/h6 |
Dauerhafte Verbindungen |
Toleranzgrad auswählen
Die Toleranzklasse bestimmt den Toleranzgrad. Sie wird in IT-Zahlen angegeben. Je kleiner die Zahl, desto enger die Toleranz. Die folgende Tabelle zeigt die IT-Klassen und ihre gängigen Anwendungsbereiche:
|
IT-Grad |
Präzisionsniveau |
Typischer Herstellungsprozess |
|---|---|---|
|
IT01-IT4 |
Ultrapräzision |
Messen, Läppen, Feinschleifen |
|
IT5-IT6 |
Sehr hohe Präzision |
Schleifen, Präzisions-CNC-Bearbeitung |
|
IT7-IT8 |
Hohe Präzision |
Standard-CNC-Bearbeitung und Reiben |
|
IT9 -IT11 |
Mittlere Präzision |
Bohren und Fräsen |
|
IT12- IT14 |
Geringe Präzision |
Allgemeine Bearbeitung und Fertigung |
|
IT15-IT18 |
Sehr geringe Präzision |
Guss oder Grobbearbeitung |
Markierung auf der technischen Zeichnung
Sobald alle Details feststehen, müssen sie in den technischen Zeichnungen vermerkt werden. ISO 286 legt folgendes Format fest:
Grundgröße + Lochsymbol / Wellensymbol
Beispielsweise gibt 40mm H7 /h7 die Nenngröße an, gefolgt von der Bohrungstoleranz bzw. der Wellentoleranz.
Führungsbearbeitung
Die Bearbeitung hängt von der Toleranz ab. Engere Toleranzen erfordern eine strenge Kontrolle. Beispielsweise kann die Toleranz IT4 eine kontrollierte Temperaturumgebung und Feinschleifen erfordern, während IT 12 möglicherweise keine zusätzlichen Kontrollen benötigt. Alles hängt von den Toleranzen ab.
Bauteilabmessungen prüfen
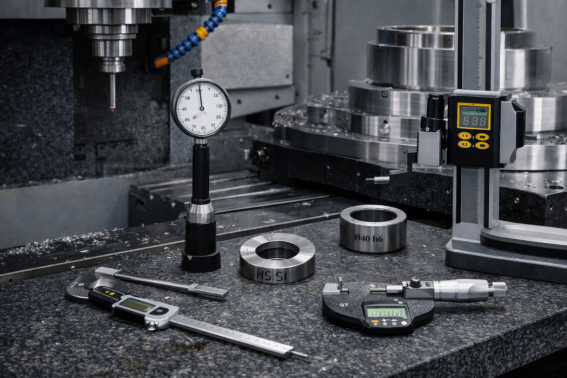
Nach der Fertigung des Endprodukts sollten die Maße sowohl in einer Probeserie als auch an Stichproben der anschließenden Serienproduktion überprüft werden. Hierfür werden Werkzeuge wie Messschieber und Mikrometerschrauben verwendet. Für präzisere Ergebnisse kann eine Koordinatenmessmaschine (KMM) eingesetzt werden.
Anwendung der Toleranznorm ISO 286 in verschiedenen Branchen
Die Anwendung von ISO 286 in der Bauteilfertigung schafft einen vereinbarten Rahmen für die Einhaltung von Toleranzen. Sie gewährleistet darüber hinaus die universelle Austauschbarkeit der Teile. Alle High-End-Branchen wie Luft- und Raumfahrt, Medizintechnik, Maschinenbau und Automobilindustrie nutzen ISO 286 in der Fertigung.
Luft- und Raumfahrtkomponenten
Komponenten für die Luft- und Raumfahrt unterliegen strengen Qualitätskontrollen hinsichtlich Flugsicherheit und Betriebssicherheit. Bauteile, die hohen Belastungen ausgesetzt sind, erfordern Presspassungen. Für die korrekte Montage rotierender Bauteile ist eine hohe Rundlaufgenauigkeit erforderlich. Alle Teile müssen Vibrationen und Überhitzung standhalten. Üblicherweise entsprechen Bauteile wie Turbinenwellen, Lagergehäuse, Aktuatorzylinder, Fahrwerksbuchsen und Strukturkupplungshülsen der Norm ISO 286.
Autoteile
Viele Automobilteile sind Drehbewegungen und Drehmomentübertragungen ausgesetzt. Rotierende Teile benötigen ein Spiel auf den rotierenden Wellen. Presspassungen in Drehmomentübertragungsteilen sind erforderlich, um ein Durchrutschen zu verhindern. Die Anwendung der ISO-286-Normen gewährleistet die weltweite Austauschbarkeit der Teile.
Mechanische Strukturteile
Mechanische Bauteile werden unter Berücksichtigung von Lastübertragungseffizienz und Ausrichtung konstruiert. Eine suboptimale Passung kann zu Verschleiß oder Fehlausrichtung führen. Zu den gängigen mechanischen Bauteilen zählen Maschinengestelle, Industriewalzen, Hydraulikzylinderkomponenten, Kupplungen, Flansche und Buchsen für schwere Maschinen.
Präzisionsteile für die Medizin
Medizinische Bauteile erfordern höchste Präzision. Diese maßliche Konsistenz im Mikrometerbereich lässt sich durch Toleranzen von IT5-IT6 oder feiner gewährleisten. Da medizinische Implantate im menschlichen Körper eingesetzt werden, ist kein Spielraum für Fehler gegeben. Bauteile wie Gelenke für chirurgische Instrumente, Konnektoren für orthopädische Implantate, Prothesenkomponenten und Schäfte für zahnärztliche Instrumente müssen vor dem Einsatz eine strenge Qualitätssicherung durchlaufen. Die Anwendung der ISO 286 unterstützt diese Qualitätssicherung.
Häufige Fehler bei der Verwendung von ISO 286
Bei der Implementierung von ISO 286 unterlaufen häufig Fehler. Auch wenn es sich dabei oft um kleine Fehler handelt, können sie schwerwiegende Folgen haben. Daher sollten Hersteller diese häufigen Fehler unbedingt beachten.
Verwechseln Sie Lochbasis und Wellenbasis
Die Verwechslung von Bohrungs- und Wellenbasis ist ein häufiger Fehler. In Konstruktionen wird meist die Bohrungsbasis verwendet, da Bohrer, Reibahlen und andere Werkzeuge zur Bohrungsherstellung genormt sind. Daher ist es sinnvoll, die Abweichung der Bohrung mit null anzusetzen. Eine Verwechslung von Bohrungs- und Wellenbasis führt zu Problemen bei der Fertigung und Montage. Passungsfehler machen die Bauteile unbrauchbar.
Unangemessene IT-Noten auswählen
Die Wahl einer angemessenen Toleranzklasse (IT-Klasse) ist notwendig. Enge Toleranzklassen wie IT 5 oder feiner verursachen zusätzliche Fertigungskosten. Werden nicht kritische Bauteile mit engen Toleranzklassen versehen, verteuert dies ihre Herstellung erheblich. Andererseits sind weite Toleranzen wie IT 11 möglicherweise nicht für Anwendungen in der Luft- und Raumfahrt geeignet, wo die Flugsicherheit oberste Priorität hat.
Maximal- und Minimalgrenzen ignorieren
Die Missachtung von Toleranzgrenzen kann zu unbeabsichtigten Passungen führen. Beispielsweise kann bei einem Bauteil, das eine Spielpassung erfordert, eine unbeabsichtigte Presspassung entstehen, wenn die Bohrung etwas enger und der Schaft etwas weiter gefertigt wird.
Tipps zur Verwendung von ISO 286 bei Teilekonstruktionen
Hier sind einige Tipps für die korrekte Anwendung von ISO 286 bei der Teilekonstruktion.
Wählen Sie die Passform anhand der Funktion
Die Passungswahl muss funktionsabhängig erfolgen. Betriebsbedingungen wie Bewegungsart, Lastübertragung und Ausrichtungsgenauigkeit müssen bewertet werden. Anschließend wird entschieden, ob ein Spiel oder eine Übergangspassung erforderlich ist.
Vermeiden Sie zu enge Toleranzen
Die Einhaltung engerer Toleranzen ist kostspielig. Sie muss gegebenenfalls vorgeschrieben werden. Andernfalls drohen Produktivitäts- und Finanzverluste.
Richtige IT-Klassenauswahl
Jede Branche hat ihre eigene Auswahl an IT-Schutzklassen, abhängig von der Wichtigkeit der Funktionen. Für ein einfaches Bauteil kann beispielsweise IT11 oder höher ausreichen. Ein medizinisches Implantat hingegen erfordert unter Umständen IT5 oder eine noch feinere Schutzklasse. Es kommt auf die Funktionalität an.
ISO 286 bei Bedarf mit GD&T kombinieren
ISO 286 regelt lediglich die linearen Abmessungen. Für die Positionierung ist jedoch GD&T erforderlich. Positionierungskriterien wie Konzentrizität, Rechtwinkligkeit, Parallelität usw. lassen sich durch die Kombination von ISO 286 mit GD&T sicherstellen.
Anwendung von ISO 286 in der CNC-Bearbeitung
Die Anwendung von ISO 286 trägt zur Sicherstellung der Maßhaltigkeit von CNC-gefertigten Teilen bei. Sie ermöglicht die Festlegung der Bearbeitungsstrategie, der Werkzeugauswahl, der Nachbearbeitungsprozesse und der Prüfmethoden.
Typische IT-Noten in Bearbeitungsprozessen
|
IT-Grad |
Präzisionsniveau |
Typischer Herstellungsprozess |
|---|---|---|
|
IT01-IT4 |
Ultrapräzision |
Runden, Superfinish |
|
IT5-IT6 |
Sehr hohe Präzision |
Präzisions-CNC-Bearbeitung |
|
IT7-IT8 |
Hohe Präzision |
Standard-CNC-Bearbeitung und Reiben |
|
IT9 -IT11 |
Mittlere Präzision |
Bohren und Fräsen |
|
IT12- IT14 |
Geringe Präzision |
Allgemeine Bearbeitung und Fertigung |
|
IT15-IT18 |
Sehr geringe Präzision |
Guss oder Grobbearbeitung |
Nutzung von IT-Noten zur Steuerung der Prozessauswahl
Die Oberflächengüten IT9 und höher lassen sich in der Regel mit Standardfräsverfahren erzielen. IT7-IT8 sind mit einer guten Werkzeugkalibrierung möglich. Für Oberflächengüten IT6 und feiner sind jedoch zusätzliche Bearbeitungsschritte wie Schleifen, Honen usw. erforderlich.
Überprüfung der Toleranzen von CNC-Teilen
Die Abmessungen der CNC-gefrästen Teile müssen innerhalb der Toleranzgrenzen liegen. In vielen Fällen lässt sich die Maßgenauigkeit mit einem Messschieber überprüfen. Für eine präzisere Kontrolle können jedoch Mikrometerschrauben oder Messuhren eingesetzt werden. Bei sehr engen Toleranzanforderungen kann eine Koordinatenmessmaschine (KMM) verwendet werden.
ISO 286 und Oberflächenbehandlung
Oberflächenbehandlungsverfahren verändern die Oberfläche auf eine Weise, die die Abmessungen beeinflusst. Je nach Verfahren kann es zu einer Vergrößerung oder Verkleinerung kommen. Auch die Oberflächenrauheit (Ra) ändert sich. Daher kann es erforderlich sein, Produkte anhand der Anforderungen von Oberflächenbeschaffenheitsnormen wie ISO 4278 neben ISO 286 zu validieren.
Oberflächenbeschaffenheit für Toleranzen
Niedrige IT-Klassen erfordern glatte Oberflächen für eine optimale Passung. Raue Oberflächen weisen mikroskopisch kleine Erhebungen und Vertiefungen auf. Diese Oberflächenstruktur kann zu Messfehlern und unerwünschten Passungsproblemen führen. Daher sollten feinere IT-Klassen eine glatte Oberfläche aufweisen.
Auswirkungen auf sekundäre Oberflächenprozesse
Einige Nachbearbeitungsverfahren wie Galvanisieren und Anodisieren erhöhen die Dicke des Endprodukts. Andere Verfahren wie Läppen oder Polieren verringern hingegen die Abmessungen. Sollten die Teile also einer Nachbearbeitung unterzogen werden, müssen die daraus resultierenden Maßänderungen berücksichtigt werden.
Fazit
ISO 286 ist heute ein weltweit anerkannter Standard für Passungen, Passungen und Toleranzen. Sein Hauptanwendungsbereich liegt bei zylindrischen Passungen. Seit seiner Einführung haben sich viele nationale Normen wie DIN und JIS daran orientiert. Die Anwendung von ISO 286 schafft Klarheit für Konstrukteure, Hersteller und Montageteams.
Der 5-Achs-Sonderanfertigungsservice von Tuofa hilft Ihnen, Teile mit hoher Präzision auf Basis der gewünschten Toleranz zu fertigen, sodass die bearbeiteten Teile zu anderen Teilen passen.
FAQ
Welche ISO-Norm bezeichnet lineare Abmessungen?
ISO 286 ist die von der ISO formulierte Norm für lineare Abmessungen.
Was ist die ISO 2768-Norm?
ISO 2786 ist die Norm für allgemeine Toleranzregeln für lineare und geometrische Maße in technischen Zeichnungen, wenn keine spezifische Toleranz einzeln angegeben ist.
Was ist die Standardtoleranz für die CNC-Bearbeitung?
Im Allgemeinen werden durch CNC-Bearbeitung ohne weitere Nachbearbeitung die Güteklassen IT7-IT8 erzielt. Dies entspricht in etwa einer Toleranz von ±0.01-0.05 mm.
 On-Demand-Fertigung: On-Demand-Bearbeitung und -Prozesse




