 Tel/WeChat:
 Email:



 Startseite
Was ist eine Übergangspassung? Anwendungen, CNC-Bearbeitung und Konstruktion

 Veröffentlicht: 8. August 2023

Die Art der mechanischen Passung kann über Erfolg oder Misserfolg eines Konstruktionsprojekts entscheiden. Eine weit verbreitete Kategorie ist die Übergangspassung, die festlegt, dass die Teile weder zu locker noch zu fest sitzen dürfen. Diese Spezifikationen lassen sich durch Fertigungsverfahren wie die CNC-Bearbeitung erreichen . Dieser Artikel enthält alle wichtigen Informationen zur Übergangspassung.
Was ist eine Übergangspassform?
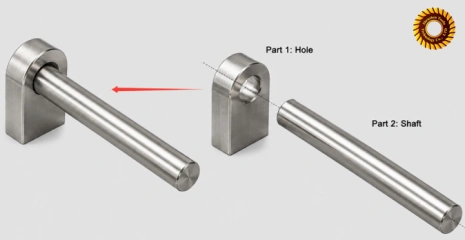
Eine Übergangspassung ist eine spezielle Passung im Konstruktionsdesign, bei der die Bohrung etwas kleiner als der Schaft ist. Sie ist für die optimale manuelle Montage und nahtlose Ausrichtung ausgelegt. Häufig passen Bohrung und Schaft bei der Teilemontage jedoch nicht ideal für die jeweilige Anwendung.
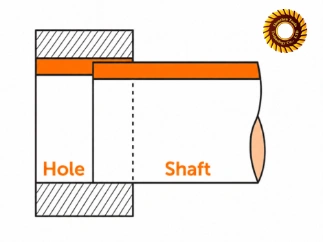
Ist die Passform im Übergangsbereich locker oder eng?
Eine Übergangspassung stellt einen Mittelweg zwischen optimaler und zu geringer Passung dar. Je nach Anwendung und Toleranzbereich kann sie jedoch ein hohes Übermaß oder Spiel aufweisen. Hierbei unterscheidet man zwischen einer leichten und einer engen Passung. Bei einer leichten Passung ist das Spiel größer und die Toleranz höher (+0.2 mm bis +0.5 mm bei Bohrungen und -0.2 mm bis -0.5 mm bei Wellen). Eine enge Passung hingegen zeichnet sich durch geringeres Spiel und engere Toleranz aus (+0.01 mm bis +0.03 mm bei Bohrungen und -0.01 mm bis -0.03 mm bei Wellen).
Übergangspassung vs. Spiel- und Presspassung
In der Maschinenbautechnik gibt es drei Hauptarten von Passungen:
- Presspassung
- Spielpassung
- Übergangspassform
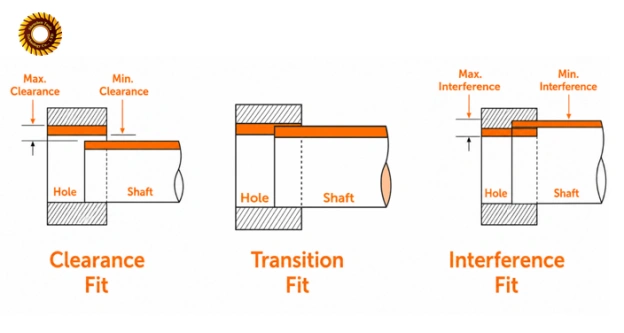
Letztendlich kommt es auf die Anwendung an: Eine Spielpassung ermöglicht größere Bewegungsfreiheit der Bauteile, während eine Presspassung einen festen Sitz gewährleistet, der beim Zusammenbau Kraftaufwand erfordert. Eine Übergangspassung stellt einen Kompromiss zwischen beiden dar und wird in Anwendungen eingesetzt, die sowohl temporäre Bewegungen als auch eine sichere Positionierung erfordern. Im Video erfahren Sie mehr.
Warum werden Übergangspassformen verwendet?
Übergangspassungen werden in hochpräzisen Anwendungen eingesetzt, die gelegentlich eine Demontage erfordern. Da diese Passungen ein geringes bis gar kein Spiel aufweisen, bieten sie sowohl strukturelle Stabilität als auch die Möglichkeit mechanischer Bewegung.
Verbesserung der Positionierungsstabilität
In diesem Fall kommen Passungen mit großem Spiel infrage. Der im Loch vorgesehene Platz für die Welle ermöglicht zwar Bewegungsfreiheit, geht aber auf Kosten der Stabilität der Bauteile. Die Teile lassen sich dadurch leichter montieren und weisen eine geringere Reibung auf, bewegen sich aber auch nahezu ständig. Daher ist eine Übergangspassung manchmal besser geeignet, da sie Stabilität bietet, ohne die Beweglichkeit einzuschränken.
Montage und Demontage zulassen
Die regelmäßige Wartung komplexer Maschinen kann das gelegentliche Zerlegen und Zusammenbauen einzelner Bauteile erfordern. Übergangspassungen sind einfacher zu montieren als Presspassungen und eignen sich daher am besten für diese Anforderung. Obwohl zum Verbinden der Teile bei engen Passungen ein gewisser Kraftaufwand nötig sein kann, ist dennoch genügend Bewegungsspielraum vorhanden, um die Teile bei Bedarf wieder zu demontieren.
Wo werden Übergangspassformen eingesetzt?
Diese Art von Passungen findet breite Anwendung in der Automobil- und Maschinenbauindustrie. Einige Branchen, wie beispielsweise die Luft- und Raumfahrtindustrie sowie die Medizintechnik, haben spezielle Anforderungen, die durch den Einsatz von Übergangspassungen adäquat erfüllt werden.
Positionierung und Lokalisierung von Komponenten
Übergangspassungen werden häufig eingesetzt, wenn ein Bauteil fest positioniert werden muss und sich bei Bedarf leicht bewegen lassen soll. Da Positionierbauteile typischerweise aus einem festen Teil und einem beweglichen Werkzeug bestehen, eignen sich Übergangspassungen besonders gut dafür.
Wellen- und Nabenverbindungen
Wellen-Naben-Verbindungen sind ein häufiges Anwendungsgebiet für Übergangspassungen, da sie die Nabe mit minimaler Bewegung konzentrisch zur Welle halten müssen.
Abnehmbare Präzisionsbaugruppen
Eine Übergangspassung lässt sich typischerweise von Hand oder mithilfe leichter mechanischer Mittel wie z. B. durch Klopfen montieren und demontieren. Wenn sowohl Stabilität und Wiederholgenauigkeit der Position als auch eine lösbare Verbindung erforderlich sind, kann eine Übergangspassung in Betracht gezogen werden.
Welche Toleranzen sind bei Übergangspassungen üblich?
Die folgende Tabelle zeigt gängige Spielpassungstoleranzen gemäß ISO-Normen unter Verwendung einer Nennweite von 25 mm als Vergleichswert:
|
Fit |
Maximale Durchfahrtshöhe |
Maximale Interferenz |
Typische Tendenz |
|---|---|---|---|
|
H6/js5 |
0.0175mm |
0.0045mm |
Sehr präziser, relativ lockerer Übergang |
|
H6 / k5 |
0.011mm |
0.011mm |
Präziser, ausgewogener Übergang |
|
H6/m5 |
0.005mm |
0.017mm |
Präziser Übergang tendiert zu Interferenz |
|
H7/js6 |
0.0275mm |
0.0065mm |
Relativ lockerer Übergang |
|
H7 / k6 |
0.019mm |
0.015mm |
Gemeinsamer ausgewogener Übergang |
|
H7/m6 |
0.013mm |
0.021mm |
Engerer Übergang |
|
H7/n6 |
0.006mm |
0.028mm |
Starke Tendenz zur Interferenz |
|
H8/js7 |
0.0435mm |
0.0105mm |
Größere Toleranz, relativ lockerer Übergang |
|
H8 / k7 |
0.031mm |
0.023mm |
Ausgewogener Übergang mit größerer Toleranz |
|
H8/m7 |
0.025mm |
0.029mm |
Übergang bei größerer Toleranz tendiert zu enger |
H7/js6 vs H7/k6 vs H7/m6
Bei gleichem H7-Loch ist H7/js6 die lockerste Passform, H7/k6 bietet einen ausgewogeneren Übergang und H7/m6 ist die engste Passform mit der größten Tendenz zu Interferenzen.
Wie wählt man die passende Passform?
Beantworten Sie sich folgende Fragen: Benötigen wir eine enge oder eine lockere Passung? Werden die benötigten Teile ständig bewegt oder sind sie fest montiert? Welche Materialien benötigen Sie und warum? Müssen die verschiedenen Komponenten montiert und wieder demontiert werden? Ist die Montage und Demontage der Teile bei Wartungsarbeiten unerlässlich? Durch die Beantwortung dieser Fragen lässt sich die passende Passung auswählen. Gehen Sie daher wie folgt vor, um die richtige Passung zu finden:
- Sicherstellen der Funktionen der Baugruppe
- Berücksichtigen Sie die Materialien und Betriebsbedingungen.
- Bestimmen Sie den zulässigen Abstand und die Interferenz.
- Wählen Sie die Toleranzkombination
- Geometrie- und Oberflächenanforderungen prüfen
- Bewertung von Fertigung, Montage und Kosten
In der Praxis kann bei der Konstruktion eines neuen Produkts mit Bohrungen und Wellen ein gängiges Bohrungsbasissystem angewendet werden, da sowohl Wellen als auch Bohrungen neu sind. Wenn jedoch bereits eine Welle vorhanden ist und nun lediglich eine Bohrung konstruiert werden muss, stellt sich die Frage nach der richtigen Übergangspassung. Um eine reibungslose Verbindung zwischen Welle und Bohrung zu gewährleisten, muss das erforderliche Spiel bzw. die erforderliche Übermaßpassung ermittelt und anschließend die Toleranz der Gegenbohrung ausgewählt werden.
Wenn Sie beispielsweise einen Standardstift haben und die Toleranz Ø10 m6 Dübelstift beträgt, und die maximale Spiel- und Überdeckung von H7/m6 die Konstruktionsanforderungen erfüllen, sollten Sie die Lochtoleranz H7 wählen, andernfalls wählen Sie eine andere Toleranz.
Wie berechnet man eine Übergangsanpassung?
Die Übergangspassung wird berechnet, indem die Größengrenzen von Bohrung und Welle anhand ihrer Toleranzklassen verglichen werden. Jedes Bauteil hat eine maximal und minimal zulässige Größe:
Bohrung: Bohrung max = Nominalwert + ES und Bohrung min = Nominalwert + EI
Welle: Wellenmaximum = Nennwert + es und Wellenminimum = Nennwert + ei
(ES/EI = obere/untere Abweichung der Bohrung; es/ei = obere/untere Abweichung der Welle, Großbuchstaben für Bohrungen, Kleinbuchstaben für Wellen.)
Wie berechnet man den maximalen Freiraum?
Das maximale Spiel tritt auf, wenn die Bohrung ihre maximal zulässige Größe und die Welle ihre minimal zulässige Größe aufweist. Es stellt den größtmöglichen positiven Spalt zwischen den zusammenpassenden Teilen innerhalb der vorgegebenen Toleranzen dar. Die Berechnung erfolgt wie folgt:
Maximales Spiel = Bohrungsdurchmesser max. − Wellendurchmesser min.
Welche Größe ergibt sich aus der maximalen Bohrungsgröße abzüglich der minimalen Wellengröße?
Wie berechnet man die maximale Interferenz?
Die maximale Überdeckung tritt auf, wenn die Welle ihre maximal zulässige Größe und die Bohrung ihre minimal zulässige Größe aufweist. Sie stellt die größtmögliche Überlappung der zusammenpassenden Teile innerhalb der vorgegebenen Toleranzen dar. Diese kann wie folgt ermittelt werden:
Maximale Überdeckung = Wellenmaximum − Bohrungsminimum
Dies ist die Differenz zwischen der oberen Begrenzung des Schafts und der unteren Begrenzung des Lochs.
Einfaches H7/k6-Berechnungsbeispiel
Nehmen wir als Nennweite 25 mm für eine H7/K6-Passung an. Gemäß der Norm ISO 286 :
- Grenzwert für den Bohrungsdurchmesser (H7): Ø25.000 - Ø25.013 mm
- Grenzdurchmesser der Welle (k6): Ø25.002 - Ø25.011 mm
Unter Verwendung der obigen Formeln ergibt sich Folgendes:
Maximaler Abstand = 25.013 − 25.002
= +0.011 mm
Maximale Interferenz = 25.011 − 25.000
= +0.011 mm
Das Montagespiel beträgt -0.011 mm bis +0.011 mm. Die engste (minimale) Passung beträgt somit -0.011 mm und die weitestgehende (maximale) Passung +0.011 mm.
Welche Faktoren beeinflussen die Passung eines Übergangs?
Mehrere Faktoren beeinflussen die Leistungsfähigkeit einer Übergangspassung. Dazu gehören die Passungslänge und die Kontaktfläche, die Wärmeausdehnung sowie die Oberflächenbehandlung. Im Folgenden werden diese Effekte erläutert:
Passformlänge und Kontaktfläche
Die Passungslänge bezeichnet die Länge, über die zwei Bauteile in Kontakt stehen, während die Kontaktfläche die Fläche angibt, über die sich zwei Bauteile berühren. Diese Faktoren sind wichtig, da sie aufgrund der zusätzlichen Reibung das Toleranzspiel zwischen Welle und Bohrung beeinflussen.
Wärmeausdehnung des Materials
Unterschiedliche Materialien reagieren unterschiedlich auf Temperaturänderungen. Daher muss die Wärmeausdehnung der verwendeten Materialien bei der Erzielung einer optimalen Übergangspassung berücksichtigt werden. Dehnt sich die Welle je nach Umgebungsbedingungen aus oder zieht sie sich zusammen, können sich die Spielwerte ändern.
Oberflächenbearbeitung
Die Oberflächenbeschaffenheit und jegliche Nachbearbeitung (wie Galvanisieren, Beschichten oder Wärmebehandlung) können zu einer erhöhten Wandstärke oder einer Änderung der vorgegebenen Abmessungen der Welle oder der Bohrung führen. Eine nach der Messung des Passungsmaßes aufgebrachte Beschichtung kann die Messung so weit beeinflussen, dass aus einem geringen Spiel eine zu enge Passung wird.
Tuofa CNC-Bearbeitung für Übergangspassungen
Die CNC-Bearbeitungsfirma Tuofa bietet im Vergleich zu anderen CNC-Bearbeitungsunternehmen Präzision und ein gutes Preis-Leistungs-Verhältnis. Tuofa fertigt nach Spezifikation mit Toleranzen von ±0.0002 Zoll bzw. 0.005 mm in kritischen Maßen. Die Toleranzen für Größe und Lage betragen ±0.005 Zoll (Metalle) bzw. ±0.010 Zoll (Kunststoffe/Verbundwerkstoffe), sofern in der Zeichnung nicht gemäß ISO 2768 engere Toleranzen festgelegt sind.
Bearbeitung des Lochs auf die erforderliche Toleranz
Bohrungen für Übergangspassungen sollten gebohrt und gerieben statt nur gebohrt werden, da herkömmliches Bohren die für Übergangspassungen erforderlichen engen Toleranzen nicht einhält. Zu den CNC-Bearbeitungsmöglichkeiten von Tuofa gehören das Bohren und Reiben als Endbearbeitungsverfahren, um die gewünschte Bohrungsgröße und eine glatte Oberfläche zu erzielen.
Bearbeitung der Welle auf die erforderliche Toleranz
Wellen werden üblicherweise zunächst grob vorbearbeitet und anschließend feinbearbeitet, um die erforderlichen Toleranzen zu erreichen. Dieses Verfahren wird bei allen Teilen angewendet, die mit der CNC-Maschine von Tuofa gefertigt werden, da es die separate und effiziente Durchführung der beiden Bearbeitungsschritte ermöglicht.
Kontrolle von Rundheit und Oberflächengüte
Für eine gleichmäßige Rundheit sind beim Drehen und Schleifen die richtigen Werkzeuge und präzise kalibrierte Anlagen unerlässlich. Die typische Oberflächengüte von Tuofa beträgt mindestens 125 Ra, und alle Rundkanten sind entgratet.
Wie sollte eine Übergangspassung in einer Zeichnung spezifiziert werden?
Diese Messungen müssen gemäß universellen Normen wie ISO spezifiziert werden.
Loch- und Wellentoleranzen festlegen
Es wird erwartet, dass die Zeichnung die ISO-Toleranzklasse sowohl des Loch- als auch des Wellenteils klar angibt, zum Beispiel kann H7/k6 als „Loch: ⌀25 H7“ und „Welle: ⌀25 k6“ angegeben werden.
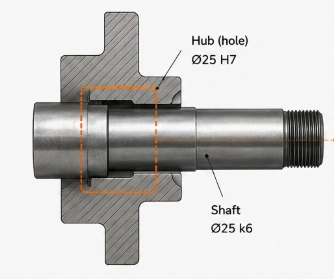
Oberflächenrauheit und Eintrittsfasen spezifizieren
Die Oberflächenrauheit beeinflusst das tatsächliche Verhalten der Baugruppe, selbst wenn sie innerhalb des vorgegebenen Durchmesserbereichs liegt. Es ist wichtig sicherzustellen, dass gegebenenfalls erforderliche Oberflächenbehandlungen wie Galvanisierung und Wärmebehandlung berücksichtigt werden und dass die angegebene Toleranz vor oder nach der Behandlung gilt.
- Geben Sie die erforderliche Oberflächenrauheit an, z. B. Ra 0.8 μm oder Ra 1.6 μm.
- Geben Sie eine Einlauffase am Wellenende an, z. B. C0.5 × 45°.
- Fügen Sie einen Entgratungshinweis für kritische Passkanten hinzu, z. B. „Passkanten entgraten“.
- Geben Sie die Fasengröße direkt an, z. B. 0.5 × 45°.
Geometrische Toleranzen nur bei Bedarf hinzufügen
Geometrische Bemaßung und Tolerierung (GD&T) kann bei Bedarf angewendet werden, um sicherzustellen, dass die Konstruktion korrekt an die Ingenieure übermittelt wird. Dies kann mögliche Fehler im Fertigungsprozess verhindern. Kritische Bauteile können beispielsweise spezifiziert werden:
- Zylindrizität: Wird für lange, präzise Passflächen verwendet
- Geradheit: Verhindert, dass ein ovaler Querschnitt zu lokalen Verklemmungen führt.
- Geradheit: Verhindert, dass ein verbogener Schaft nicht in das Loch eingeführt werden kann.
Häufige Probleme und Lösungen bei Übergangspassformen
Bei präzise gefertigten Teilen, insbesondere solchen mit geringen Toleranzen, treten häufig Probleme auf.
Die Teile sind zu eng
Wenn die Bauteile zu eng sitzen, könnte dies an einer zu hohen Oberflächenrauheit oder einer Beschichtung liegen. Durch erneutes Messen der Toleranz beider Bauteile lässt sich die Ursache des Problems ermitteln.
Zu großes Spiel nach der Montage
Eine zu enge Passung zweier Bauteile deutet darauf hin, dass die Bohrung oder Welle nahe am unteren Ende der Toleranz gefertigt wurde. Es ist auch möglich, dass sich die Teile während des Herstellungsprozesses abgenutzt haben; in diesem Fall könnte ein alternatives Produktionsverfahren erforderlich sein.
Die Abmessungen entsprechen den Anforderungen, aber die Teile klemmen immer noch.
Tritt dies auf, deutet es darauf hin, dass entweder die Oberflächenbeschaffenheit oder die Rundheit/Geradheit des Bauteils die Passung beeinflusst hat. Eine Welle oder Bohrung kann an einigen Prüfpunkten innerhalb ihrer Durchmessertoleranz liegen, doch geringfügige Abweichungen in der Bauteilform oder Oberflächenrauheit können die Passung beeinträchtigen.
Fazit
Übergangspassungen erfordern eine präzise Kontrolle der Bohrungs- und Wellenabmessungen, da bereits geringe Abweichungen die Passung von Spiel auf Übermaß verändern können. Tuofa prüft vor Produktionsbeginn die erforderliche Passung, den Bearbeitungsprozess, die Oberflächenbeschaffenheit und die Prüfmethode, um die Einhaltung der vorgegebenen Toleranzen vom Prototyp bis zum Serienteil sicherzustellen.
FAQ
Was ist der Unterschied zwischen einer Gleitpassung und einer Übergangspassung?
Gleitpassungen sind Spielpassungen, bei denen der Wellendurchmesser kleiner als der Bohrungsdurchmesser ist. Dies bedeutet, dass eine freie Bewegung ohne die Möglichkeit einer Presspassung besteht. Bei einer Übergangspassung hingegen kann die Passung je nach Lage der Bauteile innerhalb ihrer Toleranzzonen entweder eine Press- oder eine Spielpassung sein.
Welche Nachteile hat die Übergangspassform?
Die Toleranzkontrolle ist bei Übergangspassungen strenger, da es entscheidend ist, weder zu locker noch zu eng zu sein, was die Bearbeitungskosten erhöhen würde. Hinzu kommt die Unsicherheit, da das Ergebnis nicht vorhersehbar ist. Der Montagedruck variiert von Bauteil zu Bauteil, und die Baugruppe selbst reagiert aufgrund der engeren Toleranzen sehr empfindlich auf Temperaturänderungen und Oberflächenbeschaffenheit.
Ist eine Übergangspassung für bewegliche Teile geeignet?
Absolut nicht. Übergangspassungen sind nicht für Bauteile geeignet, die sich ständig bewegen sollen. Sie sind hauptsächlich für statische Positionierungen gedacht, bei denen nur minimale oder gar keine Bewegung stattfindet. Spielpassungen eignen sich hingegen gut für Anwendungen mit Bewegung, da hier stets ein Spielraum vorhanden ist.
Ist H7 ein Übergangsmodell?
Nein, H7 bezeichnet lediglich die Toleranz der Bohrung. Eine Übergangspassung muss sowohl die Wellentoleranz als auch die Bohrungstoleranz berücksichtigen, beispielsweise H7/js6, H7/k6 oder H7/m6.
 Was ist Gewindetiefe? Konstruktions- und CNC-Bearbeitungsrichtlinien für präzise Gewinde




