 Tel/WeChat:
 Email:



 Startseite
Bearbeitung mit engen Toleranzen: Leitfaden für ein besser bearbeitetes Teil

 Veröffentlicht: 8. August 2023

Enge Toleranzen sind die Grundlage präziser Bearbeitung in Fertigungsprozessen. Genauigkeit ist nicht nur eine Notwendigkeit, sondern die Grundlage für Qualität und Leistung. Sie trägt dazu bei, dass Teile einwandfrei passen und unter anspruchsvollen Bedingungen wie in der Luft- und Raumfahrt oder in der Medizintechnik funktionieren, wo die Fehlertoleranz im Mikrometerbereich liegt. Dieser Artikel hilft Ihnen, alle wichtigen Details zu engen Toleranzen zu verstehen und wie Sie diese mit allen verfügbaren Werkzeugmaschinen in Ihrer Werkstatt erreichen.
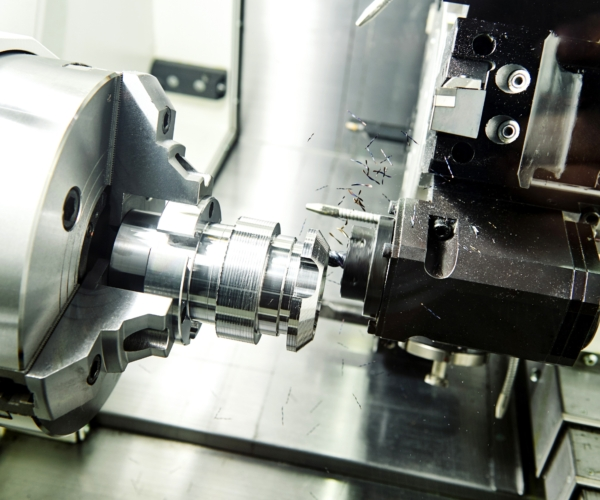
Was ist eine enge Toleranz?
Enge Toleranz bedeutet einen sehr engen Toleranzbereich, der in den Abmessungen eines Bauteils zulässig ist. Der Begriff ist relativ und bedeutet, dass die Kriterien für eine geringe Toleranz je nach Industriestandardtoleranz, globalen Normen und den Möglichkeiten der Bearbeitungsmethode variieren können. Wichtig ist jedoch, dass das Teil ein hohes Maß an Genauigkeit und Funktionalität aufweisen muss.
Ist 001 eine enge Toleranz?
Ja, 001 mm oder +/- 0.001 mm gelten in der Fertigung normalerweise als enge Toleranz. Sie liegt innerhalb des Bereichs, der mit sehr präzisen Toleranzen in Verbindung gebracht wird.
Typische „knappe“ Zahlen nach Branche
Standardmäßige Bearbeitungstoleranzen sind in Branchen wie der Luft- und Raumfahrt, der Medizintechnik oder der Herstellung hochpräziser elektronischer Teile von entscheidender Bedeutung. Die Luft- und Raumfahrt erfordert Toleranzen von ±0.001 mm oder weniger, medizinische Geräte erfordern ±0.005 mm, hochpräzise Optiken erfordern einen Bereich von ±0.001 mm oder weniger und für die allgemeine Bearbeitung beträgt der Toleranzbereich 0.001 mm oder weniger.
5 Toleranztypen, die Sie kennen müssen
Sie müssen sich der fünf Toleranzen in Fertigung und Technik bewusst sein, die im Folgenden erläutert werden. Sie erklären Abweichungen in Größe, Form und geometrischen Beziehungen von Komponenten.
Grenzgrößentoleranzen
Es werden die maximal und minimal akzeptablen Grenzwerte für eine Abmessung in einem zulässigen Bereich für die Größe eines Teils erläutert. Beispielsweise kann ein Loch 10.00 mm bis 0.05 mm groß sein, was bedeutet, dass das Teil in diesem Bereich akzeptabel ist.
Einseitige Größentoleranzen
Es erlaubt Abweichungen von einem bestimmten Maß nur in eine Richtung. Beispielsweise darf eine Welle 0.02 mm zu klein, aber nicht zu groß sein. Es wird verwendet, wenn ein Teil kleiner als das Nennmaß, aber nicht größer sein darf.
Bilaterale Größentoleranzen
Es erlaubt Abweichungen in beide Richtungen. Die untere Toleranzzone ist auf beiden Seiten des Nennmaßes verteilt. Beispielsweise darf eine Welle bei einer symmetrischen Toleranzzone 0.01 mm zu klein oder 0.01 mm zu groß sein.
Geometrische Toleranzen (GD\&T)
Es verwendet Symbole, um die Form, Ausrichtung und Position der Teilemerkmale zu steuern. Es verfügt über eine festgelegte Sprache, um die Toleranz genau zu definieren und für die ordnungsgemäße Montage und Funktionalität zu sorgen.
Oberflächen- und Ebenheitstoleranzen
Die Ebenheit gibt an, wie eben eine Oberfläche sein muss. Es handelt sich um eine geometrische Toleranz zur Kontrolle der Abweichung von einer perfekten Ebene für eine Abdichtung oder Verbindung mit anderen Teilen.
Schnellanleitung zu globalen Toleranzstandards
Diese Normen dienen Ihnen als Rahmen für einheitliche Teileabmessungen und geometrische Toleranzen für verschiedene Länder. Die Grundprinzipien bleiben gleich, aber die spezifischen Toleranzwerte unterscheiden sich je nach Region. Dies liegt an früheren Herstellungsverfahren, Materialien und erforderlichen Leistungsniveaus. Für die korrekte Passform und Funktionalität Ihres Teils ist es wichtig, diese Abweichungen zu kennen.
ISO 2768 IT-Noten
Sie wird für allgemein niedrige Toleranzen bei Längen- und Winkelmaßen verwendet. Sie verfügt über Klassifizierungen wie f (fein), m (mittel), c (grob) und v (sehr grob). Unterklassen dieser Norm sind:
- ISO 2768-1 für allgemeine Längen- und Winkeltoleranzen.
- ISO 2768-2 für geometrische Toleranzen wie Geradheit oder Ebenheit,
Was ist die goldene Regel der Toleranz?
Die „goldene Regel“ besteht darin, die Teile mit der größtmöglichen Toleranz zu entwerfen, die ihre Funktionsfähigkeit bewahrt und gleichzeitig ein Gleichgewicht zwischen Kosten, Herstellbarkeit und Leistung herstellt.
ASME Y14.5 GD\&T-Grundlagen
Dies ist eine weitere in Nordamerika häufig verwendete Standard-Bearbeitungstoleranz für die geometrische Bemaßung und Tolerierung (GD&T).
7 versteckte Faktoren, die Ihre Toleranzen beeinflussen
Es gibt einige Faktoren, die vorhersehbar oder weniger offensichtlich sind, aber Ihre Toleranzen in einer Werkstattumgebung beeinflussen können. Diese sind:
1.Materialverhalten
Jedes Material reagiert anders auf Bearbeitungsprozesse. Eigenschaften wie Härte, Duktilität und Wärmeausdehnungskoeffizient wirken sich direkt auf das Verhalten des Teils während und nach der Bearbeitung aus und beeinflussen somit die endgültigen Toleranzen.
2.Werkzeuge in der Bearbeitung
Art und Zustand der Schneidwerkzeuge haben großen Einfluss auf die Maßgenauigkeit. Faktoren wie Werkzeugmaterial, Form und Schärfe wirken sich auf die Toleranz des fertigen Teils aus.
3. Kühlmitteltemperaturregelung
Das Materialverhalten während der Bearbeitung, wie z. B. Wärmeausdehnung und -kontraktion bei Wärmezufuhr, kann zu Maßfehlern führen. Deshalb ist der Einsatz von Kühlmitteln zur Wärmeregulierung und Kontrolle von Temperaturschwankungen unerlässlich.
4.Maschinenkalibrierung
Regelmäßige Kalibrierung trägt dazu bei, die Ausrichtung der Maschinenachsen und anderer Teile aufrechtzuerhalten. Eine ungenaue Kalibrierung kann zu Abweichungen im programmierten Pfad und in der Toleranz des Teils führen.
5. Werkzeugverschleiß und Lebensdauer
Werkzeugverschleiß kann zu Änderungen der Schneidkantengeometrie führen, die zu Maßungenauigkeiten führen können. Durch die Überwachung des Werkzeugverschleißes und den rechtzeitigen Austausch können konstante Toleranzen gewährleistet werden.
6. Luftfeuchtigkeit und Temperatur
Temperatur- und Feuchtigkeitsschwankungen in der Werkstatt können zu Ausdehnungen und Kontraktionen von Maschinenbauteilen und Werkstücken führen, wodurch sich ihre Abmessungen ändern können.
7.CAM-Einstellungen (Toleranz und Glättung)
CAM dient zum Festlegen von Toleranzen und Glättungsparametern. Diese Einstellungen steuern die Präzision der generierten Werkzeugwege. Feinabstimmung hilft, die gewünschten Toleranzen zu erreichen.
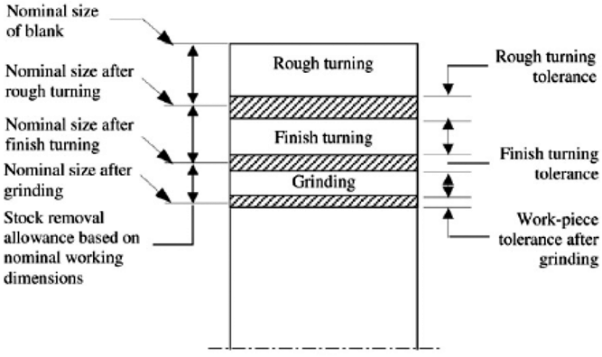
7 Designtipps zur Verbesserung von Teilen mit engen Toleranzen
Die Optimierung des Designs ist wichtig, um die Qualität von Teilen mit engen Toleranzen zu verbessern. Um potenzielle Probleme zu lösen, sind vom Beginn der Bearbeitung bis zum letzten Schritt einige Tipps zu beachten.
1.Bevorzugen Sie Standard-Passformen
Den Herstellern wird empfohlen, Standardpassungen zu verwenden, anstatt benutzerdefinierte zu erstellen. Dies vereinfacht Ihren Bearbeitungsprozess.
2. Machen Sie keine zu engen Spezifikationen
Vermeiden Sie engere Toleranzen, die die Funktion beeinträchtigen. Dies erhöht die Kosten und Lieferzeiten.
3. Platz für den Werkzeugzugriff
Lassen Sie Platz für den Zugang der Bearbeitungswerkzeuge und für reibungslose Bearbeitungsprozesse.
4. Stabile Materialien
Wählen Sie Materialien mit geringer Verformungsgefahr. Dies erhöht die Dimensionsstabilität. Wenden Sie sich daher an ein professionelles Team für Zerspanungstechnik, um eine genaue Beratung zu CNC-Bearbeitungsmaterialien zu erhalten.
5. Lassen Sie Platz für Sonden
Lassen Sie beim Entwerfen von Messungen ausreichend Platz für Prüfsonden. Dies kann zur einfachen Beurteilung des Teils beitragen.
6. Wärmefluss verwalten
Messen Sie die Wärmeentwicklung und ihre Auswirkungen auf die Dimensionsstabilität und die Design-Spezifikationen.
7. Sprechen Sie frühzeitig mit der Maschinenwerkstatt
Kontaktieren Sie die Werkstatt frühzeitig, um mögliche Probleme zu erkennen und teure Nacharbeiten zu vermeiden. Ob Sie einen Prototyp anfertigen oder eine Großbestellung aufgeben – hilfreiche Tipps kommen oft von denen, die tatsächlich präzisionsgefertigte Teile herstellen.
Was ist besser, eine enge oder eine weite Toleranz?
Es gibt keine „bessere“ Toleranz. Sie richtet sich nach Ihrer spezifischen Anwendung und den technischen Prinzipien. Enge Toleranzen sind für Präzisionskomponenten erforderlich, aber teuer und schwierig herzustellen. Weite Toleranzen sind zwar kostengünstig, weisen aber für einige Ihrer Anwendungen eine geringere Genauigkeit auf.
Welche Toleranz ist am schwierigsten zu bearbeiten?
Enge Toleranzen sind hinsichtlich der Positionstoleranzen schwierig zu bearbeiten. Der Grund dafür ist, dass engere Toleranzen eine höhere Präzision bei der Bearbeitung, Werkzeugherstellung und Inspektion erfordern.
Wo enge Toleranzen nicht verhandelbar sind
Enge Toleranzen sind wichtig für Ihre Anwendungen, bei denen es auf präzise Passform, Funktionalität und Zuverlässigkeit ankommt, wie etwa bei Luft- und Raumfahrtteilen wie Düsentriebwerken, Sensorhalterungen, medizinischen Implantaten wie Hüftimplantaten und Knochenplatten sowie Automobilteilen wie Lagern und Wellen.
Wann sollte man enge und lockere Toleranzen vergleichen?
Kritische Anwendungen erfordern enge Toleranzen, da präzise Passungen erforderlich sind, wie beispielsweise in der Medizin- und Luft- und Raumfahrtindustrie oder bei Anwendungen, die eine gleichbleibende Leistung erfordern, wie beispielsweise Sensoren oder kritische Motorkomponenten. In weniger kritischen Anwendungen, die gewisse Maßabweichungen zulassen, werden geringere Toleranzen verwendet. Der Schwerpunkt liegt dabei auf niedrigen Kosten oder Montageflexibilität.
Bearbeitung mit engen Toleranzen und Hartmetalllegierungen
Bei Hartmetallen wie Titan und Inconel ist es schwierig, enge Toleranzen zu erreichen. Das liegt an ihrer hohen Festigkeit, Kaltverfestigung und geringen Wärmeleitfähigkeit. Dies kann zu Hitzestau, Werkzeugverschleiß und einer schlechten Oberflächengüte führen.
Warum Hartmetalle an die Toleranzgrenzen stoßen
Hartmetalle sind widerstandsfähiger gegen Zerspanung, was zu höheren Schnittkräften und Werkzeugverschleiß führt. Zudem weisen sie eine geringe Wärmeleitfähigkeit und eine hohe chemische Reaktivität auf, was die Werkzeuglebensdauer verkürzt.
Titan in der Bearbeitung mit engen Toleranzen
Titanlegierungen wie Ti-6Al-4V sind aufgrund ihrer hohen Festigkeit, geringen Wärmeleitfähigkeit und der Neigung zur Kaltverfestigung schwer mit engen Toleranzen zu bearbeiten. Für die Präzisionsbearbeitung harter Metalle wenden Sie sich an einen spezialisierten Hersteller mit Erfahrung in der Verarbeitung dieser anspruchsvollen Werkstoffe, wie beispielsweise TUOFA . Wir bieten Ihnen fachkundige Beratung und stellen sicher, dass Ihre Bauteile engste Toleranzen erfüllen.
Inconel in der Bearbeitung mit engen Toleranzen
Inconel 718 wird häufig in der Luft- und Raumfahrtindustrie und anderen anspruchsvollen Industriezweigen für die Bearbeitung mit engen Toleranzen eingesetzt. Die Bearbeitung ist aufgrund seiner Festigkeit, der Tendenz zur Kaltverfestigung und der hohen Temperaturen, die beim Schneiden entstehen, eine Herausforderung.
Bearbeitung mit engen Toleranzen und technische Kunststoffe
Enge Toleranzen bei der Kunststoffbearbeitung sind aufgrund von Wärmeausdehnung, Kriechen und Feuchtigkeitsaufnahme schwierig einzuhalten. Technische Kunststoffe wie PEEK, PPS, Torlon® und Acetal eignen sich besser als Standardkunststoffe, um Toleranzen von bis zu ±0.01 mm zu erreichen.
Warum ist es schwierig, bei Kunststoff enge Toleranzen zu erreichen?
Kunststoffe haben höhere Wärmeausdehnungskoeffizienten und können sich unter Belastung verformen. Dies erschwert die Bearbeitung und kann die Maßgenauigkeit beeinträchtigen. Eine weitere Herausforderung ist die Feuchtigkeitsaufnahme, die den Kunststoff aufquellen oder einhüllen und die Maßstabilität beeinträchtigen kann.
Thermisches Wachstum und Kriechbeschränkungen
Die höhere Wärmeausdehnung von Kunststoffen als bei Metallen führt dazu, dass sie sich bei Temperaturänderungen stärker ausdehnen oder zusammenziehen. Außerdem kann es bei Kunststoffen zu Kriechen kommen, d. h. zu Verformungen unter anhaltender Belastung, wodurch sie mit der Zeit von der erforderlichen Abmessung abweichen können.
Beste Polymerauswahl für enge Toleranzen
Die besten Polymere für enge Toleranzen sind PEEK mit guten mechanischen Eigenschaften, chemischer Beständigkeit und thermischer Stabilität. PPS ist bekannt für seine Dimensionsstabilität, hohe Hitzebeständigkeit und chemische Beständigkeit. Delrin ist ebenfalls ein starker, starrer Thermoplast mit guter Dimensionsstabilität und geringer Reibung.
Bearbeitung und Komponenten mit engen Toleranzen
Bei vielen Teilen ist die Bearbeitung mit engen Toleranzen wichtig. Beispielsweise bei Gewindebohrungen, Präzisionswellen und Motorteilen. Sie erfordern Maßgenauigkeit, um eine gute Funktionalität und Leistung zu gewährleisten.
Gewindelöcher und Befestigungselemente
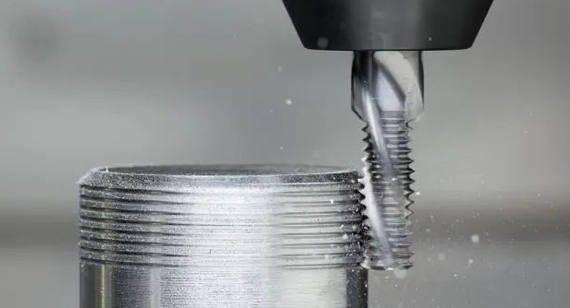
Standard -Schrauben und -Gewinde weisen oft eine gewisse Flexibilität auf. Enge Toleranzen sind für spezielle Anwendungen oder wenn präzises Drehmoment und Passgenauigkeit entscheidend sind, erforderlich.
Präzisionswellen, -stifte und -bolzen
Diese Teile benötigen präzise Abmessungen, um richtig zu funktionieren und ein Festklemmen oder übermäßiges Spiel zu verhindern, insbesondere bei beweglichen Verbindungen (wie Gabelkopfbolzen) oder bei spezifischen ID/OD-Anforderungen.
Motor- und Antriebsstrangfunktionen
Motoren- und Antriebsstrangteile erfordern extrem enge Toleranzen, um die richtige Ausrichtung aufrechtzuerhalten, die Reibung zu minimieren und eine optimale Leistung zu erzielen.
Geschäftsvorteile von Maschinenwerkstätten mit engen Toleranzen
Die Bearbeitung mit engen Toleranzen bietet viele Geschäftsvorteile. Der wichtigste Vorteil besteht darin, dass die Produktqualität und Effizienz verbessert und die Kosten gesenkt werden können.
Prozessfähigkeit (Cp, Cpk)
Prozessfähigkeitsindizes (Cp und Cpk) zeigen die Fähigkeit, enge Toleranzen einzuhalten und die Konstruktionsspezifikationen stets zu erfüllen. Dies führt zu weniger Defekten und weniger Nacharbeit bei insgesamt höherer Qualität.
Schnellere Abwicklung
Durch fortschrittliche CNC-Technologie und Automatisierung sowie kürzere Lieferzeiten sind schnellere Bearbeitungszeiten möglich.
Individualisierung und Präzision
Enge Toleranzen ermöglichen die Herstellung komplexer Teile und kundenspezifischer Teile mit komplizierten Merkmalen. Dies führt zu Innovationen und maßgeschneiderten Lösungen für spezifische Kundenbedürfnisse.
Fazit
Durch die Bearbeitung mit engen Toleranzen entstehen Teile mit sehr geringen zulässigen Abweichungen in Abmessungen, Form oder Position. Diese Toleranzen sind schwierig zu erreichen und erfordern sorgfältige Berücksichtigung von Faktoren wie Maschinenqualität, Materialauswahl, Werkzeugen und Umweltkontrolle. Standardmäßige Bearbeitungstoleranzen sind in Branchen wie der Luft- und Raumfahrt, der Medizintechnik oder der Herstellung hochpräziser elektronischer Teile von entscheidender Bedeutung. Tipps zum Erreichen enger Toleranzen sind die Verwendung hochpräziser Werkzeuge, die Auswahl geeigneter Materialien, die Kontrolle der Schnittkräfte, die Kontrolle von Umweltfaktoren und die Verwendung geeigneter Werkstückspannungen.
Häufig gestellte Fragen
Was ist der Unterschied zwischen Rauheit und Toleranz?
Unter Rauheit versteht man die feinen Unregelmäßigkeiten einer Oberfläche und unter Toleranz die zulässige Abweichungsspanne der Abmessungen eines Teils. Bei der Rauheit geht es um die Beschaffenheit der Oberfläche und bei der Toleranz um die Größe des Teils.
Wie eng kann eine moderne 5-Achsen-Fräse halten?
Moderne 5-Achsen-CNC-Fräsmaschinen können extrem enge Toleranzen bis in den Mikrometerbereich einhalten. Unter stabilen Bedingungen können Toleranzen von ca. ±5-10 µm im 3+2-Schneiden und ±10-25 µm im Simultanschnitt eingehalten werden.
Warum ist die Ladentemperatur so wichtig?
Die Produktionstemperatur beeinflusst die engen Toleranzen aufgrund der thermischen Ausdehnung und Kontraktion von Materialien. Kleine Temperaturschwankungen können zu Produktionsverzögerungen, höheren Kosten und möglichen Produktausfällen führen.
 Hinterschnittbearbeitung: Ein umfassender CNC-Leitfaden




