 Tel/WeChat:
 Email:



 Startseite
Gewindesteigung: Tabellen, Konstruktion, Messung & Bearbeitung

 Veröffentlicht: 06. November 2023

Die Gewindesteigung erscheint auf den ersten Blick unbedeutend. Tatsächlich kann sie jedoch schwerwiegende Probleme wie Passungsfehler, Fehlausrichtungen oder im Extremfall sogar mechanische Ausfälle verursachen, wenn sie nicht korrekt eingestellt ist. Für Produktdesigner ist es daher wichtig zu wissen, wie die Gewindesteigung funktioniert und welche Passgenauigkeit und Funktion sie erfordert. Dieser Artikel erläutert alle wesentlichen Details zur Gewindesteigung, bevor Sie Ihr Bauteil zur CNC-Bearbeitung in Auftrag geben.
Was ist Gewindesteigung?
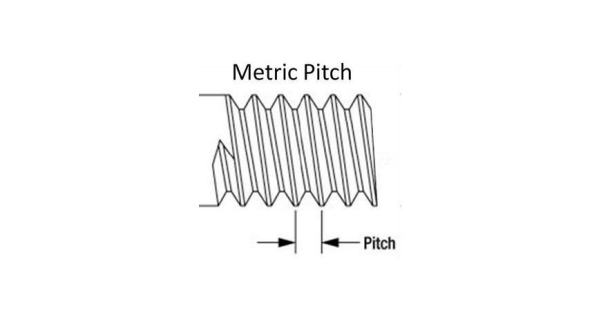
Die Gewindesteigung ist der Abstand zwischen benachbarten Gewindegängen. Eine falsche Steigung kann zu fehlerhaften Gewindegängen in Verbindungselementen führen, was Beschädigungen oder mangelhafte Verbindungen zur Folge haben kann.
Gewindesteigungsdefinition
Die Gewindesteigung wird von den Gewindegängen zweier benachbarter Gewinde gemessen. Sie gibt an, wie viele Umdrehungen erforderlich sind, um das Befestigungselement über eine bestimmte Distanz zu positionieren.
Tonhöheneinheiten
Bei metrischen Verbindungselementen wie M10 x 1.5, deren Gewinde einen Abstand von 1.5 mm haben, wird die Länge in mm gemessen.
Gewindeeinsätze
Die Angabe erfolgt in Gewindegängen pro Zoll (TPI) für imperiale Befestigungselemente wie 1/4"-20, eine metrische Schraubenabmessung mit 20 Gewindegängen pro Zoll.
Gewindesteigung vs. Gewindeüberlappung
Die Gewindesteigung ist ein Maß für den Abstand zwischen den einzelnen Gewindegängen, während die Gewindesteigung die lineare Strecke ist, die die Schraube bei einer vollen 360°-Umdrehung zurücklegt.
Mehrfachstart-Threads
Eingängige Gewinde bestehen aus nur einem durchgehenden Gewindegang, dessen Steigung der Gewindesteigung entspricht. Mehrgängige Gewinde hingegen bestehen aus zwei oder mehr parallelen Gewindegängen.
Der Vorlauf wird wie folgt berechnet: Vorlauf = Tonhöhe × Anzahl der Anschläge
Wie man die Gewindesteigung bestimmt (Schritt für Schritt)
Um die richtige Tonhöhe zu ermitteln, befolgen Sie diese Schritte:
- Bestimmen Sie die Gewindeart, z. B. Außengewinde (Wellengewinde) oder Innengewinde (Gewindebohrung).
- Verwenden Sie das beste Werkzeug, z. B. eine Gewindesteigungslehre. Lineal oder Messschieber können ebenfalls verwendet werden.
- Wenn Sie ohne Messlehre messen, verwenden Sie bei metrischen Gewinden ein Lineal, um den Abstand in Millimetern zu messen. Bei Zollgewinden verwenden Sie ein Lineal und zählen die Anzahl der Gewindegänge innerhalb eines Abstands von 1 Zoll.
- Bestimmen Sie die Steigung. Bei metrischen Steigungen verwenden Sie die Einheit mm, bei imperialen Steigungen die Einheit TPI.
Außengewinde vs. Innengewinde
Um die Gewindesteigung von Außengewinden zu messen, richten Sie die Zähne der Lehre an den Gewindegängen der Welle aus. Die korrekte Lehre passt lückenlos.
Bei Innengewinden führen Sie die Gewindelehre in das Loch ein. Alternativ können Sie eine bekannte Außenschraube oder einen Bolzen verwenden und diese/n in das Loch eindrehen. Wenn sie/er sich leicht eindrehen lässt, passen die Gewinde.
Messgeräte
Die Gewindesteigungslehre ist das beste Messwerkzeug für Gewindesteigungen, um Messfehler zu vermeiden. Lineale und Messschieber kommen zum Einsatz, wenn keine Lehren verwendet werden. Allerdings besteht bei Messungen ohne Lehren die Möglichkeit von Fehlern.
Messen ohne Messgerät
Häufige Fehler treten beim Messen ohne Messgeräte auf.
- Falsches Werkzeug zur Steigungsmessung bei metrischen Gewinden ohne Messung einer langen Spannweite
- Die Vermischung zweier Systeme wie des metrischen und des imperialen Systems.
- Wenn man nicht prüft, ob das Gewinde gut oder schlecht ist, bedeutet das beispielsweise: Wenn es sich leicht eindrehen lässt, dann aber stoppt, ist die Steigung nicht korrekt.
- Die Thread-Typen wie intern oder extern werden nicht identifiziert.
- Den Fadenverschleiß nicht bemerken
Wie berechnet man die Gewindesteigung an Bauteilen?
Die Auslegung der Gewindesteigung einer Schraube hängt vom Konstruktionszweck ab, z. B. ob es sich um ein Fein- oder Grobgewinde handelt, von der Materialart, der Wandstärke und anderen verschiedenen Parametern, die im Folgenden erläutert werden:
Hängt von den Designzwecken ab.
Grobgewinde werden für allgemeine Zwecke verwendet, Feingewinde hingegen für hohe Festigkeit und Präzisionsanforderungen. Die Gewindesteigungstabelle lautet wie folgt:
|
Größe |
Grobe Tonhöhe |
Feiner Pitch |
Verwendung |
|
M4 |
1.0 mm |
N / A |
Allgemeinzweck |
|
M5 |
0.8 mm |
N / A |
Allgemeinzweck |
|
M6 |
1.0 mm |
N / A |
Allgemeinzweck |
|
M8 |
1.25mm |
1.0mm |
Hohe Festigkeit und Präzision |
|
M10 |
1.5mm |
1.25 mm |
Hohe Festigkeit und Präzision |
|
M12 |
1.75 mm |
1.25 mm |
Hohe Festigkeit und Feinabstimmung |
|
M16 |
2.0 mm |
1.5 mm |
Anwendungen für hohe Belastungen und schwere Beanspruchung |
|
M20 |
2.5 mm |
1.5 mm |
Anwendungen mit sehr hoher Festigkeit |
Materialarten
Gängiges Material für Gewinde ist Aluminium 6061 T6 . Es ist relativ weich, und seine Eingriffslänge verhindert ein Überdrehen. Feingewinde aus 6061 T6-Aluminium bieten eine bessere Haltekraft.
Wandstärke
Die Wandstärke muss ausreichend sein, um das Gewinde zu stützen. Eine gängige Faustregel für eine höhere Festigkeit besagt, dass die Wandstärke mindestens dem doppelten Außendurchmesser des Gewindes entsprechen sollte.
Dauer und Stärke des Engagements
Die Gewindeeingriffslänge ist ein entscheidender Faktor für eine höhere Festigkeit. Eine größere Eingriffslänge bedeutet höhere Festigkeit. Bei Aluminium wird eine größere Eingriffslänge empfohlen, und Feingewinde können verwendet werden, um die Anzahl der Gewindegänge pro Längeneinheit zu erhöhen.
Montagebedingungen und Vibration
Grobgewinde werden bei Anwendungen mit geringen bis mittleren Vibrationen eingesetzt, Feingewinde hingegen bei starken Vibrationen. Feingewinde sind selbstsichernd und bieten durch den engeren Kontakt ein besseres Lösen durch Vibrationen. Sie reagieren jedoch empfindlich auf Gewindeschäden und erfordern daher besondere Sorgfalt bei der Montage. Grobgewinde lassen sich einfacher montieren.
Gewindesteigung vs. Außen-/Kerndurchmesser
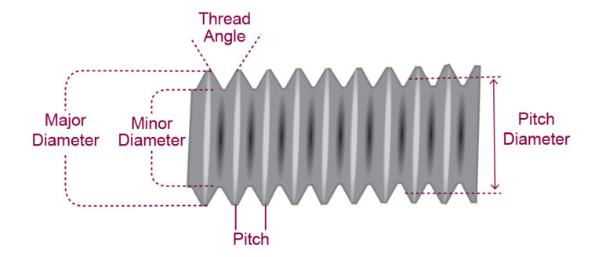
Wie wir inzwischen wissen, ist die Gewindesteigung der Abstand zwischen benachbarten Gewindespitzen und bestimmt den Gewindeeingriff. Kern- und Außendurchmesser bezeichnen die äußere bzw. innere Begrenzung des Gewindes.
Was ist der Teilkreisdurchmesser?
Der Flankendurchmesser ist ein gedachter Durchmesser, bei dem Gewinde- und Nutbreite gleich groß sind. Er ist ein wichtiges Maß, da er den Eingriff der Gewindegänge zwischen den beiden ineinandergreifenden Teilen bestimmt. Der Flankendurchmesser liegt zwischen dem Außendurchmesser und dem Kerndurchmesser.
Welche Gewindesteigung steuert
Sie regelt den axialen Abstand zwischen den Gewindegängen. Eine kleinere Steigung bedeutet mehr Gewindegänge pro Längeneinheit und damit einen sicheren Sitz. Sie ist außerdem für die Feinabstimmung des Gewindeeingriffs und die Festigkeit des Verbindungselements verantwortlich.
Welcher Hauptdurchmesser bestimmt
Es handelt sich um die größte Abmessung des Gewindes, die dessen Gesamtgröße und die Position der Gewindespitzen bestimmt. Sie ist entscheidend für den Freiraum und verhindert, dass sich das Bauteil am umgebenden Material verklemmt.
Welchen Einfluss hat der Kerndurchmesser?
Es handelt sich um den Kerndurchmesser des Gewindegrundes. Er bestimmt die Festigkeit des dünnsten Teils des Gewindes und dessen Widerstandsfähigkeit gegen Überdrehen.
Wie sich die Steigung auf die Gewindehöhe auswirkt
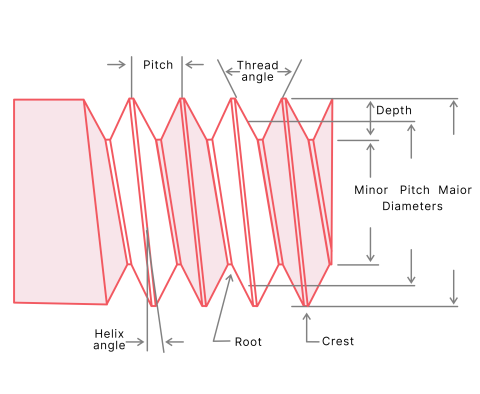
Die Gewindesteigung bestimmt nicht direkt die Gewindehöhe. Sie wird durch die Differenz zwischen Außen- und Kerndurchmesser bestimmt. Deren Verhältnis wird durch die Gewindegeometrie definiert.
Die Wahl zwischen Grob- und Feinteilung im Ingenieurwesen
Grobe Gewinde eignen sich am besten für allgemeine Montagearbeiten. Feine Gewinde bieten einen festeren Halt und eine bessere Vibrationsfestigkeit.
Grobgewinde und Feingewinde definieren
Grobgewinde haben eine größere Steigung und weniger Gewindegänge pro axialer Distanz. Feingewinde haben eine kleinere Steigung und mehr Gewindegänge pro axialer Distanz.
Festigkeit und Streifenbeständigkeit
Grobe Gewinde weisen in spröden Materialien eine geringere Festigkeit auf, zeigen aber bei Durchmessern über einem Zoll eine höhere Festigkeit. Feine Gewinde besitzen eine höhere Zug- und Scherfestigkeit und sind in harten Materialien weniger anfällig für Ausreißen.
Vibrations- und Losbrechwiderstand
Grobe Gewinde neigen dazu, sich unter Vibrationen zu lösen. Feine Gewinde sind aufgrund des besseren Oberflächenkontakts vibrationsbeständiger.
Montagegeschwindigkeit und Risiko des Gewindeverkantens
Grobgewinde lassen sich schnell montieren und verkanten sich aufgrund des größeren Abstands nicht. Feingewinde hingegen sind langsamer zu montieren und bergen ein höheres Risiko des Verkantens.
Erforderliche Engagementdauer
Grobgewinde benötigen für die gleiche Klemmkraft einen geringeren Gewindeeingriff, während Feingewinde für die gleiche Kraft eine größere Gewindelänge benötigen.
Gewindebohren und Gewindefräsen in der CNC-Maschine
Das Gewindeschneiden ist eine schnelle Methode zur Herstellung von Innengewinden, während das Gewindefräsen eine größere Flexibilität und Qualität sowohl für Innen- als auch für Außengewinde bietet.
Was sind Gewindeschneiden und Gewindebohren?
Das Gewindeschneiden erfolgt durch Drehen eines Gewindebohrers in einem vorgebohrten Loch . Die Schritte zum Gewindeschneiden sind wie folgt:
- Bohren Sie ein Führungsloch für den Gewindebohrer.
- Wählen Sie den Gewindebohrer anhand der richtigen Gewindegröße, des Gewindetyps und des Materials.
- Setzen Sie den Gewindebohrer in die Mitte des Lochs
- Den Gewindebohrer von Hand oder mit einem CNC-Gewindeschneidzyklus drehen.
- Den Wasserhahn zurückdrehen, um Späne zu entfernen und ein Brechen zu verhindern.
Beim Gewindeschneiden wird ein Mehrzahnfräser verwendet, um Gewinde in einer spiralförmigen Bahn zu fräsen. Die Schritte zur Gewindeherstellung sind:
- Bohren Sie das Pilotloch für den Gewindefräserweg
- Wählen Sie die Gewindefräsmaschine mit der richtigen Steigung und den richtigen anderen Parametern.
- Programmieren Sie den Werkzeugweg zur Erzeugung von Gewinden.
- Die Gewindewalzmaschine dreht sich und bewegt sich auf einer spiralförmigen Bahn, um die Gewinde zu schneiden.
- Beenden Sie den Vorgang, sobald das Werkzeug die gewünschte Tiefe erreicht hat.
Auswahl der Gewindebohrergröße (Tabellen und Formel)
Zur Berechnung der Gewindebohrergröße wird folgende Formel für die Gewindesteigung verwendet:
Gewindebohrergröße = Außendurchmesser - (Steigung / TPI).
Die Formel zur Berechnung der Gewindesteigung und ein Beispiel für eine Größentabelle für metrische Gewinde finden Sie unten:
Gewindebohrergröße = Außendurchmesser - Steigung.
|
Tippen Sie auf Größe |
Bohrergröße |
|
M10 x 1.5 |
8.5mm |
|
M12 x 1.75 |
10.5mm |
|
M14 x 1.5 |
12.5mm |
|
M16 x 1.5 |
14.5mm |
|
M18 x 1.5 |
16.5mm |
Passformtabellen
Es bezieht sich auf die zulässige Abweichung des Gewindesteigungsdurchmessers. Jeder Gewindebohrer hat seinen eigenen Steigungsdurchmesser, und seine Passungsklasse wird durch den Toleranzbereich des Durchmessers bestimmt. Die gängigen Klassen sind:
- Klasse 1: Lose Passform für einfache Montage
- Klasse 2: Standardtauglichkeit für den allgemeinen Gebrauch
- Klasse 3: Enge Passform für Präzision
Gewindeschneiden oder Gewindefräsen wählen
Bei der Auswahl zwischen Gewindeschneiden und Gewindefräsen sind mehrere Faktoren zu berücksichtigen.
|
Faktoren |
Tapping |
Gewindefräsen |
|
Schnelligkeit |
Schneller, für die Massenproduktion |
Langsamer, für kleinere Produktionsmengen. |
|
Flexibilität |
Weniger flexibel, beschränkt auf Innengewinde. |
Flexibler; eine einzige Fräsmaschine für verschiedene Lochgrößen. |
|
Genauigkeit |
Geringere Genauigkeit, Gewindeverschleiß und Fehlausrichtung |
Präzisere und bessere Kontrolle über Gewindegröße und -form |
Häufige Probleme durch falsche Gewindesteigung
Im Folgenden werden einige häufige Probleme erläutert, die durch eine falsche Gewindesteigung an einer Schraube entstehen:
Die Teile passen nicht oder der Motor springt nicht an.
Gewinde mit zwei unterschiedlichen Steigungen lassen sich nicht richtig ausrichten. Es ist nahezu unmöglich, die Teile anzusetzen oder vollständig einzurasten.
Gewinde beschädigen oder festfressen
Die Krafteinwirkung auf nicht fluchtende Gewindegänge kann diese beim Zusammenbau beschädigen oder abscheren. Dies wird auch als Verkanten bezeichnet und kann zu Fressen führen.
Undichtigkeiten oder Lockerungen nach der Montage
Eine unsachgemäße Montage aufgrund falscher Steigung führt zu Undichtigkeiten oder mangelhafter Abdichtung. Anfangs mag die Verbindung dicht erscheinen, aber sie lockert sich mit der Zeit durch Vibrationen oder Abnutzung des Gewindes.
Bricht oder versagt unter Last
Eine falsche Gewindesteigung führt zu einer ungleichmäßigen Spannungsverteilung und damit zu Spannungskonzentrationen. Dies kann zu vorzeitigem Versagen der Verbindungselemente führen, da die Belastbarkeit des Materials überschritten wird.
Warum TUOFA CNC-Bearbeitung wählen?
TUOFA CNC Machining bietet hochwertige und präzise Gewindeschneiddienstleistungen, die für Branchen wie die Luft- und Raumfahrt sowie die Automobilindustrie unerlässlich sind. Wir garantieren höchste Genauigkeit, Flexibilität und Effizienz bei der Fertigung von Gewinden und Gewindebohrungen.
CNC-Präzisionsgewindeschneiden
TUOFA verfügt über hochentwickelte Maschinen, die verschiedene CNC-Präzisionsgewinde , NPT- oder BSP-Gewinde, mit hoher Geschwindigkeit bearbeiten können, insbesondere mit starrer Gewindeschneidtechnologie, die auf die Rotation und axiale Bewegung des Werkzeugs abgestimmt ist, um Genauigkeit zu gewährleisten.
CNC-Präzisionsgewindeschneiden
Die Gewindeschneiddienstleistungen von TUOFA zeichnen sich durch Flexibilität, Genauigkeit und die Fähigkeit zur Herstellung kundenspezifischer Gewinde aus.
Anwendungen
TUOFA fertigt Bauteile mit hoher struktureller Integrität, die hohen Temperaturen und abrasiven Bedingungen standhalten. Wir bieten CNC-Präzisionsbearbeitung für Branchen wie Luft- und Raumfahrt, Elektronik, Automobil und Medizintechnik.
Fazit
Die Gewindesteigung wird von den Gewindegrundkanten zweier benachbarter Gewinde gemessen. Gewindesteigungstabellen dienen in der Konstruktion und Bearbeitung als Grundlage für wichtige Spezifikationen wie Außendurchmesser, Steigung und Gewindesteigung pro Zoll (TPI) zur Sicherstellung der Kompatibilität. Ingenieure nutzen diese Messwerte, um kompatible Verbindungselemente auszuwählen, bevor sie diese an Fertigungsdienstleister weitergeben. Die Gewindesteigung wird mit einer Gewindelehre, einem Lineal oder einem Messschieber gemessen. Die gemessenen Maße werden anhand von Tabellen überprüft und der Bohrdurchmesser vor der CNC-Bearbeitung bestimmt.
Häufig gestellte Fragen
Wie beeinflusst die Gewindesteigung die Festigkeit von Schrauben?
Die Schraubenfestigkeit wird durch die Beeinflussung von Zugfestigkeit, Scherfestigkeit und Dauerfestigkeit in Abhängigkeit von Schraubengröße und -material beeinflusst.
Welche Gewindesteigung ist am gebräuchlichsten?
Die gebräuchlichste Gewindesteigung für metrische Verbindungselemente ist M10 x 1.5, für imperiale Verbindungselemente ist es 1/4" - 20 (20 TPI).
Was bedeuten 2A und 2B für Gewinde?
2A bedeutet allgemeines Außengewinde und 2B bedeutet allgemeines Innengewinde
Was bedeutet m8 x1.25 6H?
Es handelt sich um eine metrische Schraubenabmessung, wobei M für metrisch steht, 8 für den Durchmesser in mm, 1.25 für die Steigung in mm und 6H für die Toleranzklasse für das Innengewinde.
 Kupfer-CPU-Kühlkörper: Design- und Fertigungsleitfaden




