 Tel/WeChat:
 Email:



 Startseite
Was ist Gewindetiefe? Konstruktions- und CNC-Bearbeitungsrichtlinien für präzise Gewinde

 Veröffentlicht: 8. August 2023

Je tiefer das Gewinde, desto höher die Haltekraft. Wird es falsch gemacht, können Schrauben beschädigt werden, Dichtungen undicht werden oder Verbindungen unter Last versagen. Laut Daten aus der Verbindungstechnik erhöht eine Erhöhung der Gewindetiefe von 75 % auf 100 % die Festigkeit der Verbindung um etwa 5 %. Eine unzureichende Gewindeeingriffstiefe gilt jedoch als eine der Hauptursachen für das Beschädigen von Gewinden.
Dieser Leitfaden hilft Ihnen, die Bedeutung des Begriffs Gewindetiefe zu verstehen, den Unterschied zwischen Gewinde- und Bohrungstiefe zu erkennen und die Gewindetiefe bei der CNC-Bearbeitung zu regeln. Sie lernen, wie Sie eine Gewindetiefentabelle lesen, häufige Fehler bei der Gewindetiefe vermeiden und Konstruktionen vor der Serienfertigung mit einem CNC-Lieferanten abstimmen.
Was ist Gewindetiefe?
Die Gewindetiefe ist die Tiefe, in die das Gewinde entlang der Werkstückachse in ein Loch oder eine Schraube eindringt. Sie bestimmt, wie viel Material am Gegenstück gehalten wird. Beim Kauf von CNC-gefrästen Gewindeteilen für die Serienfertigung ist die Gewindetiefe eines der wichtigsten Spezifikationen, da sie entscheidend für die Festigkeit, Dichtigkeit und Montagekosten jeder bestellten Einheit ist.
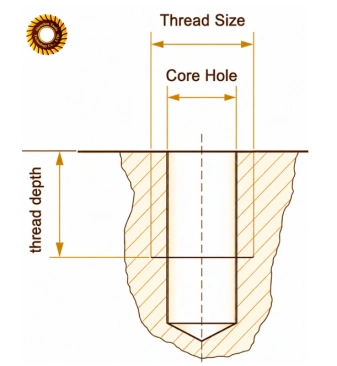
Gewindehöhe im Vergleich zur vollen Gewindetiefe
Die Höhe eines einzelnen Gewindezahns, von der Wurzel bis zur Spitze, wird als Gewindehöhe bezeichnet. Die Gewindetiefe ist davon nicht zu unterscheiden. Die Gesamtlänge aller nutzbaren und vollständigen Gewindegänge im Gewindeloch wird als Gewindehöhe bezeichnet. Die eine Zahl steht für einen einzelnen Gewindezahn. Die andere Zahl bezieht sich auf die gesamte Gewindefläche, durch die das Befestigungselement für die Festigkeit geführt wird.
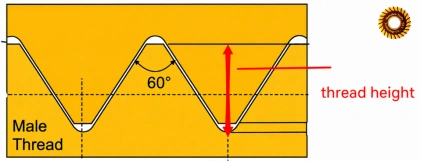
Ingenieure verwechseln die beiden Begriffe leicht, da in beiden Fällen der Begriff „Gewindetiefe“ in Werkstattzeichnungen recht ungenau verwendet wird. Bei der Wahl von Größe und Steigung wird die Gewindehöhe durch die Gewindenorm bestimmt. Die volle Gewindetiefe ist eine Konstruktionsentscheidung und hängt von der Tiefe des geschnittenen und mit dem Gewinde versehenen Lochs ab.
Gewindeeingriffstiefe im Vergleich zur vollen Gewindetiefe
Der Begriff „Gewindeeingriffstiefe“ beschreibt den Anteil des Gewindes, der im Eingriff ist, im Verhältnis zur vollen Gewindetiefe.
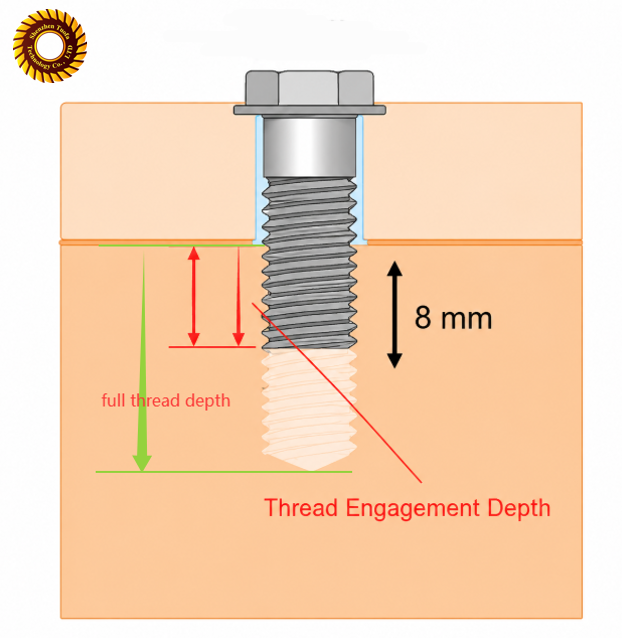
Die Gewindetiefe gibt die Tiefe des Gewindes an. Die Eingriffstiefe dient zur Bestimmung des tatsächlichen Eingriffsgrades der Gegenschraube im Gewinde. Die Bohrungstiefe kann größer als die Gewindetiefe der Schraube sein. Ein Eingriff von mindestens dem Durchmesser gewährleistet die volle Festigkeit der Verbindung. Ist eine größere Gewindetiefe erforderlich, beispielsweise für wiederholte Montagezyklen oder weichere Werkstoffe, bietet eine größere Gewindetiefe eine höhere Sicherheit.
Gewindetiefe vs. Schnitttiefe pro Durchgang.
Die Schnitttiefe pro Durchgang ist keine technische Spezifikation, sondern ein Begriff aus der Zerspanungstechnik. Aus diesem Grund wird sie im Handbuch für das Gewindeschneiden mit einem Punkt von CNC Home Beyond als „Durchgang für Durchgang“ bezeichnet. Dieser Begriff beschreibt die Materialmenge, die mit jedem Schnitt abgetragen wird, bis das Werkzeug die endgültige Schnitttiefe erreicht hat. CNC-Programme unterteilen das Gewindeschneiden in mehrere Durchgänge, um die Werkzeugstandzeit zu verlängern und die Toleranzen einzuhalten, insbesondere bei Edelstahl und Titan, die harte Legierungen sind.
Wann sollte die Gewindetiefe berücksichtigt werden?
Wenn Sie über die Hinzufügung einer Gewindetiefe nachdenken, welche Bedingungen müssen erfüllt sein?
Die Gewindetiefe sollte vor der Angebotserstellung festgelegt werden. Sie hat drei direkte Auswirkungen auf Passgenauigkeit, Belastung und Dichtheit von Gewindeverbindungen gegenüber Flüssigkeiten oder Gasen. Diese wichtige Designprüfung wird häufig vernachlässigt und führt zu Nacharbeiten nach der Fertigung der Teile.
Teilemontage
Zu flache Gewindegänge können dazu führen, dass die Schrauben vor dem Verpressen der Teile aufsitzen. Späne können sich einschließen und die Verbindung blockieren, wenn das Gewinde tiefer als das Spiel ist. Sofern die tatsächliche Länge des Befestigungselements in der Baugruppe nicht angegeben ist, sollte die Gewindetiefe anhand der tatsächlichen Länge des Befestigungselements in der Baugruppe und nicht anhand des Nenndurchmessers der Bohrung in der Zeichnung überprüft werden.
Belastbarkeit
Die Gewindetiefe steht in direktem Zusammenhang mit der Scherfestigkeit. Ein flaches Gewinde kann unter Belastung ausreißen, da weniger Gewindeflanken die Kraft verteilen. Die Mindestgewindetiefe für Stahl-auf-Stahl-Verbindungen und andere feste Werkstoffe beträgt das Einfache des Befestigungselementdurchmessers und erhöht sich auf das 1.5- bis 2-Fache für Aluminium oder andere weichere Legierungen. Die ersten Gewindegänge haben den größten Einfluss; sind sie zu kurz, wird die Verbindung deutlich stärker beeinträchtigt, als die prozentuale Reduzierung der Gewindelänge vermuten lässt.
Dichtungsanforderungen
Die volle Gewindetiefe wird bei Rohrgewinden und Hydraulikverschraubungen verwendet, um eine leckagefreie Abdichtung zu gewährleisten. Laut dem Leitfaden für Gewindewerkzeuge ist eine zu geringe Eingriffstiefe eine der häufigsten Ursachen für Dichtungsausfälle bei Gewindeverschraubungen. Eine Dichtung greift nicht vollständig ein, wenn die Gewindetiefe zu gering ist. Bei Dichtungsanwendungen sollten maximale Gewindetiefen angegeben werden, um sicherzustellen, dass die Dichtung vor dem vollständigen Einschrauben im Gewinde komprimiert wird.
Ist die Gewindetiefe gleich der Lochtiefe?
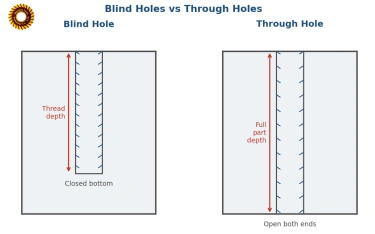
Nein. Bohrungstiefe – die Gesamttiefe der Bohrung einschließlich des gewindelosen Freiraums am Grund. Nur der Teil des Gewindes mit vollständigem, nutzbarem Gewindegang wird als Gewindetiefe betrachtet. Die Bohrung wird in der Regel tiefer als die Gewindetiefe gebohrt, um Platz für Späne und den Rundlauf des Gewindebohrers zu schaffen.
Wie gibt man Gewindetiefe und Bohrungstiefe in Zeichnungen an?
Die Gesamttiefe der Bohrung und die Gewindetiefe sollten in Zeichnungen mit Toleranzangaben separat dargestellt werden. Dies ist ein wiederkehrendes Problem, das in der Fertigung zu Streitigkeiten führt, wie die Konstruktionsrichtlinie von Anixusa für Teilespezifikationen belegt. Oft wird nur ein Wert angegeben, was zu Verwirrung in der Fertigung führt. Wenn die Zeichnung von Tuofa geprüft wird, besprechen die Ingenieure die beiden Tiefen und stellen sicher, dass sie vor der Angebotserstellung klar spezifiziert sind.
Was passiert, wenn die Gewindetiefe nicht stimmt?
Bei falscher Gewindetiefe kann es zu Gewindeausrissen, einem Fehlschlag des Drehmomenttests oder Undichtigkeiten im Einsatz kommen. Eine häufig genannte Ursache für Verbindungsversagen in der Fachliteratur ist eine zu geringe Gewindetiefe in Sacklöchern. Die nachträgliche Feststellung dieses Fehlers führt zu Ausschuss und Lieferverzögerungen.
Wie lässt sich die Gewindetiefe bei der CNC-Bearbeitung steuern?
Bei der Serienbearbeitung von Teilen lässt sich mit CNC-Bearbeitung eine kontrollierbare und wiederholgenaue Gewindetiefe erzielen. Die Maschine erfasst die Werkzeugposition auf jeder Achse und gewährleistet so eine gleichbleibende Gewindetiefe bei allen gefertigten Teilen. Eine gute Wiederholgenauigkeit erfordert eine korrekte Einrichtung, Werkzeugauswahl und Programmierung.
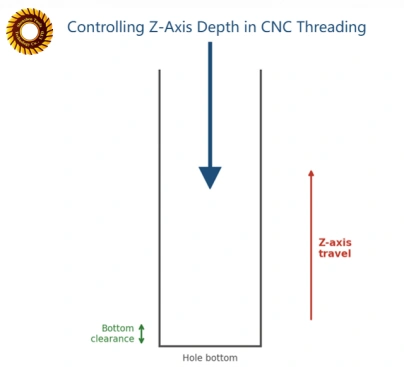
Stellen Sie die korrekte Z-Achsen-Tiefe ein.
Die Z-Achse bestimmt die Schnitttiefe der Bohrung. Programmierer wählen eine Zieltiefe, die sich aus der Gesamtgewindetiefe der Zeichnung berechnet, und berücksichtigen einen Nennwert für den Werkzeugeinlauf. Bei einer Einstellung der Z-Achse von nur 0.5 mm kann es vorkommen, dass das Gewinde am Grund der Sackbohrung nicht vollständig bearbeitet wird.
Geeignete Einfädelmethoden auswählen
Die verschiedenen Schneidverfahren, wie Gewindeschneiden, Einpunkt-Gewindeschneiden und Gewindefräsen, ermöglichen unterschiedliche Schnitttiefen. Gewindeschneiden ist bei Durchgangslöchern schnell und kostengünstig. Gewindefräsen bietet bei Sacklöchern eine bessere Kontrolle, da der Werkzeugweg sich selbst bestimmt, da aufgrund des fehlenden Kontakts nicht die volle Schnittkraft wirkt.
Stellen Sie den korrekten Werkzeugweg ein.
Um Werkzeugbruch beim Vorschub zu vermeiden, sollte man nicht bis zum Grund des Bohrlochs vordringen. CNC-Programme berücksichtigen die gesamte Gewindetiefe zuzüglich Einlaufstrecke abzüglich Freiraum. Dies wird in der Programmierung korrekt umgesetzt und gewährleistet so den Schutz des Schneidwerkzeugs und des Werkstücks. Bei Mehrwerkzeug-Bearbeitungen sollten die Verfahrwegbegrenzungen für das kürzeste Werkzeug im Satz und nicht nur für den nominalen Programmwert festgelegt werden, da sich Längenabweichungen der Werkzeuge im Laufe einer Produktionsserie summieren.
Ausreichende Bodenfreiheit einplanen
Der Abstand zwischen dem untersten Gewindegang und dem Bohrlochgrund wird als Grundspiel bezeichnet. Es dient als Auffangbecken für die Späne und verhindert, dass die Werkzeugspitze gegen feste Gegenstände stößt. Das typische Grundspiel beträgt bei Sacklöchern das Zwei- bis Dreifache der Gewindesteigung.
Prozessbegleitende Prüfung der Gewindetiefe
Die Gewindetiefe wird im Rahmen der prozessbegleitenden Qualitätskontrolle geprüft, nicht erst bei der Endkontrolle. Eine Abweichung der Z-Achse kann frühzeitig erkannt werden, um den Ausschuss einer ganzen Charge zu vermeiden. In Betrieben mit engen Toleranzen wird die Gewindetiefe in der Regel alle paar gefertigten Teile geprüft, anstatt nur zu Beginn und am Ende eines Auftrags. Dies ist besonders wichtig bei großen Serien, da sich die Gewindetiefe im Laufe der Zeit verändern kann und die am Ende des Auftrags gemessene Tiefe diese Veränderung nicht unbedingt widerspiegelt.
Wie unterscheidet sich die Gewindetiefe bei Sacklöchern und Durchgangslöchern?
Für Sacklöcher und Durchgangslöcher sind unterschiedliche Gewindetiefen erforderlich. Bei einem Sackloch ist der Gewindegrund nicht frei, und die Gewindetiefe ist durch die sicher zu schneidende Tiefe begrenzt. Bei einem Durchgangsloch gibt es keine untere Grenze; die Gewindetiefe wird durch die Wandstärke bzw. den erforderlichen Eingriff bestimmt.
Gewindetiefe in Sacklöchern
Sacklöcher erfordern beim Bearbeiten besondere Sorgfalt. Da die Späne nicht durchfallen, sammeln sie sich am Grund und können den Gewindebohrer beschädigen. Ein ausreichendes Freimaß am Bohrgrund ist stets zu berücksichtigen. Bei einer Gewindetiefe nahe der Gesamttiefe des Lochs empfiehlt sich ein Grundgewindebohrer oder Gewindefräser.
Gewindetiefe in durchgehenden Gewindebohrungen
Durchgehende Bohrungen ermöglichen mehr Flexibilität, da die Späne auf der gegenüberliegenden Seite der Platte abfließen. Die Gewindetiefe ist nicht nach unten begrenzt; sie wird üblicherweise durch die erforderliche Eingriffslänge bestimmt. Dies vereinfacht und reduziert die Kosten für die Herstellung von Durchgangsbohrungen mit gleichbleibender Gewindetiefe gemäß den Tabellenwerten.
Vergleich der CNC-Bearbeitung
Die Techniken zum Gewindeschneiden von Sacklöchern und Durchgangslöchern unterscheiden sich, und die folgende Tabelle fasst diese Unterschiede zusammen.
|
Parameter |
Blinde Löcher |
Durchgangslöcher |
|---|---|---|
|
Erfordert Bodenfreiheit |
Ja, das Zwei- bis Dreifache der Tonhöhe. |
Nein |
|
Spanauswurf |
Schwierig, Späne sammeln sich am Boden an |
Einfach, die Chips gehen problemlos durch. |
|
Verwendetes Werkzeug |
Grundgewindebohrer, Gewindefräser |
Standard-Gewindebohrer, Einpunktwerkzeug |
|
Schwierige Tiefenkontrolle |
Höhere, strengere Toleranz der Z-Achse |
Niedriger, fehlerverzeihender |
Welche häufigen Probleme mit der Gewindetiefe treten bei der CNC-Bearbeitung auf?
Die folgende Tabelle veranschaulicht die häufigsten Gewindetiefenfehler sowie deren Ursachen und Kosten für Ihr Endprodukt.
|
Aufgabenstellung: |
Typische Ursache |
Folge |
|---|---|---|
|
Unzureichende Gewindetiefe |
Zu geringer Z-Achsen-Vorschub, zu kurzes Bohrloch |
Abgenutzte Gewindegänge, geringe Auszugsfestigkeit |
|
Übermäßige Gewindetiefe |
Überdimensioniertes Programm für Reisedistanz, keine Tiefenbegrenzung |
Bei der Durchdringung dünner Wände ist Zykluszeitverschwendung. |
|
Unvollständige Gewindegänge in der Nähe des Lochbodens |
Mangelnde Bodenfreiheit |
Teilweise ausgebildete Fäden, schwache Bindung |
Wie beeinflusst die Gewindetiefe die Kosten der CNC-Bearbeitung?
Die Wahl der Gewindetiefe beeinflusst die Bearbeitungszeit, die Werkzeugstandzeit und die Prüfkosten. Die folgende Tabelle analysiert die Ursachen dieser Kosten und zeigt, wie sie sich beeinflussen lassen.
|
Kostenfaktor |
Auswirkungen auf Ihre Bestellung |
Vorsichtsmaßnahmen |
|---|---|---|
|
Bearbeitungszeit |
Längere Werkzeugfahrzeiten, längere Zykluszeiten |
Geben Sie nur die benötigte Tiefe an. |
|
Werkzeugbruch |
Ersatzteile, teurer Werkzeugersatz |
Grundbohrer, Gewindefräsen |
|
Spanabfuhr |
Reduzierte Geschwindigkeit, schnellerer Werkzeugverschleiß |
Peck-Zyklen, Kühlmittelfluss |
|
Inspektionskosten |
Längere Inspektionszeit pro Charge |
Risikobasierter Inspektionsplan |
Wie unterstützt Tuofa Projekte mit kritischer Thread-Tiefe?
Ob Konstruktionsprüfung oder Endproduktprüfung – Tuofa Machining gewährleistet die Genauigkeit der Gewindetiefe im gesamten Prozess. Der CNC-Bearbeitungsservice von Tuofa prüft Ihre Zeichnung vor Beginn der Bearbeitung, nicht erst nach einer fehlerhaften Chargenprüfung.
Bitte prüfen Sie die Gewindeanforderungen vor der Angebotserstellung.
Bevor wir Ihnen ein Angebot unterbreiten, prüfen wir, ob sowohl die Gewindetiefe als auch die Lochtiefe in den Zeichnungen angegeben sind. Außerdem prüfen wir, ob die Tiefenanforderungen mit dem von Ihnen verwendeten Befestigungsmittel kompatibel sind.
Gewindetiefenrisiken vor der Produktion identifizieren
Unsere Rapid-Prototyping-Ingenieure prüfen vor der Produktion die Sacklochtiefe, die Wandstärke, die Materialart und andere Variablen, um potenzielle Probleme wie Werkzeugbruch oder einen möglichen Durchbruch der dünnen Wand zu erkennen.
Gewindemontage mit CNC-Prototypen prüfen
Wenn Sie ein Bauteil mit Gewinde individuell gestalten möchten, fertigt Tuofa CNC-Prototypen vor der Serienproduktion an, um die Gewindemontage zu überprüfen. Der Prototyp kann mit der passenden Schraube, dem Bolzen oder einem anderen Bauteil mit Gewinde getestet werden, um sicherzustellen, dass die Gewindetiefe des Bauteils Ihren Anforderungen entspricht. Dadurch lassen sich die Fertigungskosten senken.
Fazit
Kurz gesagt: Es ist unerlässlich, dass Sie die Gewindestärke Ihrer Fertigungsaufträge kennen. Die Angabe der vollen Gewindetiefe, der minimalen Gewindetiefe und der Bohrungstiefe gewährleistet eine einwandfreie Montage, Belastbarkeit und Dichtwirkung. Bereits ab dem ersten Tag Ihrer Produktentwicklung minimiert die Zusammenarbeit mit einem erfahrenen Tuofa-CNC-Teilelieferanten das Risiko von Fehlern und Nachbesserungen – sowohl bei Prototypen als auch bei der Serienfertigung.
Prüfen Sie Ihre Zeichnungen, die Gewindetiefe Ihrer Befestigungselemente und testen Sie diese zusätzlich mit einem CNC-Prototyp, bevor Sie mit der Serienproduktion beginnen. So vermeiden Sie die böse Überraschung, festzustellen, dass die Gewindetiefe doch nicht stimmt.
FAQ
Warum benötigt ein Sackloch zusätzliche Tiefe?
Da es keine Öffnung zum Abführen der Späne gibt, benötigt ein Sackloch eine größere Gewindetiefe. Der Bodenabstand wird über das letzte Gewinde hinaus extra tief ausgeführt, um eventuell vorhandene Späne aufzunehmen und ein Abbrechen des Werkzeugs beim Bohren in hartes Material zu verhindern.
Welche Werkzeuge eignen sich am besten zur Berechnung der Gewindefestigkeit und der Eingriffsfläche?
Mit einer Gewindetiefenlehre und einer Gutlehre erhalten Sie in den meisten Fällen schnelle und zuverlässige Ergebnisse. Koordinatenmessgeräte oder optische Prüfverfahren liefern Ihnen präzise Tiefenmessungen, die für kritische Anwendungen oder Dichtungsanwendungen dokumentiert werden.
Ist eine Gewindetiefe von 1.5D ausreichend?
Im Allgemeinen ist bei vielen Standard-Stahlbefestigungselementen eine Tiefe von 1x Durchmesser (1D) ausreichend, um die volle Festigkeit der Verbindung zu erreichen. Eine Tiefe von 1.5D bietet einen Sicherheitsfaktor und ist Standard für weichere Materialien wie Aluminium. Je nach Material- und Belastungsanforderungen kann 1.5D ausreichend sein; bitte prüfen Sie daher Ihre Anwendung.
Wie berechnet man die Gewindetiefe?
Die Formel 0.61343 × Steigung wird häufig in der Fachliteratur zur Zerspanung, beispielsweise in „Practical Machinist“, angegeben, um die Gewindehöhe für ein 60°-Gewinde zu definieren. Die volle Gewindetiefe ergibt sich aus diesem Wert multipliziert mit der Anzahl der Gewindegänge. Verwenden Sie eine veröffentlichte Gewindetiefentabelle für Standardgrößen, anstatt die Berechnung für jedes Werkstück einzeln durchzuführen.
Gewindetiefentabelle
Dies ist eine Gewindetiefentabelle, die Sie als Referenz für die gängigsten metrischen Größen verwenden können. Überprüfen Sie vor dem Fertigstellen der Zeichnung immer die tatsächliche Länge und das Material des Befestigungselements anhand einer Zeichnung.
|
Gewindegröße |
Abstand (mm) |
Mindestgewindetiefe (mm) |
Empfohlene Gewindetiefe (mm) |
|---|---|---|---|
|
M3 |
0.5 |
3.0 |
4.5 |
|
M4 |
0.7 |
4.0 |
6.0 |
|
M5 |
0.8 |
5.0 |
7.5 |
|
M6 |
1.0 |
6.0 |
9.0 |
|
M8 |
1.25 |
8.0 |
12.0 |
|
M10 |
1.5 |
10.0 |
15.0 |
|
M12 |
1.75 |
12.0 |
18.0 |
 Wie erhält man Abdichtungsprodukte? Von der Planung bis zur Bearbeitung




