 Tel/WeChat:
 Email:



 Startseite
Bearbeitung von Stahlhülsen: Arten, Anwendungen und Verfahren

 Veröffentlicht: 16. Dezember 2024

Im Einsatz sind alle der Umgebung ausgesetzten Produktkomponenten rauen Bedingungen ausgesetzt. Dadurch werden diese Komponenten anfälliger und die Ausfallwahrscheinlichkeit steigt im Vergleich zu den inneren Bauteilen. Anwendungsbeispiele sind Motoren, Hydrauliksysteme, Industriemaschinen usw. Deren Vermeidung ist besonders wichtig, wenn es sich um teure oder kritische Komponenten handelt. In solchen Fällen werden Stahlhülsen als Schutzteile eingesetzt. Dieser Artikel bietet umfassende Informationen zu Stahlhülsen, deren Bearbeitung, Typen usw.
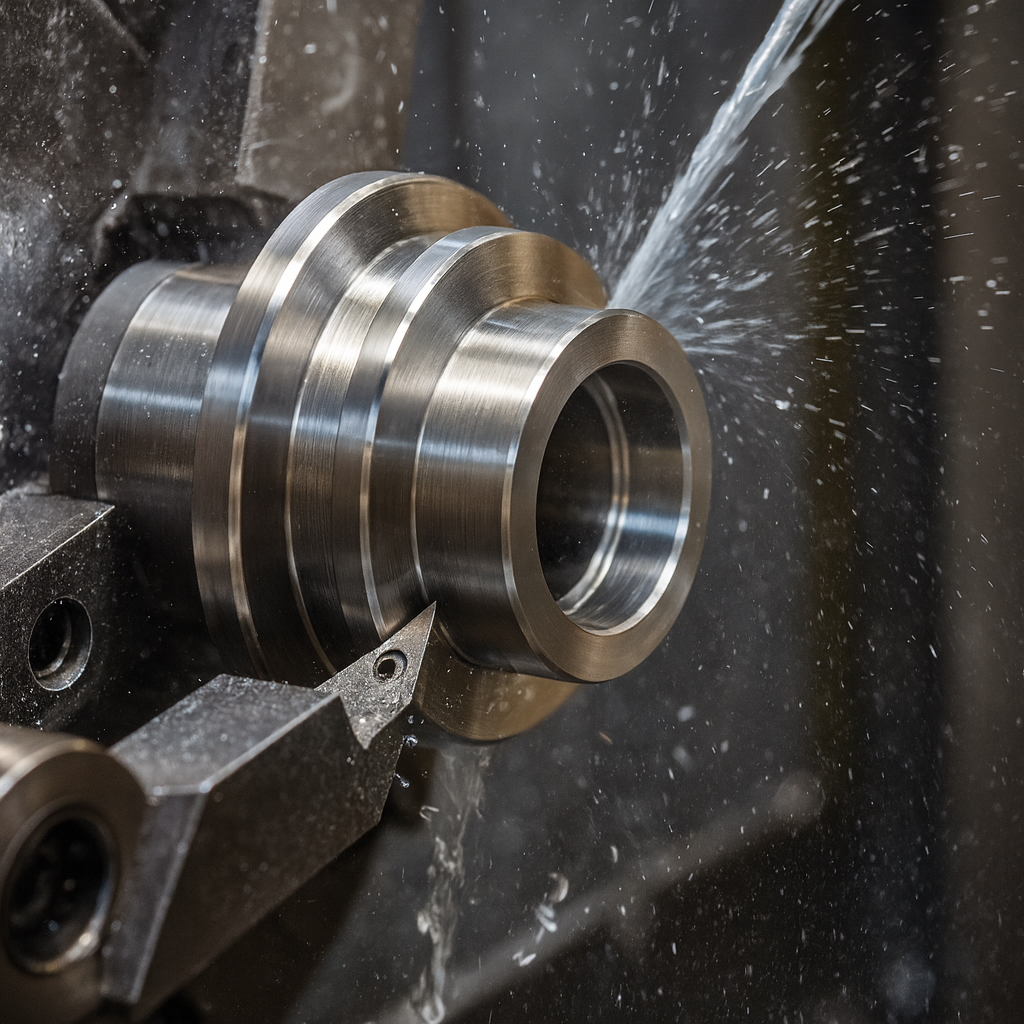
Was ist eine Stahlhülse?
Es handelt sich um eine Art Schutzvorrichtung, die ein anderes Bauteil umschließt, um es vor widrigen Bedingungen zu schützen. Dieses Verschleißteil ist als Rohr ausgeführt, was zwar Schwierigkeiten mit sich bringt, die darin befindliche Komponente aber unversehrt lässt.
Wie definiert man eine Stahlhülse?
Im technischen und praktischen Sinne handelt es sich um einen zylindrischen Einsatz, der zum Schutz, zur Instandsetzung oder zur Verstärkung eines anderen Bauteils dient. Er ist vergleichbar mit einer Abdeckung für eine Welle oder einen Bolzen oder einer austauschbaren Auskleidung in einem weicheren Gehäuse.
Gängige Stahlhülsengeometrien
Dies sind die gängigen Geometrien von Stahlhülsen, die in der Praxis verwendet werden.
- Gerade Stahlhülse
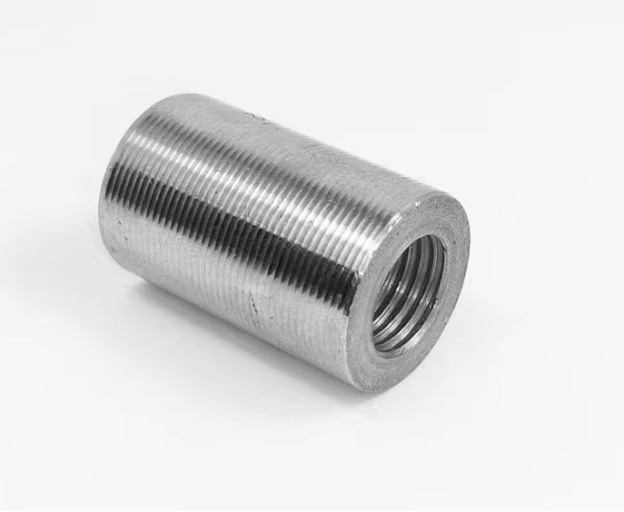
Eine gerade Hülse wird verwendet, wenn eine Welle oder eine Bohrung geschützt oder instandgesetzt werden soll. Sie hat über ihre gesamte Länge die gleiche Wandstärke und parallele Seiten. Zu den Vorteilen ihrer Geometrie zählen die einfache Bearbeitung und die präzise Passung.
- Stahlmuffe mit Flansch
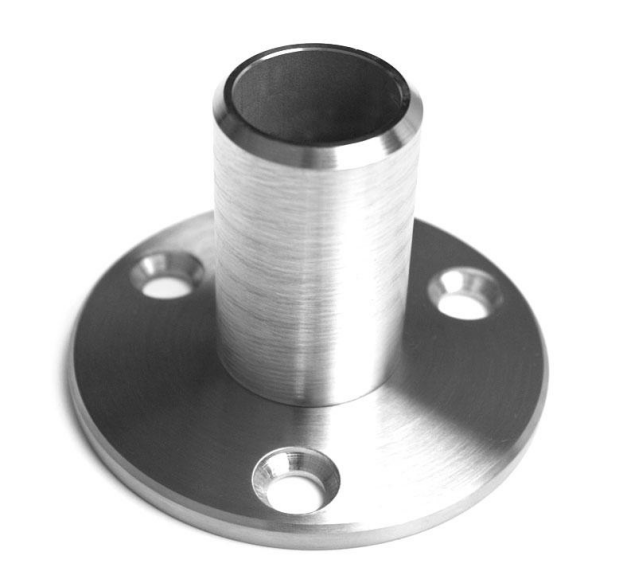
Die folgende Tabelle gibt Aufschluss über Flanschhülsen aus Stahl:
|
Funktion |
Beschreibung |
|
Hülsentyp |
Stahlhülse mit Rand/Kragen an einem Ende |
|
Felge/Kragen |
Verlängertes geometrisches Teil, das einen Flansch bildet |
|
Funktion des Flansches |
Wirkt als positives Ende |
|
Vorteile |
Sorgt für eine gleichmäßige Lastverteilung |
|
Gewährleistet eine sichere axiale Positionierung im Gehäuse/in der Bohrung |
- Geteilte Stahlhülse
Eine Stahlhülse weist einen Längsschnitt auf. Diese Geometrie ermöglicht ein leichtes Aufbiegen oder Zusammendrücken für eine einfachere Montage. Sie wird ohne vollständige Demontage über Wellen oder in Bohrungen geschoben.
Technische Hülse vs. Buchse vs. Laufbuchse
Im Allgemeinen dient eine technische Hülse dem Schutz oder der Verstärkung, eine Stahlbuchsenhülse dient als Lager und die Stahllinerhülse als innere Schutzschicht. Betrachten wir die Unterschiede im Detail:
Funktionsunterschiede
Die folgende Tabelle zeigt die Unterschiede zwischen geometrischen und anderen Merkmalen.
|
Funktion |
Technische Hülle |
Buchse |
Buchse |
|
Hauptzweck |
Schützt/verlängert die Gehäusebohrung |
Reduziert Reibung und Verschleiß |
Bietet eine innere Schutzschicht |
|
Geometrie |
Gerades zylindrisches Rohr |
Kurzer, dickwandiger Ring |
Dünnwandiger zylindrischer Einsatz |
|
Lasthandling |
Leicht–mittel |
Mittelhoch |
Leicht |
|
Bewegungsart |
Meistens statisch |
Dreh-/Schwingwellen |
Schutz vor statischer Aufladung (keine Bewegung) |
|
Wandstärke |
Moderat |
Dick |
Dünn |
|
Einrichtungsgegenstand |
Steck- oder Presspassung |
Einpressen |
Einschub- oder Schrumpfpassform |
|
Wenn benutzt |
Um die Bohrungsgröße wiederherzustellen |
Zur Wellenlagerung und für reibungslose Bewegung |
Zum Schutz der Innenfläche vor Verschleiß, Hitze oder Korrosion |
Funktionsunterschiede
Dies sind die funktionalen Unterschiede zwischen diesen Funktionstypen von Stahlhülsen:
|
Artikel |
Technische Hülle |
Buchse |
Buchse |
|
Hauptzweck |
Wellen-/Pfahloberfläche schützen |
Reibung verringern + Last aufnehmen |
Gehäusebohrung vor Verschleiß schützen |
|
Tragerolle |
Abnutzungserscheinungen treten am Ärmel auf. |
Die Buchse selbst ist ein Opferteil. |
Die Auskleidung ist eine Opferschicht im Inneren der Bohrung. |
|
Bewegungsart |
Hauptsächlich Gleitschutz |
Unterstützt Rotation und Oszillation |
Statischer Schutz der Bohrung |
|
Ersatzlogik |
Austauschen, um die Wellenoberfläche wiederherzustellen |
Aufgrund von Reibungsverschleiß ersetzen. |
Ersetzen, wenn die Bohrung verschlissen ist |
Herstellungsunterschiede
Die folgende Tabelle erläutert kurz und präzise die Fertigungsunterschiede dieser Stahlhülsen. Viele Hersteller wärmebehandeln die Stahlhülsen, um maximale Härte und Haltbarkeit zu gewährleisten.
|
Artikel |
Technische Hülle |
Buchse |
Buchse |
|
Typische Fertigung |
Einfaches Drehen von Rohr-/Stangenmaterial |
Präzisionsdrehen + optionale Flanschbearbeitung |
Tiefgezogen, gewalzt oder dünnwandig bearbeitet |
|
Materialentfernung |
Minimal (einfaches Innen-/Außendrehen) |
Höher (dickere Wandstärke, engere Toleranzen) |
Sehr niedrig (Dünnwandausführung) |
|
Toleranzen |
Moderat |
Eng (Passung + Lagerspiel) |
Mäßig bis eng, je nach Anwendung |
|
Wärmebehandlung |
Rare |
Übliche (gehärtete Lagerwerkstoffe) |
Selten, außer bei hochverschleißfesten Materialien |
|
Oberflächenfinish |
Grundausführung |
Sehr feine Oberflächenbearbeitung zur Reibungsreduzierung |
Glatte Innenfläche zur Vermeidung von Bohrungsverschleiß |
|
Komplexitätsgrad |
Niedrig |
Mittel–Hoch |
Medium |
Anwendungsbereiche von bearbeiteten Stahlhülsen
Bisher war die Diskussion allgemein gehalten. Dieser Abschnitt stellt mehrere wichtige Anwendungsbeispiele aus der Praxis vor, in denen bearbeitete Stahlhülsen zum Einsatz kommen.
Lager- und Führungshülsen
- Lagerhülsen
Eine Welle rotiert in einem Gehäuse oder einer Bohrung, wie beispielsweise in Automotoren. Während der Rotation ist es wichtig, dass die Oberfläche glatt und widerstandsfähig bleibt. Lagerbuchsen werden im Motor verwendet, damit sich die Welle drehen kann, ohne die Bohrung oder das Gehäuse zu beschädigen.
- Führungshülsen
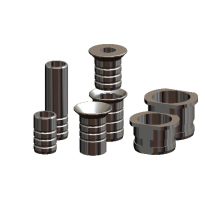
Führungshülsen verhindern ein Wackeln und reduzieren den Verschleiß der umliegenden Bauteile, indem sie die Stifte oder Stangen ausrichten. Führungshülsen dienen lediglich der Führung der Stifte oder Stangen.
Motorblocklaufbuchsen
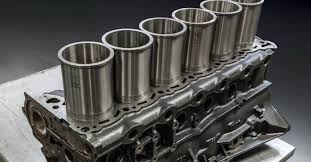
Zylinderlaufbuchsen werden in Verbrennungsmotoren zur Bildung der Zylinderwände verwendet. Die Konstruktion und das Kühlsystem bestimmen den Typ der Laufbuchsen.
- Wenn kein Kontakt mit dem Kühlmittel erforderlich ist, werden trockene Motorblocklaufbuchsen verwendet.
- Die nassen Zylinderlaufbuchsen des Motorblocks bleiben in direktem Kontakt mit dem Kühlmittel.
Wellenreparatur und Verschleißhülsen
- Wellenreparatur
Wie der Name schon sagt, dient diese Hülse zur Instandsetzung einer beschädigten Welle. Damit ist die Anforderung, eine beschädigte Welle zu ersetzen, erfüllt.
- Tragen Sie Ärmel
Bei Gleit- oder Drehbewegungen in der Anwendung werden diese dünnwandigen Verschleißhülsen an Wellen oder Gehäusen verwendet.
Hydraulische und pneumatische Auskleidungen
Der Kolben gleitet oder dreht sich im Inneren eines Hydraulikzylinders, um eine effiziente Abdichtung zu gewährleisten und Leckagen zu reduzieren. Stahlhülsen im Inneren dieser Hydraulikzylinder verhindern Oberflächenverschleiß.
Gleiches gilt für pneumatische Systeme (Pneumatikzylinder). Stahlbuchsen sorgen für eine reibungslose Zylinderbohrung, in der sich der Kolben bewegen kann.
Ärmel mit individuellem Design
Weicht die Konstruktion eines Gehäuses oder einer Bohrung von der Standardausführung ab, ist eine Anpassung der Hülsenkonstruktion erforderlich. Diese kundenspezifischen Hülsen können individuelle Nuten, Flansche oder abgestufte Durchmesser aufweisen.
Gängige Stahlhülsenmaterialien
Da verschiedene Materialien unterschiedliche Eigenschaften aufweisen, werden sie nach geeigneten Kriterien ausgewählt, die in diesem Abschnitt erläutert werden.
Kriterien für die Materialauswahl
Wählen Sie das Material, das:
- Bietet hohe Verschleißfestigkeit
- Ausgezeichnete Korrosionsbeständigkeit
- Besitzt hohe Festigkeit und Härte
- Bietet eine gute Wärmebeständigkeit
- Leicht zu bearbeiten
- Sollte wirtschaftlich und leicht verfügbar sein
52100 Lagerstahl
- Besitzt einen hohen Kohlenstoffgehalt
- Bekannt als Chromlegierungsstahl
- Zu den Eigenschaften gehören hohe Härte sowie ausgezeichnete Verschleiß- und Ermüdungsbeständigkeit.
- Wird in Lagerbuchsen, Motorlaufbuchsen und Wellen verwendet.
4140/42CrMo4 und 4130
4140/42 CrMo4 und 4130 werden zur Herstellung von Stahlbuchsen verwendet, weil:
|
Material |
Hauptzweck / Anwendung in Stahlhülsen |
Wichtige Funktionen/Hinweise |
|
4140 / 42CrMo4 |
Hochfeste, verschleißfeste Hülsen für Anwendungen mit hoher Belastung und für hochbelastbare Wellen und Zahnräder |
Ausgezeichnete Zähigkeit, gute Härtbarkeit, hohe Dauerfestigkeit |
|
4130 |
In Automobil- oder Luftfahrtkomponenten werden Hülsen benötigt, bei denen mittlere Festigkeit und gute Bearbeitbarkeit erforderlich sind. |
Leichter zu bearbeiten, gute Korrosionsbeständigkeit, mittlere Festigkeit |
Edelstahl 420/440C und 316L
- 420 / 440C
Es wird zur Herstellung von Flansch-, Verschleiß- und Lagerbuchsen verwendet. Wenn es auf hohe Härte und Verschleißfestigkeit ankommt, kommt nach der Wärmebehandlung Stahl der Güteklasse 420/440C zum Einsatz.
- 316L Edelstahl
Wenn die Umgebungsbedingungen für Stahlhülsen aggressiv sind und eine höhere Korrosionsbeständigkeit erforderlich ist, wird dieser Edelstahl zur Herstellung von Stahlhülsen verwendet.
Wärmebehandlung für Stahlhülsen
Das für die Herstellung von Stahlhülsen verwendete Material wird mehreren Wärmebehandlungen unterzogen, da die wichtigsten Anforderungen eine hohe Härte und Verschleißfestigkeit sind. Zu diesem Zweck wird das Material meist abgeschreckt und anschließend angelassen. Beispielsweise wird bei Stahl 420/440C zunächst abgeschreckt, dann angelassen und gegebenenfalls nitriert.
Herstellungsprozess für Stahlhülsen und CNC-Strategien
In diesem Abschnitt werden die Herstellungsverfahren für Stahlhülsen erläutert.
Hauptherstellungsprozess
Dies sind die wichtigsten Herstellungsprozesse:
Rohlingsvorbereitung
Zunächst wird das Rohmaterialblech in eine Presse eingelegt. Die Matrize dieser Maschine enthält die Form der benötigten Stahlhülse. Durch diesen Prozess entsteht eine Stahlhülse mit rauer Oberfläche.
Dünnwandige Armaturen
Beim Stanzen entsteht eine Stahlhülse mit etwas mehr Wandstärke als erforderlich. Um die gewünschte Präzision zu erreichen, wird die Wandstärke durch verschiedene Verfahren wie Drehen oder Schleifen etc. reduziert.
Präzisionsbohren
Dies geschieht, um die Größe vorhandener Bohrungen an Drehmaschinen oder CNC-Maschinen zu vergrößern.
Herausforderungen bei der Bearbeitung von Stahlhülsen
Stahlhülsen sind aus vielen Gründen nicht einfach zu bearbeiten, zum Beispiel:
- Enge Maßtoleranzen
- Hitzeerzeugung
- Werkzeugablenkung
- Hohe Härte
- Dünnwandige Abschnitte
- Chips-Evakuierung
Bearbeitungstipps
Nutzen Sie die folgenden Tipps für ein optimiertes Bearbeitungserlebnis von Stahlhülsen:
- Verwenden Sie Hartmetall- oder Keramikwerkzeuge
- Geringer Vorschub und mittlere Schnittgeschwindigkeit
- Verwenden Sie eine stabile Einrichtung
- Geeignetes Kühlmittel oder Schmiermittel verwenden
- ordnungsgemäße Steuerung der Chip-Entleerung
- Grobe Durchgänge zur Entfernung von Schüttgut
- Die letzten Durchgänge dienen der minimalen Materialabtragung.
Welcher Ra-Wert wird für eine gehonte Laufbuchse empfohlen?
Die Oberflächenrauheit ist ein wichtiger Faktor für die Leistungsfähigkeit von Stahlhülsen. Stahlhülsen mit rauer Oberfläche weisen eine höhere Reibung auf und können dadurch in der Anwendung ausfallen. Der übliche Ra-Wert für die meisten Stahlhülsen liegt zwischen 0.2 und 0.8 Mikrometern.
CNC-Honstahlhülsen
Durch präzise Hubbewegungen, Druckeinstellung und die Wahl des Schleifmittels werden die Stahlhülsen veredelt. Zwei weitere Schritte dieses Prozesses sind:
- Um hohe Härte zu bewältigen, CBN-Steine
- Um ein Verglasen zu verhindern, Kühlmittel
Die hergestellten Hülsen weisen eine reibungsarme und maßgleichmäßige Oberfläche auf.
CNC-Schleifen von Stahlhülsen
Bei diesem Verfahren wird die Oberfläche der Stahlhülse nach dem Schleifvorgang fleckenfrei sauber. Das Werkstück bleibt dabei unbeweglich, während sich das Schleifpapier weiter dreht.
Oberflächengüteziele (Ra, Rz)
Oberflächenrauheit (Ra)
Ra zeigt an, wie glatt die Oberfläche ist. Es ist die Höhe mikroskopischer Spitzen und Täler.
Rz (Mittlere Gipfel-Tal-Höhe)
- Entfernung vom höchsten Gipfel zum tiefsten Tal
- Gibt einen Eindruck von der Oberflächenbeschaffenheit.
Im Allgemeinen bleiben die Ziele für die Oberflächenbeschaffenheit unverändert:
- Ra: 0.2 Mikrometer bis 0.8 Mikrometer
- Rz: 1.5 – 6.0 Mikrometer
Zu berücksichtigende Faktoren bei der Wahl der Oberflächenbehandlung
Es gibt bestimmte Faktoren, die bei der Oberflächenbehandlung eine Rolle spielen, unabhängig davon, ob es sich um lackierte oder verzinkte Stahlhülsen handelt. Diese Oberflächenbehandlungen beziehen sich ausschließlich auf die Oberfläche. Zu diesen Faktoren gehören:
Tragemodus
Zunächst wird analysiert, wie das Material von einer Stahlhülse abgetragen wird. Erfolgt dies beispielsweise durch Gleiten, wird eine Nitrierbehandlung der Oberfläche durchgeführt.
Korrosionsbelastung
Unter Korrosionsbelastung versteht man die Art der Umgebung, in der die Stahlhülse eingesetzt wird. Beispielsweise werden bei Umgebungen wie Meerwasser oder Salzwasser hochfeste Barrierebeschichtungen, wie etwa Duplex-PVD, aufgebracht.
Dimensional Build
Die Maßanpassung bezeichnet die Änderung der Dicke der Stahlhülse. Oberflächenbehandlungen erhöhen häufig die Gesamtdicke. Beispielsweise werden für präzise Passungen PVD-Beschichtungen eingesetzt, da diese ultradünn sind (1–5 Mikrometer).
Konstruktion für die Herstellbarkeit von Stahlhülsen
Um die Bearbeitung von Stahlhülsen zu vereinfachen, ist mitunter eine fertigungsgerechte Konstruktion (Design for Manufacturability, DFM ) erforderlich. Diese DFM umfasst:
Materialauswahl
Wählen Sie das Material sorgfältig aus, da jedes Material seine eigenen Eigenschaften besitzt, wie beispielsweise hohe Härte oder geringe Korrosionsbeständigkeit. Die Materialwahl sollte sich nach der Umgebung richten, in der die Stahlhülse eingesetzt werden soll.
Geometrie-Designs
Vermeiden Sie unnötige Toleranzen bei der Konstruktion von Stahlhülsen, da diese die Bearbeitung erschweren. Runden Sie die Ecken möglichst ab, da scharfe Kanten an Stahlhülsen Spannungsspitzen verursachen und zu Ausfällen führen können.
Überlegungen zum Herstellungsprozess
- Während des Herstellungsprozesses von Stahlhülsen sollten Sie Folgendes beachten:
- Eine starre Vorrichtung für die Bearbeitung
- Geeignetes System zur Späneabfuhr
- Verfügbarkeit von Kühlmittel und Schmierstoffen
- Geeignete Werkzeuge je nach Material der Stahlhülse
- Optimale Vorschubgeschwindigkeit und Schnittgeschwindigkeit
Maßgeschneiderte Lösungen aus einer Hand
TUOFA ist die richtige Wahl für Sie, wenn Ihr Team nach Komplettlösungen für die kundenspezifische Bearbeitung sucht. Wir bieten Ihnen Komplettlösungen vom Rohmaterial bis zur Oberflächenbehandlung der Stahlhülse. Wir verfügen über moderne Stanzpressen, CNC-Maschinen und Anlagen zur Oberflächenbehandlung. Wir realisieren Ihr Bearbeitungsprojekt zu besten Preisen und in kürzester Zeit.
Wie lässt sich die Qualität der bearbeiteten Stahlhülsen sicherstellen?
Für eine hochwertige Stahlhülse ist eine gründliche Prüfung des Rohmaterials unerlässlich. Die Qualitätskontrolle während und nach der Produktion der Stahlhülsen sichert die Qualität. Zur Qualitätsprüfung werden folgende Werkzeuge eingesetzt:
- Koordinatenmessgerät (KMG)
- Oberflächenrauheitsmessgerät
- Rockwell-/Vickers-Härteprüfung
- Mikrometer
- Bohrungsmessgeräte
- Höhenmessgeräte
- Zerstörungsfreie Analyse
Fazit
Um Bauteile vor Verschleiß zu schützen, sind Stahlhülsen für die Fertigung unerlässlich. Die Auswahl dieser Hülsen erfolgt teils nach Funktionalität, teils nach Geometrie. Hohe Härte und Verschleißfestigkeit sind die wichtigsten Materialeigenschaften für die Hülsenherstellung. Zur Erzielung hoher Härte werden Oberflächenbehandlungen wie Nitrieren durchgeführt. Die Fertigung beginnt mit dem Stanzen und wird anschließend CNC-bearbeitet, um enge Toleranzen zu gewährleisten. Während und nach der Produktion der Stahlhülsen werden Prüfgeräte eingesetzt, um deren Qualität sicherzustellen.
Häufig gestellte Fragen
Welche Härte ist typisch für 52100-Buchsen?
- Im geglühten Zustand:
15-20 HRC
- Nach dem Abschrecken:
60-66 HRC
- Nach der Oberflächenhärtung:
60-65
Wie lässt sich Verformung bei dünnwandigen Hülsen verhindern?
Durch die Verwendung von:
- Stabile Aufstellung
- Durch Minimierung der Schnittkräfte
- Durch Klemmen und Fixieren
- Durch die Verwendung einer geeigneten Bearbeitungsreihenfolge
Müssen die Hülsen nach der Wärmebehandlung gehont werden?
Wärmebehandlungen wie Abschrecken führen stets zu einer Verformung der Abmessungen einer Stahlhülse; deshalb ist nach einer Wärmebehandlung immer ein Honen erforderlich.
Kann ich Stahlhülsen nach dem Beschichten schleifen oder honen?
Bei sehr dünnen Beschichtungen ist Honen nicht ratsam, da es die Beschichtung beschädigen würde. Bei dicken Beschichtungen hingegen kann geschliffen oder gehont werden.
 Arten der Metallverarbeitung: Verfahren und kundenspezifische Metallteile




