 Tel/WeChat:
 Email:



 Startseite
Scharfe Ecken in der CNC-Bearbeitung: Leitfaden zum Verständnis und zur Bearbeitung

 Veröffentlicht: 21. März 2025

Jedes Bauteil wird nach einer bestimmten Geometrie gefertigt. Diese Geometrie kann je nach Anforderung quadratisch, dreieckig usw. sein. Jede Geometrie weist jedoch Ecken auf, die eine entscheidende Rolle für die Funktion des Bauteils spielen; beispielsweise wird die Lastverteilung dadurch erleichtert. Dieser Artikel behandelt umfassend nahezu alle Aspekte von Ecken im Hinblick auf die CNC-Bearbeitung und deren Anwendung in der Praxis.
Was versteht man unter einer scharfen Ecke bei der CNC-Bearbeitung?
In der Zerspanung, Geometrie und Konstruktion bezeichnet man als scharfe Ecken Ecken mit einem Winkel von exakt 90° und Radius 0. Dabei kann es sich um Innen- oder Außenecken handeln. Außenecken lassen sich in der Regel problemlos per CNC-Bearbeitung realisieren. Innenecken hingegen sind aufgrund der begrenzten Möglichkeiten der Schneidwerkzeuge deutlich schwieriger zu bearbeiten.
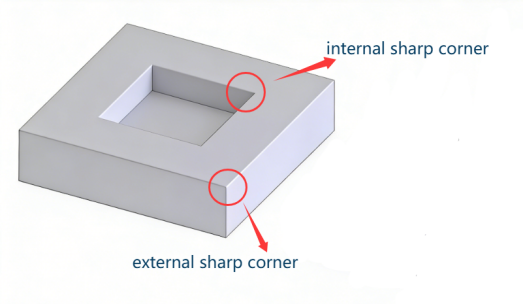
Zusammenhang zwischen scharfer Ecke und Eckenradius
Es besteht ein direkter Zusammenhang zwischen einer scharfen Ecke und ihrem Radius. Nur eine Ecke gilt als scharf, wenn sie einen Radius von 0 hat und exakt im rechten Winkel (90°) zu einer anderen Fläche steht. Der Radius kann je nach gewünschtem Rundungsradius größer oder kleiner sein.
Sind scharfe Ecken bei der Konstruktion von CNC-Teilen immer notwendig?
Im Allgemeinen wird dies in vielen Situationen vermieden, da es nahezu unmöglich ist, eine Bearbeitung im 90°-Winkel zur anderen Oberfläche und mit Radius 0 durchzuführen. Ein scharfer Eckenradius kann jedoch bei quadratischen Konstruktionen erforderlich sein, beispielsweise wenn ein Quadrat in ein anderes Quadrat eingepasst werden muss.
Zweck der Bearbeitung scharfer Ecken
Die Bearbeitung scharfer Ecken dient vielen Zwecken im Alltag und in speziellen Anwendungen. Einige der wichtigsten Anwendungsgebiete werden im Folgenden erläutert:
Montage oder Passform
Scharfe Ecken sind hilfreich bei Geometrien, die enge Toleranzen an der Schnittstelle zwischen zwei Oberflächen erfordern. Ein Beispiel hierfür ist ein quadratischer Block, der in eine Aussparung passt.
Funktionsmerkmale
Die wichtigste funktionelle Eigenschaft einer scharfen Kante ist der korrekte Sitz der zusammenpassenden Teile. Eine weitere funktionelle Eigenschaft ist die genaue Positionierung und Ausrichtung, die das präzise Positionieren von Bauteilen in Vorrichtungen, Formen usw. ermöglicht.
Ästhetische Anforderungen
Ästhetische Anforderungen spielen bei Bauteilen meist eine untergeordnete Rolle. Beispielsweise werden bei Unterhaltungselektronikgeräten vorwiegend scharfkantige Designs verwendet, um eine hochwertige und präzise Optik zu erzielen.
Worin besteht der Unterschied zwischen abgerundeten und scharfen Ecken?
Zwischen abgerundeten und scharfen Ecken bestehen viele Unterschiede, die hauptsächlich die Geometrie, den Schwierigkeitsgrad der Bearbeitung, die Art der Spannungsakkumulation und die typischen Anwendungsbereiche betreffen.
Geometrie
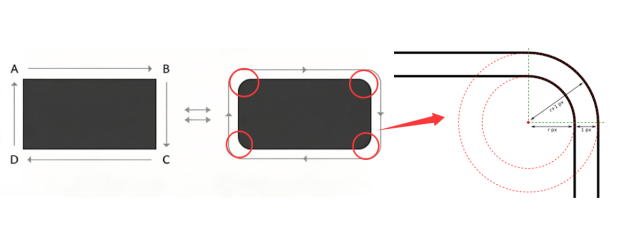
Die Geometrie scharfer Ecken umfasst einen exakten 90°-Winkel an der Grenzfläche zwischen zwei Flächen und einen Radius von 0. Abgerundete Ecken hingegen haben einen festgelegten Radius, der je nach Anforderung größer oder kleiner sein kann. Bitte beachten Sie die Abbildungen; eine abgerundete Ecke hat einen festgelegten Radius, wodurch sie abgerundet ist.
Verarbeitungsschwierigkeiten
Es besteht ein großer Unterschied zwischen der Bearbeitung scharfer und abgerundeter Ecken. Da die in CNC-Maschinen verwendeten Schneidwerkzeuge meist an der Spitze abgerundet sind, ist es äußerst schwierig, einen Radius von null an den Ecken zu erzielen. Diese Werkzeuge erleichtern jedoch die Bearbeitung abgerundeter Ecken.
Spannungskonzentration
Die Spannungskonzentration steigt exponentiell mit zunehmender Schärfe der Kante. Bei abgerundeten Ecken verteilt sich die Spannung gleichmäßig, bei scharfen Ecken hingegen akkumuliert sie sich, was zu plötzlichen oder spröden Brüchen führen kann.
Typische Anwendungen
Typische Anwendungsbereiche für scharfe Ecken:
- Elektrische Gehäuse und Steckverbinder, beispielsweise Leiterplattensteckverbinder oder elektronische Gehäuse, erfordern scharfe Innenkanten, damit die Komponenten perfekt ausgerichtet werden können.
- Bestimmte Metallumformwerkzeuge erfordern scharfe Ecken für die präzise Geometrie des Werkstücks.
- Schneidwerkzeuge benötigen stets scharfe Kanten.
Typische Anwendungsbereiche für abgerundete Ecken:
- Um eine übermäßige Spannungskonzentration an den Kanten zu vermeiden, werden bei Bauteilen abgerundete Ecken verwendet.
- Beim Spritzgießen tragen abgerundete Ecken zu einem besseren Materialfluss bei und reduzieren Defekte.
- Abgerundete Ecken dienen der erhöhten Sicherheit der Bauteile.
- In Fluidströmungssystemen verringern abgerundete Ecken die Turbulenzen.
Welche Arten von scharfen Ecken gibt es?
Im technischen Konstruktionswesen können scharfe Ecken innen oder außen liegen. Diese Ecken spielen eine entscheidende Rolle bei der Spannungskonzentration, der Herstellbarkeit und der Sicherheit.
Scharfe Innenecken
Wie der Name schon andeutet, befinden sich diese Ecken im Inneren eines Teils, wo zwei innere Flächen aufeinandertreffen, zum Beispiel in der inneren Ecke einer Tasche.
Scharfe Außenkanten
Äußere scharfe Ecken befinden sich außerhalb der Stelle, an der zwei Außenflächen aufeinandertreffen. Ein Beispiel hierfür ist die Kante eines Würfels oder Blocks.
Scharfe Außenkanten vs. Innenkanten
Die folgende Tabelle erläutert genau die verschiedenen Unterschiede zwischen inneren und äußeren scharfen Ecken.
|
Aspekt |
Scharfe Außenkanten |
Scharfe Innenecken |
|---|---|---|
|
Standort |
Außenkanten eines Teils |
Innenecken von Taschen, Schlitzen oder Vertiefungen |
|
Maschinenbearbeitung |
Auf den meisten Maschinen leicht zu bearbeiten. |
Schwer zu bearbeiten; möglicherweise ist Funkenerosion erforderlich. |
|
Werkzeugbeschränkung |
Keine wesentlichen Einschränkungen |
Durch den Werkzeugradius begrenzt; erfordert oft Spezialwerkzeuge |
|
Allgemeiner Gebrauch |
Schneidkanten, äußere Geometrie |
Engpass-Nuten, Keilnuten und Montagepassungen |
CNC-Fräsen für scharfe Ecken
In der praktischen Bearbeitung ist es nahezu unmöglich, einen Radius von 0 an einer Ecke zu erreichen, da die Werkzeuge bis zu einem gewissen Grad abgerundet sind. CNC-Fräsen ist jedoch die gängige und ideale Methode zur Bearbeitung scharfer Außenecken.
CNC-Fräsen – effektiv für scharfe Außenkanten
CNC-Fräsen erleichtert die Bearbeitung scharfer Außenkanten durch die große Werkzeugauswahl, die gleichbleibende Präzision und die gute Oberflächengüte. Dabei bleibt das Werkstück stationär, während die Schneidwerkzeuge die gewünschte Form erzeugen.
Werkzeugzugänglichkeit
Die Schneidwerkzeuge einer Fräsmaschine können der Kontur des Werkstücks problemlos folgen und Material entlang der Kante abtragen. Der Grund dafür ist, dass im Gegensatz zu Innenkanten Außenkanten vollständig freiliegen.
Konstante Präzision
Die Werkzeugbahn und die Schnittparameter der CNC-Fräsmaschine sind so eingestellt, dass die Fräser der Kontur jedes Mal exakt folgen. Dadurch wird eine gleichbleibende Präzision gewährleistet.
Oberflächenfinish
Da die äußere scharfe Kante vollständig freiliegt, können die Schneidwerkzeuge stabil arbeiten und Vibrationen reduzieren. Zudem können die Werkzeuge einer gleichmäßigen Bahn folgen, was zu einer glatteren Oberfläche führt.
Herausforderungen beim CNC-Fräsen scharfer Innenecken
Innenecken sind aufgrund folgender Herausforderungen bei der CNC-Bearbeitung schwer zu bearbeiten:
Einschränkung der Werkzeuggeometrie
Schneidwerkzeuge haben meist einen endlichen Radius an den Kanten, was zu schlechter Werkzeugzugänglichkeit und abgerundeten Innenecken führt.
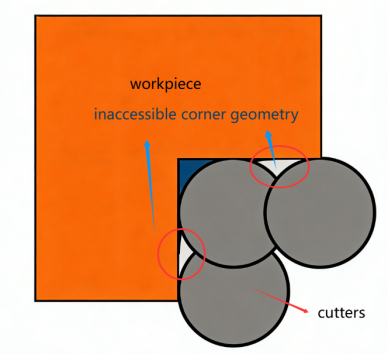
Werkzeugvibration
Bei der Bearbeitung scharfer Innenkanten werden häufig Werkzeuge mit längeren Schaftfräsern eingesetzt, um den Bereich zu erreichen. Dadurch kommt es während der Bearbeitung zu einer Werkzeugdurchbiegung. Wenn diese Durchbiegung auf die Schnittkräfte trifft, entstehen Werkzeugschwingungen.
Spanabfuhr
Beim Arbeiten mit Werkzeugen in tiefen Taschen oder Schlitzen ist der Platz sehr begrenzt. Aufgrund dieser beengten Verhältnisse können die Späne nicht ungehindert abfließen, wodurch die Späneabfuhr erheblich erschwert wird.
Wie wirken sich scharfe Innenkanten auf Bauteile aus?
Scharfe Innenkanten haben einen großen Einfluss auf die Leistung der Bauteile. Sie beeinträchtigen die Leistung aufgrund von Spannungskonzentrationen, Schwierigkeiten bei der Einhaltung der Maßgenauigkeit und Problemen mit der Oberflächenqualität.
Möglicher Bruch
Scharfe Innenkanten stellen Spannungskonzentrationspunkte in der Geometrie oder Konstruktion eines Bauteils dar. Bei Belastung verteilt sich die Spannung nicht gleichmäßig im Bauteil, sondern konzentriert sich an den scharfen Kanten. Dies tritt insbesondere bei zyklischer Belastung auf. Diese ungleichmäßige Lastverteilung führt zu vorzeitiger Rissbildung. Sobald ein Riss entsteht, breitet er sich schnell aus und führt zu einem plötzlichen Bruch. Bei spröden Werkstoffen sollten scharfe Kanten daher unbedingt vermieden werden.
Maßgenauigkeit der Teile
Auch bei der CNC-Bearbeitung sind die Werkzeuge nicht extrem scharf. Sie haben einen endlichen Radius, wodurch Ecken mit einem bestimmten Radius entstehen. Dies führt zu Problemen bei der Passung mit anderen Teilen.
Oberflächenqualitätsproblem
Die Oberflächenqualität scharfer Innenkanten ist ebenfalls mangelhaft, da Schneidwerkzeuge das Material nicht effizient von der Oberfläche abtragen. Eine schlechte Oberfläche an einem Bauteil führt zu Materialermüdung.
Alternative Fertigungsverfahren für scharfe Innenkanten
Manchmal erfordert eine Konstruktion eine absolut scharfe Innenkante. In solchen Fällen reichen CNC-Maschinen allein nicht aus. Ingenieure greifen dann auf EDM oder Räumen zurück. Dieses Verfahren erhöht zwar die Bearbeitungskosten, führt aber zu deutlich schärferen Innenkanten.
EDM zur Bearbeitung scharfer Innenecken
Die Funkenerosion (EDM) unterscheidet sich vom herkömmlichen Fräsverfahren. Bei diesem Verfahren wird anstelle von Schneidwerkzeugen ein elektrischer Funke verwendet.
Verarbeiten:
- Das Werkstück und die Elektroden werden in eine dielektrische Flüssigkeit eingetaucht und an eine gepulste elektrische Stromversorgung angeschlossen.
- Bringen Sie die Elektrode in die Nähe des Werkstücks. Zwischen ihnen entsteht ein Funke, der zu lokalem Schmelzen und Verdampfen des Materials führt.
Hier ist also keine physische Schneide erforderlich. Das Material wird berührungslos abgetragen. EDM gilt als ideales Werkzeug zur Bearbeitung scharfer Innenkanten, da keine Schnittkräfte benötigt werden. Zudem ist die Maßgenauigkeit sehr hoch.
Scharfe Ecke: CNC-Fräsen vs. EDM
EDM ist für scharfe Innenecken besser geeignet als CNC-Fräsen, aus den in der folgenden Tabelle genannten Gründen:
|
Funktion |
CNC Fräsen |
EDM (elektrische Entladungsbearbeitung) |
|---|---|---|
|
Eckengenauigkeit |
Aufgrund des Werkzeugradius ist es schwierig, perfekt scharfe Ecken zu erzielen. |
Kann perfekt scharfe Innenecken erzeugen (keine Werkzeugradiusbegrenzung) |
|
Oberflächenqualität |
Scharfe Kanten können Grate hinterlassen; erfordert Nachbearbeitung |
Glatte Ecken; ausgezeichnete Oberflächenbeschaffenheit |
|
Frakturrisiko |
Höheres Risiko bei spröden Werkstoffen aufgrund von Werkzeugspannungen |
Minimales Risiko; berührungsloses Verfahren reduziert die mechanische Belastung |
Manuelles Schneiden für scharfe Innenecken
Das manuelle Schneiden scharfer Innenecken erfordert die Bearbeitung mit Handwerkzeugen. Dabei kommen Feilen, Handmeißel und Spezialwerkzeuge wie Schaber zum Einsatz, um Material von den Ecken abzutragen. Diese Werkzeuge bieten Flexibilität bei der Bearbeitung schwer zerspanbarer Teile. Zudem sind bei kleineren Aufträgen geringere Rüstkosten erforderlich.
- Die größte Einschränkung besteht darin, dass es einen qualifizierten Bediener erfordert.
Wie lassen sich scharfe Ecken vermeiden?
Da scharfe Innenkanten schwer zu bearbeiten sind und als Spannungskonzentrationspunkte wirken, sollten sie vermieden werden. Diese scharfen Kanten lassen sich vermeiden:
Innere Filets hinzufügen
Durch die Integration von Innenverrundungen in die Konstruktion wird der natürliche Radius des Schneidwerkzeugs optimal genutzt, wodurch eine reibungslose Bearbeitung der Ecke ermöglicht wird. Zudem werden Spannungsspitzen reduziert. Die Oberflächenqualität wird ebenfalls geprüft.
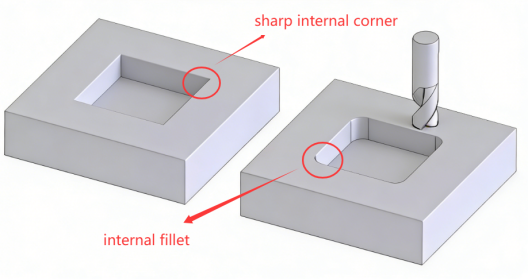
Dogbone-Filets & T-Bone-Filets
Wenn das bearbeitete Teil mit einem Bauteil mit scharfen Außenkanten zusammengefügt werden muss, sind Dogbone- und T-Bone-Verrundungen die gängigste Lösung.
T-Bone-Filets
Eine T-förmige Ausrundung erzeugt eine kleine, kreisförmige Vertiefung, die sich von der inneren Ecke T-förmig nach außen erstreckt. Dieser zusätzliche Freiraum ermöglicht es runden Schneidwerkzeugen, die Ecke zu überbrücken, ohne unerwünschtes Material zurückzulassen.
Hundeknochenfilets
Es fügt eine kleine kreisförmige Erhebung an der Ecke hinzu, die sich diagonal von der inneren Ecke nach außen erstreckt.
Zuverlässige Eckbearbeitung von Tuofa
Der Online-5-Achs-CNC-Bearbeitungsservice von TUOFA kann Ecken, Standard-Rundecken, Verrundungen und sogar einige spezielle oder komplizierte Ecken, abgeschrägte Fasen und gebogene Ecken perfekt bearbeiten.
Eigenschaften der Bearbeitungswerkstoffe berücksichtigen
Die Eigenschaften eines Werkstoffs, wie Härte, Zähigkeit, Kaltverfestigung usw., beeinflussen die Eckbearbeitung maßgeblich. Im Folgenden wird die Wirkung jeder einzelnen Eigenschaft erläutert:
Härte
Die Werkstoffe, wie beispielsweise hochkohlenstoffhaltiger Stahl, weisen eine hohe Härte auf. Diese hohe Härte führt zu schlechteren Bearbeitungsergebnissen, da höhere Schnittkräfte erforderlich sind. Werkzeugdurchbiegung ist eine häufige Herausforderung bei der Eckbearbeitung harter Metalle.
Zähigkeit
Zähigkeit bedeutet die vollständige Energieaufnahme vor dem Bruch. Das heißt, Werkstoffe mit hoher Zähigkeit sind schwieriger zu bearbeiten, da die Schnittkraft höher ist. Daher ist es ratsam, beim Bearbeiten von Ecken den Vorschub zu reduzieren.
Kaltverfestigung
Es ist ein häufiges Problem, dass Metalle durch die Anhäufung von Versetzungen härter werden. Aufgrund der Kaltverfestigung sind höhere Schnittkräfte erforderlich, was die Bearbeitung erschwert. Reibung zu vermeiden und den Vorschub zu reduzieren, kann die Kaltverfestigung beim Bearbeiten von Ecken wirksam verhindern.
Wärmeleitfähigkeit
Beim Bearbeiten von Ecken steigt die Temperatur von Metallen. Werkstoffe mit geringer Wärmeleitfähigkeit, wie beispielsweise Titan, lassen sich nur sehr schlecht bearbeiten, da die Wärme nicht abgeleitet wird, sondern sich staut und zu Werkzeugschäden führt.
Die richtigen Bearbeitungswerkzeuge auswählen
Bei der Bearbeitung scharfer Ecken spielen die Bearbeitungswerkzeuge eine entscheidende Rolle. Werkzeuge mit größeren Durchmessern an den Schaftfräsern erzeugen abgerundete Ecken und umgekehrt. Daher ist eine sorgfältige Werkzeugauswahl unerlässlich.
Passen Sie die Schnittparameter an
Um eine bessere Effizienz bei der Bearbeitung der Ecken zu erzielen, sollten die folgenden Parameter entsprechend angepasst werden:
- Vorschubgeschwindigkeit
Bei Werkstoffen mit schlechter Bearbeitbarkeit, wie z. B. Titan, sollte die Vorschubgeschwindigkeit geringer sein, um Werkzeugschäden zu vermeiden.
- Schnitttiefe
Bei gut zerspanbaren Werkstoffen wie Aluminium sollte eine höhere Schnitttiefe eingestellt werden, was zu einer höheren Materialabtragsrate beiträgt.
- Spulengeschwindigkeit
Da härtere Werkstoffe bei der Bearbeitung größere Wärmemengen erzeugen, empfiehlt es sich, eine niedrigere Spindeldrehzahl zu wählen.
Fazit
Scharfe Ecken lassen sich in innere und äußere Ecken unterteilen. In der praktischen Bearbeitung sind scharfe innere Ecken jedoch aufgrund des 90°-Winkels zur gegenüberliegenden Oberfläche und des Radius Null nahezu unmöglich zu bearbeiten, da alle Werkzeuge einen endlichen Radius aufweisen. Aufgrund dieser Bearbeitungsschwierigkeiten werden scharfe Ecken durch Verrundungen vermieden. Das Hinzufügen von Verrundungen in die Konstruktion reduziert die Spannungskonzentration und erhöht somit die Lebensdauer des Bauteils.
FAQ
Was ist der minimale Eckradius bei der CNC-Bearbeitung?
Das hängt vom verwendeten Schneidwerkzeug ab. Wenn beispielsweise der Radius einer Fräse am Schaftfräser 6 mm beträgt, beträgt der Radius der scharfen Kante 3 mm.
Wie fertigt man scharfe Innenkanten?
Scharfe Innenkanten können wie folgt bearbeitet werden:
- Werkzeuge mit Schaftfräsern kleinen Durchmessers
- Funkenerosion (EDM)
- Anstich
- Drahterodieren
Wie lässt sich Rattern beim Fräsen vermeiden?
Es kann reduziert werden durch:
- Erhöhung der Werkzeugsteifigkeit
- Einstellen der Spindeldrehzahl
- Optimierung der Zufuhrrate
- Verringerung der Schnitttiefe
- Verwendung scharfer Schneidwerkzeuge
 Fräsmaschinen: Leistungsfähigkeit, Vor- und Nachteile sowie Auswahlhilfe




