 Tel/WeChat:
 Email:



 Startseite
Prüffestigkeit erklärt: Ist sie wichtig für CNC-bearbeitete Teile?

 Veröffentlicht: 8. August 2023

Bei der Suche nach Metallkomponenten für Ihr nächstes Fahrzeugprojekt ist eine Eigenschaft entscheidend für deren Formstabilität unter Belastung: die Streckgrenze. Bei tragenden CNC-Bauteilen ist sie in der Regel wichtiger als die Zugfestigkeit. In diesem Leitfaden erläutern wir die Streckgrenze, wie Ingenieure diesen Wert ermitteln, wie er mit der Streckgrenze zusammenhängt und wie Tuofa ihn in den Fertigungsprozess integriert. So kann Ihr Team ein Diagramm zur Streckgrenze verstehen und die passende Materialgüte auswählen.
Was ist die Prüffestigkeit?
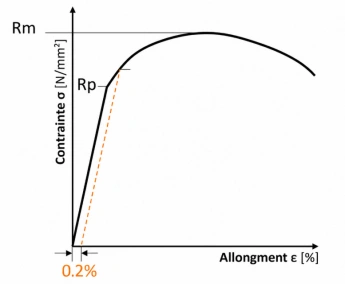
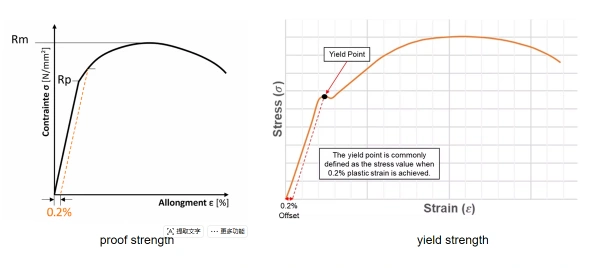
Der Spannungswert, bei dem ein Metall nach Entlastung einen bestimmten Grad an bleibender Verformung erreicht, typischerweise 0.2 %, wird als Streckgrenze oder Dehnspannung bezeichnet. Ingenieure bevorzugen die Streckgrenze für Metalle wie Aluminium und Edelstahl, die im Spannungs-Dehnungs-Diagramm keine ausgeprägte Streckgrenze aufweisen.
Ist die Prüffestigkeit gleich der Prüflast?
Nein. Die Prüffestigkeit wird als Spannungswert (MPa oder ksi) definiert, während die Prüflast die maximale Kraft (N oder lbf) angibt, die ein Befestigungselement oder ein anderes Bauteil ohne Verformung aushalten kann. Der Wert der Prüflast wird mit folgender Formel berechnet:
Prüflast = Prüffestigkeit x Spannungsfläche (eines Verbindungselements)
Ist die Prüffestigkeit eine mechanische Eigenschaft?
Ja. Die Streckgrenze ist eine mechanische Eigenschaft, die durch Zugversuche ermittelt wird. Sie wird häufig zusammen mit anderen Eigenschaften wie Zugfestigkeit, Dehnung und Härte angegeben.
Wozu dient die Prüffestigkeit?
Das Hauptziel der Festigkeitsprüfung ist die Bestimmung der Grenze der zulässigen Betriebsspannungen, bei der eine dauerhafte Verformung des Bauteils unter Betriebsbelastung vermieden wird.
Wie wird die Prüffestigkeit gemessen?
Die Bestimmung der Streckgrenze erfolgt mittels eines Laborverfahrens, bei dem eine Probe in einer Zugprüfmaschine gedehnt, ihre Spannungs-Dehnungs-Kurve aufgezeichnet und der Wert anhand der Kurve mittels der Offset-Methode abgelesen wird. Das Verfahren folgt üblicherweise den Richtlinien der ASTM E8 oder ISO 6892.
Zugversuch
Eine vorbereitete Probe, häufig ein zylindrischer oder flacher Stab mit bekanntem Querschnitt, wird in eine Zugprüfmaschine eingespannt und bis zum Bruch gedehnt. Kraft und Dehnung der Probe werden während des Versuchs mit einem Extensometer aufgezeichnet.
Erstellung der Spannungs-Dehnungs-Kurve
Um die Werte für Streckgrenze und Dehnung zu erhalten, dividieren wir die aufgezeichneten Kraft- und Dehnungswerte durch die ursprüngliche Querschnittsfläche bzw. Länge der Probe. Diese beiden Werte ergeben eine Spannungs-Dehnungs-Kurve, die durch einen elastischen und einen plastischen Bereich gekennzeichnet ist.
Bestimmung von Rp0.2 mit der Offset-Methode
Eine Ausgleichsgerade wird parallel zum elastischen (linearen) Abschnitt des Diagramms ab einer Dehnung von 0.2 % auf der x-Achse konstruiert. Der Schnittpunkt dieser Ausgleichsgerade mit dem Spannungs-Dehnungs-Diagramm liefert den Wert der Streckgrenze Rp0.2.
Prüffestigkeit im Vergleich zu anderen Materialeigenschaften
Nun werden wir den Unterschied zwischen der Prüffestigkeit und anderen Materialeigenschaften wie der Streckgrenze und der Zugfestigkeit usw. erörtern.
Prüffestigkeit vs. Streckgrenze
Die folgende Tabelle vergleicht die Prüffestigkeit und die Streckgrenze und hebt die wichtigsten Unterschiede zwischen ihnen hervor.
|
Eigenschaften |
Streckgrenze |
Beweisstärke |
|---|---|---|
|
Anwendbare Materialien |
Metalle mit einer ausgeprägten Streckgrenze (z. B. Baustahl) |
Metalle ohne ausgeprägte Streckgrenze (Aluminium, austenitischer Edelstahl, Titan) |
|
Position auf der Kurve |
Punkt, an dem die Kurve sichtbar von elastisch zu plastisch wechselt. |
Schnittpunkt einer 0.2%-Offsetlinie mit der Kurve |
|
Symbole |
Vertreten als YS |
Angegeben als Rp0.2 oder Prüfspannung |
|
Anwendungen |
Allgemeine Stahlbaukonstruktion |
CNC-Teile aus Aluminium, Edelstahl und Titan sowie Befestigungselemente |
Prüffestigkeit vs. Zugfestigkeit
Die nachstehende Tabelle verdeutlicht den Zusammenhang zwischen Streckgrenze und Zugfestigkeit in verschiedenen Stadien der Materialverformung.
|
Eigenschaften |
Beweisstärke |
Zugfestigkeit |
|---|---|---|
|
Zweck |
Legt die sichere Grenze vor der bleibenden Verformung fest. |
Markiert die maximale Spannung vor dem Bruch. |
|
Position auf der Kurve |
Frühe plastische Zone (geringe Offset-Dehnung) |
Scheitelpunkt der Kurve, kurz vor der Einschnürung |
|
Art der Verformung |
Beginn der bleibenden (plastischen) Verformung |
Maximale Tragfähigkeit |
|
Wie messen |
0.2%-Offset-Methode an der Spannungs-Dehnungs-Kurve |
Maximale Spannung während des Zugversuchs aufgezeichnet |
|
Anwendungen |
Auslegungsgrenzen für die Arbeitslast |
Berechnungen des Sicherheitsfaktors und der Ausfallmarge |
Können sie austauschbar verwendet werden?
Nein. Bei Metallen mit Streckgrenze, z. B. vielen Kohlenstoffstahlsorten, liegen die Prüf- und Streckgrenze relativ nahe beieinander. In diesem Fall können beide Begriffe verwendet werden. Bei Metallen ohne Streckgrenze, z. B. Aluminium, austenitischer Edelstahl und Titan, muss jedoch die Prüfgrenze (Rp0.2) verwendet werden. Überprüfen Sie stets den im Prüfzertifikat angegebenen Wert.
Festigkeitsprüfung gängiger CNC-Bearbeitungsmaterialien
Die Streckgrenze variiert je nach Legierungszusammensetzung, Härtegrad und Wärmebehandlung. Es ist wichtig, den tatsächlichen Mindestwert der Streckgrenze in der Werksbescheinigung für eine bestimmte Charge CNC-bearbeiteten Materials zu überprüfen.
Aluminiumlegierungen
6061-T6 weist eine Streckgrenze von ca. 240–276 MPa auf, während die hochfeste Sorte 7075-T6 etwa 460–503 MPa erreicht. Die Vergütungssorte (z. B. T6, T651) beeinflusst die Streckgrenze maßgeblich. Geben Sie daher bei der Bestellung unbedingt die Vergütungssorte an.
Austenitische rostfreie Stähle
Die Edelstähle 304 und 316 sind geglühte austenitische Sorten mit einer relativ geringen Streckgrenze von etwa 170–310 MPa, zeichnen sich aber durch hohe Dehnbarkeit und Korrosionsbeständigkeit aus. Durch Kaltverformung lässt sich die Streckgrenze deutlich erhöhen.
Kohlenstoffstähle
Niedriggekohlte Stähle, einschließlich 1018, erreichen Druckfestigkeiten zwischen 370 und 440 MPa. 4140-Legierungsstähle können nach dem Abschrecken und Anlassen je nach Wärmebehandlung Druckfestigkeiten von 655 bis 1000 MPa erreichen.
Titanlegierungen
Ti-6Al-4V ist die am häufigsten in der Luft- und Raumfahrt verwendete Titanlegierung und weist im geglühten Zustand eine Streckgrenze von etwa 830–950 MPa auf. Das bedeutet, dass ihre Streckgrenze fast doppelt so hoch ist wie die der Aluminiumlegierung 7075-T6, ihr Gewicht jedoch deutlich geringer.
Kupferlegierungen
C360-Messing erreicht je nach Härtegrad eine Zugfestigkeit von etwa 124-310 MPa, während Beryllium-Kupfer-Legierungen, die für Präzisionsfedern und -verbinder verwendet werden, nach der Wärmebehandlung Werte von über 900 MPa erreichen können.
Besitzt nur Metall eine Prüffestigkeit?
Nein, auch Kunststoffe und Verbundwerkstoffe besitzen eine Streckgrenze, die üblicherweise als Dehngrenze bezeichnet wird. Die Streckgrenze wird üblicherweise für Metalle verwendet.
Was kann die Prüffestigkeit von Werkstoffen beeinflussen?
Verschiedene Faktoren wie die chemische Zusammensetzung, die Mikrostruktur, die Temperatur und die Materialbedingungen beeinflussen die Streckgrenze von Werkstoffen. Alle diese Faktoren werden im Folgenden beschrieben.
Chemische Zusammensetzung
Das Vorhandensein verschiedener Legierungselemente wie Chrom, Nickel und Kupfer beeinflusst die Versetzungsbewegung in Metallen und somit die Streckgrenze. Selbst geringfügige Abweichungen innerhalb einer Materialspezifikation können zu einer Schwankung des Rp0.2-Wertes von 10–20 % führen.
Materialzustand und Härte
Wärmebehandlung und Kaltverfestigung (Anlasszustand) beeinflussen die Streckgrenze stärker als jede andere Eigenschaft. Dieselbe Aluminiumlegierung weist im geglühten Zustand O eine Streckgrenze von etwa 76 MPa und im maximal ausgehärteten Zustand T6 über 500 MPa auf.
Korngröße und Mikrostruktur
Feinkörnige Strukturen erhöhen tendenziell die Streckgrenze, indem sie die Versetzungsbewegung behindern; dies wird als Hall-Petch-Verfestigungsmechanismus bezeichnet. Die Korngröße wird durch den Gieß-, Schmiede- und Bearbeitungsprozess beeinflusst.
Temperatur
Bei steigender Temperatur nimmt die Streckgrenze ab, insbesondere bei Aluminiumlegierungen oberhalb von 150 °C. Bei Bauteilen, die hohen Temperaturen ausgesetzt sind, muss die Streckgrenze bei der Betriebstemperatur des Bauteils geprüft werden.
Wie beeinflusst die Zugfestigkeit die CNC-Bearbeitung?
Der Wert der Prüffestigkeit beeinflusst die Schnittkräfte, die Standzeit der Werkzeuge und die Maßstabilität von CNC-bearbeiteten Teilen.
Schnittkraft und Maschinenlast
Je höher die Prüffestigkeit, desto größer sind die erforderlichen Schnittkräfte, die das Material abscheren würden, was die Spindelbelastung erhöht und möglicherweise langsamere Vorschubgeschwindigkeiten bei CNC-Maschinen erforderlich macht.
Werkzeugverschleiß und Schnittwärme
Das Schneiden von hochfesten Werkstoffen wie Ti-6Al-4V oder 4140 geht im Vergleich zu weicheren Aluminiumlegierungen mit einer zusätzlichen Wärmeentwicklung und einem erhöhten Verschleiß der Schneidwerkzeuge einher.
Dauerhafte Verformung von CNC-Teilen
Wird die Streckgrenze eines dünnen Bereichs durch zu hohe Klemm- oder Schnittkräfte überschritten, kommt es zu plastischer Verformung des CNC-bearbeiteten Teils – einer der Hauptgründe für Maßabweichungen unmittelbar nach der Bearbeitung.
Bedeutet das, dass man dünnere Bauteile herstellen kann, wenn man zur Gewichtsreduzierung ein Material mit höherer Streckgrenze verwendet? Definitiv nicht. Selbst bei Wahl eines Materials mit höherer Streckgrenze wird die Wandstärke der Bauteile von anderen Faktoren wie Flächenträgheitsmoment, Steifigkeit und Verbindungsdesign beeinflusst.
Verformung dünnwandiger CNC-Teile
Aufgrund von Spannungskonzentrationen kann selbst Material mit einer Streckgrenze, die die Belastung weit übersteigt, lokal Kräften ausgesetzt werden, die über die Streckgrenze hinausgehen, und dadurch dünnwandige Bereiche verformen.
Wie wird die Prüffestigkeit bei der Konstruktion von CNC-Teilen verwendet?
Die Prüffestigkeit beeinflusst zahlreiche Aspekte der Konstruktion eines CNC-Teils, darunter die Wahl der verwendeten Materialien und die Abmessungen der kritischen Merkmale des Bauteils.
Materialauswahl für tragende Teile
Bei Bauteilen, die einer kontinuierlichen oder wiederholten Belastung ausgesetzt sind, wird üblicherweise eine zulässige Betriebsspannung von 50-67% der Streckgrenze gewählt.
Wandstärke- und Querschnittsdesign
Die Wandstärke wird so gewählt, dass die Spannung an der kritischen Stelle unter der größten Last geringer ist als die Streckgrenze des Materials zuzüglich eines Sicherheitsfaktors.
Besondere Teilemerkmale im Design
- Konstruktion mit Spannungskonzentration: Scharfe Innenecken, kleine Abrundungsradien und plötzliche Querschnittsänderungen führen zu hohen lokalen Spannungen, die weit über der Nennspannung liegen und trotz niedriger durchschnittlicher Bauteilspannung möglicherweise die Streckgrenze überschreiten.
- Verbindungselementkonstruktion: Schrauben und Gewinde werden eher durch die Prüflast als durch die Prüffestigkeit charakterisiert, da für die Integrität der Verbindung die Klemmkraft und nicht die Materialspannung entscheidend ist.
Anwendungen der Zugfestigkeit bei CNC-bearbeiteten Teilen
Nachfolgend einige Beispiele für die Anwendung der Prüffestigkeit bei verschiedenen CNC-bearbeiteten Teilen.
Struktur- und Montageteile für die Luft- und Raumfahrt
Die Halterungen und Befestigungsteile für die Luft- und Raumfahrt werden normalerweise aus dem Aluminium 7075-T6 oder der Legierung Ti-6Al-4V gefertigt, da diese eine hohe Festigkeit pro Gewichtseinheit für Flugbelastungen aufweisen.
Lasttragende Bauteile im Automobilbereich
Die Komponenten von Federung und Antriebsstrang müssen eine angemessene Prüffestigkeit aufweisen, um Stoßbelastungen ohne Verformung über Tausende von Betriebszyklen standzuhalten.
Robotikkomponenten
Informationen zur Festigkeitsprüfung sind für die Gelenke von Roboterarmen und die Halterungen von Endeffektoren unerlässlich, um Verformungen zu vermeiden, die bei wiederholter Betätigung zu Spiel führen könnten.
Teile für optische und Präzisionsinstrumente
Die Festigkeit des Gehäuses von Präzisionsinstrumenten muss so hoch sein, dass selbst montagebedingte Klemm- und thermische Spannungen die optische/mechanische Ausrichtung nicht beeinträchtigen.
Wie unterstützt Tuofa CNC-Teile mit Prüffestigkeitsanforderungen?
Tuofa ist ein CNC-Bearbeitungsunternehmen, das die Serien- und Prototypenfertigung von Teilen anbietet . Die Festigkeitsprüfung wird dabei zunehmend zum Routineverfahren im Produktionsprozess. Ob es sich um eine einzelne, mit Tuofas CNC-Maschinen bearbeitete, tragende Halterung oder um die umfassende Bearbeitung im Rahmen eines kompletten Fahrzeugprogramms handelt – die Festigkeitsprüfung wird in jeder Phase, vom Materialeingang bis zur Endkontrolle, überwacht.
Materialqualität und -zustand prüfen
Die Ingenieure prüfen Güteklasse, Zustand und Festigkeit des Materials anhand des Werkszeugnisses. Bei Bedarf an tragenden Bauteilen empfiehlt Tuofa in der Regel die Verwendung von Werkstoffen mit höherer Belastbarkeit. Zu den gängigen kundenspezifischen tragenden Bauteilen gehören:
- Wand- und Deckenhalterungen
- Welle
- Montageplatten
- Lasttragende Bolzen
Die Verwendung von Werkstoffen mit höherer Streckgrenze für diese Bauteile dient dazu, das Risiko von Rissen, Verformungen und Maßabweichungen zu vermeiden.
Bewertung der tragenden Merkmale während der DFM
Im Rahmen des DFM-Prozesses werden Wandstärke, Abrundungsradius und Befestigungsmittelkonstruktion anhand der Streckgrenze des Materials geprüft und gegebenenfalls Änderungen vorgeschlagen. Beispielsweise verwenden wir bei der Beurteilung von Bohrungen in tragenden Bereichen typischerweise die Streckgrenze des Materials als Referenzwert, um festzustellen, ob der verbleibende Querschnitt ausreichend ist, um bleibenden Verformungen standzuhalten.
Kritische Maße nach der Bearbeitung prüfen
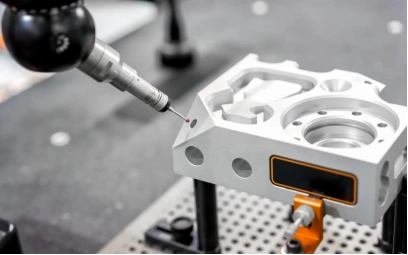
Nach dem Bearbeitungsprozess werden die kritischen Maße überprüft, um sicherzustellen, dass es während der Produktion zu keinen Verformungen gekommen ist.
Fazit
Die Streckgrenze entscheidet darüber, ob ein Metallteil unter Belastung seine Form behält. Das Verständnis des Zusammenhangs zwischen Streckgrenze, Zugfestigkeit und Werkstoffzustand ermöglicht die richtige Materialauswahl und die optimale Konstruktion des Bauteils für die CNC-Bearbeitung. Entscheidend ist die Wahl eines CNC-Bearbeitungsunternehmens, das die Streckgrenze bei der Konstruktion und Bearbeitung des Bauteils berücksichtigt.
FAQ
Ist die Streckgrenze dasselbe wie die Streckspannung?
Ja, Streckgrenze und Streckspannung bezeichnen dasselbe Phänomen – die Spannung, bei der eine bestimmte bleibende Verformung auftritt, üblicherweise 0.2 %. Manche Normen und Hersteller verwenden lediglich unterschiedliche Begriffe, um dieses Phänomen zu beschreiben.
Kann die CNC-Bearbeitung die Zugfestigkeit eines Materials verändern?
Da die CNC-Bearbeitung die Materialeigenschaften nicht beeinflusst, sondern lediglich Material abträgt, kann eine starke Kaltverformung aufgrund aggressiver Schneidvorgänge und lokaler Erwärmung des Materials in der Nähe der Schneidkante die Mikrostruktur und die Prüffestigkeit lokal beeinträchtigen.
Wie berechnet man die Prüflast aus der Prüffestigkeit?
Die Prüflast eines Verbindungselements muss durch Multiplikation seiner Zugspannungsfläche ermittelt werden.
Warum haben Schrauben aus Edelstahl 316 keinen Dehnfestigkeitswert?
Austenitischer Edelstahl 316 härtet während der Bearbeitung aus und erreicht im Gegensatz zu Schrauben aus Kohlenstoffstahl keine Dehngrenze. Aufgrund der sich durch Kaltverformung verändernden Festigkeit sind die Streckgrenze und die Zugfestigkeit die Kriterien für Schrauben aus Stahl 316.
 Verzinkter Stahl vs. galvanisierter Stahl: Welchen sollten Sie wählen?




