 Tel/WeChat:
 Email:



 Startseite
Anleitung zur Herstellung von Blechhalterungen: Konstruktions- und Fertigungsleitfaden

 Veröffentlicht: 8. Oktober 2024

Eine Halterung dient als Verbindungselement zwischen zwei Bauteilen und fixiert diese. Sie bietet Halt und verbindet die beiden Teile. Je nach Anforderung gibt es Halterungen aus Metall in verschiedenen Formen und Größen. Eine kostengünstige und praktische Methode zur Herstellung von Halterungen ist die Blechbearbeitung. Bevor Sie einen Dienstleister für Blechprototypen oder ähnliche Dienstleistungen beauftragen, sollten Sie sich mit den Grundlagen von Blechhalterungen vertraut machen. Dieser Artikel informiert Sie über Designs, Typen, Tipps und Materialien für Blechhalterungen.
Was sind Blechhalterungen?
Blechwinkel sind Bauteile, die aus einem flachen Blech gefertigt werden. Diese werden zugeschnitten, gebogen und geformt, um strukturelle Unterstützung zu bieten, Teile zu verbinden und Objekte an einem Ort zu fixieren. Sie dienen als stabiler Befestigungspunkt für große Konstruktionen.
Wie funktionieren Klammern?
Winkel verbinden zwei separate Bauteile wie Regal und Wand und verstärken die Tragkonstruktion. Sie verteilen Lasten und Spannungen vom Objekt auf die Montagefläche. Winkel ermöglichen die Ausrichtung von Bauteilen und schaffen einen Fixpunkt für größere Baugruppen.
Vor-und Nachteile
Klammern haben viele Vorteile, wie zum Beispiel
- Blechhalterungen sind für größere Konstruktionen kostengünstig.
- Sie weisen eine hohe Festigkeit auf und können erheblichen Belastungen standhalten.
- Diese sind individuell anpassbar und verfügen über verschiedene Metallhalterungsformen wie L-, U- oder Z-Form.
- Blechhalterungen sind leicht
Allerdings gibt es nur wenige Einschränkungen für Blechhalterungen.
- Manche vielseitige und komplexe können schwierig herzustellen sein.
- Diese sind anfällig für Rost und Korrosion.
- Zur Montage werden weitere Hardwareteile wie Schrauben oder Nieten benötigt.
Arten von Metallhalterungen
Die verschiedenen Arten von Blechwinkeln haben jeweils ihre eigene Funktion und ihren eigenen Zweck. Manche verbinden senkrechte Flächen, andere umschließen ein Objekt und fixieren es. Eine kurze Beschreibung der Blechwinkelarten folgt:
Gängige Metallwinkeltypen nach Form
Im Folgenden werden die gebräuchlichsten Arten von Metallklammern anhand ihrer Form erläutert:
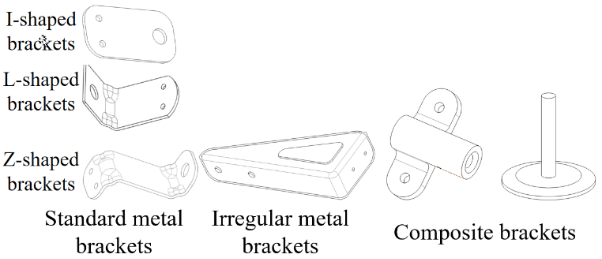
1. L-Winkel
Der L-förmige Winkel dient zum Verbinden zweier rechtwinklig zueinander stehender Flächen. Er wird häufig zur Unterstützung von Regalböden und zur Verstärkung von Ecken eingesetzt.
2. U-förmige Halterungen
Die U-förmige Halterung wird um das Objekt gewickelt. Sie wird häufig zur Befestigung von Rohren oder Kabeln verwendet.
3. Z-Halterungen
Diese Halterung weist Biegungen in Form eines „Z“ auf. Sie dient zum Verbinden oder Versetzen verschiedener Bauteile und wird häufig bei der Montage von Gebäudefassaden verwendet.
4. T-Winkel
Die T-förmige Halterung verbindet drei Flächen. Sie bildet ein stabiles Fundament für eine Konstruktion.
5. Flache Halterung / Gurt
Eine einfache, flache Halterung dient zum Verbinden zweier Bauteile in einer geraden Linie oder zur Verstärkung. Eine gebogene Halterung hingegen ist speziell dafür ausgelegt, sich um ein abgerundetes Objekt zu legen oder sich ihm anzupassen.
6. Eckverstrebung / Knotenblech
Ein Eckwinkel verstärkt eine Ecke oder Verbindung und sorgt für zusätzliche Stabilität. Er ist in verschiedenen Formen wie dreieckig, rechteckig oder trapezförmig erhältlich, um Kräfte und Lasten zu verteilen.
1. Wählen Sie das Material der Metallhalterungen
Hier geht es nun um die Herstellung von Blechwinkeln. Die Materialwahl ist ein Schlüsselelement im gesamten Konstruktionsprozess. Das Material bestimmt die Leistungsfähigkeit und Effizienz der Winkel.
Designzwecke
Ein wichtiges Konstruktionsmerkmal ist das geringe Gewicht der Halterung. Aluminium ist beispielsweise ein starkes und leichtes Material und daher die beste Wahl für Blechhalterungen.
Gängige Arten von Metallhalterungsmaterialien
Die gebräuchlichsten Materialien zur Herstellung von Metallwinkeln sind:
1. Stahl für Halterungen
Normalerweise wird für Metallwinkel kaltgewalzter Stahl verwendet. Er ist robust, langlebig und hervorragend geeignet, um schwere Lasten wie Regale oder Bauträger zu tragen. Allerdings ist er ein schwereres Material.
2. Edelstahl für Stahlhalterungen
Edelstahl wie 304 oder 316 zeichnet sich durch hohe Korrosionsbeständigkeit und gute physikalische Eigenschaften aus. Edelstahlhalterungen eignen sich ideal für Umgebungen mit hoher Luftfeuchtigkeit, wie beispielsweise Außenkonstruktionen oder medizinische/kieferorthopädische Anwendungen. Sie sind jedoch schwerer als Aluminium.
3. Verzinkter Stahl
Feuerverzinkter Stahl bietet eine hohe Korrosionsbeständigkeit zu geringeren Kosten als Edelstahl. Allerdings kann seine Schutzschicht durch Schweißen beschädigt werden, was sich als Kristallisationsmuster zeigt.
4. Aluminium für Halterungen
Aluminiumlegierungen wie 6061 und 5052 weisen ein ausgezeichnetes Festigkeits-Gewichts-Verhältnis auf und eignen sich hervorragend für Leichtbauanwendungen. Allerdings sind sie weniger fest als Stahl.
5. Messing für Halterungen
Messingsorten wie C260 und C230 werden verwendet, wenn eine ästhetische Oberfläche gewünscht ist. Sie sind jedoch weniger verbreitet und werden nicht so häufig eingesetzt wie Stahl oder Aluminiumlegierungen.
6. Kupfer für Halterungen
Kupfer wird aufgrund seiner Leitfähigkeit und zu Dekorationszwecken verwendet. Im Vergleich zu Aluminium ist es jedoch für strukturelle Anwendungen weder so fest noch so leicht.
2. Konstruktionsregeln für Metallhalterungen
Die Konstruktionsregeln für Halterungen hängen von deren Form, Material und Verwendungszweck ab. Jede Halterung hat ihre eigene Funktion und ihre eigenen Spezifikationen.
Für verschiedene Formen
Verschiedene Metallwinkelformen, wie z. B. L-förmige Winkel, werden in Winkeln von 90° bis 120° gefertigt, um rechtwinklige Flächen zu verbinden. U-förmige Winkel bieten im Vergleich zu L-förmigen Winkeln einen sichereren Halt für Rohre, Kabel oder Träger. T-förmige Winkel haben ähnliche Verwendungszwecke wie U-förmige Winkel. Z-förmige Winkel werden zur Verstärkung schwerer Anlagen eingesetzt.
Für Gewindebohrungen
Die Gewindetiefe beträgt bei weichen Metallen wie Aluminium mindestens das Zweifache des Schraubendurchmessers. Bei härteren Werkstoffen wie Stahl beträgt sie das Einex-Gewinde. Gewindebohrungen werden mit geringeren Toleranzen für kritische Maße wie den Abstand zwischen Gewindekante und Bohrung ausgeführt.
Für Biegewinkel
Harte Metalle und dickere Bleche lassen sich schwer biegen und vertragen keine extremen Winkel. Duktile Werkstoffe hingegen weisen einen großen Biegeradius auf, um Spannungsspitzen zu vermeiden. Edelstahl und Aluminium benötigen größere Radien, um die Rückfederung zu minimieren.
Für industrielle Anwendungen
Halterungen dienen der strukturellen Unterstützung und der sicheren Befestigung von Bauteilen. Das Design für die Fertigung (DFM) minimiert Sondermerkmale wie besonders hohe Flansche oder Schweißnähte, um Kosten zu senken. Schweißen verbessert zwar die Festigkeit, verursacht aber zusätzliche Kosten.
3. CAD-Modell und Abwicklung erstellen
Es sind wenige Schritte erforderlich, um Schablonen für Halterungen zu erstellen. Um eine DXF-Datei der Schablone eines Blechteils zu erstellen, beginnen Sie mit der Erstellung eines 3D-CAD-Modells und erstellen Sie daraus eine Abwicklung in der CAD-Software. Exportieren Sie diese Abwicklung anschließend als DXF-Datei.
Biegedaten-Setup
Erstellen Sie in einer CAD-Software ein 3D-Modell mit allen relevanten Funktionen wie Biegungen und Faltungen. Definieren Sie Biegungen und geben Sie Parameter wie Biegeradius, Biegewinkel und Materialstärke an.
Reliefs und Ecken setzen
Um ein Einreißen beim Biegen zu verhindern, sollten Aussparungen wie Kerben oder Schlitze angebracht werden. Eckaussparungen verhindern, dass sich das Material an den Ecken staut.
Erstellung von Fertigungszeichnungen
Erstellen Sie eine 2D-Zeichnung aus dem Abwicklungsmuster und exportieren Sie diese als DXF-Datei mit allen Fertigungsinformationen.
4. Wie wird der Rohling zugeschnitten? - CNC, Laser, Wasserstrahlschneiden oder Stanzen?
Es gibt verschiedene Möglichkeiten, den Rohling zuzuschneiden. Die Wahl des Verfahrens hängt jedoch von Material, Dicke, erforderlicher Präzision und benötigter Geschwindigkeit ab.
CNC-Schneiden
Es handelt sich um ein rotierendes Schneidwerkzeug, das von einem Computer (CNC) gesteuert wird. CNC eignet sich am besten für starre und halbstarre Materialien wie Verbundwerkstoffe, Kunststoffe und Holz, insbesondere wenn eine exzellente Oberflächengüte erforderlich ist.
Laserschneiden
Es nutzt einen Hochleistungslaserstrahl zum Schmelzen, Verbrennen oder Verdampfen des Materials. Ein fokussierter Laserstrahl dient zum Schneiden oder Gravieren. Es eignet sich am besten für dünnes bis mitteldickes Blech, Kunststoffe, Holz und Acryl.
Wasserstrahlverfahren
Bei diesem Verfahren wird ein unter hohem Druck stehender Wasserstrahl mit einem abrasiven Material wie Granat vermischt, um das Material abzutragen. Es eignet sich besonders für eine Vielzahl von Materialien wie Metalle, Stein, Glas und Kunststoffe.
Lochung
Dies ist ein mechanisches Verfahren, bei dem eine Stanzpresse mit Stempel und Matrize ein bestimmtes Profil oder Loch aus Blech ausstanzt. Es eignet sich am besten für die Serienfertigung einfacherer Teile oder für weichere Metalle.
5. Wie man mit einer Abkantpresse biegt und formt.
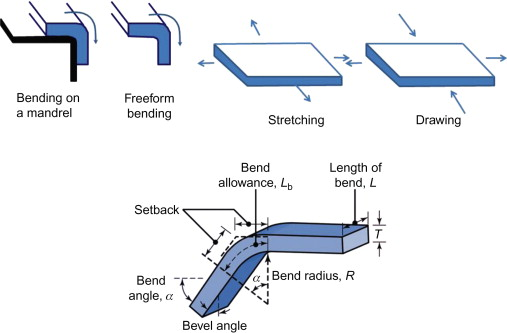
Beim Biegen und Umformen mit einer Abkantpresse sind einige Punkte zu beachten. Zunächst die richtige Werkzeugauswahl und -methode, die Biegesequenzen und die Kontrolle der Rückfederung für präzise Endergebnisse.
Werkzeug und Methode auswählen
Die erforderlichen Winkel, Radien und Toleranzen für kundenspezifische Metallhalterungen müssen bekannt sein. Luftbiegen ist gängig und erfordert weniger Kraftaufwand. Wählen Sie Werkzeuge, die dem gewünschten Biegewinkel und -radius entsprechen.
Biegesequenz planen
Planen Sie die Reihenfolge, in der welcher Flansch zuerst gebogen werden soll, um zu vermeiden, dass der Stempel, die Matrize oder das Werkstück gegen den Maschinenrahmen stößt.
Rückfederung und Winkel kontrollieren
Materialien weisen unterschiedliche Rückfederungseigenschaften auf. Durch Prägen oder Biegen am Boden wird die Rückfederung deutlich reduziert.
6. Wie schneidet man Gewinde in die Halterungen?
Der Gewindeschneidprozess für Halterungen ist:
- Setzen Sie den Gewindebohrer in den Griff ein und achten Sie darauf, dass er senkrecht steht, um ein Verkanten des Gewindes zu vermeiden.
- Drehen Sie den Griff mit gleichmäßigem Druck im Uhrzeigersinn, damit der Gewindebohrer das Gewinde von selbst schneidet.
- Drehen Sie den Wasserhahn nach jeder vollen Umdrehung wieder eine halbe Umdrehung zurück. Dadurch werden die Späne entfernt.
- Fahren Sie fort, bis der Wasserhahn durch die Halterung hindurchgeführt ist.
- Entfernen Sie das Werkzeug, wenn Sie mit dem Gewindeschneiden in umgekehrter Richtung vom Gewindeloch aus fertig sind.
Fazit
Die Konstruktion und Fertigung von Blechhalterungen umfasst die Materialauswahl, den Einsatz von CAD-Systemen und die Einhaltung von Richtlinien für die Blechbearbeitung, beispielsweise für Schneiden, Biegen und Endbearbeitung. Materialfestigkeit, Dauerfestigkeit und Umgebungsbedingungen sind die wichtigsten Faktoren für Konstruktion und Fertigung. Dabei kommen Präzisionsverfahren wie CNC-Bearbeitung, Laserschneiden oder Biegen zum Einsatz, oft auch mit Spezialwerkzeugen für individuelle Blechhalterungen.
Sie müssen sich keine Gedanken über die Planung und Fertigung von Blechhalterungen machen. TUOFA CNC-Bearbeitungsservice verfügt über jahrelange Erfahrung in der Herstellung von Blechhalterungen. Kontaktieren Sie uns noch heute und lassen Sie sich von unseren Experten alle Ihre Fragen beantworten!
 Federstahlblech: Güteklassen, Herstellungsverfahren, CNC-Bearbeitung und Anwendungen




