 Tel/WeChat:
 Email:



 Startseite
8 Methoden zur Wärmebehandlung von 17-4 PH-Edelstahl

 Veröffentlicht: 8. August 2023

Edelstahl der Güteklasse 17-4 PH ist ein metallisches Material, das mehrere Eigenschaften besitzt, die es zu einer bevorzugten Wahl für Hochtemperaturanwendungen machen. Zu den wichtigsten Eigenschaften, die diese Legierung berühmt machen, gehören außergewöhnliche Formbarkeit, Schweißbarkeit und Korrosionsbeständigkeit. Abgesehen davon neigt dieses Material dazu, seine Eigenschaften durch verschiedene Wärmebehandlungsverfahren zu verändern. Dieser Artikel konzentriert sich auf acht verschiedene Methoden zur Wärmebehandlung von Edelstahl der Güteklasse 17-4 PH, die dafür verantwortlich sind, seine Eigenschaften entsprechend den Anforderungen und Bedürfnissen Ihrer Anwendung zu verändern.
Informationen zu Edelstahl 17-4 PH
Das Verständnis der Materialeigenschaften ist entscheidend, bevor man sich mit dem Prozess der Wärmebehandlung dieses Materials vertraut macht. Diese werden im Folgenden einzeln erläutert:
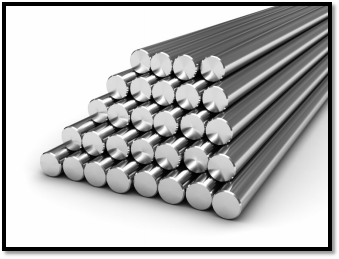
Abbildung 1: 17-4 Klasse SS
Ausscheidungshärtungsmechanismus
Der Zweck dieses Prozesses besteht darin, die mechanischen Eigenschaften von 17-4 PH SS zu verbessern, insbesondere die Festigkeit und Härte. Um dies zu erreichen, durchläuft das Material zwei Hauptschritte:
Lösungsglühen: Die Legierung wird auf etwa 1025°C erhitzt und eine Stunde lang gehalten. Anschließend erfolgt ein schnelles Abschrecken in Wasser oder an der Luft, um eine homogene und gleichmäßige Verteilung der Elemente im Material zu gewährleisten.
Alterung: Dieser Prozess beinhaltet das Wiedererhitzen der Legierung auf 480 - 620°C mit einer festgelegten Haltezeit, was zur Bildung von kupferreichen Ausscheidungen führt, die die Versetzungen behindern und somit die mechanischen Eigenschaften des Materials verbessern.
Chemische Zusammensetzung
Tabelle 1: Chemische Zusammensetzung 17-4 SS
|
Element |
%-Zusammensetzung |
|
C |
0.07 |
|
Si |
1.00 |
|
Mn |
1.00 |
|
P |
0.040 |
|
S |
0.030 |
|
Cr |
15.00 bis 17.50 |
|
Ni |
3.00 bis 5.00 |
|
Cu |
3.00 bis 5.00 |
|
Nb |
0.15 bis 0.45 |
Ist 17-7 PH Edelstahl magnetisch?
Edelstahl 17-7 PH ist von Natur aus magnetisch. Diese besondere Eigenschaft wird erreicht, wenn dieses Material einem Wärmebehandlungsprozess unterzogen wird, der zur Bildung einer martensitischen Struktur beiträgt. Schließlich ist es für Anwendungen verfügbar, die magnetische Eigenschaften erfordern.
Signaldichte
Die ungefähre Dichte von 17-4 PH SS beträgt 7.75 g/cm³ und eignet sich daher für Anwendungen, die Haltbarkeit und hohe Festigkeit erfordern.
17-4 PH-Härte
Dies hängt streng von der angegebenen Wärmebehandlung ab, die das Material durchläuft. Der Härtewert liegt jedoch zwischen 28 und 44 HRC.
Streckgrenze
Die Legierung weist eine Streckgrenze von 1030 MPa auf, wenn sie lösungsgeglüht wird. Darüber hinaus kommt es bei der Aushärtung zu einer abrupten Veränderung.
17 4 PH Edelstahl Mechanische Eigenschaften
Nachfolgend finden Sie eine Tabelle mit den mechanischen Eigenschaften von 17-4 PH SS:
Tabelle 2: Mechanische Eigenschaften von 17-4 PH SS
| Anforderungen | Maximale Zugfestigkeit (PSI) | 0.2 % Streckgrenze (PSI) | Dehnung (% in 2 Zoll) | Flächenreduzierung (%) | Härte Brinell | Härte Rockwell |
|---|---|---|---|---|---|---|
| A | <185,000 | <160,000 | 5 | 30 | <353 | <C38 |
| H900 | 190,000 | 170,000 | 10 | 40 | 388 | C40-48 |
| H925 | 170,000 | 155,000 | 10 | 40 | 390 | C38-46 |
| H1025 | 155,000 | 145,000 | 12 | 45 | 331 | C35-43 |
| H1075 | 145,000 | 125,000 | 13 | 45 | 311 | C32-40 |
| H1150 | 135,000 | 105,000 | 16 | 50 | 277 | C28-38 |
| H1150-M | 115,000 | 75,000 | 18 | 55 | 255 | C24-32 |
| H1150-D | 125,000 | 105,000 | 16 | 50 | 275 | C24-33 |
17-4 Edelstahl-Bearbeitbarkeit
Die Legierung ist gut bearbeitbar, wenn sie lösungsgeglüht wird, aber diese Bearbeitbarkeit lässt normalerweise nach, wenn das Material einer Aushärtung unterzogen wird. Trotzdem könnte die Bearbeitbarkeit durch den Einsatz moderner Bearbeitungstechniken aufrechterhalten werden.
17-4 PH Edelstahl-Äquivalent
Die Legierung weist Eigenschaften wie Härte, Festigkeit und Korrosionsbeständigkeit auf und ist daher eine gute Wahl für anspruchsvolle Anwendungen. Unter bestimmten Bedingungen ist das entsprechende Material für diese Legierung jedoch unten aufgeführt:
- AMS 5643
- DIN 1.4542
- AISI 630
- EN 1.4542 / X5CrNiCuNb16-4
- ASTM A564
- JIS SUS630
17-4 Wärmebehandlungsdiagramm
Tabelle 3: 17-4 Wärmebehandlungsdiagramm
|
Anforderungen |
Verstärkungstemperatur (°C) |
Zeit (Std.) |
Abkühlungsprozess |
|
Bedingung A |
1038 ± 12 |
0.5 |
Öl, Wasser, Luft |
|
H 900 |
482 |
1 |
Luft |
|
H 925 |
496 |
4 |
Luft |
|
H 1025 |
552 |
4 |
Luft |
|
H 1075 |
579 |
4 |
Luft |
|
H 1100 |
593 |
4 |
Luft |
|
H 1150 |
621 |
4 |
Luft |
|
H 1150-D |
621 |
4 |
Luft |
|
H 1150-M |
760 |
2 |
Luft |
So behandeln Sie Edelstahl 17 4 Ph wärme
| Prozess | Details |
|---|---|
| Lösungsbehandlung | - Die Legierung auf 1025 °C (1875 °F) erhitzen, eine Stunde lang halten und anschließend schnell abkühlen lassen. |
| Hautalterung | - Auf eine niedrigere Temperatur erhitzen, normalerweise zwischen 480 °C (900 °F) und 620 °C (1150 °F). - Für eine bestimmte Zeit, normalerweise etwa vier Stunden, halten, dann an der Luft abkühlen lassen. |
| Ausscheidungshärtung | - Erhitzen auf unterschiedliche Temperaturen und Haltezeiten, um kupferreiche Niederschläge zu bilden, die die Eigenschaften der Legierung verbessern. |
Vor- und Nachteile von 17-4 PH Edelstahl
Nachfolgend sind die wichtigsten Vor- und Nachteile von 17-4 PH-Edelstahl aufgeführt:
| Vorteile |
Nachteile |
| Hohe Festigkeit und Härte | Anfälligkeit für Spannungsrisskorrosion |
| Vielseitige Wärmebehandlung | Empfindlichkeit der Wärmebehandlung |
| Gute Bearbeitbarkeit | Kaltverfestigung |
| Schweißbarkeit | Kosten |
| Hohe Schlagzähigkeit | Eingeschränkte Leistung bei hohen Temperaturen |
| Dimensionsstabilität |
Zustand A (geglüht): Grundlage für weitere Wärmebehandlung
Zweck des Glühens
Dies ist der erste Schritt für die Materialkomponente zur Wärmebehandlung und -verarbeitung. Dieser Schritt ist von großer Bedeutung, da er innere Spannungen beseitigt und eine weichere Legierung ergibt, die sich leicht bearbeiten und handhaben lässt. Er ergibt eine feinkörnige Mikrostruktur, die die Materialeigenschaften homogenisiert und eine präzise Bearbeitung und Formgebung mit hoher Genauigkeit ermöglicht.
Prozessschritte
Das Glühen umfasst folgende Schritte:
- Das Erhitzen der Legierung erfolgt bei erhöhter Temperatur, die normalerweise zwischen 1040 und 1065 °C liegt. Dieser Schritt sorgt dafür, dass sich die Legierungselemente in einer festen Lösung auflösen, was zu einer homogenen Mikrostruktur führt.
- Zur gleichmäßigen Verteilung der Elemente wird das Material weitere 30–60 Minuten eingeweicht.
- Der dritte und letzte Schritt ist das langsame Abkühlen der Legierungskomponente entweder im Ofen oder bei Raumtemperatur.
Resultierende Eigenschaften
Dieser Prozess führt zur Verbesserung mehrerer Eigenschaften und erreicht so einen Zustand A der Materialeigenschaften :
- Verbesserte Duktilität
- Verbesserte Bearbeitbarkeit
- Geringere Festigkeit und Härte
- Einheitliche Mikrostruktur
Zustand H900: Erreichen maximaler Festigkeit und Härte
Zweck der H900-Behandlung
Bei diesem Verfahren wird die Legierungskomponente einer H900-Wärmebehandlung unterzogen, bei der sich innerhalb der Mikrostruktur kupferreiche Niederschläge bilden, die dazu dienen, die Versetzungsbewegungen zu stoppen. Dadurch weist Edelstahl 17-4 PH maximale mechanische Eigenschaften in Bezug auf Festigkeit und Härte auf und ist somit für Anwendungen geeignet, die hohe Zugfestigkeit und Streckgrenze erfordern.
Prozessschritte
Die H900-Behandlung umfasst folgende Schritte:
- Das Erhitzen der Legierung erfolgt bei erhöhter Temperatur, die normalerweise 482 °C beträgt. Dieser Schritt gewährleistet die Bildung kupferreicher Niederschläge, ohne die Legierungsstruktur zu beeinträchtigen.
- Das Material wird weitere 4 Stunden eingeweicht, was zu einer gleichmäßigen Verteilung der Niederschläge führt.
- Der dritte und letzte Schritt ist eine kontrollierte Luftkühlung, um diese Ausscheidungen der Legierungskomponente zu erhalten und ihre Eigenschaften zu stabilisieren.
Resultierende Eigenschaften
Durch diese Behandlung werden offenbar mehrere im Folgenden aufgeführte mechanische Eigenschaften der Legierungskomponente verbessert:
- Erhöhte Zugfestigkeit auf 1450 MPa
- Verbesserte Streckgrenze auf 1400 MPa
- Höhere Härte
- Leichte Abnahme der Duktilität
Zustand H1150: Balance zwischen Stärke und Zähigkeit
Zweck der H1150-Behandlung
Die Legierungskomponente, die dieser Behandlung unterzogen wird, weist eine Balance aus Festigkeit und Zähigkeit auf. Die Wärmebehandlung H1150 ist für Anwendungen geeignet, die Festigkeitseigenschaften mit einem hohen Maß an Schlagfestigkeit erfordern. Daher kann das Material, das dieser Spezialbehandlung unterzogen wird, Schlag- und zyklischen Belastungen standhalten und gleichzeitig seine mechanische Integrität bewahren.
Prozessschritte
Die H1150-Behandlung umfasst folgende Schritte:
- Das Erhitzen der Legierung erfolgt bei erhöhter Temperatur, die normalerweise 621 °C beträgt. Dieser Schritt stellt die Bildung von Niederschlägen sicher.
- Das Material wird weitere 4 Stunden bei dieser Temperatur eingeweicht, was zu einer optimierten Niederschlagsbildung führt.
- Der dritte und letzte Schritt ist eine kontrollierte Luftkühlung (bei Raumtemperatur), um diese Niederschläge der Legierungskomponente zu stabilisieren und die mechanischen Eigenschaften aufrechtzuerhalten.
Resultierende Eigenschaften
Diese Behandlung beeinflusst mehrere mechanische Eigenschaften der Legierungskomponente, die im Folgenden aufgeführt sind:
Hohe Zugfestigkeit (1210 MPa) etwas niedriger als bei der H900-Behandlung
- Verbesserte Streckgrenze (1070 MPa)
- Verbesserte Zähigkeit
- Ausgewogene Leistung
Bedingung H1025: Optimierung der Korrosionsbeständigkeit
Zweck der H1025-Behandlung
Diese Behandlung wird durchgeführt, um die Korrosionsbeständigkeit von 17-4 PH SS sowie andere Verstärkungseigenschaften zu verbessern. Die Legierungskomponente, die der H1025-Behandlung unterzogen wird, gewährleistet, dass sie einer stark korrosiven Umgebung standhält. Dieser Prozess ist insbesondere in der Schifffahrt, der Chemie und anderen Luft- und Raumfahrtanwendungen von großer Bedeutung.
Prozessschritte
Die H1025-Behandlung umfasst folgende Schritte:
- Das Erhitzen der Legierung erfolgt bei erhöhter Temperatur, die normalerweise 552 °C beträgt. Dieser Schritt gewährleistet die Bildung kupferreicher Niederschläge.
- Das Material wird weitere 4 Stunden lang bei 552 °C eingeweicht, was zu einer optimierten Niederschlagsbildung führt.
- Der dritte und letzte Schritt ist eine kontrollierte Luftkühlung (bei Raumtemperatur), um diese Niederschläge der Legierungskomponente zu stabilisieren und die mechanischen Eigenschaften aufrechtzuerhalten.
Resultierende Eigenschaften
Diese Behandlung beeinflusst folgende Eigenschaften:
- Hohe Zugfestigkeit und Streckgrenze
- Verbesserte Korrosionsbeständigkeit
Zustand H1075: Verbesserung von Zähigkeit und Duktilität
Zweck der H1075-Behandlung
Diese Wärmebehandlung wird verwendet, um die Zähigkeit und Duktilität von 17-4 PH-Edelstahlkomponenten zu verändern. Das Verfahren wird für maßgeschneiderte Anwendungen eingesetzt, die eine hohe Schlagfestigkeit und Formbarkeit erfordern. Die dieser Behandlung ausgesetzten Legierungskomponenten sind in der Lage, dynamische Kräfte und Verformungen zu bewältigen.
Prozessschritte
Die H1075-Behandlung umfasst folgende Schritte:
- Das Erhitzen der Legierung erfolgt bei erhöhter Temperatur, die normalerweise 579 °C beträgt. Dieser Schritt gewährleistet eine Kombination aus Zähigkeits- und Verstärkungseigenschaften.
- Das Material wird 4 Stunden lang bei 579 °C gehalten, was zu einer optimierten Niederschlagsbildung führt.
- Der dritte und letzte Schritt ist eine kontrollierte Luftkühlung (bei Raumtemperatur) zur Stabilisierung der jeweiligen Eigenschaften.
Resultierende Eigenschaften
Diese Behandlung beeinflusst folgende Eigenschaften:
- Erhöhte Zähigkeit
- Verbesserte Duktilität
- Gute Stärke
- Gleichgewicht der Eigenschaften
Zustand H1100: Erreichen hoher Festigkeit bei mäßiger Zähigkeit
Zweck der H1100-Behandlung
Das H1100-Behandlungsverfahren erfüllt seinen Zweck, indem es der Komponente aus Edelstahllegierung 17-4 PH hohe Festigkeitseigenschaften bei mäßiger Zähigkeit verleiht. Materialien, die diesem Verfahren unterzogen werden, sind so konzipiert, dass sie eine erhebliche Tragfähigkeit und Verformung aushalten. Dieser Zustand eignet sich für Anwendungen, die eine hohe mechanische Leistung erfordern und weniger anfällig für starke Aufprallbedingungen sind.
Prozessschritte
Die H1075-Behandlung umfasst folgende Schritte:
- Das Erhitzen der Legierung erfolgt bei erhöhter Temperatur, die normalerweise 593 °C beträgt.
- Das Material wird 4 Stunden lang bei 593 °C gehalten, um die notwendigen Änderungen vorzunehmen und die gewünschten Eigenschaften zu erreichen.
- Der dritte und letzte Schritt ist eine kontrollierte Luftkühlung (bei Raumtemperatur), um die jeweiligen Eigenschaften beizubehalten.
Resultierende Eigenschaften
Diese Behandlung beeinflusst folgende Eigenschaften:
- Hohe Zugfestigkeit
- Mäßige Streckgrenze
- Ordentliche Robustheit
- Vielseitige Leistung
Zustand H1125 und H925: Zähigkeit maximieren und Eigenschaften anpassen
Zweck der H1125- und H925-Behandlungen
- Der Zweck der H1125 ist es, die Zähigkeit auf ein Höchstmaß zu erhöhen, um Stoßkräfte und hohe Belastungen abzufedern. Letztendlich verhindert diese Eigenschaft, dass die Materialkomponente unter aggressiven Bedingungen reißt.
- H925Die Behandlung sorgt für ausgewogene Eigenschaften wie Härte, Festigkeit und Zähigkeit. Komponenten, die dieser Behandlung unterzogen wurden, eröffnen Möglichkeiten für eine breite Palette technischer Anwendungen.
Prozessschritte
| H1125 Schritte | H925 Schritte |
| Ø Um die Niederschlagsbildung zu optimieren, wird das Material auf 607°C erhitzt. | Ø Das Material wird auf 496°C erhitzt. |
| Ø Das Material wird 4 Stunden lang gehalten und ermöglicht die Bildung und Verteilung der Niederschläge in der gesamten Legierung. | Ø Das Material wird 4 Stunden lang aufbewahrt, damit sich eine Mikrostruktur mit Zwischeneigenschaften entwickeln kann. |
| Ø Das Material wird luftgekühlt auf Raumtemperatur | Ø Das Material wird luftgekühlt, um ausgewogene Eigenschaften zu erhalten. |
Resultierende Eigenschaften
Diese Behandlung beeinflusst folgende Eigenschaften:
H1125
- Außergewöhnliche Robustheit
- Verbesserte Duktilität
- Stabilität
H925
- Ausgewogene Festigkeit und Härte
- Mittlere Zähigkeit
- Vielseitigkeit
Welche Risiken birgt eine unsachgemäße Wärmebehandlung von 17-4 PH?
Das Risiko einer unregelmäßigen und unsachgemäßen Wärmebehandlung der Materialkomponente kann zu erheblichen Veränderungen der Mikrostruktur mit unerwünschten Eigenschaften führen. Die potenziellen Risiken sind im Folgenden aufgeführt:
- Unteralterung
- Überalterung
- Verzerrung
- Spaltung
Was ist die beste Methode, um Rost auf Edelstahl 17-4 PH zu verhindern?
Im Folgenden finden Sie die besten Möglichkeiten, um das Rosten dieser Legierung zu verhindern:
- Richtige Wärmebehandlung
- Oberflächenschutz
- Passivierung
- KONTROLLE DER UMGEBUNG
- Regelmäßige Inspektion und Wartung
- Richtiges Design und Herstellung
- Verwenden Sie hochwertigen Edelstahl
Die richtige Wärmebehandlung wählen: Eigenschaften auf Anwendungen abstimmen
Nachfolgend finden Sie eine Tabelle mit einer detaillierten Analyse der Eigenschaften, die durch bestimmte Wärmebehandlungen erreicht werden. Durch genaue Interpretation können Sie leicht entscheiden, welche Behandlung von 17-4 PH SS für Ihre Anwendung am besten geeignet ist.
Tabelle 4: Durch bestimmte Wärmebehandlungen erreichte Eigenschaften
|
HT-Zustand |
Zugfestigkeit in MPa |
Streckgrenze in MPa (MPa) |
% Dehnung |
Härte Rockwell C |
|
Bedingung A |
1172 |
1034 |
5 |
30 |
|
H 900 |
1379 |
1241 |
10 |
36 |
|
H 925 |
1310 |
1172 |
10 |
36 |
|
H 1025 |
1180 |
1034 |
12 |
34 |
|
H 1075 |
1103 |
896 |
14 |
32 |
|
H 1100 |
1000 |
827 |
16 |
30 |
|
H 1150 |
862 |
724 |
18 |
28 |
|
H 1150M |
862 |
724 |
18 |
28 |
FAQ
17-7 PH Edelstahl vs. 304
17-7 PH besteht aus 17 % Cr und 7 % Ni und bietet gute Korrosionsbeständigkeit und bemerkenswerte Lebensdauer. Im Gegensatz dazu sorgt 304 mit 18 % Cr und 8 % Ni für verbesserte Duktilität und Schweißeigenschaften.
17-7 PH Edelstahl vs. 316
17-7 PH, bestehend aus 17 % Cr und 7 % Ni, bietet gute Korrosionsbeständigkeit und eine bemerkenswerte Lebensdauer, während 316 mit 16 % Cr, 10 % Ni und 2 % Mb für chloridreiche Umgebungen geeignet ist.
13-8 PH vs. 15-5 PH vs. 17-4 PH Edelstahl
- 13-8 PH mit 13 % Cr und 8 % Ni bietet gute Festigkeit und Zähigkeit.
- 15-5 PH mit 15 % Cr und 5 % Ni bietet eine Mischung aus Festigkeit und Zähigkeit.
- 17-4 PH SS mit 17 % Cr und 4 % Ni bietet Festigkeit mit guter Korrosionsbeständigkeit.
 Die sechs wichtigsten Fertigungsprozesse für Luft- und Raumfahrtkomponenten im Jahr 6




