 Tel/WeChat:
 Email:



 Startseite
Vergrößert Oberflächenrauheit die Oberfläche? Ein technischer Leitfaden

 Veröffentlicht: 10. April 2025

Obwohl der Oberflächenrauheit oft keine große Bedeutung beigemessen wird, kann sie in bestimmten Anwendungen ein wichtiger Designparameter sein. Sie kann die effektive Gesamtoberfläche vergrößern und den Reibungskoeffizienten beeinflussen. Auch aus ästhetischer Sicht ist die Oberflächenrauheit relevant. Lassen Sie uns das Thema genauer betrachten, um es besser zu verstehen.
Oberflächenrauheit und Oberfläche: Kerndefinitionen
Eine Frage drängt sich auf: „Was sagt die Oberflächenrauheit aus?“ Tatsächlich gibt sie Aufschluss über die Unregelmäßigkeiten und die Struktur einer Oberfläche. Diese können auf Materialeigenschaften und den Herstellungsprozess zurückzuführen sein. Sie beeinflusst das Reibungsverhalten, die Haftung und die Ästhetik der Oberfläche.
Was ist Oberflächenrauheit?
Oberflächenrauheit ist die Abweichung einer Oberfläche von ihrer Idealform. Beispielsweise wäre die Oberfläche einer perfekten Kugel vollkommen glatt und ohne Erhebungen und Vertiefungen. Die Abweichung von der Idealform ist die Oberflächenrauheit.
Schlüsselkennzahlen (Ra, Rz, Rq usw.)
- Ra: Es handelt sich um den arithmetischen Mittelwert der Abweichung von Spitzen und Tälern auf der Oberfläche entlang einer Linie.
- Rz: Es handelt sich um den Mittelwert der fünf höchsten Gipfel und der fünf tiefsten Täler entlang einer Linie auf der Oberfläche.
- Rq: Es handelt sich um den quadratischen Mittelwert der Oberflächenabweichungen.
Normen (ISO, ASME)
- ISO 4287 / ISO 25178
- ASME B46.1
Unterscheidung von Rauheit, Welligkeit und Form
Rauheit bezeichnet die leichte Abweichung der Oberfläche von der Idealform. Welligkeit weist größere Oberflächenabweichungen auf. Sie ähnelt einem gleichmäßigen Muster. Form beschreibt eine allgemeine Formabweichung. So ist beispielsweise ein rundes Rohr nicht ganz rund.
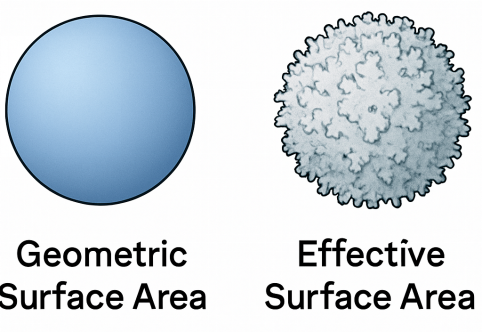
Oberfläche: Geometrisch vs. Effektiv
Die effektive Oberfläche ist immer größer als die geometrische Oberfläche, da die effektive Oberfläche auch durch Rauheit vergrößert wird. Die folgende Abbildung dient als Beispiel.
Welche Beziehung besteht zwischen Oberfläche und Oberflächenrauheit?
Oberfläche und Oberflächenrauheit verhalten sich direkt proportional zueinander. Die geometrische Oberfläche berücksichtigt jedoch nicht die durch die Oberflächenrauheit bedingten Erhebungen und Vertiefungen. Die tatsächliche Oberfläche ist hingegen stets größer. Der R<sub> f</sub> -Wert dient zur Beschreibung dieses Phänomens.
R f = Reale Fläche/Geometrische Fläche
Ein Wert von R f größer als 1 zeigt an, dass die reale Fläche größer ist als die geometrische Fläche.
Rolle von Höhen und Tiefen
Ein unebenes Oberflächenprofil weist Spitzen und Täler auf. Diese Topographie kann in vielerlei Hinsicht hilfreich sein. Sie kann beispielsweise eine gute Haftung von Beschichtungen, ein besseres Gewebewachstum bei medizinischen Implantaten und eine schnellere Wärmeübertragung in Kühlkörpern usw. ermöglichen.
Wenn eine raue Oberfläche nicht immer zu mehr Funktionalität führt
Eine raue Oberfläche bedeutet nicht unbedingt eine funktionalere Fläche. Beispielsweise kann eine Oberflächenbeschichtung alle Hohlräume füllen und die Oberfläche glätten. Bei weicheren Metallen können sich Spitzen unter Oberflächenbedingungen verdichten.
Die Wissenschaft hinter Rauheit und Fläche
Die Quantifizierung der Rauheit ist wichtig, da sie die effektive Oberfläche für bestimmte Anwendungen wie die Haftung von Beschichtungen oder den Ionentransfer in einem Reaktor vergrößern kann. In anderen Anwendungen kann eine Verringerung der Rauheit wichtiger sein.
Fraktale Geometrie und Oberflächenausdehnung
Fraktale sind wie Vorsprünge auf der Oberfläche, die die Gesamtfläche vergrößern. Ein ausgebreitetes Stück zerknülltes Papier würde scheinbar dieselbe Fläche abdecken, doch würde man alle Fraktale berücksichtigen, wäre die effektive Oberfläche deutlich größer.
Was ist der Rauheitsfaktor (Rf) der Oberfläche?
Der R <sub>f</sub> -Wert quantifiziert die Oberflächenrauheit. Ein höherer R<sub> f</sub> -Wert bedeutet eine größere Oberfläche für die Haftung einer Beschichtung. Ebenso kann ein höherer R<sub> f</sub> -Wert eine größere Fläche für den Ionentransport in einer Batterie bedeuten.
Ausnahmen: Geschlossene Poren und nicht zugängliche Merkmale
Ein hoher R<sub> f</sub> -Wert bedeutet nicht zwangsläufig eine größere nutzbare Fläche. Beispielsweise können überbearbeitete Aluminiumteile aus CNC-Maschinen eingeschlossene Lufteinschlüsse oder Hohlräume unter der Oberfläche aufweisen, die die Funktionalität beeinträchtigen.
Oberflächenrauheit im CNC-Bearbeitungsprozess
Die Kontrolle der Oberflächenrauheit ist bei CNC-Bearbeitungsprozessen von großer Bedeutung. Sie beeinflusst sowohl die Funktionalität als auch die Ästhetik eines Produkts. Hersteller und Kunden einigen sich häufig auf einen R<sub> f</sub> -Wert für die Oberflächengüte bei CNC-Bearbeitungsaufträgen.
Schlüsselfaktoren, die die Oberflächenrauheit bei CNC beeinflussen
Wichtige Faktoren, die die Oberflächenrauheit beeinflussen, sind Werkzeugschärfe, Werkzeugtyp, Schnittgeschwindigkeit, Vorschubgeschwindigkeit und Materialeigenschaften.
Werkzeugauswahl und Geometrie
Die Wahl des Schneidwerkzeugs hat großen Einfluss auf die Oberflächenrauheit:
- Kugelkopffräsererzeugen niedrigere Ra-Werte, da ihre abgerundeten Spitzen Oberflächenübergänge glätten
- Flachfräserkann höhere Ra-Werte erzeugen.
Schnittparameter
| Schnittparameter | Auswirkung auf die Oberflächenbeschaffenheit (Ra) | Praktische Faustregel |
|---|---|---|
| Vorschubgeschwindigkeit (mm/U oder mm/Zahn) | Höherer Vorschub = gröbere Oberfläche; geringerer Vorschub = glatteres Finish. |
Halbieren Sie den Vorschub, um Ra bei den meisten Stählen um ~25 – 30 % zu senken. |
| Spindelgeschwindigkeit (U/min) | Eine höhere Geschwindigkeit verbessert das Finish, bis das Werkzeug reibt oder die Hitze an ihre Grenzen kommt. | Erhöhen Sie die Drehzahl um 15 – 20 %, wenn die Späne lang sind und Ra über der Spezifikation liegt. |
| Schnitttiefe (DOC) | Geringerer DOC reduziert den Werkzeugdruck → feineres Finish. | Verwenden Sie zum Schlichten einen Tiefenschnitt ≤ 0.5 × Werkzeug-Ø (Fräsen) bzw. ≤ 0.2 mm/U (Drehen). |
Faustregel:
„Verwenden Sie leichten Vorschub, hohe Geschwindigkeit und flachen Schnitt für glatte Oberflächen.“
Unter dem folgenden Link erfahren Sie, wie sich CNC-Bearbeitungsparameter auf die Rauheit auswirken können:
Materialverhalten
Weiche Metalle wie Aluminium haben einen Ra-Wert im Bereich von 0.4 – 1.6 µm und harte Legierungen wie Ti6Al4V einen Ra-Wert im Bereich von 0.8 – 3.2 µm. Dieser Unterschied ergibt sich aus der unterschiedlichen Bearbeitbarkeit.
Häufige CNC-Oberflächenrauheitsfehler
- Rattermarken und Vibrationen
- Grate und Mikrorisse
- Inkonsistente Rauheit über alle Features hinweg
Wie misst man die Oberflächenrauheit?
Die Messung der Oberflächenrauheit ist wichtig, um Qualitätsstandards und Produktspezifikationen für verschiedene Anwendungen einzuhalten. Zur Messung der Oberflächenrauheit werden Werkzeuge wie die Kontaktprofilometrie und die optische Profilometrie eingesetzt.
Werkzeuge: Profilometer vs. optische Scanner
|
Funktion |
Kontaktprofilometer |
Optisches Profilometer |
|
Methodik |
Stiftspuren auf der Oberfläche |
Licht oder Laser scannt Oberfläche |
|
Am besten geeignet für |
Harte Teile |
Weiche, empfindliche oder beschichtete Teile |
|
Ausgang |
2D-Linienprofil |
3D-Oberflächenkarte |
|
Schnelligkeit |
Langsamer |
Schneller |
|
Beschädigungsgefahr |
Auf weichen Materialien möglich |
Keine Präsentation |
|
Cost |
Senken |
Höher |
Was sind Symbole für die Oberflächenrauheit?
|
Symbol |
Bedeutung |
Beispiel |
|
⏤ |
Oberflächenbeschaffenheit erforderlich |
- |
|
⏤ Ra 1.6 |
Rauheitswert (Ra in µm) |
Ra ≤ 1.6 µm |
|
⏤⌝ |
Materialabtrag erforderlich |
Bearbeitung erforderlich |
|
⏤⌞ |
Materialentnahme verboten |
Im Guss-/Schmiedezustand belassen |
|
→ |
Parallel verlegen |
Frässpuren |
|
┴ |
Senkrecht legen |
Wendemarkierungen |
|
X |
Verlegung multidirektional |
Polieren |
|
C |
Rundschreiben legen |
Drehteile |
|
R |
Radial verlegen |
Scheiben oder Räder |
Häufige CNC-Messfehler
Fehler im Rauheitsmesswert können auftreten durch:
- Falsche Stifteinstellungen
- Beschichtung auf der Oberfläche
- Falsche Parametereinstellungen
- Unbeabsichtigte Vibrationen
Oberflächenrauheit vs. Oberfläche in kritischen Industrien
Die Oberflächenrauheit beeinflusst maßgeblich die effektive Oberfläche. Viele Anwendungen erfordern eine große Funktionsfläche zur Steigerung der Produktivität. Einige Beispiele werden hier erläutert.
Energiespeicherung: Rauheit und Batterieleistung
Eine optimale Oberflächenrauigkeit optimiert die Funktionsfläche für eine verbesserte Batterieleistung. Je größer die Oberfläche, desto besser der Ionenaustausch und desto besser das Laden, Speichern und Entladen der Batterie.
Luft- und Raumfahrt: Rauheit für Aerodynamik und Kühlung
Die Oberflächenrauheit beeinflusst die Aerodynamik von Flugzeugen. Je rauer die Oberfläche, desto höher der Luftwiderstand. Rauheit vergrößert die Oberfläche und ermöglicht so eine schnellere Wärmeübertragung in Flugzeugtriebwerken.
Rauheit für CNC-Projekte verbessern: Materialspezifisch
Es ist wichtig, die Zerspanbarkeitseigenschaften von Materialien zu verstehen. Jedes Material reagiert unterschiedlich auf Schnittkräfte, Wärmeentwicklung und Werkzeuginteraktion. Daher weisen verschiedene Materialien unter denselben CNC-Parametern unterschiedliche Rauheitswerte auf.
Aluminiumlegierungen: Geschwindigkeit und Finish im Gleichgewicht
Aluminiumlegierungen sind vergleichsweise weicher. Daher ermöglichen sie eine hohe Bearbeitungsgeschwindigkeit. Normalerweise sind Ra-Werte im Bereich von 0.4 bis 1.6 µm möglich.
Edelstahl: Härte und Hitze im Griff
Edelstahl ist vergleichsweise hart und verfestigt sich unter übermäßigem Druck. Daher sind harte und scharfe Werkzeuge, moderate Drehzahlen und die richtige Anwendung von Kühlmittel erforderlich. Normalerweise ist ein Ra-Wert im Bereich von 0.8 bis 3.2 µm möglich.
Technische Kunststoffe: Schmelzen und Reißen verhindern
Technische Kunststoffe neigen aufgrund ihrer geringen Wärmeleitfähigkeit und hohen Plastizität zum Schmelzen, Verschmieren oder Reißen. Spezialwerkzeuge und optimale Geschwindigkeiten sind erforderlich. Normalerweise ist ein Ra-Wert im Bereich von 0.8 – 2.4 µm möglich.
Fazit
Die Oberflächenrauheit ist ein entscheidender Parameter für die Produktfunktionalität in verschiedenen Anwendungen, beispielsweise bei der Energiespeicherung in Batterien oder der Beschichtungshaftung auf Oberflächen. Die Rauheitsmessung kann mittels berührender oder berührungsloser Profilometrie erfolgen. Die CNC-Bearbeitungsparameter können optimiert werden, um die erforderlichen Ra-Werte zu erreichen.
Häufig gestellte Fragen
Vergrößert die Oberflächenrauheit die Oberfläche?
Oberflächenrauheit vergrößert die effektive Oberfläche. In manchen Fällen vergrößern Hohlräume oder Kavitäten unter der Oberfläche zwar die Oberfläche, tragen aber nicht zur Funktionalität des Produkts bei.
Wie wirken sich Werkzeugwege auf die Rauheit aus?
Werkzeugpfade beeinflussen die Rauheit, indem sie das Muster, die Überlappung und die Richtung des Werkzeugkontakts bestimmen.
Ist Rauheit immer besser?
Nicht unbedingt. In manchen Fällen ist eine geringe Rauheit erforderlich, beispielsweise ist das Polieren aus ästhetischen Gründen erforderlich.
 NPI-Fertigungshandbuch: Vom Konzept zur Produktion|CNC




