 Tel/WeChat:
 Email:



 Startseite
CNC-Bearbeitung dünnwandiger Teile für die Luft- und Raumfahrt: Bewährte Verfahren und Techniken

 Veröffentlicht: 05,2024

Die CNC-Dünnwandbearbeitung ist in der Luft- und Raumfahrtindustrie von entscheidender Bedeutung, da hier Präzision, Gewichtsreduzierung und strukturelle Integrität von entscheidender Bedeutung sind. Die Bearbeitung dünnwandiger Teile bringt jedoch mehrere Herausforderungen mit sich, wie z. B. Verformung, mangelnde Steifigkeit und Schwierigkeiten bei der Aufrechterhaltung der Oberflächenqualität. Dieser Leitfaden bietet bewährte Praktiken und Techniken zur Bewältigung dieser Herausforderungen und zur Gewährleistung qualitativ hochwertiger und kostengünstiger Bearbeitungsprozesse.
Die wichtigsten Herausforderungen bei der Bearbeitung dünnwandiger Teile
Die Bearbeitung dünnwandiger Teile erfordert sorgfältige Planung und Ausführung. Hier erfahren Sie, welche Herausforderungen auf Sie zukommen und wie Sie diese bewältigen.
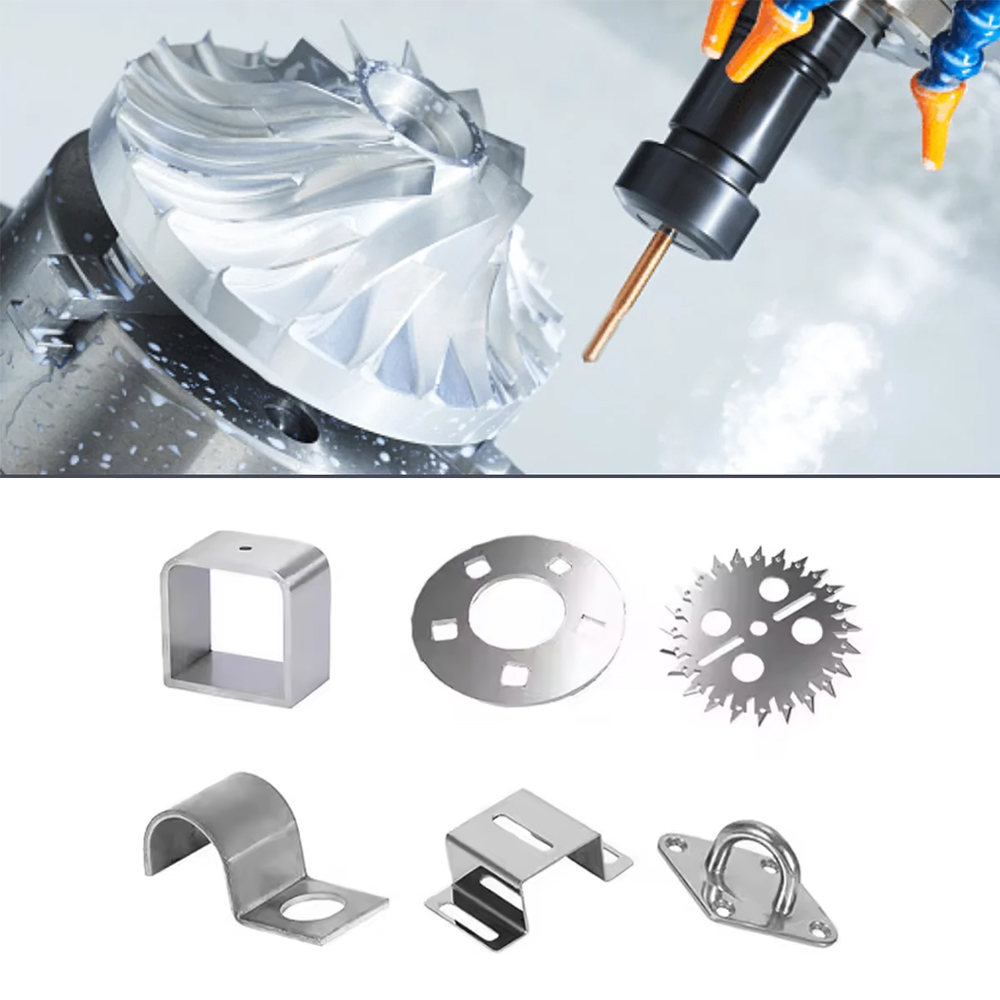
Wie dünn kann Metall bearbeitet werden?
Die bei der CNC-Bearbeitung erreichbare Mindestdicke hängt von Faktoren wie Materialeigenschaften, Maschinenleistung und Werkzeugen ab. Im Allgemeinen gelten die folgenden Richtlinien:
| Material | Minimale bearbeitbare Dicke | Typische Anwendungen |
|---|---|---|
| Aluminium | 0.5 mm (0.02 Zoll) | Paneele und Gehäuse für die Luft- und Raumfahrt |
| Titan | 1.0 mm (0.04 Zoll) | Motorkomponenten |
| Edelstahl | 0.8 mm (0.03 Zoll) | Bauteile |
| Magnesium | 0.6 mm (0.024 Zoll) | Leichte Frameworks |
Durch präzise CNC-Bearbeitung können selbst diese dünnen Materialien geformt werden, ohne dass die strukturelle Integrität beeinträchtigt wird. Um diese Grenzen zu erreichen, sind jedoch moderne Werkzeuge und strenge Prozesskontrollen erforderlich.
Geringe Steifigkeit und strukturelle Schwäche
Dünnwandigen Teilen mangelt es naturgemäß an Steifigkeit, was zu Folgendem führen kann:
- Vibration: Erhöhte Vibrationen führen zu schlechter Oberflächengüte und verringerter Maßgenauigkeit.
- Ablenkung: Das Teil kann sich unter den Schnittkräften verbiegen, was zu Ungenauigkeiten führt.
Lösungen
- Werkzeugwegoptimierung: Verwenden Sie adaptive Werkzeugpfade, die die Schnittlast verteilen.
- Klemmung: Wenden Sie gleichmäßig verteilte Klemmkräfte an, um die Durchbiegung zu minimieren.
- Schnittstrategien: Entscheiden Sie sich für Gleichlauffräsen statt konventionelles Fräsen, um den Werkzeugdruck zu verringern (weitere Einzelheiten in einem späteren Abschnitt).
Bauteilverformung in dünnwandigen Strukturen
Aufgrund der geringen Steifigkeit und der hohen Schnittkräfte ist die Verformung bei dünnwandigen Teilen ein großes Problem.
Techniken zur Minderung von Verformungen
- Step-Down-Bearbeitung: Durch schrittweise Reduzierung der Schnitttiefe wird die Belastung minimiert.
- Geringe Schnittkräfte: Verwenden Sie kleinere Schnitttiefen und Vorschubgeschwindigkeiten.
- Vorspannung: Wenden Sie während der Bearbeitung äußere Kräfte auf das Teil an, um innere Spannungen zu reduzieren.
Häufige Ursachen für Dünnwandverformungen
| Verursachen | Beschreibung |
|---|---|
| Hohe Schnittkräfte | Übermäßige Kräfte führen dazu, dass dünne Wände sich verbiegen oder verformen. |
| Hitzestau | Lokale Hitze kann die Metallstruktur verformen. |
| Klemmdruck | Ungleichmäßiges oder übermäßiges Klemmen kann empfindliche Wände verformen. |
Spannlösungen für dünnwandige Teile
Um Präzision zu gewährleisten, ohne das Teil zu beschädigen, ist die Wahl der richtigen Werkstückspanntechnik von entscheidender Bedeutung.
Werkstückhaltetechniken
| Methodik | Vorteile | Nachteile |
|---|---|---|
| Vakuumspannen | Gleichmäßige Druckverteilung, ideal für empfindliche Teile | Begrenzte Spannkraft, nicht für Schwerzerspanung geeignet |
| Mechanische Klemmung | Höhere Kraft, sicherer Halt | Kann zu Verformungen zerbrechlicher Teile führen |
Die Vakuumspannung eignet sich gut für leichte oder empfindliche dünnwandige Komponenten, während die mechanische Spannung für robustere Teile besser geeignet ist.
Vorrichtungsdesign für komplexe Geometrien
Für unregelmäßige oder komplexe dünnwandige Teile sind oft kundenspezifische Vorrichtungen erforderlich. Innovative Techniken wie:
- 3D-gedruckte Vorrichtungen: Maßgeschneidert, leicht und präzise geformt, um dünne Abschnitte zu unterstützen.
- Modulare Spannsysteme: Einstellbare Klemmen, die mehrere Geometrien sichern können.
Durch die Entwicklung maßgeschneiderter Vorrichtungen können Sie die Stabilität verbessern und das Verformungsrisiko verringern.
Werkzeugauswahl für die CNC-Bearbeitung dünner Wände
Die Wahl des Werkzeugs spielt eine entscheidende Rolle für die Aufrechterhaltung der Präzision und die Minimierung von Defekten während der Bearbeitung.
Auswahl der richtigen Tools
| Werkzeugtyp | Vorteile | Empfohlene Anwendungen |
|---|---|---|
| Typen & Körnungen | Hohe Verschleißfestigkeit, behält scharfe Kanten | Ideal für härtere Materialien wie Titan |
| Halsfräser | Erreichen Sie tief in dünnwandige Strukturen | Komponenten aus Aluminium, Magnesium und Stahl |
| Diamantbeschichtete Werkzeuge | Extrem hart, reduziert den Werkzeugverschleiß | Präzisionsaluminium und hochfeste Legierungen |
Durch die Auswahl der richtigen Werkzeuggeometrie und des richtigen Materials können die Schnittkräfte verringert und die Oberflächengüte verbessert werden.
Besondere Überlegungen für dünnwandiges Aluminium
Aluminium wird aufgrund seines geringen Gewichts und seiner Festigkeit häufig in der Luft- und Raumfahrt verwendet. Bei der Bearbeitung neigt es jedoch zum Rattern, was die Präzision beeinträchtigt.
Werkzeugtipps für Aluminium:
- Scharfe Schneidwerkzeuge: Verhindert übermäßige Materialverformung.
- Werkzeuge mit hohem Drallwinkel: Fördert eine bessere Spanabfuhr und reduziert Vibrationen.
- Kühlmittel: Verwenden Sie Kühlmittel, um die Wärme zu leiten und die Wärmeausdehnung zu minimieren.
Optimierung von Schnittgeschwindigkeiten und Vorschubgeschwindigkeiten
Bei dünnwandigen Teilen ist es entscheidend, das perfekte Gleichgewicht zwischen Geschwindigkeit und Genauigkeit zu erreichen.
Balance zwischen Geschwindigkeit und Genauigkeit
Hohe Geschwindigkeiten können zu Hitzestaus führen, die Verformungen verursachen, während niedrige Geschwindigkeiten zu längeren Zykluszeiten und höheren Kosten führen können. So optimieren Sie:
- Verwenden Sie geringere Schnitttiefen: Reduziert Wärmeentwicklung und Schnittkräfte.
- Passen Sie die Vorschubgeschwindigkeit an: Langsamer Vorschub für Genauigkeit, höherer Vorschub für grobe Schnitte.
- Kühlmittel: Verhindert Überhitzung, was bei dünnwandigen Materialien entscheidend ist.
Vorteile des Hochgeschwindigkeitsschneidens
Die Hochgeschwindigkeitsbearbeitung (HSM) kann bei dünnwandigen Teilen aus folgenden Gründen von Vorteil sein:
- Reduzierte Zykluszeiten: Höhere Spindeldrehzahlen führen zu einer schnelleren Bearbeitung.
- Bessere Oberflächenbeschaffenheit: Weniger Zeit für Hitzestau, wodurch die Verzerrung reduziert wird.
- Verbesserte Standzeit: Reduzierter Werkzeugdruck und Verschleiß.
| Parameter | Konventionelle Bearbeitung | Hochgeschwindigkeitsbearbeitung (HSM) |
|---|---|---|
| Vorschubgeschwindigkeit | Niedrig | Hoch |
| Spulengeschwindigkeit | Moderat | Hoch |
| Schnitttiefe | Mittel bis hoch | Niedrig |
| Zykluszeit | lang | kurz |
Werkzeugwegoptimierung für die Dünnwandbearbeitung
Die Optimierung des Werkzeugwegs ist für die Kontrolle der auf dünnwandige Teile einwirkenden Kräfte von entscheidender Bedeutung.
Erweiterte Werkzeugpfadstrategien
Adaptive Werkzeugwege wie High-Efficiency Machining (HEM) verteilen die Schnittkräfte gleichmäßiger und reduzieren den Werkzeugdruck auf das Teil. Dies trägt dazu bei, die Maßgenauigkeit bei dünnwandigen Strukturen aufrechtzuerhalten.
Vorteile adaptiver Werkzeugpfade:
- Geringere Schnittkräfte: Reduziert das Risiko einer Verformung.
- Verbesserte Standzeit: Geringere Belastung der Schneidkanten.
- Konstanter Materialabtrag: Führt zu besseren Oberflächengüten.
Gleichlauffräsen vs. Gegenlauffräsen
| Frästyp | Vorteile | Bester Anwendungsfall |
|---|---|---|
| Gleichlauffräsen | Geringere Schnittkräfte, weniger Hitze, glattere Oberfläche | Dünnwandige Teile |
| Konventionelles Mahlen | Besser für harte Materialien, erfordert weniger Steifigkeit | Schüttgutabtransport |
Beim Bearbeiten dünner Wände wird im Allgemeinen das Gleichlauffräsen bevorzugt, da es glattere Oberflächen erzeugt und die Schnittkraft verringert, wodurch die Gefahr einer Teileverzerrung reduziert wird.
Verformungskontrolle
Verformungen in dünnwandigen Teilen können durch verschiedene Faktoren entstehen. Das Verständnis dieser Faktoren hilft bei der Prozessplanung.
Faktoren, die Verformungen verursachen
| Faktor | Ergebnisse |
|---|---|
| Schnittkräfte | Verbiegen oder Verdrehen des Teils |
| Hitze | Ausdehnung und Verzerrung |
| Klemmdruck | Verformung durch ungleichmäßige oder übermäßige Kräfte |
| Materialspannung | Eigenspannungen aus der Rohstoffverarbeitung |
Prozessoptimierung
Durch die Optimierung Ihres Bearbeitungsprozesses können Sie Verformungen kontrollieren:
- Optimieren Sie Werkzeugwege: Reduzieren Sie die Schnittlast mit adaptiven Strategien.
- Temperatur kontrollieren: Kühlmittelsysteme verwenden und Verweilzeiten minimieren.
- Wählen Sie geeignete Materialien: Arbeiten Sie mit Materialien mit geringen Eigenspannungen.
Assistierende Support-Technologie
Unterstützende Technologien können die Präzision der Dünnwandbearbeitung erheblich verbessern.
CNC-Kompensationstechnik
Moderne CNC-Maschinen bieten Kompensationstechniken, die Werkzeugwege in Echtzeit auf Grundlage von Sensorrückmeldungen anpassen. Dies gewährleistet Maßgenauigkeit, selbst wenn während der Bearbeitung leichte Verformungen auftreten.
Schwingungsdämpfung und strukturelle Unterstützung
Schwingungsdämpfungstechnologien wie abgestimmte Massendämpfer oder aktive Dämpfungssysteme reduzieren Vibrationen, was die Präzision und Oberflächengüte verbessert. Das Versteifen dünner Wände mit temporären Stützstrukturen minimiert außerdem das Risiko einer Verformung während der Bearbeitung.
Überlegungen zur Oberflächenbeschaffenheit
Besonders bei dünnwandigen Teilen ist es eine Herausforderung, die richtige Oberflächenbeschaffenheit zu erreichen.
Erreichen hochwertiger Oberflächen
So erzielen Sie optimale Ergebnisse:
- Verwenden Sie scharfe Werkzeuge: Reduziert den Werkzeugdruck und verbessert die Oberflächenqualität.
- Anwenden von Schlichtdurchgängen: Ein leichter, schneller Abschlussdurchgang reduziert Oberflächenfehler.
- Steuern Sie Geschwindigkeit und Vorschubgeschwindigkeit: Ausgeglichene Parameter verhindern eine Überbearbeitung und gewährleisten ein glattes Finish.
Fortschrittliche Messtechnik für dünnwandige Teile
Um sicherzustellen, dass dünnwandige Teile die erforderlichen Toleranzen einhalten, ist eine genaue Messung von entscheidender Bedeutung.
Präzisionsmesstechnik
| schaffen | Vorteile |
|---|---|
| CMM (Koordinatenmessgerät) | Hochpräzise, geeignet für komplexe Geometrien |
| Laserscanning | Schnell, präzise, ideal für dünnwandige Teile |
Beide Techniken gewährleisten eine präzise Messung dünnwandiger Teile und helfen dabei, Verformungen zu erkennen und enge Toleranzen einzuhalten.
Hochgeschwindigkeitsschneiden und Wärmemanagement optimal nutzen
Das Hochgeschwindigkeitsschneiden stellt besondere Herausforderungen dar, insbesondere im Hinblick auf Werkzeugverschleiß und Wärmeentwicklung.
Umgang mit Werkzeugverschleiß und Hitze bei der Hochgeschwindigkeitsbearbeitung
So verlängern Sie die Werkzeuglebensdauer und kontrollieren die Wärme bei der Hochgeschwindigkeitsbearbeitung:
- Kühlmittel verwenden: Verhindert Überhitzung.
- Schnittgeschwindigkeit optimieren: Gleichen Sie Geschwindigkeit und Vorschub aus, um die Wärmeentwicklung zu minimieren.
- Wählen Sie geeignete Werkzeugmaterialien: Hartmetall- und diamantbeschichtete Werkzeuge widerstehen dem Verschleiß bei hohen Geschwindigkeiten besser.
Digitaler Zwilling und KI zur Prozessoptimierung
Digitale Technologien verändern die CNC-Bearbeitung und bieten genauere Simulationen und intelligentere Bearbeitungspfade.
Simulation der Dünnwandbearbeitung mit digitalem Zwilling
Mithilfe der Digital Twin-Technologie können Hersteller Bearbeitungsprozesse vor der Produktion simulieren. Sie prognostiziert potenzielle Probleme wie Verformungen oder Werkzeugverschleiß und ermöglicht so im Voraus Anpassungen.
KI-gestützte Bearbeitung
KI kann Bearbeitungsdaten in Echtzeit analysieren, Werkzeugwege optimieren, Fehler reduzieren und die Effizienz verbessern. Sie kann Parameter automatisch anpassen, um eine gleichbleibende Bearbeitungsqualität sicherzustellen.
Spannungsabbau und Wärmebehandlung nach der Bearbeitung
Nach der Bearbeitung können in dünnwandigen Teilen noch innere Spannungen vorhanden sein, die im Laufe der Zeit zu Verformungen führen können.
Techniken zum Stressabbau
- Wärmebehandlung: Kontrollierte Wärme anwenden auf innere Spannungen abbauen.
- Vibrationsspannungsabbau: Verwenden Sie Vibrationstechniken, um Spannungen ohne Erhitzung umzuverteilen.
Chinesische Bearbeitungsdienste
Präzisionstechnik für Innovatoren
Senden Sie Ihre Zeichnungen an info@tuofa-cncmachining.com
Schneller und günstiger
Wie Tuofa Ihnen bei der Anpassung von CNC-Dünnwandteilen helfen kann
Bei Tuofa sind wir auf die Lieferung maßgeschneiderter CNC-Dünnwandteile für Branchen wie die Luft- und Raumfahrt, die Automobilindustrie und die Elektronik spezialisiert. Mit modernen Maschinen, Spitzentechnologie und jahrelanger Erfahrung gewährleisten wir Präzision und Qualität bei jedem von uns hergestellten Teil. Ob Sie Teile aus Aluminium, Titan oder anderen Hochleistungsmaterialien benötigen, Tuofa bietet maßgeschneiderte Lösungen, die Ihren Anforderungen entsprechen.
Kontaktieren Sie uns noch heute, um zu besprechen, wie wir Sie bei Ihren CNC-Dünnwandbearbeitungsanforderungen unterstützen können.
 CNC-Bearbeitung dünner Unterlegscheiben: Eine umfassende Anleitung




